EN

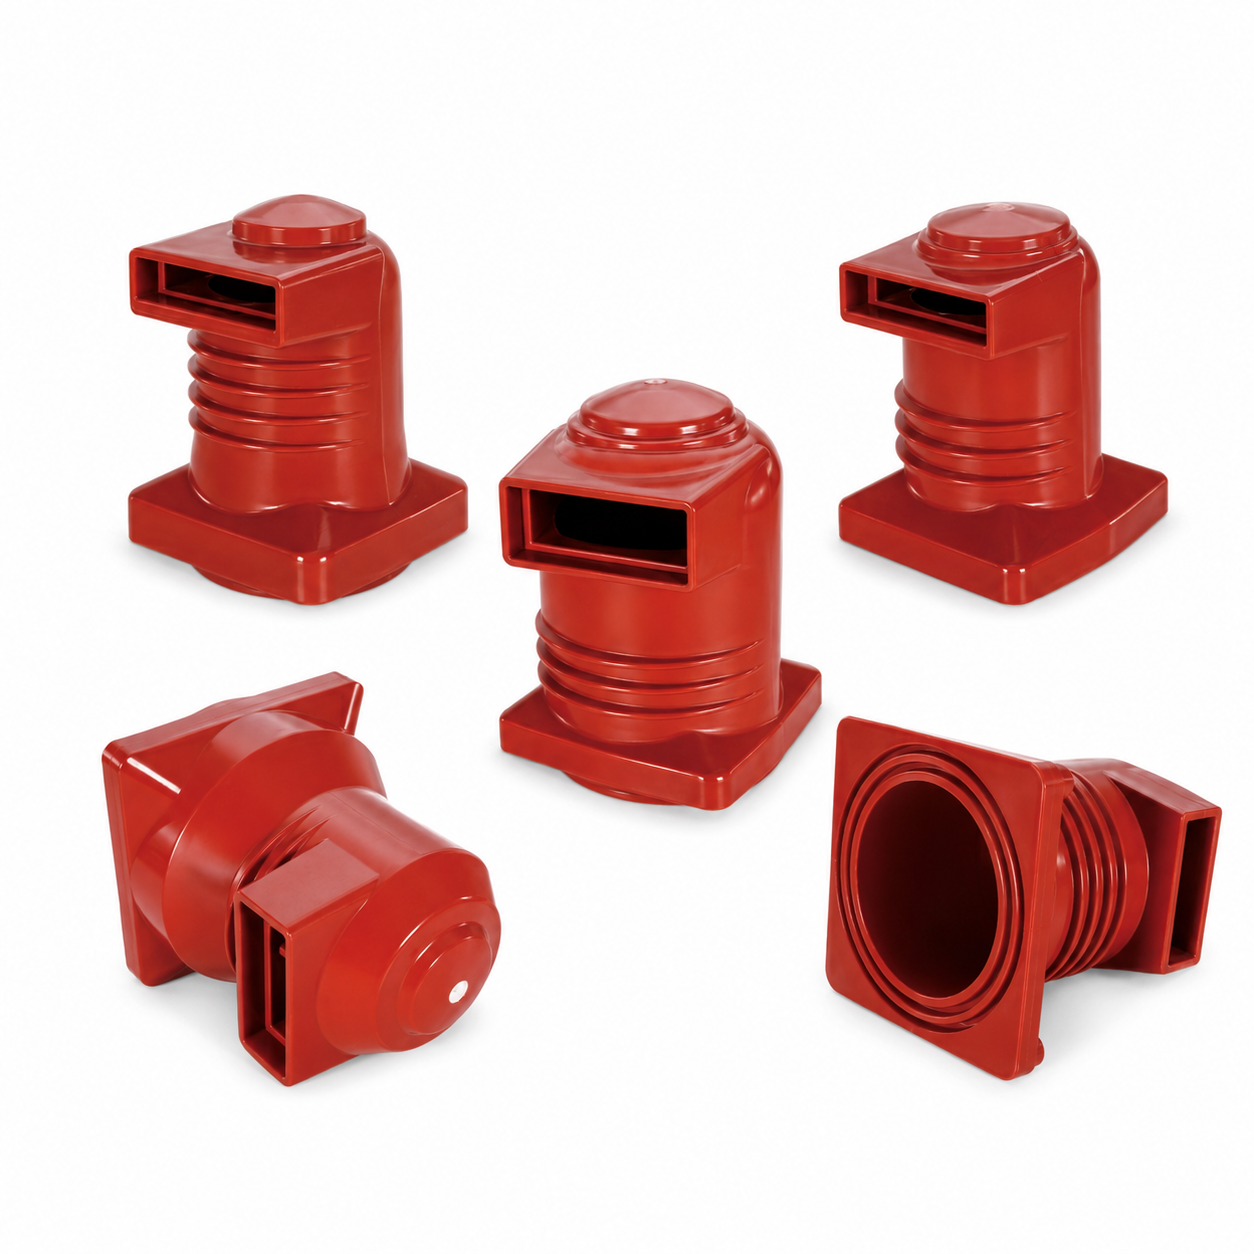
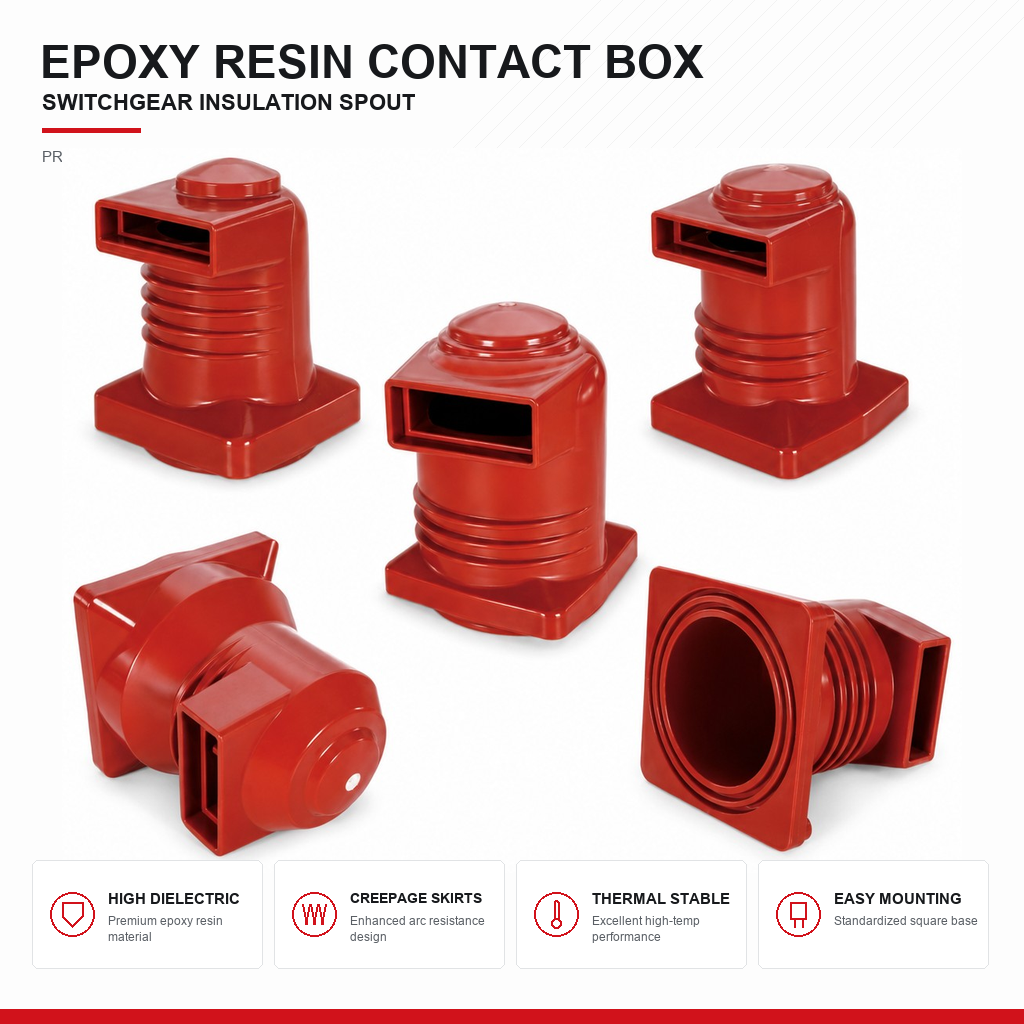
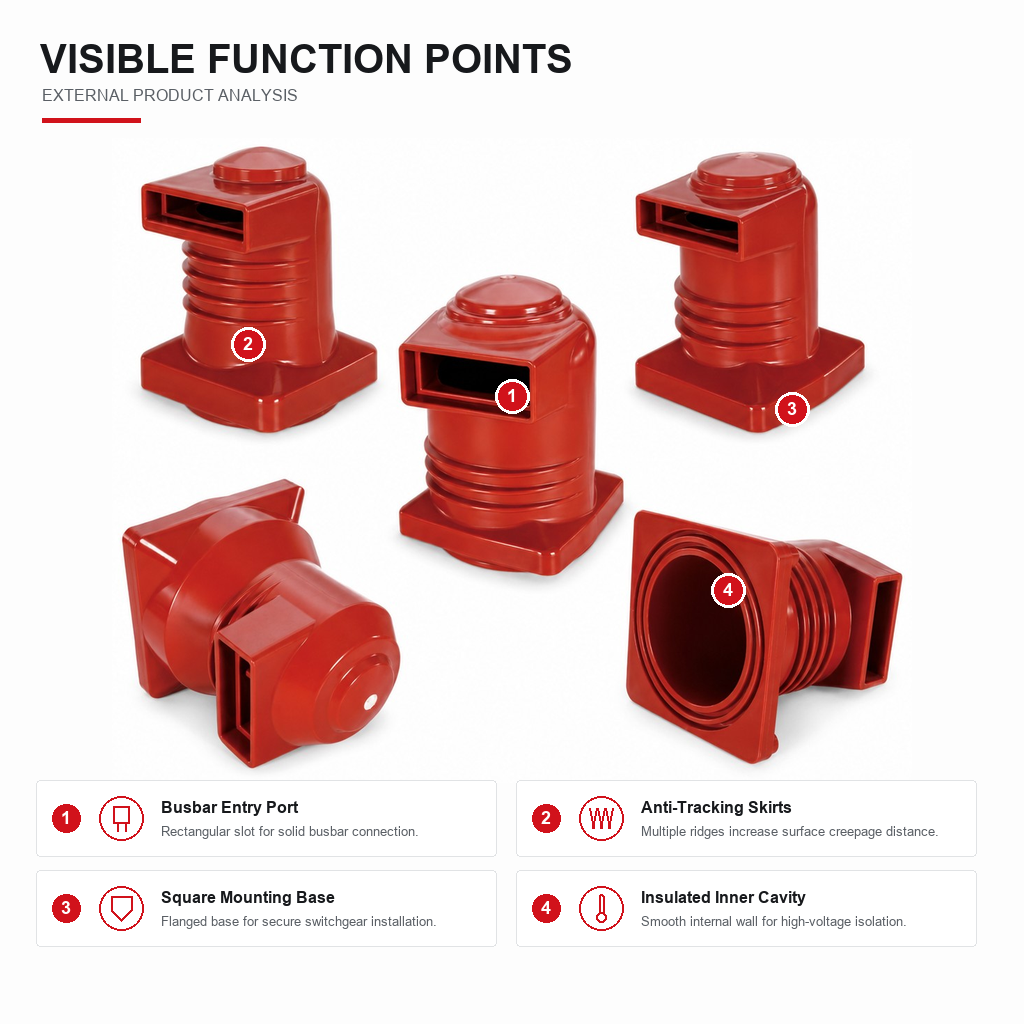
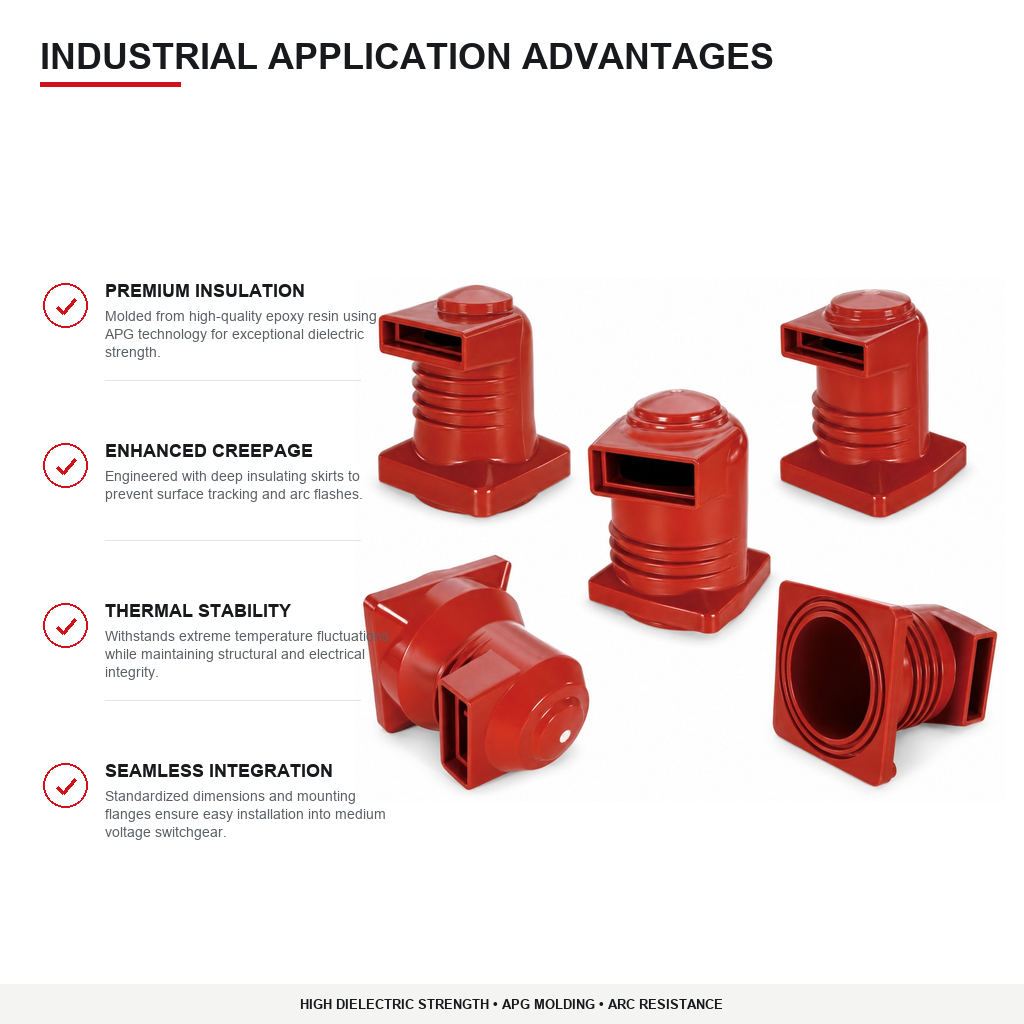
Końcówka kontaktowa (skrzynka wylotowa) – 12 kV, 630 A – 1250 A
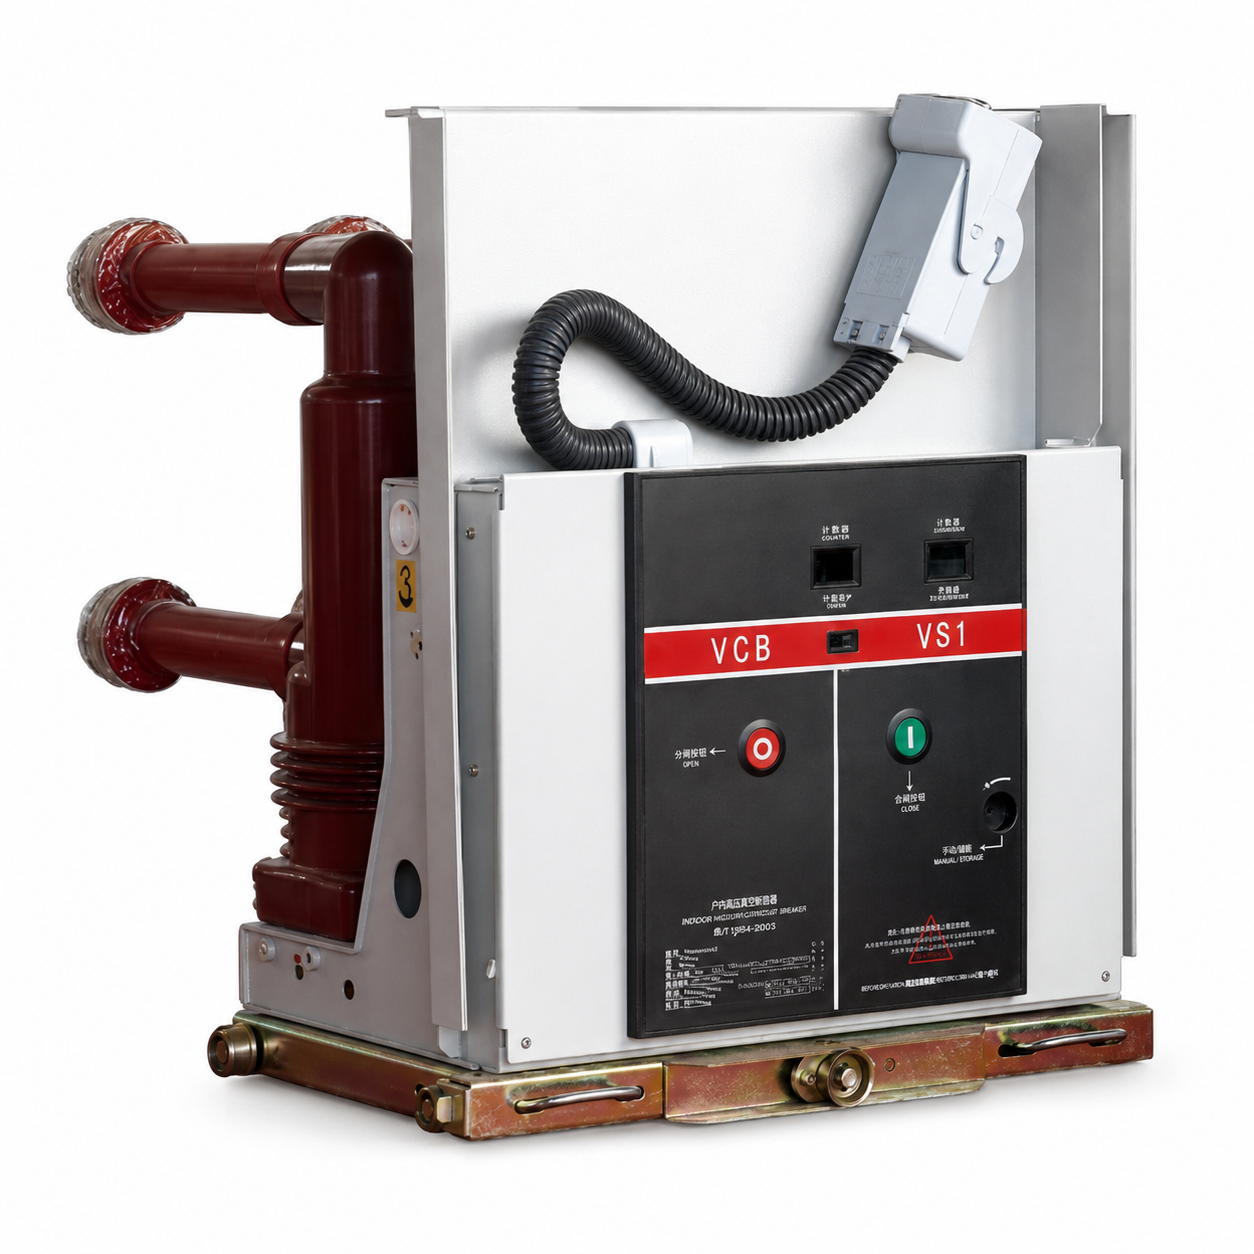
Kontaktowa skrzynka (skrzynka wylotowa) to izolacyjny element wykonany z żywicy epoksydowej, zaprojektowany do użycia w rozdzielnicach średniego napięcia o napięciu znamionowym 12 kV i prądzie znamionowym od 630 A do 1250 A. Wyprodukowana przy użyciu technologii formowania pod ciśnieniem (APG), ta skrzynka kontaktowa charakteryzuje się gładką, izolowaną wnęką wewnętrzną zapewniającą izolację wysokiego napięcia, otworem wejściowym dla szyny zbiorczej umożliwiającym stałe połączenie ze szyną oraz płatkami zapobiegającymi przeskokowi powierzchniowemu, które zwiększają długość ścieżki upływu na powierzchni. Kwadratowa podstawa montażowa z kołnierzem zapewnia bezpieczną instalację w rozdzielnicach typu KYN28, tworząc izolowany interfejs kontaktowy między wózkiem wyzwalacza próżniowego (VCB) a stałymi przewodnikami kablowymi lub szynami zbiorczymi. Ta skrzynka kontaktowa znajduje szerokie zastosowanie w zestawach rozdzielnic typu KYN28, HXGN, RMU oraz GIS.
- Przegląd
- Zastosowania
- Dane techniczne
- Usługi
- Kontrola jakości
- Zalecane produkty
Kontaktowa skrzynka epoksydowa (skrzynka wylotowa) – 12 kV / 24 kV, 630 A do 1250 A
Skrzynka kontaktowa, zwana również skrzynką wylotową, to stały izolacyjny interfejs kontaktowy między wózkiem wyjmowanego wyłącznika nadprądowego a stałymi szynami zbiorczymi i przewodami kablowymi szafy. Wykonuje ona jednocześnie dwie funkcje: zawiera stały kontakt, z którym styka się tulipanowy kontakt wózka, oraz zapewnia barierę izolacyjną z żywicy epoksydowej pomiędzy tym żyjącym kontaktem a uziemioną ścianą komory. MOLDVOLT produkuje skrzynki kontaktowe do wyjmowanego wyposażenia rozdzielnicowego o napięciu 12 kV i 24 kV metodą odlewania pod ciśnieniem (APG).
SKŁADNIK, KTÓRY OKREŚLA WYJMOWE WYPOSAŻENIE ROZDZIELNICOWE
Za każdym razem, gdy wózek wyłącznika jest wprowadzany do pracy, jego tulipanowe kontakty wsuwają się do skrzynek kontaktowych i tworzą główną ścieżkę prądową. Za każdym razem, gdy wózek jest wyjmowany, kontakty te rozłącza się. Skrzynka kontaktowa przepuszcza więc cały prąd znamionowy w sposób ciągły przez połączenie, które jest wielokrotnie (setki razy w trakcie życia szafy) tworzone i rozłączane mechanicznie, a jednocześnie wytrzymuje pełne napięcie układu względem ziemi.
To podwójne zadanie sprawia, że jakość pudełek kontaktowych decyduje zarówno o niezawodności termicznej, jak i dielektrycznej całego panelu. Pudełko kontaktowe z uszkodzoną warstwą pokrycia zwiększa opór kontaktowy i generuje ciepło dokładnie w miejscu, gdzie wykrycie ciepła jest najtrudniejsze. Pudełko kontaktowe z wewnętrznymi pustkami w żywicy epoksydowej ulega wyładowaniom cząstkowym i w końcu przebija się do ziemi. Żadne z tych uszkodzeń nie daje wcześniejszych ostrzeżeń.
KONTAKTY Z MIEDZIANO-WARZYWOWEJ STOPY POKRYTE SREBREM
Stacjonarny kontakt wykonany jest z miedziano-warzywowej stopy z 8–12 mikrometrami pokrycia srebrnego, zapewniając najniższy możliwy opór kontaktowy oraz odporność na utlenianie. Grubość pokrycia mierzy się metodą fluorescencji rentgenowskiej i rejestruje się ją dla każdej partii – zbyt cienkie pokrycie jest niewidoczne przy odbiorze i ujawnia się dopiero po latach jako usterka termiczna. Dla instalacji nadmorskich w Zatoce Perskiej i Afryce Zachodniej, gdzie mgła solna i siarczki atakują powierzchnie srebrne, dostępne jest alternatywne pokrycie cyną.
CIAŁO Z LANYM EPOKSYDEM APG
Ciało izolacyjne wykonane jest z epoksydowej żywicy cykloalifatycznej, odlewanej metodą APG w celu uzyskania matrycy wolnej od porów oraz poddawanej badaniom na częściowe wyładowania do poziomu poniżej 10 pC przy napięciu 1,1-krotnym napięcia znamionowego. Żywica cykloalifatyczna została wybrana ze względu na odporność na śladowanie i promieniowanie UV w zakresie temperatur roboczych od −40 °C do +105 °C, obejmującym zarówno upały w regionie Zatoki Perskiej, jak i zimowe warunki eksploatacji w krajach WNP.
ZINTEGROWANY INTERFEJS ZASŁONKI
Kutki stykowe zaprojektowane są do współpracy z automatycznymi metalowymi zasłonkami panelu, które zamykają się nad nieruchomymi stykami za każdym razem, gdy wózek jest wycofywany. Dzięki temu podczas konserwacji w komorze wyzwalacza nie występuje żaden odsłonięty przewodzący element pod napięciem.
Dostawa
Dostępne jako produkcja OEM zgodnie z rysunkami klienta oraz jako bezpośrednie części zamienne do paneli KYN28, HXGN i ich odpowiedników. W przypadku wycofania oryginalnego elementu z produkcji prześlij próbkę lub rysunek – przygotujemy odpowiednik.
Podstawowe zastosowania
– Izolacyjne styki stronowe szyny zbiorczej i kablowej w wysuwanych metalowo-osłoniętych wyłącznikach KYN28-12 i KYN28-24 – główna aplikacja.
– Interfejs izolacyjny wózka VCB w wyjmowalnych rozdzielnicach wszystkich typów.
– Kontakty izolacyjne wózków przekładni napięciowych i liczników.
– Interfejs kontaktów izolacyjnych w wyjmowalnych centrach sterowania silnikami niskiego napięcia z odpowiednim stopniem ochrony dla niskiego napięcia.
- Części zamienne do starszych, wysuwanych rozdzielnic w istniejącej infrastrukturze.
– Zapasy produkcyjne dla producentów szaf elektrycznych i warsztatów rozdzielnic.
– Projekty modernizacyjne, w których nowy wózek wyzwalacza jest montowany w istniejącej szafie, a pudełka kontaktowe uległy degradacji.
DLACZEGO JEST TO KLUCZOWA CZĘŚĆ ZAMIENNA
Pudełka kontaktowe ulegają degradacji w sposób niewidoczny aż do momentu awarii. Powtarzane wciąganie i wysuwanie zużywa powłokę ochronną; nieprawidłowo wycentrowany wózek uszkadza kontakt; zanieczyszczenia i wilgotność atakują powierzchnię epoksydową. Skutkiem jest albo powolny wzrost temperatury prowadzący ostatecznie do awarii, albo przebicie izolacji względem ziemi. W obu przypadkach szafa pozostaje poza użytkowaniem do momentu wymiany pudełka, a ponieważ znajduje się ono za klapkami, nie można go zastąpić żadnym improwizowanym rozwiązaniem.
Ponieważ ograniczona dostępność części zamiennych stanowi główną barierę na rynkach elektrycznych Bliskiego Wschodu i Afryki, puszki kontaktowe powinny znaleźć się na dwuletniej liście części zamiennych dla każdej floty wyjmowalnych rozdzielnic.
Wskazówki dotyczące wyboru
Określ według znamionowego napięcia i poziomu BIL, znamionowego prądu, geometrii i wymiarów styków dopasowanych do tulipanowych styków wózka, interfejsu montażowego i układu otworów oraz rodzaju powłoki odpowiedniego dla danego środowiska – srebrnej dla czystych wnętrz, cynowej dla obszarów nadmorskich i przemysłowych.
Dopasowanie regionalne
– Bliski Wschód: mgła solna nadmorska i wysoka temperatura otoczenia. Istotne są specyfikacje dotyczące powłoki cynowej oraz potwierdzonej odporności na działanie podwyższonej temperatury.
– Afryka: wysokie zapotrzebowanie na części zamienne wobec zużytej bazy zainstalowanych wyjmowalnych rozdzielnic, często bez pozostającej już obsługi producenta.
– Rosja i państwa WNP: eksploatacja w niskich temperaturach do –40 °C, wymagająca potwierdzonej odporności żywicy epoksydowej w takich warunkach.
– Europa Wschodnia: standardowa obsługa zgodna z normami IEC w umiarkowanych pomieszczeniach rozdzielniczych.
Nieodpowiednie dla
Stacjonarne rozdzielnie z połączeniami szyn zbocznikowych za pomocą śrub, bez styku izolacyjnego. Prąd znamionowy wyższy niż w wybranym typie. Montaż na zewnątrz, bez ochrony.
DANE TECHNICZNE – Puszka stykowa z żywicy epoksydowej (puszka wylotowa)
Zgodność: IEC 62271-200 (jako część zespołu rozdzielni), IEC 60168, IEC 62217
Electrical Ratings
| Model | Napięcie znamionowe | Prąd znamionowy | BIL | Wytrzymałość przy napięciu przemysłowym (1 min) |
| 12 kV / 630 A | 12 kv | 630 A | 75 kV szczytowe | 42 kV |
| 12 kV / 1250 A | 12 kv | 1250 A | 75 kV szczytowe | 42 kV |
| 12 kV / 1600 A | 12 kv | 1600 A | 75 kV szczytowe | 42 kV |
| 24 kV / 630 A | 24 kV | 630 A | 125 kV szczytowe | 50 kV |
| 24 kV / 1250 A | 24 kV | 1250 A | 125 kV szczytowe | 50 kV |
| Parametr | Specyfikacja |
| Roz discharge | < 10 pC przy 1,1 × Uₙ |
| Prąd krótkotrwały wytrzymywany | 25 kA / 31,5 kA przez 4 s (dopasowane do znamionowego prądu szafy) |
Kontakt
| Parametr | Specyfikacja |
| Materiał kontaktowy | Stop miedzi (CuCrZr lub odpowiednik) |
| Obróbki powierzchni | Pokrycie srebrem, grubość standardowa 8–12 µm; dostępne pokrycie cyną dla obszarów nadmorskich i przemysłowych |
| Weryfikacja powłoki | Pomiar metodą fluorescencji rentgenowskiej, dokumentowany dla każdej partii |
| Opór kontaktowy | Pomiar i dokumentacja dla każdego elementu |
| Wzrost temperatury | W granicach 70 K zgodnie z normą IEC 62271-1 przy znamionowym prądzie |
Karoseria
| Parametr | Specyfikacja |
| Materiał | Cykloalifatyczna żywica epoksydowa, odlewana metodą APG |
| Kolor | Szary jasny RAL 7035 (standard) |
| Wkręty | Wkręcane wkładki mosiężne lub stalowe, wbudowane w masę |
| Montaż | Kołnierz z otworami pod śruby zgodnymi ze specyfikacją klienta |
| Interfejs przysłonki | Zaprojektowany do automatycznego załączania przysłonki na panelu |
Przesiąkanie
| Parametr | Specyfikacja |
| Standardowa droga upływu | ≥ 16 mm/kV |
| Rozszerzona droga upływu | 20 mm/kV / 25 mm/kV (średnie i silne zanieczyszczenie) |
Warunki użytkowania
| Parametr | Specyfikacja |
| Temperatura pracy | −40 °C do +105 °C |
| Wysokość | Do 1000 m – standardowo; do 2000 m – na żądanie |
| Wilgotność | Przeznaczony do eksploatacji w klimacie tropikalnym oraz przy wysokiej wilgotności powietrza |
| Oporność na zapłon | Dostępna klasa UL94 V-0 |
Testowanie — każdy element / każda partia
| Przedmiot testowy | Zakres |
| Test częściowych rozładowań | Każdy element |
| Test wytrzymałości napięcia przemiennego | Każdy element |
| Pomiar rezystancji styku | Każdy element |
| Weryfikacja grubości powłoki (XRF) | Każda partia |
| Inspekcja wymiarowa (100% sprawdzanie krytycznych wymiarów montażowych) | Każdy element |
| Inspekcja wizualna (pęknięcia, puste obszary, wady powłoki) | Każdy element |
| Weryfikacja wzrostu temperatury | Próbki typowe |
| Test oporu na działanie mgły solnej | Części przeznaczone do eksploatacji w strefie nadmorskiej |
Opcje
Pokrycie cyną do zastosowań w atmosferze nadmorskiej i przemysłowej | zwiększona droga upływu | niestandardowa geometria styków i mocowanie zgodnie z rysunkiem klienta | numeracja części i opakowanie według wymagań klienta | samozgaszająca się formuła spełniająca normę UL94 V-0 | formuła zweryfikowana pod kątem pracy w niskich temperaturach zgodnie z normą GOST 15150 | inżynieria odwrotna na podstawie wzorca dla przestarzałych części
SPECYFIKACJA I ZAOPATRZENIE
– Wyślij rysunek, próbkę lub zdjęcie wraz z istniejącym numerem części – zidentyfikujemy odpowiednik i potwierdzimy dopasowanie przed złożeniem zamówienia.
– Inżynieria odwrotna na podstawie fizycznego wzorca, gdy oryginalna część jest wycofana z produkcji lub producent nie dostarcza jej już bezpośrednio – często stosowane w przypadku starszych szaf KYN28, HXGN oraz importowanych szaf nadal eksploatowanych w Afryce, państwach Wspólnoty Niepodległościowych i na Bliskim Wschodzie.
– Produkcja OEM i pod własną marką na podstawie Twoich rysunków, z Twoim numerowaniem części i opakowaniem.
- Materiały i powłoki dobrane do warunków środowiskowych w miejscu przeznaczenia: powłoka srebrna zapewnia najniższy opór kontaktowy w pomieszczeniach zamkniętych, natomiast powłoka cynowa jest stosowana w atmosferze nadmorskiej i przemysłowej, gdzie mgła solna i siarczki niszczą powłokę srebrną.
DLACZEGO TO MA ZNACZENIE HANDLOWE
Ograniczona lokalna wiedza techniczna oraz trudny dostęp do części zamiennych są systematycznie wskazywane jako główne bariery na rynkach elektrotechnicznych na Bliskim Wschodzie i w Afryce. Panel pozostaje niefunkcjonalny przez cały czas, jaki upływa od złożenia zamówienia do momentu dostarczenia części. Posiadamy części eksploatacyjne na magazynie oraz przygotowujemy listy części zamiennych dla całej floty urządzeń na podstawie Twojej istniejącej bazy zainstalowanych urządzeń — dzięki temu część znajduje się już na półce przed jej faktycznym zapotrzebowaniem.
Ilość i czas realizacji
- Części ze stanu magazynowego wysyłane bezpośrednio z zapasów; typowy czas realizacji zamówienia wynosi 15–25 dni roboczych dla specyfikacji standardowych.
- Niskie minimalne ilości zamawianych partii dla części standardowych — oferujemy zarówno pojedyncze części awaryjne, jak i duże partie do produkcji masowej.
- Przewóz lotniczy w przypadku awarii, przewóz morski z konsolidacją ładunków w przypadku planowanego uzupełnienia zapasów.
Badania i dokumentacja
- Rutynowe badania zgodnie z obowiązującymi normami IEC z wynikami dostarczanymi dla każdej partii.
- Certyfikaty materiałów, raporty dotyczące grubości powłoki oraz protokoły kontroli wymiarowej dostępne na żądanie.
- Wsparcie certyfikacyjne w ramach procedur SONCAP, KEBS PVoC, SABER i GOST R w przypadku wysyłki komponentu jako osobnej przesyłki.
PO SPRZEDAŻY
- Techniczna odpowiedź w ciągu 24 godzin; wsparcie inżynierów aplikacyjnych w zakresie dopasowania, momentu dokręcania oraz interwałów konserwacji.
- Gwarancja na wady produkcyjne i materiałowe: 12 miesięcy od dnia dostawy.
- Umowy ramowe i umowy na zamówienie dostępne dla producentów szaf rozdzielczych, operatorów sieci energetycznych oraz warsztatów serwisowych wyposażenia rozdzielczego.
Kontroli materiałów
- Miedź potwierdzona jako elektrolityczna miedź klasy T2 lub określona stop miedzi ze srebrem, z zachowaniem certyfikatów hutniczych dla każdej partii.
- Smoła epoksydowa potwierdzona jako smoła cykloalifatyczna z udokumentowanym czasem żelowania, lepkością oraz stosunkiem napełniacza; smoła epoksydowa typu bisfenolowego o ogólnym przeznaczeniu nie jest akceptowana do zastosowań zewnętrznych ani w warunkach wysokiej wilgotności ze względu na gorszą odporność na śladowanie i promieniowanie UV.
- Grubość powłoki mierzona metodą fluorescencji rentgenowskiej i rejestrowana dla każdej partii — zazwyczaj 8–12 mikrometrów srebra na powierzchniach stykowych. Warstwa podkładowa jest niewidoczna w momencie dostawy i ujawnia się dopiero po latach jako usterka termiczna, dlatego jej grubość jest mierzona, a nie zakłada się ją.
Kontrola procesu
- Odlewanie metodą APG (Automatic Pressure Gelation) przy kontrolowanej temperaturze formy, ciśnieniu wtrysku i czasie żelowania, co zapewnia matrycę bez pustek. Pustki wywołują wyładowania cząstkowe, a to właśnie wyładowania cząstkowe ostatecznie przebijają izolator w trakcie eksploatacji.
- Dezgazowanie żywicy w próżni przed wtryskiem w celu usunięcia powietrza zamkniętego w masie.
- Kontrolowany cykl utwardzania końcowego w celu odciążenia naprężeń wewnętrznych i stabilizacji wymiarów.
- Siła sprężysta palców stykowych kalibrowana i weryfikowana zgodnie ze specyfikacją, zapewniając jednolite rozdział prądu przez wszystkie palce.
TESTY RUTYNOWE — KAŻDY EGZEMPLARZ LUB KAŻDA PARTIA
- Test wyładowań cząstkowych na komponentach izolacyjnych, zwykle poniżej 10 pC przy napięciu 1,1 × napięcia znamionowego.
- Test wytrzymałości napięciowej przy częstotliwości sieciowej.
- Pomiar oporu kontaktowego na elementach przewodzących prąd.
- Kontrola wymiarów zgodnie z rysunkiem, przy czym krytyczne wymiary pasowania są sprawdzane w 100%.
- Kontrola wzrokowa pod kątem pęknięć, porów, wad powłoki oraz jakości wykończenia powierzchni.
- Badania obciążenia mechanicznego izolatorów pod kątem nominalnej wytrzymałości na zginanie.
BADAŃ TYPOWYCH
- Izolatory zweryfikowane zgodnie z normami IEC 60168 i IEC 62217; styki i części przewodzące zweryfikowane pod kątem wzrostu temperatury w granicach dopuszczalnego zakresu 70 K zgodnie z normą IEC 62271-1 przy znamionowym prądzie.
- Cyklowanie termiczne oraz, dla części przeznaczonych do eksploatacji w strefie nadmorskiej, badania odporności na korozję w atmosferze solnej.
ŚLEDZENIE I SYSTEM
- System zarządzania jakością zgodny z normą ISO 9001.
- Numeracja partii umożliwiająca powiązanie gotowych elementów z certyfikatem materiału surowego oraz zapisami procesowymi.
- Certyfikaty zgodności, certyfikaty materiałów oraz raporty badań dołączone do każdej dostawy.
- Próbki zachowywane osobno dla każdej partii produkcyjnej w celach referencyjnych w przypadku ewentualnego zapytania polowego.