EN

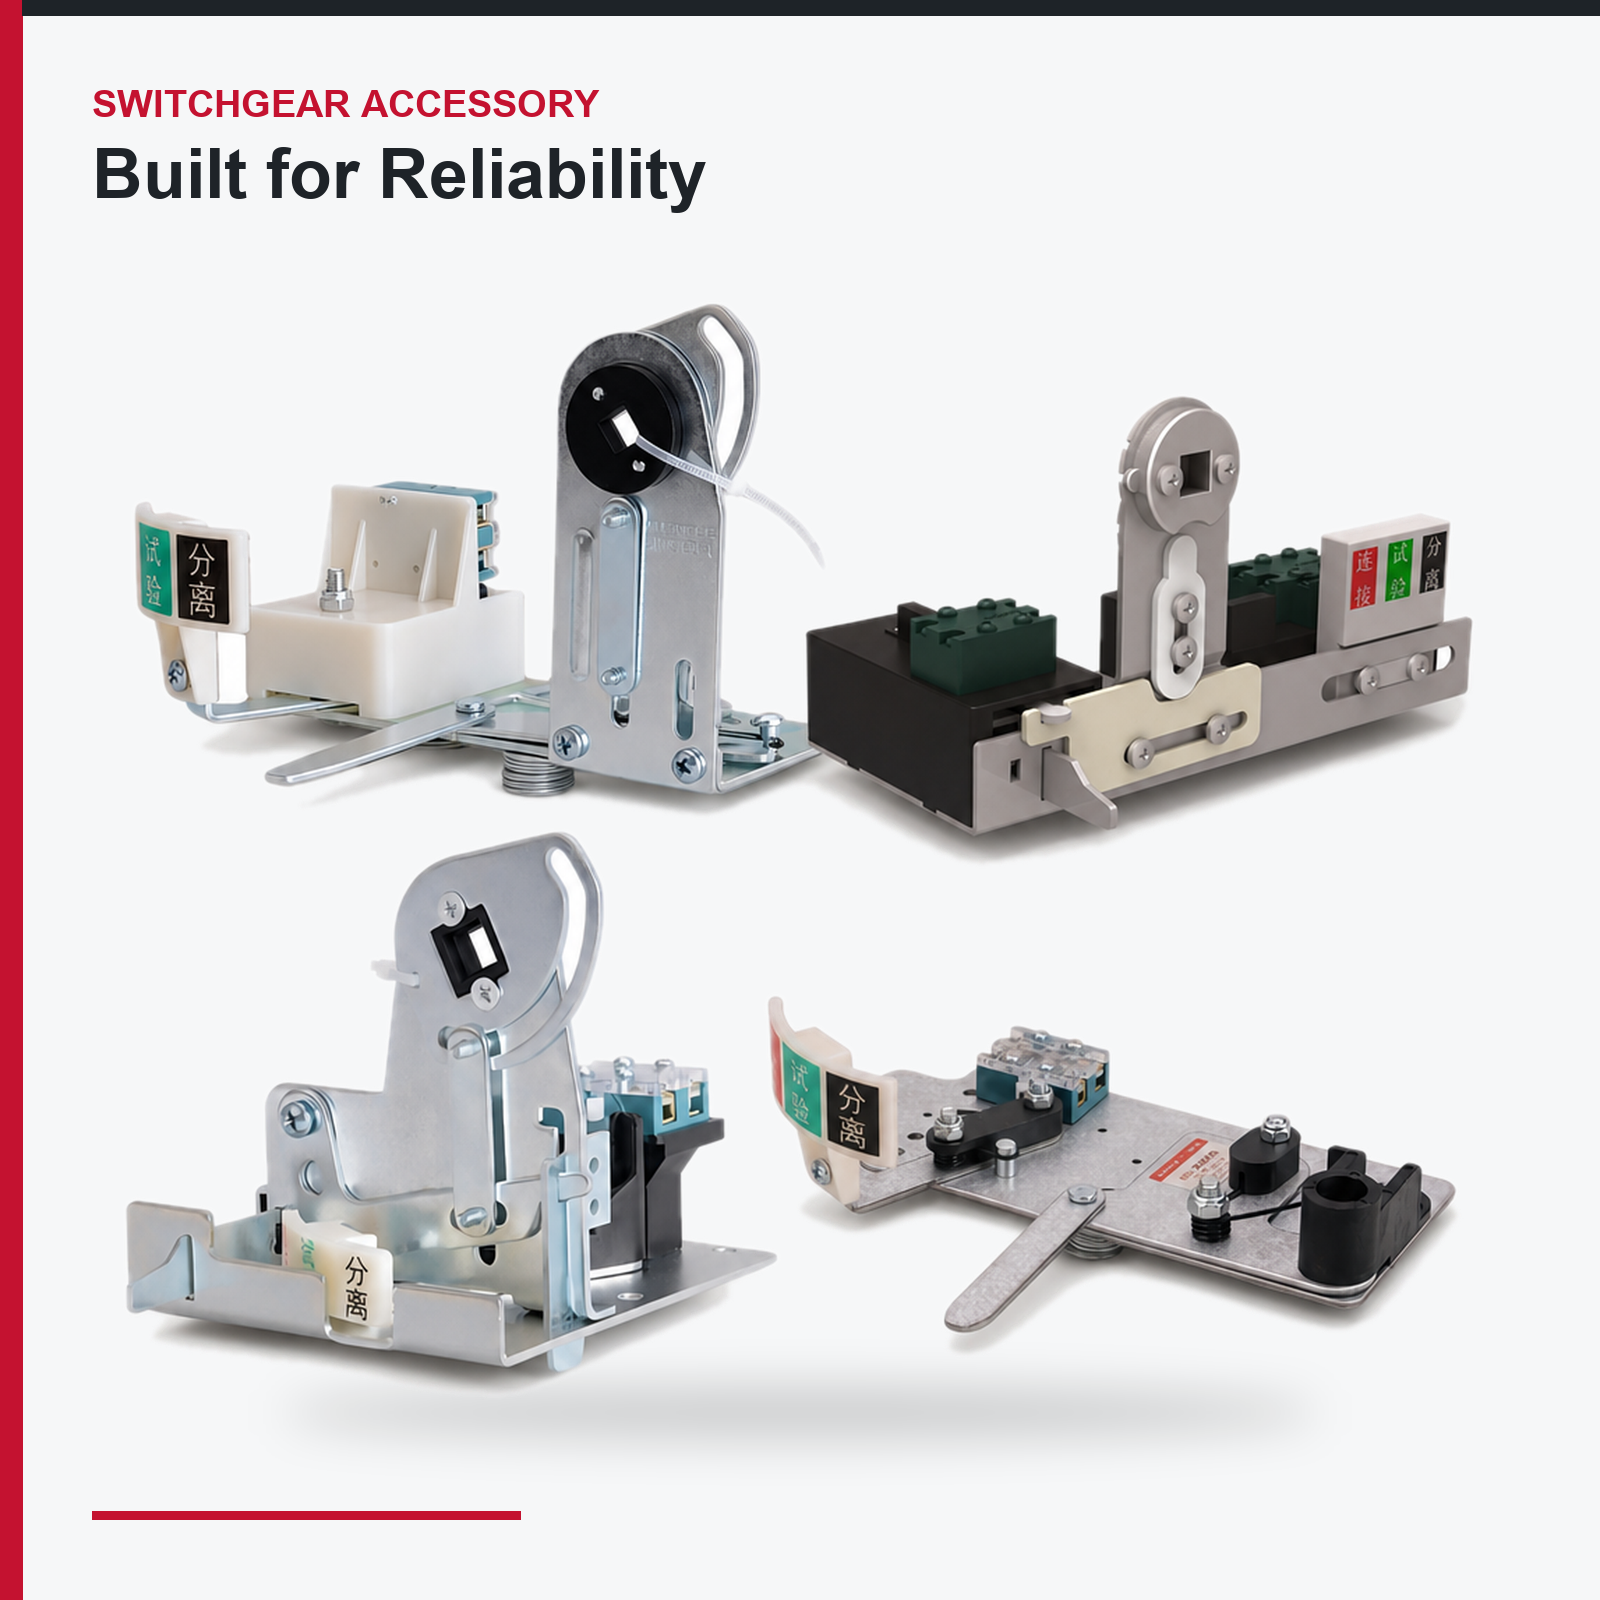
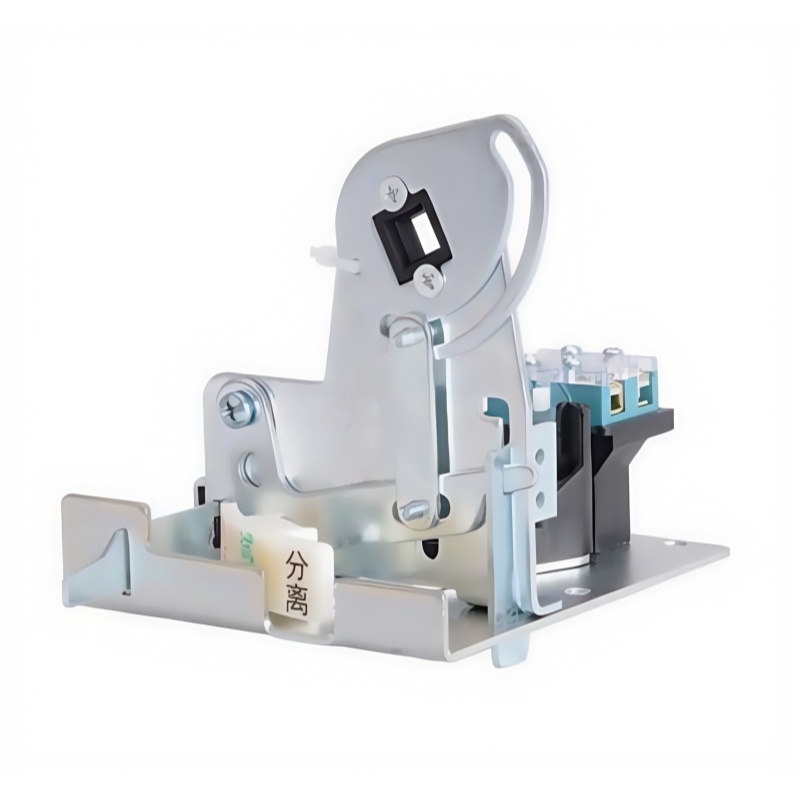
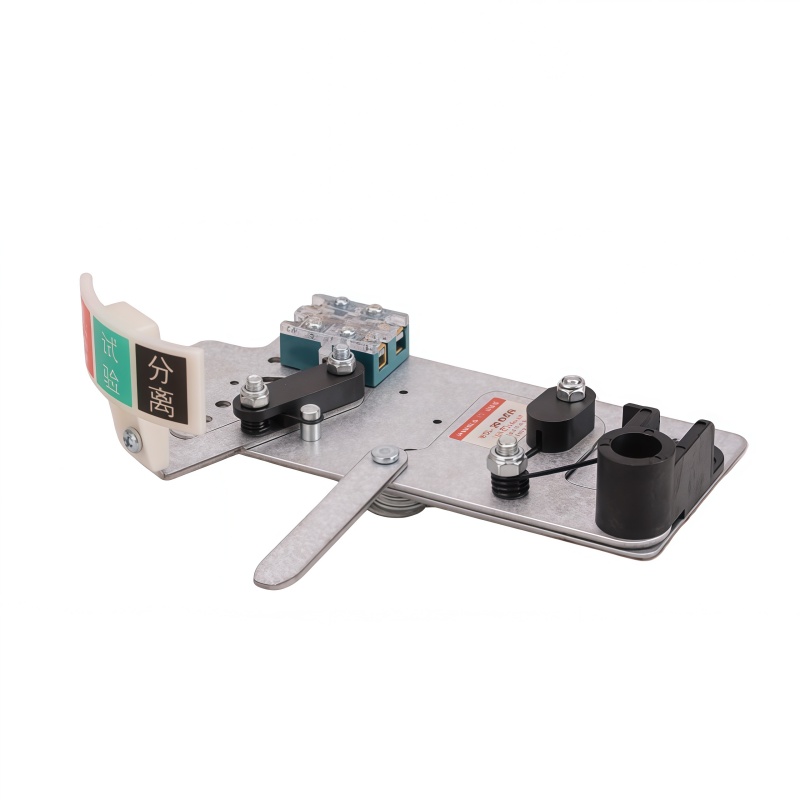
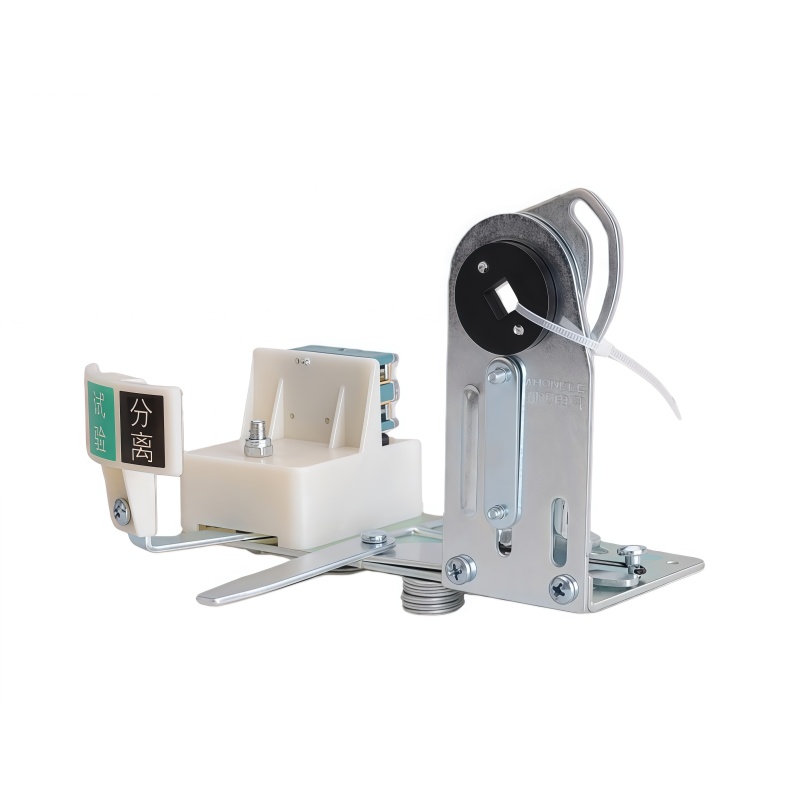
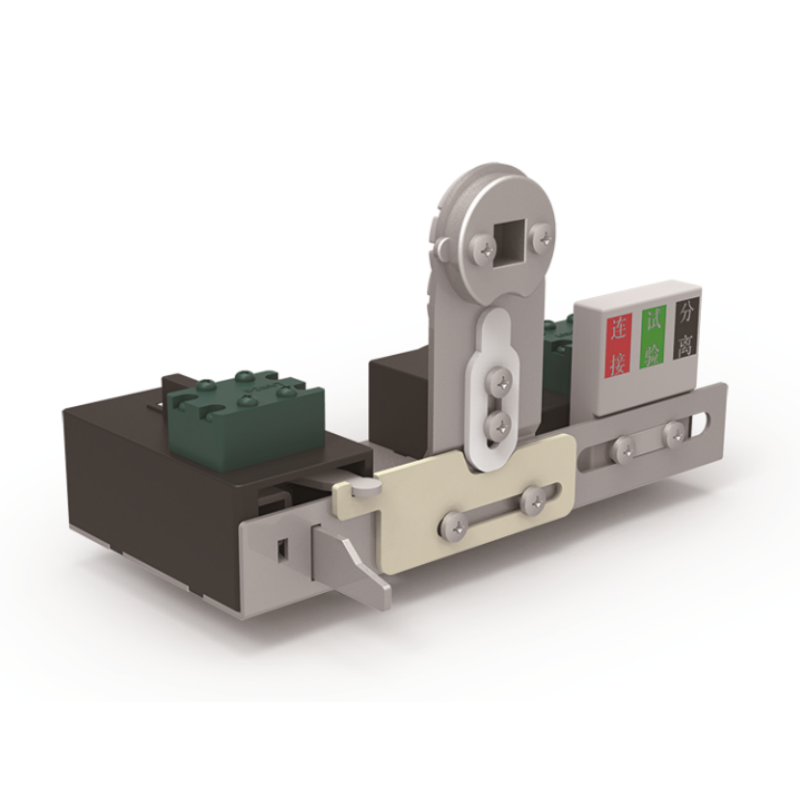
Mechanizm wciągania ręcznego – trzy pozycje szuflady, 100 000 cykli
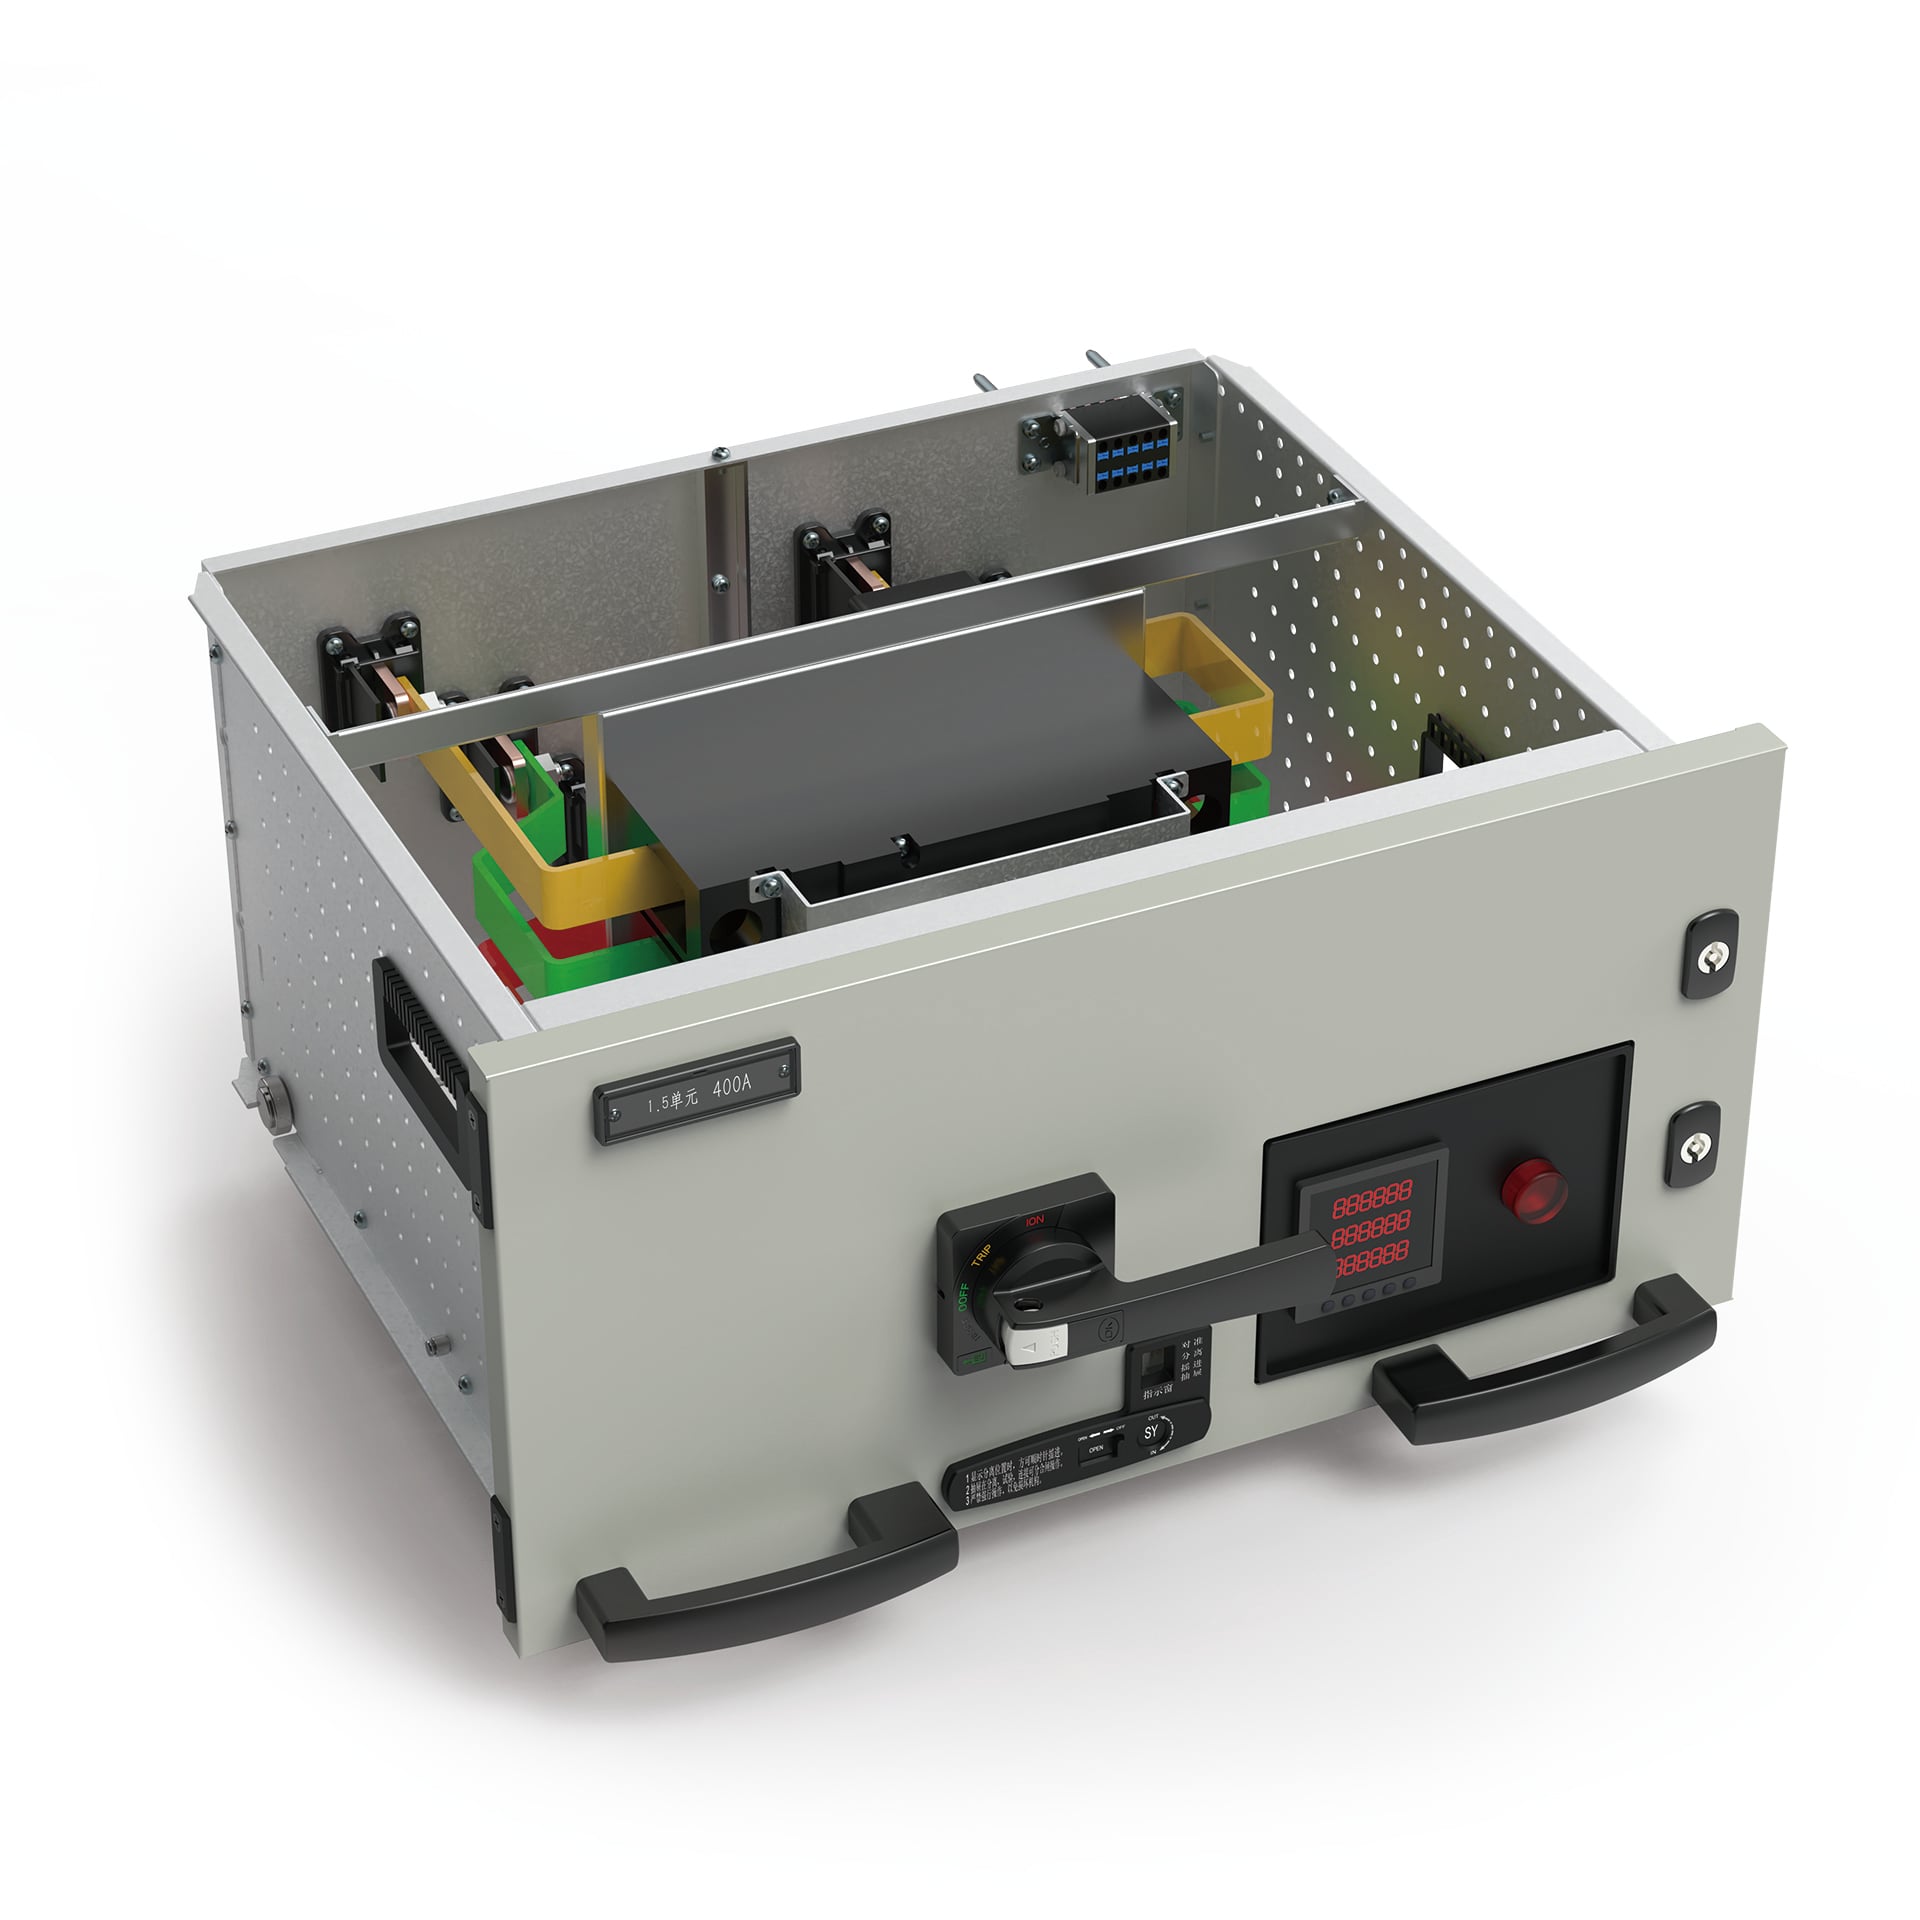
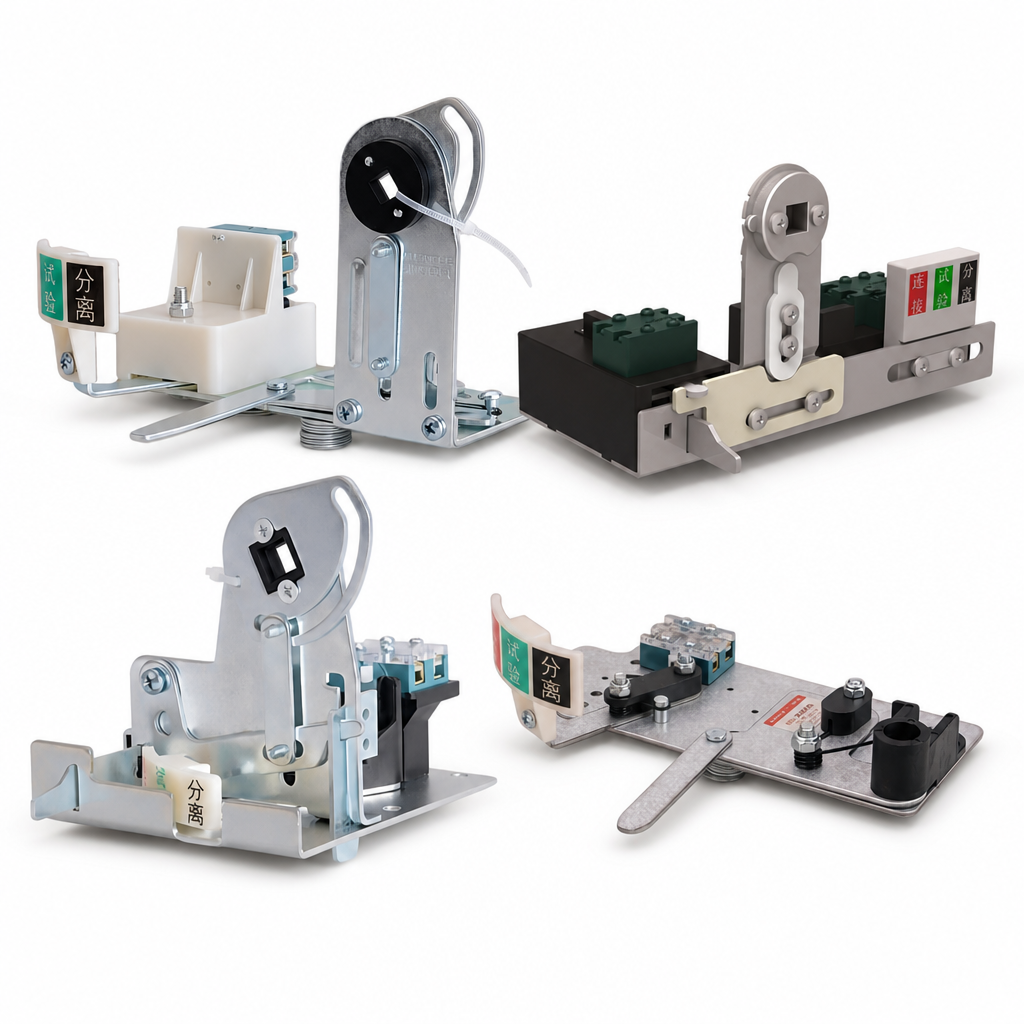
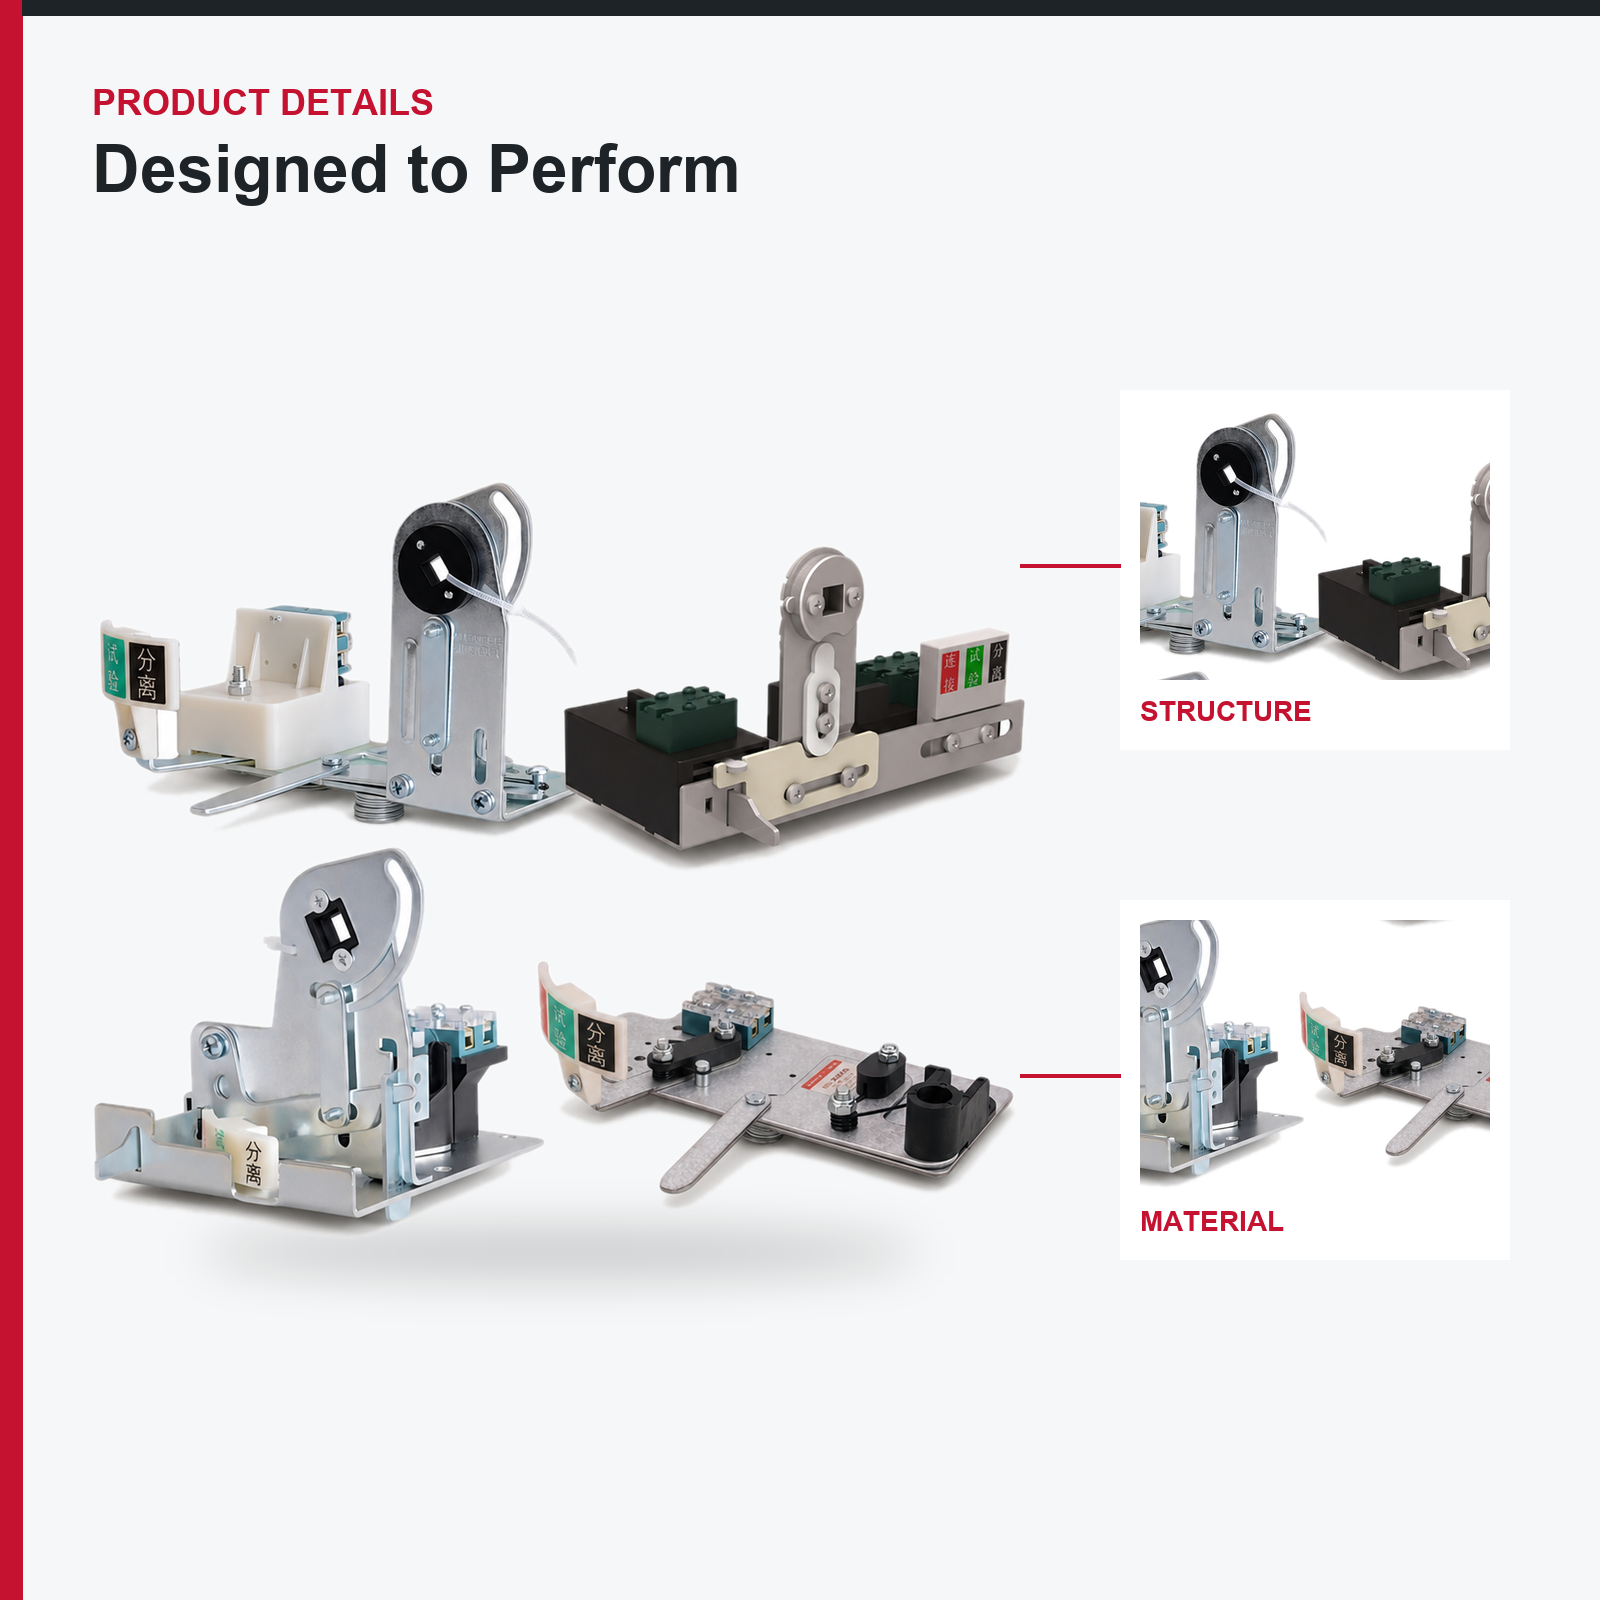
Mechanizm wciągania ręcznego typu pull-hand dla wyciąganych szuflad niskonapięciowych. Trzy pozycje: Połączone / Testowe / Odłączone, zablokowanie dodatnie, blokada sprzężona i możliwość zabezpieczenia kłódką. Wytrzymałość na 100 000 cykli.
- Przegląd
- Zastosowania
- Dane techniczne
- Usługi
- Kontrola jakości
- Zalecane produkty
Mechanizm wciągania ręcznego – trzy pozycje szuflady, 100 000 cykli
Mechanizm ręcznego wysuwania to element, który przesuwa wyjmowaną szufladę pomiędzy pozycjami Połączone, Testowane i Odłączone oraz stabilnie ją utrzymuje w każdej z nich. Jest to najważniejszy pod względem bezpieczeństwa komponent mechaniczny w wyjmowalnej tablicy rozdzielczej i jednocześnie ten, który najbardziej wyraźnie odróżnia dobrze zaprojektowaną szufladę od lokalnie skonstruowanej na własną rękę.
DLACZEGO DECYDUJE O TYM, CZY WYJMOWALNA TABLICA ROZDZIELCZA JEST WARTA ZAKUPU
Cały komercyjny argument na rzecz szufladkowego wyłącznika polega na tym, że można szybko i bezpiecznie odizolować, przetestować oraz wymienić zasilacz bez konieczności wyłączenia całej sekcji. Ten argument opiera się w całości na działaniu właśnie tego mechanizmu. Jeśli szufladka nie zatrzaśnije się jednoznacznie w pozycji Test, operator nie może ufać jej położeniu. Jeśli blokada mechaniczna pozwala na wysunięcie lub wsunięcie szufladki przy zamkniętym urządzeniu, szufladka przerwie prąd roboczy za pomocą styków izolacyjnych, które nigdy nie zostały zaprojektowane do tego celu. Jeśli siła wysuwania lub wsuwania jest nierównomierna, styki izolacyjne nie osadzają się prawidłowo i zaczynają się nagrzewać.
DLACZEGO WYKONUJEMY TO SAMI
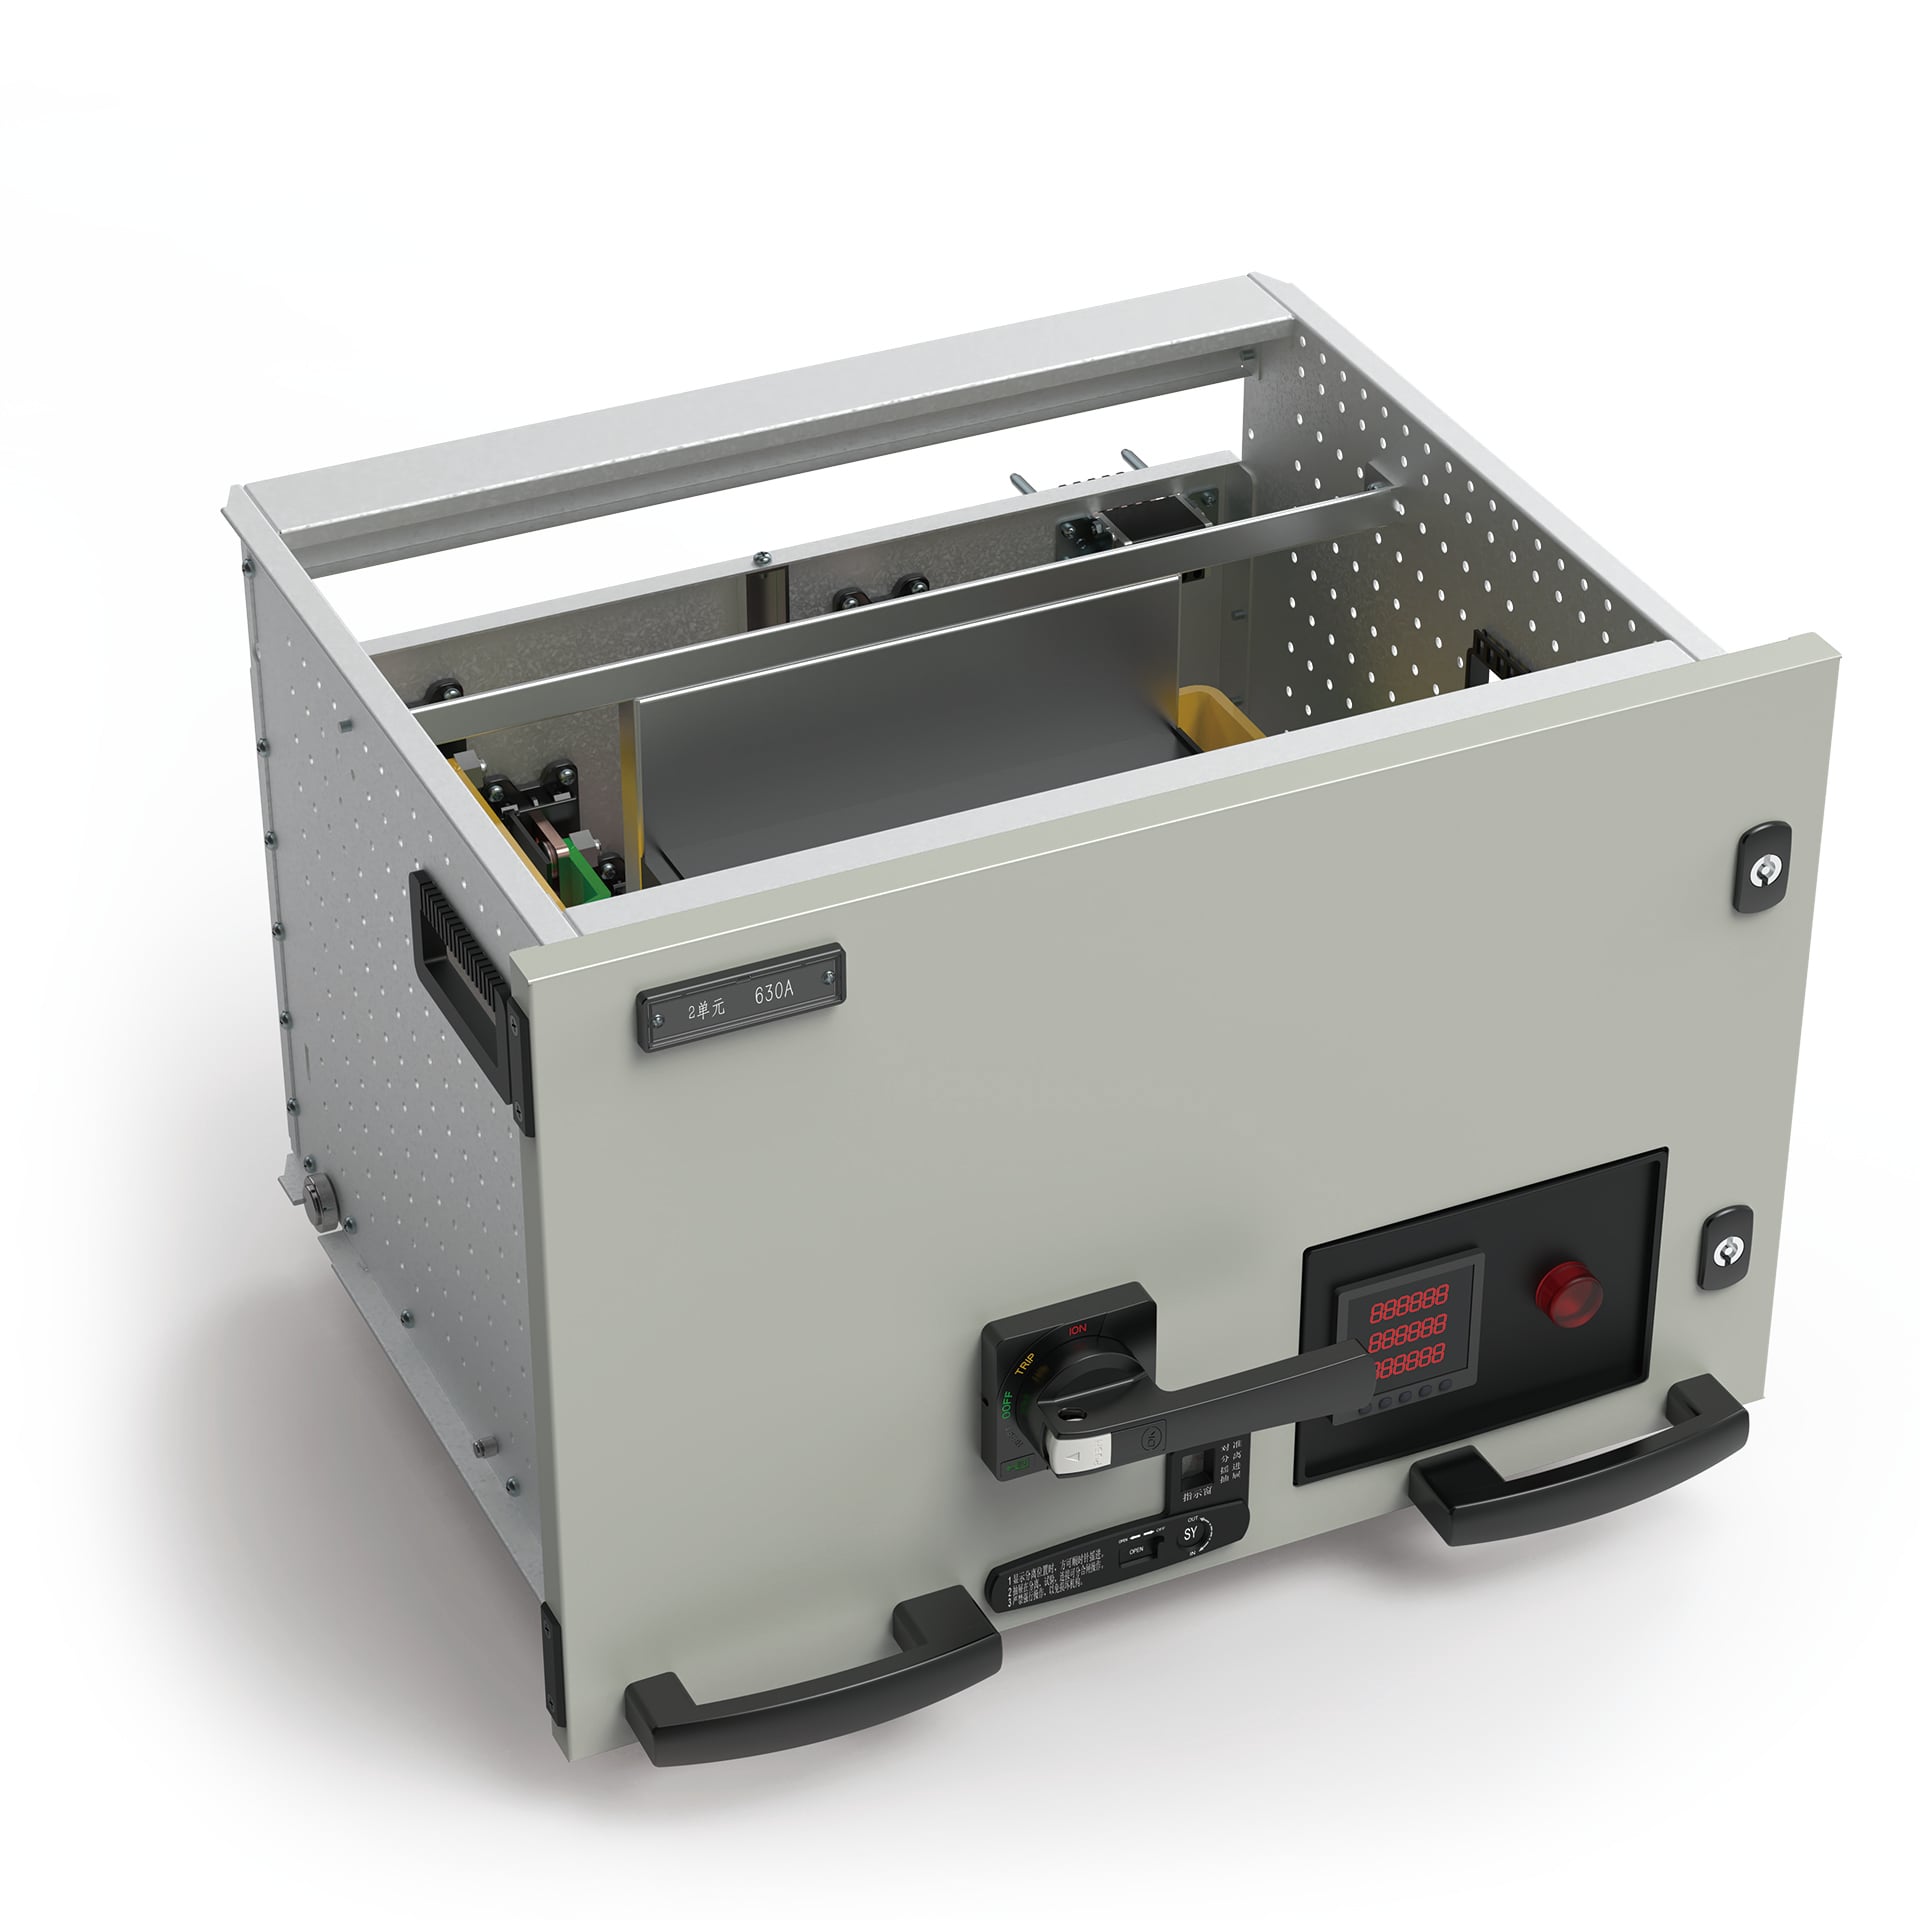
Jest to precyzyjna praca mechaniczna – geometria wałka kulowego, załączenie zatrzasku, charakterystyka sprężyn, dopuszczalne odchylenia wyrównania styków – a nie jest ona w sposób niezawodny dostępna na otwartym rynku przy stałej jakości. Jest to jeden z ponad 2000 komponentów, które rozwijamy we własnym zakresie, z patentami chroniącymi projekt mechanizmu, ponieważ zewnętrzny mechanizm o nieznanej historii i pochodzeniu stawiałby pod znakiem zapytania cały aspekt bezpieczeństwa całej szafy.
TRZY POZYCJE I DLACZEGO KAŻDA Z NICH MA ZNACZENIE
Połączenie – obwody zasilania i sterowania są załączone, szuflada jest w trybie roboczym. Test – styki zasilania są rozłączone, obwód sterowania pozostaje załączony, dzięki czemu można przetestować logikę zasilacza oraz zweryfikować sekwencję uruchamiania bez włączania silnika. Rozłączenie – oba obwody są rozłączone z zachowaniem odległości izolacyjnej, a szufladę można zablokować kłódką w celu konserwacji. Pozycja testowa umożliwia wprowadzanie układu do eksploatacji oraz lokalizację usterek na żywej szafie; to właśnie w tej pozycji najtańsze mechanizmy najczęściej nie zapewniają niezawodnego utrzymywania pozycji.
To, co dostarczamy
Kompletne zespoły mechanizmów przeznaczone dla szuflad jednostkowych MOLDVOLT 1/2, 1, 1,5 i 2 oraz modułów M-Blokset 4M/2, 3M i 6M, w tym uchwyt, wałek krzywkowy, zamek, wskaźnik położenia, dźwignia blokady wzajemnej i możliwość zabezpieczenia kłódką. Dostarczane w postaci zmontowanej i wykalibrowanej, wraz z rysunkiem montażowym oraz specyfikacją siły przesuwania, dzięki czemu Wasz warsztat może zweryfikować każdą szufladę na podstawie liczbowego parametru, a nie subiektywnego odczucia.
Podstawowe zastosowania
– Przesuwanie szuflad w centrach sterowania silnikami typu GCK.
– Przesuwanie szuflad w wyjmowalnych tablicach rozdzielczych typu GCS.
- Szynki szufladkowe w rozdzielnicach MNS.
- Szynki modułowe na platformie M-Blokset.
- Mechanizm wymiany do odnawiania istniejących szufladkowych tablic rozdzielczych.
- Zapasy części zamiennych dla elektrowni i zakładów eksploatujących szufladkowe rozdzielnie.
- Komplet szufladkowy CKD dostarczany producentom szaf sterowniczych montującym własne jednostki.
GDZIE JEST WYKORZYSTYWANE W EKSPLOATACJI
Zawsze, gdy elektryk zakładu izoluje obwód doprowadzający w celu konserwacji, testuje sekwencję uruchamiania podczas wprowadzania do eksploatacji lub zamienia uszkodzoną jednostkę na zapasową. W ruchliwym centrum sterowania silnikami w zakładzie przemysłowym może to oznaczać kilka takich operacji tygodniowo przez dwadzieścia lat – dlatego trwałość wynosząca 100 000 cykli jest specyfikacją techniczną, a nie tylko deklaracją marketingową.
Dopasowanie regionalne
- Bliski Wschód: zakłady o ciągłym cyklu pracy w desalinizacji, chłodzeniu miejskim i przemyśle petrochemicznym często wykorzystują szufladki; obserwowane testy akceptacyjne fabryczne w ramach projektów Saudi SEC oraz porównywalnych projektów obejmują weryfikację działania w trzech pozycjach oraz funkcji blokad.
- Afryka: kopalnie i zakłady cementowe, gdzie wymiana szufladki zapasowej pozwala uniknąć wizyty technika w odległej lokalizacji. Odporność mechanizmu na pył to rzeczywiste, a nie teoretyczne wymaganie.
- Rosja i państwa Wspólnoty Niepodległości: specyfikacja smaru do warunków zimowych, dzięki której mechanizm pozostaje ruchomy w niskich temperaturach w pomieszczeniach rozdzielniczych nieogrzewanych lub częściowo ogrzewanych.
- Europa Wschodnia: zestawy oznaczone znakiem CE zgodnie z normą EN 61439-2, w których funkcja blokady jest częścią weryfikacji zestawu.
Nieodpowiednie dla
Stacjonarne tablice, takie jak GGD, XL-21 i JXF, które nie posiadają przedziałów szufladowych – tam stosować ręczny mechanizm obsługi. Użycie międzyplatformowe: mechanizmy MOLDVOLT i M-Blokset nie są wzajemnie zamienne.
DANE TECHNICZNE – Ręczny mechanizm przesuwania (hand-pull racking mechanism)
Zgodność: IEC 61439-1, IEC 61439-2, GB 7251.1
| KATEGORIA | Element | Szczegóły parametrów |
| Funkcja | Pozycje | Podłącz / Testuj / Odłącz |
| Zablokowanie pozycji | wyraźne zatrzaśnięcie w każdej pozycji z mechanicznym wskaźnikiem | |
| Operacja | ręczka ręczna, bez konieczności użycia narzędzi | |
| Wskaźnik pozycji | widoczny przy zamkniętej drzwiach w konfiguracjach z uszczelką | |
| Zgodność | Seria szuflad MOLDVOLT | 1/2 jednostki, 1 jednostka, 1,5 jednostki, 2 jednostki |
| Zakres modułów M-Blokset | 4M/2, 3M, 6M | |
| Uwaga | oba platformy wykorzystują różne mechanizmy i nie są wzajemnie zamienne | |
| Blokady | Blokada wypychania | wypychanie jest uniemożliwione, gdy urządzenie jest zamknięte |
| Blokada urządzenia | zamykanie jest uniemożliwione pomiędzy określonymi pozycjami | |
| Blokada drzwi | drzwiczki nie mogą zostać otwarte, gdy szuflada znajduje się w pozycji Connect (można obejść przy użyciu narzędzia przez upoważnioną osobę) | |
| Zabezpieczenie kłódką | w pozycji odłączenia, do 3 kłódek, uchwyt 4–8 mm | |
| Właściwości mechaniczne | Wytrzymałość mechaniczna | 100 000 cykli pracy |
| Siła robocza przy wysuwaniu | określona dla każdego rozmiaru szuflady i weryfikowana w każdej jednostce | |
| Dopuszczalne odchylenie położenia styków | mierzone względem rysunku modułu | |
| Kolejność łączenia styków uziemiających | styk uziemiający zamyka się przed stykami zasilania i otwiera się po nich | |
| Materiały | Krzywka i zatrzask | stal hartowana, ocynkowana |
| Uchwyt | poliamid wzmocniony szkłem na stalowym rdzeniu | |
| Sprężyny | stal nierdzewna | |
| Łożyska i prowadnice | samosmarujące, nie wymagające konserwacji w normalnych warunkach eksploatacji | |
| Test mgły solnej na częściach pokrytych warstwą ochronną | minimum 96 h | |
| Środowisko | Temperatura otoczenia | standardowo od –5 ℃ do +40 ℃; z alternatywną specyfikacją smaru od –25 ℃ do +55 ℃ |
| Wilgotność względna | do 95% | |
| Ochrona przed pyłem | powierzchnie prowadnic i wałków kulowych zabezpieczone przed przedostawaniem się zanieczyszczeń | |
| Wysokość | do 2000 m | |
| WERYFIKACJA NA KAŻDEJ JEDNOSTCE | Test położenia | potwierdzona trójpołożeniowa praca z dodatkowym zatrzaskiem w każdym położeniu |
| Test blokady wzajemnej | funkcja zweryfikowana w obu kierunkach | |
| Siła przesuwania | zmierzona i zarejestrowana zgodnie ze specyfikacją | |
| Załączenie styków | głębokość zmierzona za pomocą miarki głębokości zgodnie z rysunkiem modułu | |
| Kolejność uziemienia | zweryfikowano, że kontakt uziemiający załącza się przed / wyłącza się po |
Opcje
Smar niskotemperaturowy dla Rosji i państw WNP | mikroprzełącznik wskazujący położenie
do sygnalizacji zdalnej | dodatkowe miejsce na kłódkę | dodatkowy wałek i zamek
zestawy do długoterminowego zapasu serwisowego | marka OEM
CZĘŚCI, KTÓRYCH NIE MOŻNA NIEZAWODNIE ZAKUPIĆ LOKALNIE
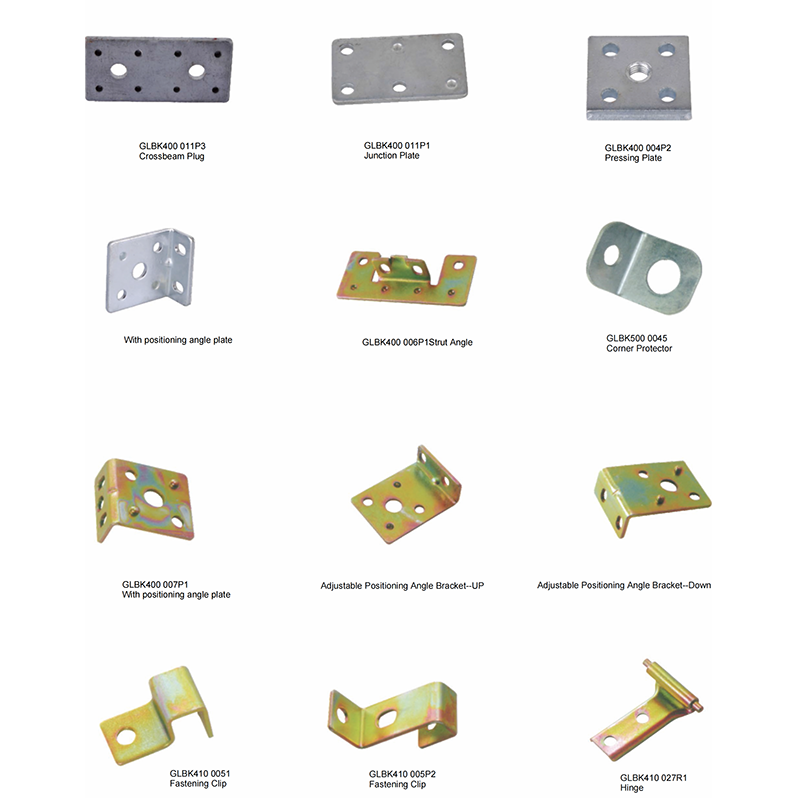
Zapytaj dowolnego montażystę szaf w naszych rynkach, co najczęściej opóźnia partię produkcyjną – rzadko jest to wyzwalacz. Zazwyczaj to podpora szyny zbiorczej przybyła pęknięta, zacisk niepasujący do wymiaru szyny na rysunku, uchwyt bez pasującego zamka, zawias nie wytrzymujący obciążonej drzwiczki. Sami produkujemy ponad 2000 takich komponentów, posiadając 38+ patentów, ponieważ otwarty rynek nie zapewnia ich spójnej dostępności.
1. PEŁNY ZAKRES DOSTAW Z JEDNEGO ŹRÓDŁA
Izolatory, uchwyty szyn zbiorczych, zaciski kabli, zawiasy, zamki, uchwyty, mechanizmy sterujące, styki izolacyjne, szyny montażowe i sprzęt szafowy – jeden dostawca, jedna lista pakowania, jeden kontener. Przestajesz ścigać osiem dostawców dla jednej szafy.
2. DANE WYMIAROWE I RYSUNKI MONTAŻOWE
Każda część jest dostarczana z rysunkiem wymiarowym, tabelą zgodności ze szynami lub panelami, wartością momentu dokręcania oraz specyfikacją materiału. Twój projektant może zaprojektować komorę szyn zbiorczych bez konieczności wcześniejszego zamówienia próbek.
3. ZGODNE SYSTEMY, A NIE OSOBNE ELEMENTY
Izolatory, uchwyty i zaciski są zaprojektowane jako system z określonym szczytowym prądem wytrzymywalnym. Mieszanie marek to przyczyna awarii komory szyn zbiorczych podczas testu zwarciowego – mimo że na papierze wyglądała poprawnie. Określ zestaw oraz wartość prądu zwarciowego jako parametr projektowy, a nie jako oczekiwanie.
4. CZĘŚCI SPECJALNE I OEM
Niestandardowe rozmiary, alternatywne kształty gwintów, części oznaczone marką oraz opakowania pod własną marką. Opracowanie narzędzi dla klientów objętych umowami na duże ilości, przy zachowaniu rysunków w trybie poufnym (NDA).
5. MAGAZYNOWANIE, MINIMALNA ILOŚĆ ZAMÓWIENIA ORAZ KONSOLIDACJA
Niskie minimalne ilości zamówienia na produkty standardowe, dzięki czemu dystrybutor może utrzymywać zapas roboczy zamiast pełnego magazynu. Konsolidacja ładunków – szafy, szuflady i urządzenia wysyłane w jednej przesyłce.
6. DOKUMENTACJA MATERIAŁOWA I ZGODNOŚCI
Certyfikaty materiałów, dane dotyczące palności i indeksu śladu dla części izolacyjnych, raporty dotyczące grubości powłok na częściach przewodzących, deklaracje zgodności z dyrektywą RoHS oraz dokumentacja komponentów wymagana do pliku weryfikacyjnego IEC 61439.
7. OBSŁUGA PO SPRZEDAŻY
24-godzinna odpowiedź techniczna. Bezpłatna wymiana każdej części, która ulegnie awarii z powodu odchyłek wymiarowych lub materiału. Części pozostają w tej samej wersji rysunku, więc naprawa przeprowadzona w piątym roku nadal pasuje.
8. WARUNKI HANDLOWE
FOB, CFR, CIF, DDP, Ex-Works. Gwarancja handlowa, przelew telegraficzny (T/T), akredytywa dokumentowa (L/C). Przykłady dostarczane do weryfikacji dopasowania przed produkcją seryjną.
KONTROLA JAKOŚCI – MAŁE ELEMENTY, KTÓRE DECYDUJĄ O TYM, CZY PŁYTKA ZDA TEST
Wady na poziomie komponentów są tanie w zapobieganiu, ale kosztowne w wykrywaniu. Pęknięty izolator, kontakt z niewystarczającym pokryciem metalicznym lub zacisk odchylony o 2 mm od tolerancji nie ujawnia się w warsztacie; ujawnia się podczas testu wytrzymałości dielektrycznej lub podczas zwarcia. Kontrola przyjmowanych materiałów oraz kontrola w trakcie procesu są zatem stosowane do każdej partii.
Kontroli materiałów
1. Weryfikacja surowców przy odbiorze zgodnie z załączonym certyfikatem – gatunek polimeru, czystość miedzi, gatunek i grubość stali.
2. Materiały izolacyjne kwalifikowane pod względem klasy odporności na płomień, wskaźnika śladów ściekowych (CTI) oraz wytrzymałości dielektrycznej; gatunki samozgaszające potwierdzone dokumentacją partii.
3. Części metalowe sprawdzane pod kątem gatunku, grubości i stanu powierzchni przed kształtowaniem.
Kontrola wymiarów
4. Kontrola pierwszego egzemplarza dla każdego narzędzia i każdej serii produkcyjnej z pełnym raportem wymiarowym zgodnym z rysunkiem.
5. Próbkowanie w trakcie procesu zgodnie z uzgodnionym poziomem AQL; krytyczne wymiary mierzone są za pomocą skalibrowanych przyrządów pomiarowych.
6. Jakość gwintów oraz siła wyciągania wkładek sprawdzana na częściach z gwintem i częściach wytwarzanych metodą wtrysku z wkładkami.
7. Weryfikacja dopasowania względem współpracującej części – uchwyt sprawdzany jest z rzeczywistym przekrojem pręta, a nie tylko zgodnie z wartością liczbową na rysunku.
Testowanie wydajności
8. Części izolacyjne: wytrzymałość napięciowa przy częstotliwości sieciowej, opór izolacji, wyginanie mechaniczne i obciążenie belki konsolek oraz cyklowanie termiczne na próbkach partii.
9. Części przewodzące: grubość powłoki galwanicznej mierzona za pomocą miernika powłok, przyczepność powłoki, opór kontaktowy oraz wzrost temperatury przy znamionowym prądzie.
10. Części mechaniczne: siła działania, cyklowanie trwałościowe oraz test obciążeniowy zawiasów, zamków i zacisków.
11. Korozyjność: testy opadów solnych na częściach pokrytych warstwą metaliczną lub powłoką; rejestrowana jest liczba godzin do pojawienia się pierwszego wadliwego miejsca.
12. Warunki środowiskowe: starzenie pod wpływem wilgotności i wysokiej temperatury na próbkach, istotne dla instalacji w regionie Zatoki Perskiej oraz Afryki tropikalnej.
WYGLĄD I OPAKOWANIE
13. Wizualna kontrola pod kątem pęknięć, porów, nadmiaru materiału (flash), wyrostków (burrs), wad powłoki metalicznej oraz spójności barwności.
14. Czytelność i poprawność oznaczeń.
15. Weryfikacja ilości, integralności opakowania oraz etykietowania numeru części przed zamknięciem kartonu.
DOKUMENTACJA I SYSTEM
Certyfikaty materiałów, raporty pomiarów wymiarowych, protokoły badań oraz deklaracje zgodności z dyrektywą RoHS udostępniane na żądanie i sformatowane tak, aby można je było zawrzeć w Państwa pliku weryfikacyjnym zgodnym z normą IEC 61439. System zarządzania jakością zgodny z normą ISO 9001, obejmujący zarejestrowane niezgodności, ich analizę przyczynową oraz zamknięcie przypadków. Próbki dostarczane do własnej weryfikacji dopasowania przed rozpoczęciem masowej produkcji; akceptowana jest inspekcja niezależna przeprowadzona przez SGS, BV, TÜV lub Intertek.