EN

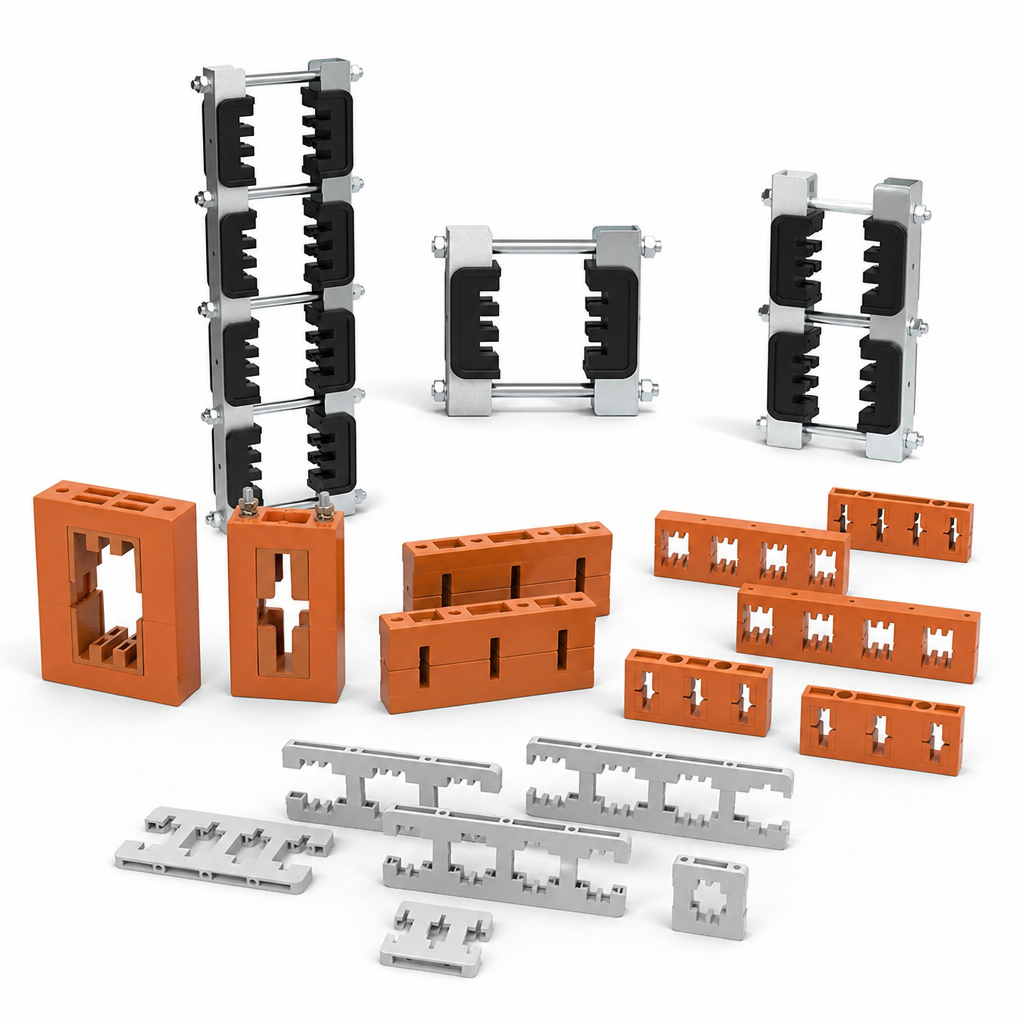
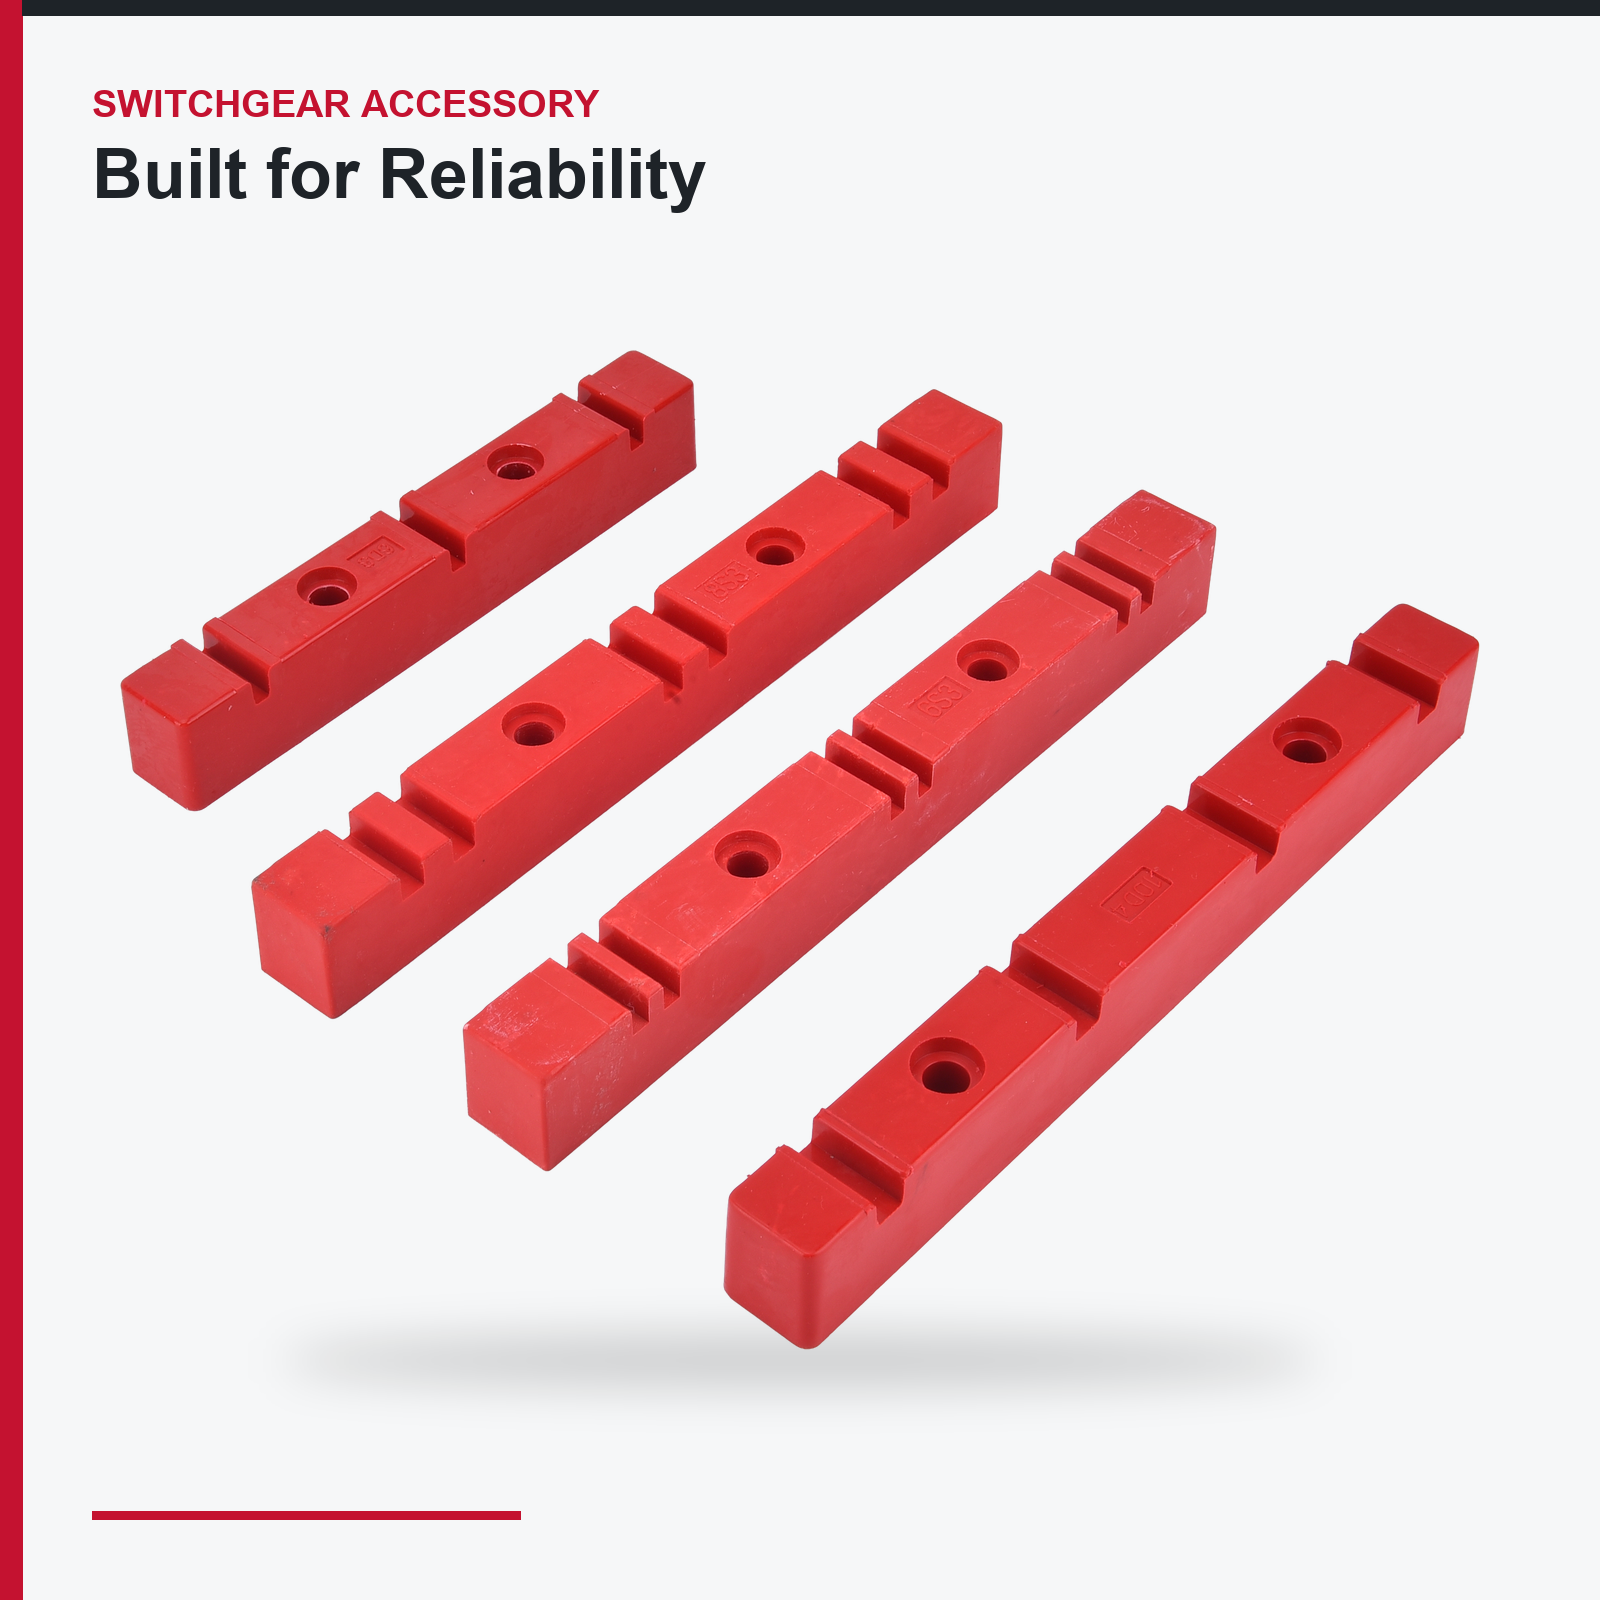
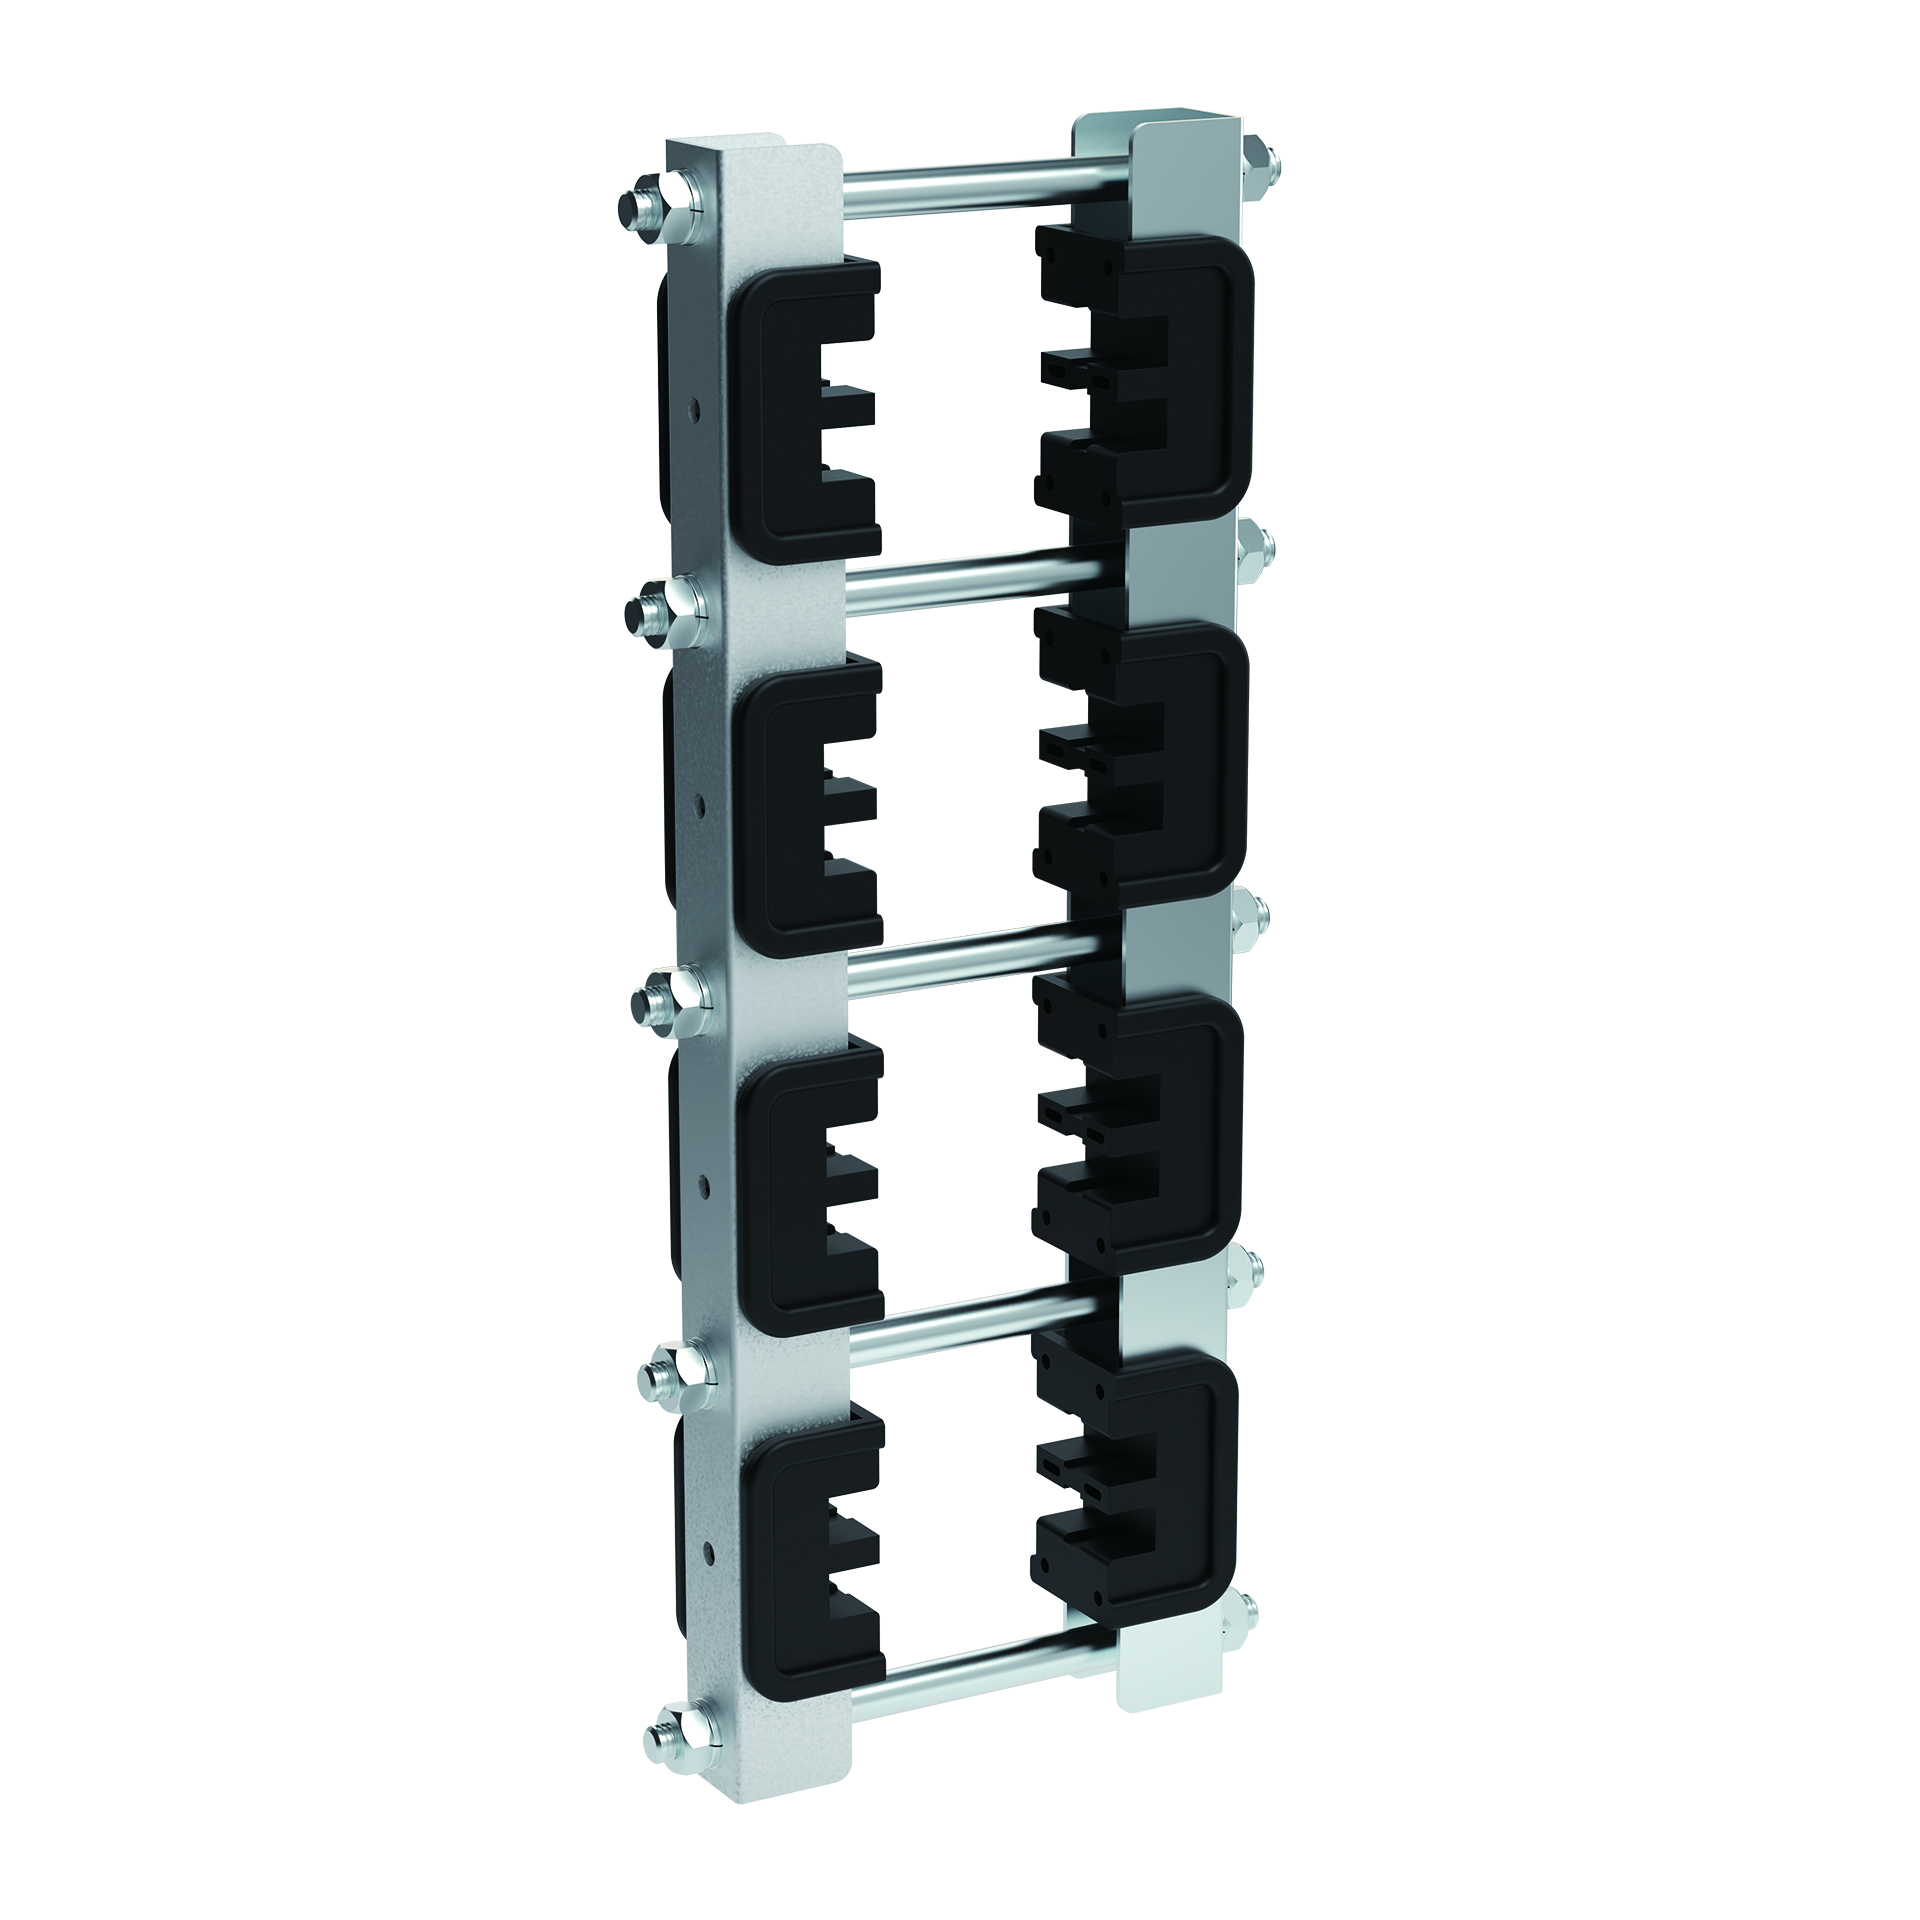
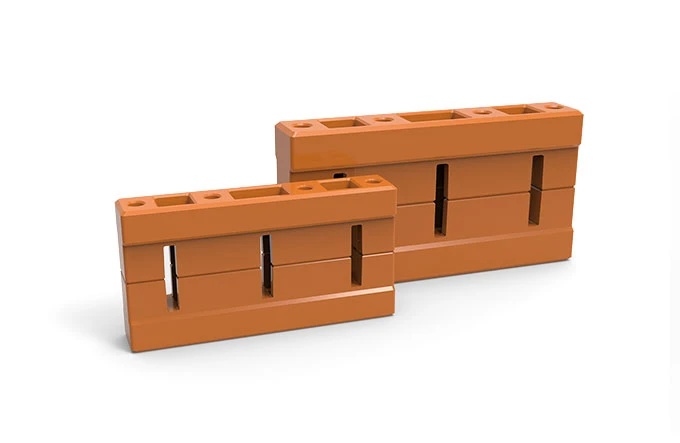
Uchwyt szyn zbiorczych – zaciskanie i dystansowanie szyn zbiorczych, przystosowany do prądu szczytowego 73,5 kA
Uchwyty i zaciski do szyn zbiorczych dla niskonapięciowych urządzeń rozdzielczych. Wytwarzane metodą formowania z materiału samogasnącego, od 1 do 4 szyn na fazę, wytrzymujące szczytowy prąd zwarcia do 73,5 kA przy zaciskach typu ZM. Tabele odstępów.
- Przegląd
- Zastosowania
- Dane techniczne
- Usługi
- Kontrola jakości
- Zalecane produkty
Uchwyt szyn zbiorczych – zaciskanie i dystansowanie systemu szyn zbiorczych, przystosowany do prądu szczytowego 73,5 kA
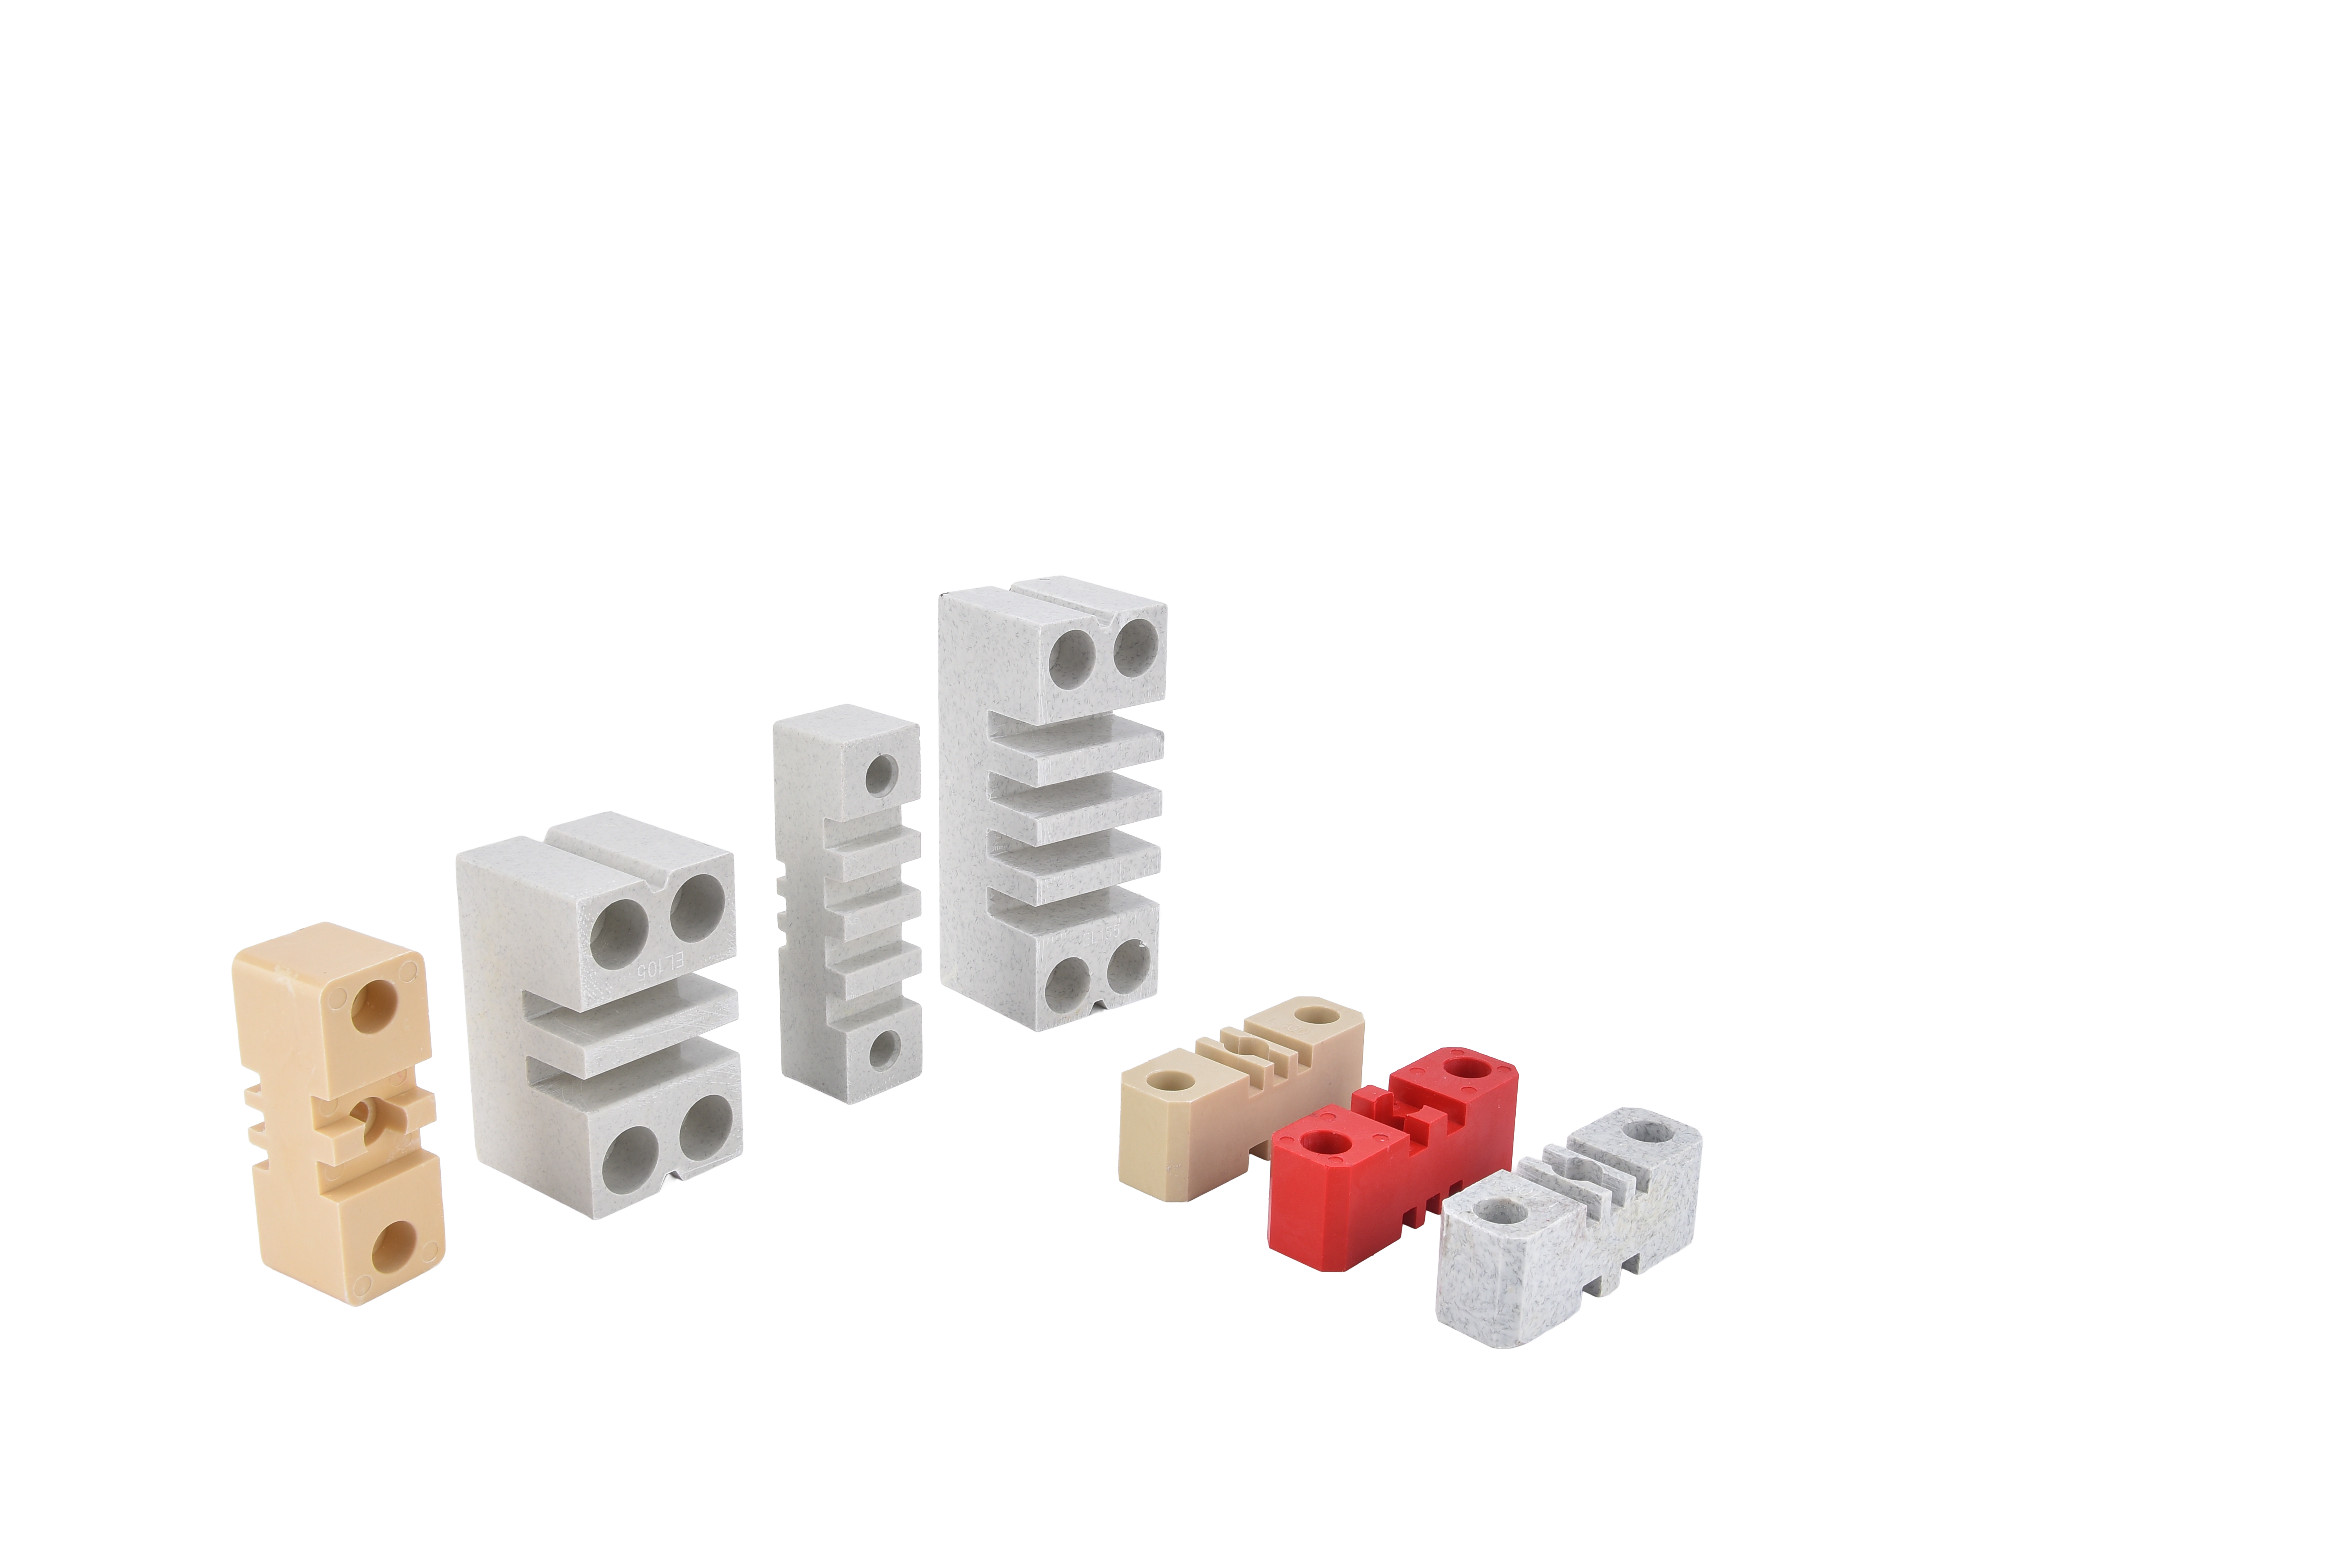
Uchwyt szyn zbiorczych zaciska szyny, ustala odstępy między fazami oraz przenosi siły występujące podczas zwarcia do ramy. Razem z izolatorem dystansowym tworzy system podparcia szyn zbiorczych; wartość wytrzymałości na zwarciowe całej komory jest właściwością tego systemu – nie samych szyn ani żadnego pojedynczego komponentu.
CO WŁAŚCIWIE DZIEJE SIĘ PODCZAS ZWARCIA
Przewodniki równoległe przewodzące prąd zwarciowy odpychają się i przyciągają wzajemnie siłą proporcjonalną do kwadratu prądu. Przy szczytowym prądzie 50 kA siła działająca na rozpiętość szyny zbiorczej jest wystarczająco duża, aby wygiąć miedź i ścinąć element mocujący. Uchwyt musi zaciskać szynę na tyle mocno, aby nie mogła się przesunąć, rozprowadzać tę siłę w izolatorze bez jego uszkodzenia oraz utrzymywać stałą odległość między fazami, zapobiegając stykaniu się szyn. Musi to wykonać jednorazowo i poprawnie – być może po piętnastu latach eksploatacji.
SYSTEM ZACISKÓW ZM
Na platformie M-Blokset szyny zbiorcze są wspierane przez zaciski ZM odlewane z samogasnącej polifenyloksydowej (PPO), przeznaczone do wytrzymywania szczytowego prądu 73,5 kA. PPO została wybrana ze względu na połączenie stabilności wymiarowej w podwyższonej temperaturze, samogasliwości oraz dobrej odporności na śladowanie – komora szyn zbiorczych działa z założenia w wysokiej temperaturze, a materiał uchwytu, który pełznie pod wpływem długotrwałego nagrzewania, z czasem poluzuje połączenie.
NAJCZĘŚCIEJ WYSTĘPUJĄCY BŁĄD
Mieszanie komponentów. Uchwyt od jednego dostawcy, izolator od innego oraz element dystansujący skopiowany ze starego rysunku. Każdy z tych elementów wygląda poprawnie, a cała zmontowana konstrukcja nie ma żadnej uzasadnionej oceny odporności na uszkodzenia. Gdy inspektor prosi o dowody wytrzymałości szyny zbiorczej na zwarciowe prądy udarowe, nie ma się czego pokazać. Określ uchwyt i izolator jako zestaw zgodny – wtedy otrzymasz podaną wartość wytrzymałości oraz tabelę odstępów, którą można dołączyć do dokumentacji przetargowej.
To, co dostarczamy
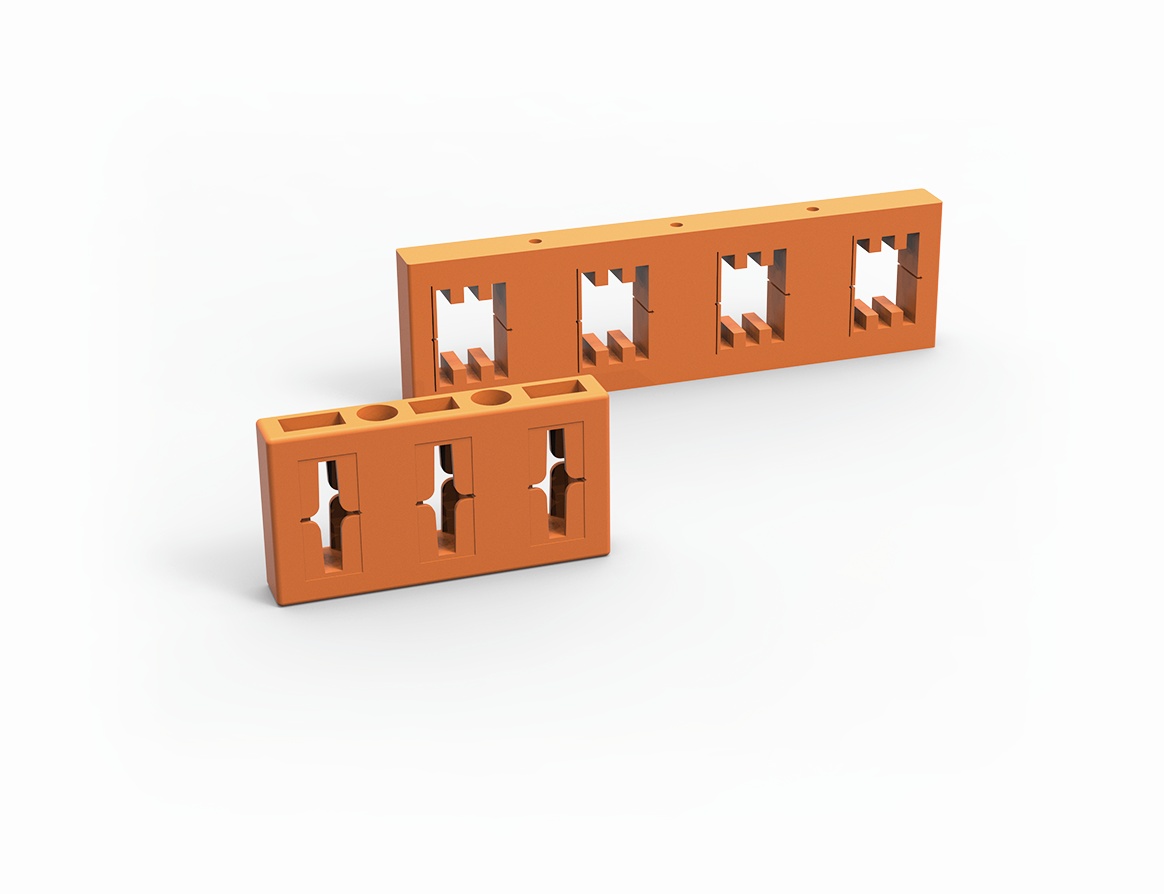
Uchwyty przeznaczone do montażu pojedynczych, podwójnych, potrójnych i poczwórnych szyn na fazę, dla standardowych szerokości i grubości szyn, w układach trójfazowych oraz czterobiegunowych. Dostarczane razem z tabelą zgodności szyn, maksymalnymi odległościami między punktami mocowania w zależności od przewidywanego szczytowego prądu zwarcia oraz wartością momentu dokręcania zacisków – dzięki temu pracownik warsztatu dokręca zgodnie z określoną liczbą, a nie na wyczucie.
Podstawowe zastosowania
- Zaczepianie głównej poziomej szyny zbiorczej w rozdzielnicach typu GGD, GCK, GCS i MNS.
- Podparcie pionowej szyny rozdzielczej w tablicach wypinanych, tam, gdzie stykają się kontakty szuflad.
– Podpora szyn zbiorczych platformy M-Blokset przy użyciu systemu zacisków ZM.
– Podpora komory szyn zbiorczych w szafach rozdzielczych XL-21.
– Podpora szyn zbiorczych połączeń niskonapięciowych transformatorów oraz szyny neutralnej.
– Podpora pionowych szyn zbiorczych i kanałów szynowych w instalacjach rozdzielczych budynków.
– Szyny zbiorcze tablic połączeń banków kondensatorów i generatorów.
– Uchwyty zamiennicze do modernizacji istniejących szaf rozdzielczych.
DLACZEGO USTROJE WIELOSZYNOWE WYMAGAJĄ SZCZEGÓLNEJ UWAGI
Powyżej ok. 2000 A każdą fazę zwykle tworzy dwie, trzy lub cztery szyny równoległe. Uchwyt musi wówczas również utrzymywać odstęp między szynami równoległymi, ponieważ ten odstęp jest częścią projektu dzielenia prądu i odprowadzania ciepła. Szyny ściskane ściśle do siebie nagrzewają się silniej i nierównomiernie dzielą prąd – to typowy defekt lokalnie wykonywanych szaf rozdzielczych o dużym prądzie, który ujawnia się dopiero podczas badania termograficznego po kilku latach.
Dopasowanie regionalne
- Bliski Wschód: temperatura otoczenia w pomieszczeniu rozdzielczym wynosi 50–55 °C, podczas gdy odniesieniem zgodnym z normą IEC jest +40 °C; oznacza to, że komora szyn zbiorczych pracuje w sposób ciągły w wysokiej temperaturze. Odporność materiału zacisków na pełzanie przy utrzymywanej temperaturze to właściwość zapewniająca stałe napięcie połączenia przez cały okres projektowej trwałości.
- Afryka: instalacje prądowe dużej mocy w kopalniach i zakładach cementowych, gdzie oprócz cykli termicznych występuje również wibracja. Precyzyjne przestrzeganie wartości momentu dokręcania zacisków w trakcie montażu zapewnia trwałość połączenia.
- Rosja i państwa WNP: cykle termiczne między okresami ogrzewania a nieogrzewania; materiał musi zachowywać siłę docisku przez cały cykl.
- Europa Wschodnia: zestawy oznaczone znakiem CE zgodnie z normą EN 61439, w których wytrzymałość układu szyn zbiorczych na zwarciowe prądy udarowe stanowi część pliku weryfikacji projektowej.
Nieodpowiednie dla
Układy szyn zbiorczych średniego napięcia. Do zastosowania jako uchwyt kabli – należy użyć uchwytu kablowego.
DANE TECHNICZNE – Uchwyt szyny zbiorczej
Zgodność: IEC 61439-1, IEC 60664-1, GB 7251.1
| KATEGORIA | Element | Szczegóły parametrów |
| Electrical Ratings | Napięcie znamionowe | do 1000 V AC |
| Znamionowe napięcie udarowe wytrzymywane (Uimp) | 8 kV / 12 kV w zależności od konfiguracji | |
| Wytrzymałość przy napięciu przemysłowym | 10 kV / 1 min co najmniej | |
| Wskaźnik odporności na śladowanie (CTI) | minimum 600 | |
| OCENA USZKODZENIA SYSTEMU | Podstawa oceny | Oceniane jako system z dopasowanymi izolatorami dystansowymi |
| Szczytowy prąd wytrzymywany (główna szyna zbiorcza) | do 220 kA w układach głównych szyn zbiorczych | |
| Szczytowy prąd wytrzymywany zacisku M-Blokset ZM | 73,5 kA szczytowy prąd wytrzymywany | |
| Nominalny prąd krótkotrwały wytrzymywany | dopasowany do zestawu, do 80 kA przez 1 s | |
| Maksymalna odległość między punktami podparcia | tabela dostarczana w zależności od przekroju szyny, odległości między fazami oraz przewidywanego szczytowego prądu zwarciowego | |
| Materiał | Główny element | ognioodporne formowane tworzywo termoplastyczne lub termoutwardzalne |
| Zacisk M-Blokset ZM | ognioodporne PPO, wybrane ze względu na stabilność wymiarową przy długotrwałym działaniu w podwyższonej temperaturze | |
| Łatwopalność | Klasa równoważna UL 94 V-0, dokumentacja partii | |
| Indeks temperaturowy | ciągła praca do +130 °C w standardowej klasie | |
| Wchłanianie wody | niski | |
| Pojemność stołu | Szyny na fazę | 1 / 2 / 3 / 4 |
| Zakres szerokości szyny | 12 / 15 / 20 / 25 / 30 / 40 / 50 / 60 / 80 / 100 / 120 mm | |
| Zakres grubości szyny | 3 / 4 / 5 / 6 / 8 / 10 mm | |
| Odległość między równoległymi szynami | utrzymywana przez uchwyt jako część projektu dzielenia prądu i chłodzenia | |
| Układ biegunów | trójfazowy, trójfazowy z przewodem neutralnym lub czterobiegunowy | |
| Wyroby mechaniczne | Moment dokręcania zacisków | podawany osobno dla każdego typu uchwytu i wymagający zastosowania klucza momentowego |
| Metoda mocowania | przymocowany do izolatorów dystansowych lub bezpośrednio do ramy | |
| Obciążenie | podano obciążenie belek konsolek i zacisków dla każdego typu | |
| Przydatność do zastosowań w warunkach wibracji | właściwe do instalacji przemysłowych i górniczych | |
| Środowisko | Temperatura pracy | –40 °C do +130 °C |
| Wilgotność względna | do 95% | |
| Stopień zanieczyszczeń | 3 | |
| Wysokość | do 2000 m |
Testowanie
Wytrzymałość przy napięciu przemysłowym i opór izolacji na próbkach partii
Zachowanie siły zaciskania po cyklowaniu termicznym – badane na próbkach partii
Weryfikacja wytrzymałości na zwarciowe jako systemu wraz ze zgodnymi izolatorami
Pierwsza kontrola wymiarowa na każdym narzędziu i każdej serii produkcyjnej
Kontrola wizualna każdego elementu
Opcje
Wielkości i odstępy prętów dopasowane do rysunku | materiał o wysokim współczynniku CTI dla zanieczyszczonych środowisk
środowisk | wersja odporna na wysokie temperatury | opracowanie narzędzi pod NDA
Oznaczenie marki OEM oraz opakowania z własną nazwą handlową
CZĘŚCI, KTÓRYCH NIE MOŻNA NIEZAWODNIE ZAKUPIĆ LOKALNIE
Zapytaj dowolnego montażystę szaf w naszych rynkach, co najczęściej opóźnia partię produkcyjną – rzadko jest to wyzwalacz. Zazwyczaj to podpora szyny zbiorczej przybyła pęknięta, zacisk niepasujący do wymiaru szyny na rysunku, uchwyt bez pasującego zamka, zawias nie wytrzymujący obciążonej drzwiczki. Sami produkujemy ponad 2000 takich komponentów, posiadając 38+ patentów, ponieważ otwarty rynek nie zapewnia ich spójnej dostępności.
1. PEŁNY ZAKRES DOSTAW Z JEDNEGO ŹRÓDŁA
Izolatory, uchwyty szyn zbiorczych, zaciski kabli, zawiasy, zamki, uchwyty, mechanizmy sterujące, styki izolacyjne, szyny montażowe i sprzęt szafowy – jeden dostawca, jedna lista pakowania, jeden kontener. Przestajesz ścigać osiem dostawców dla jednej szafy.
2. DANE WYMIAROWE I RYSUNKI MONTAŻOWE
Każda część jest dostarczana z rysunkiem wymiarowym, tabelą zgodności ze szynami lub panelami, wartością momentu dokręcania oraz specyfikacją materiału. Twój projektant może zaprojektować komorę szyn zbiorczych bez konieczności wcześniejszego zamówienia próbek.
3. ZGODNE SYSTEMY, A NIE OSOBNE ELEMENTY
Izolatory, uchwyty i zaciski są zaprojektowane jako system z określonym szczytowym prądem wytrzymywalnym. Mieszanie marek to przyczyna awarii komory szyn zbiorczych podczas testu zwarciowego – mimo że na papierze wyglądała poprawnie. Określ zestaw oraz wartość prądu zwarciowego jako parametr projektowy, a nie jako oczekiwanie.
4. CZĘŚCI SPECJALNE I OEM
Niestandardowe rozmiary, alternatywne kształty gwintów, części oznaczone marką oraz opakowania pod własną marką. Opracowanie narzędzi dla klientów objętych umowami na duże ilości, przy zachowaniu rysunków w trybie poufnym (NDA).
5. MAGAZYNOWANIE, MINIMALNA ILOŚĆ ZAMÓWIENIA ORAZ KONSOLIDACJA
Niskie minimalne ilości zamówienia na produkty standardowe, dzięki czemu dystrybutor może utrzymywać zapas roboczy zamiast pełnego magazynu. Konsolidacja ładunków – szafy, szuflady i urządzenia wysyłane w jednej przesyłce.
6. DOKUMENTACJA MATERIAŁOWA I ZGODNOŚCI
Certyfikaty materiałów, dane dotyczące palności i indeksu śladu dla części izolacyjnych, raporty dotyczące grubości powłok na częściach przewodzących, deklaracje zgodności z dyrektywą RoHS oraz dokumentacja komponentów wymagana do pliku weryfikacyjnego IEC 61439.
7. OBSŁUGA PO SPRZEDAŻY
24-godzinna odpowiedź techniczna. Bezpłatna wymiana każdej części, która ulegnie awarii z powodu odchyłek wymiarowych lub materiału. Części pozostają w tej samej wersji rysunku, więc naprawa przeprowadzona w piątym roku nadal pasuje.
8. WARUNKI HANDLOWE
FOB, CFR, CIF, DDP, Ex-Works. Gwarancja handlowa, przelew telegraficzny (T/T), akredytywa dokumentowa (L/C). Przykłady dostarczane do weryfikacji dopasowania przed produkcją seryjną.
KONTROLA JAKOŚCI – MAŁE ELEMENTY, KTÓRE DECYDUJĄ O TYM, CZY PŁYTKA ZDA TEST
Wady na poziomie komponentów są tanie w zapobieganiu, ale kosztowne w wykrywaniu. Pęknięty izolator, kontakt z niewystarczającym pokryciem metalicznym lub zacisk odchylony o 2 mm od tolerancji nie ujawnia się w warsztacie; ujawnia się podczas testu wytrzymałości dielektrycznej lub podczas zwarcia. Kontrola przyjmowanych materiałów oraz kontrola w trakcie procesu są zatem stosowane do każdej partii.
Kontroli materiałów
1. Weryfikacja surowców przy odbiorze zgodnie z załączonym certyfikatem – gatunek polimeru, czystość miedzi, gatunek i grubość stali.
2. Materiały izolacyjne kwalifikowane pod względem klasy odporności na płomień, wskaźnika śladów ściekowych (CTI) oraz wytrzymałości dielektrycznej; gatunki samozgaszające potwierdzone dokumentacją partii.
3. Części metalowe sprawdzane pod kątem gatunku, grubości i stanu powierzchni przed kształtowaniem.
Kontrola wymiarów
4. Kontrola pierwszego egzemplarza dla każdego narzędzia i każdej serii produkcyjnej z pełnym raportem wymiarowym zgodnym z rysunkiem.
5. Próbkowanie w trakcie procesu zgodnie z uzgodnionym poziomem AQL; krytyczne wymiary mierzone są za pomocą skalibrowanych przyrządów pomiarowych.
6. Jakość gwintów oraz siła wyciągania wkładek sprawdzana na częściach z gwintem i częściach wytwarzanych metodą wtrysku z wkładkami.
7. Weryfikacja dopasowania względem współpracującej części – uchwyt sprawdzany jest z rzeczywistym przekrojem pręta, a nie tylko zgodnie z wartością liczbową na rysunku.
Testowanie wydajności
8. Części izolacyjne: wytrzymałość napięciowa przy częstotliwości sieciowej, opór izolacji, wyginanie mechaniczne i obciążenie belki konsolek oraz cyklowanie termiczne na próbkach partii.
9. Części przewodzące: grubość powłoki galwanicznej mierzona za pomocą miernika powłok, przyczepność powłoki, opór kontaktowy oraz wzrost temperatury przy znamionowym prądzie.
10. Części mechaniczne: siła działania, cyklowanie trwałościowe oraz test obciążeniowy zawiasów, zamków i zacisków.
11. Korozyjność: testy opadów solnych na częściach pokrytych warstwą metaliczną lub powłoką; rejestrowana jest liczba godzin do pojawienia się pierwszego wadliwego miejsca.
12. Warunki środowiskowe: starzenie pod wpływem wilgotności i wysokiej temperatury na próbkach, istotne dla instalacji w regionie Zatoki Perskiej oraz Afryki tropikalnej.
WYGLĄD I OPAKOWANIE
13. Wizualna kontrola pod kątem pęknięć, porów, nadmiaru materiału (flash), wyrostków (burrs), wad powłoki metalicznej oraz spójności barwności.
14. Czytelność i poprawność oznaczeń.
15. Weryfikacja ilości, integralności opakowania oraz etykietowania numeru części przed zamknięciem kartonu.
DOKUMENTACJA I SYSTEM
Certyfikaty materiałów, raporty pomiarów wymiarowych, protokoły badań oraz deklaracje zgodności z dyrektywą RoHS udostępniane na żądanie i sformatowane tak, aby można je było zawrzeć w Państwa pliku weryfikacyjnym zgodnym z normą IEC 61439. System zarządzania jakością zgodny z normą ISO 9001, obejmujący zarejestrowane niezgodności, ich analizę przyczynową oraz zamknięcie przypadków. Próbki dostarczane do własnej weryfikacji dopasowania przed rozpoczęciem masowej produkcji; akceptowana jest inspekcja niezależna przeprowadzona przez SGS, BV, TÜV lub Intertek.