EN

Izolator podporowy szyny zbiorczej (izolator słupowy) – 12 kV, 24 kV, 40,5 kV
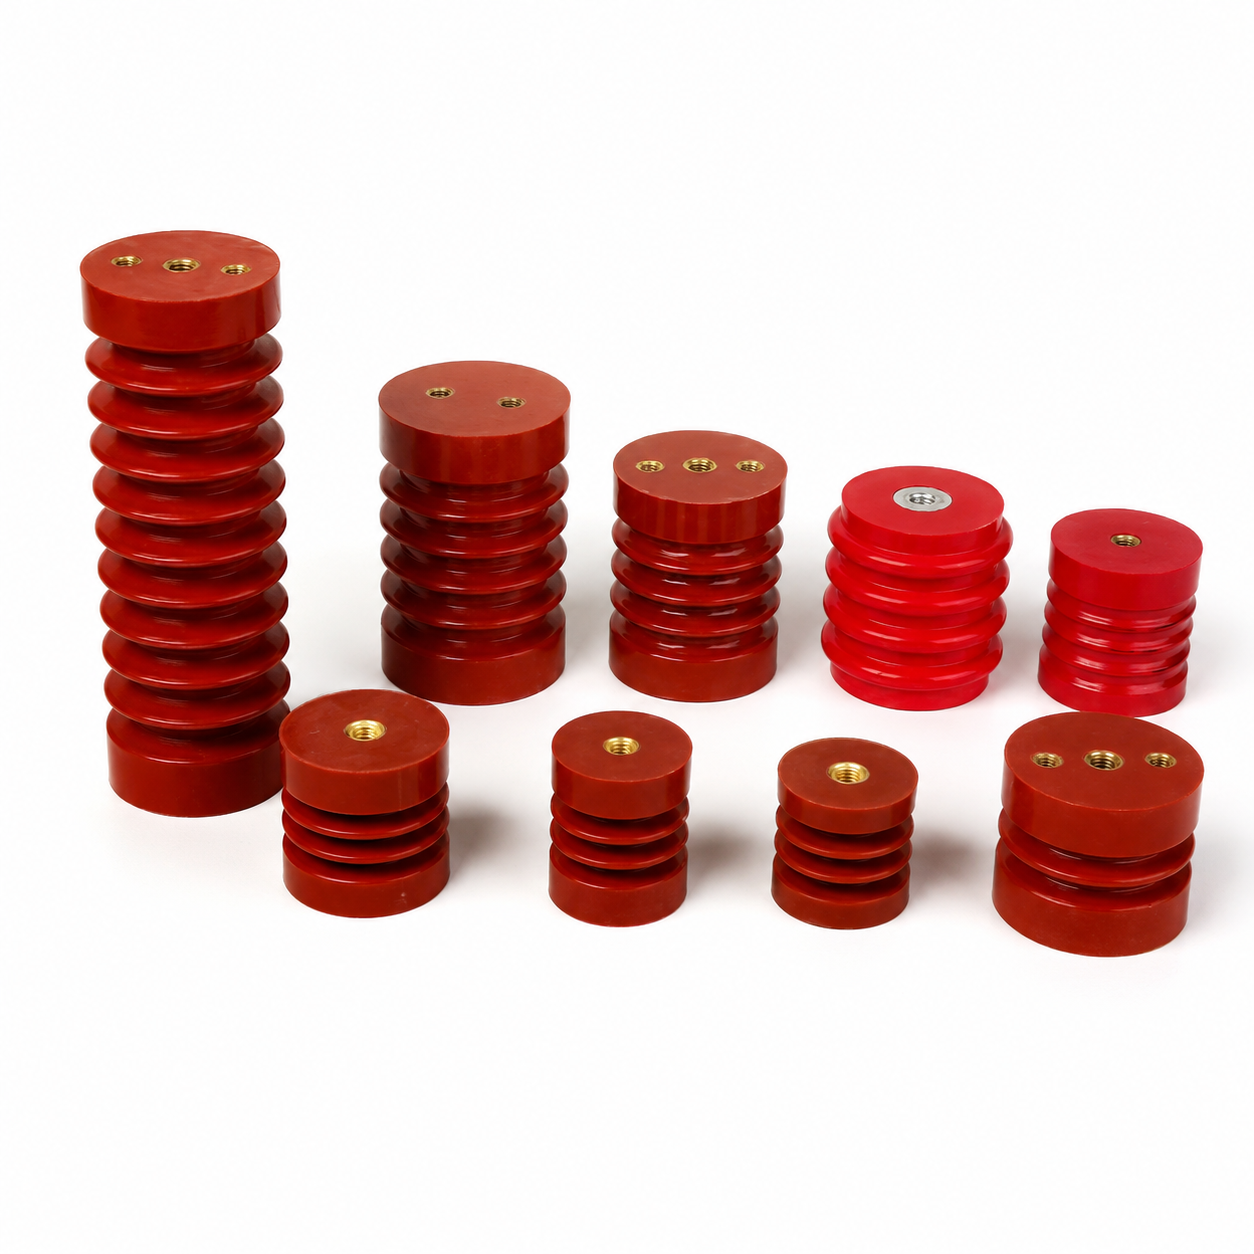
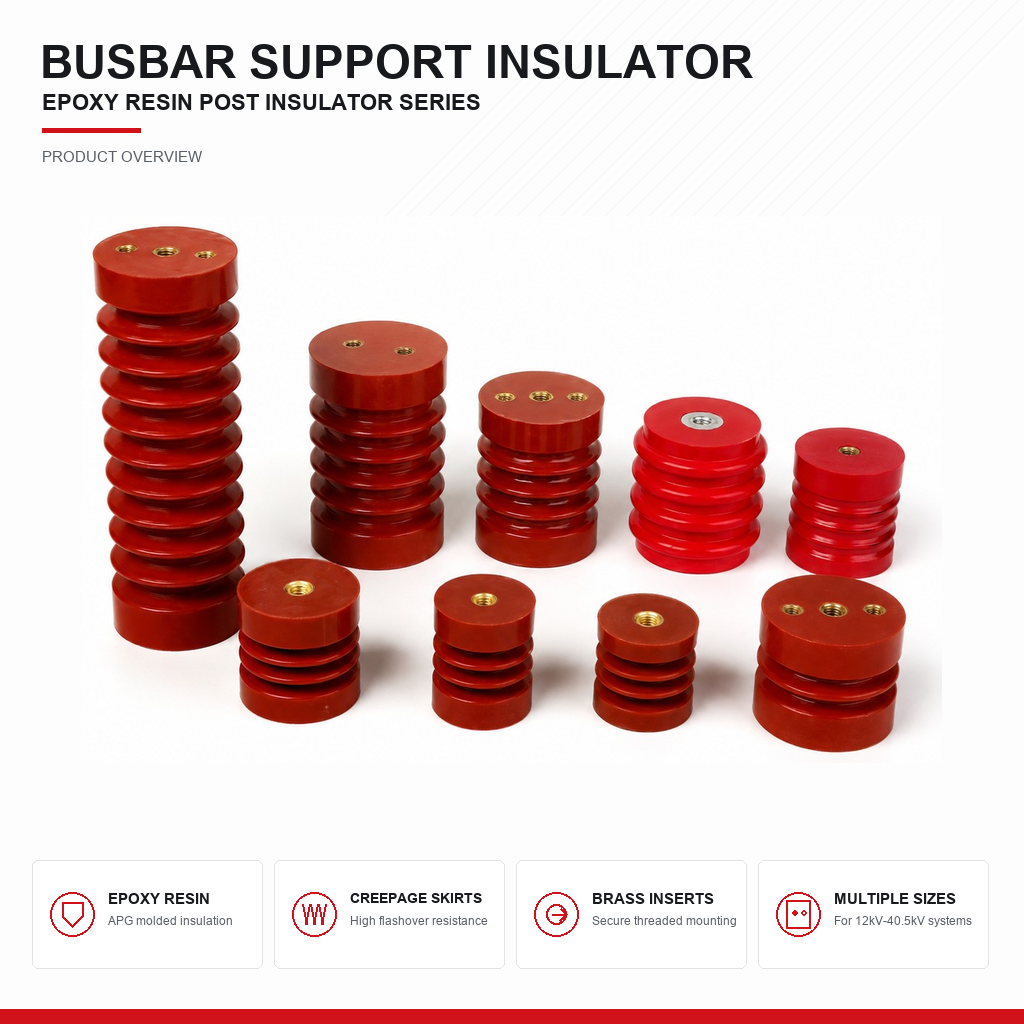
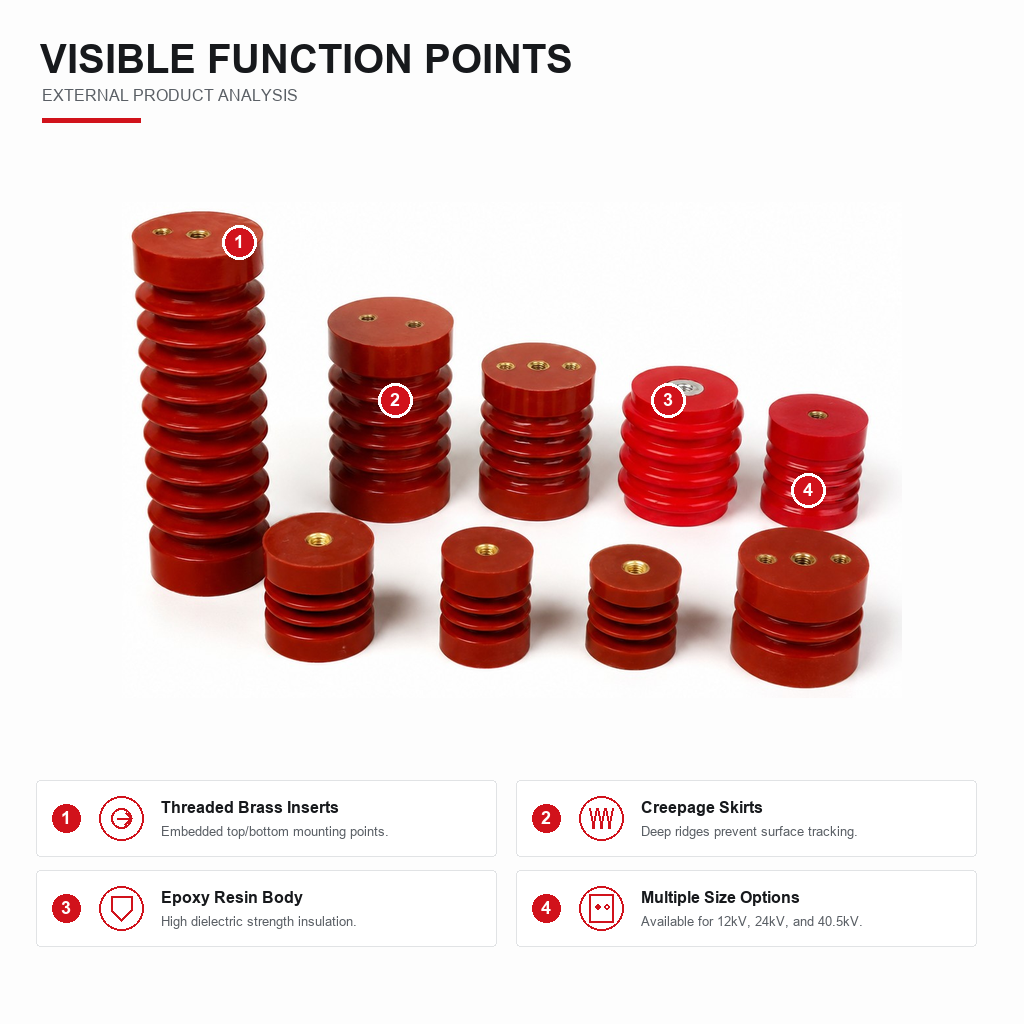
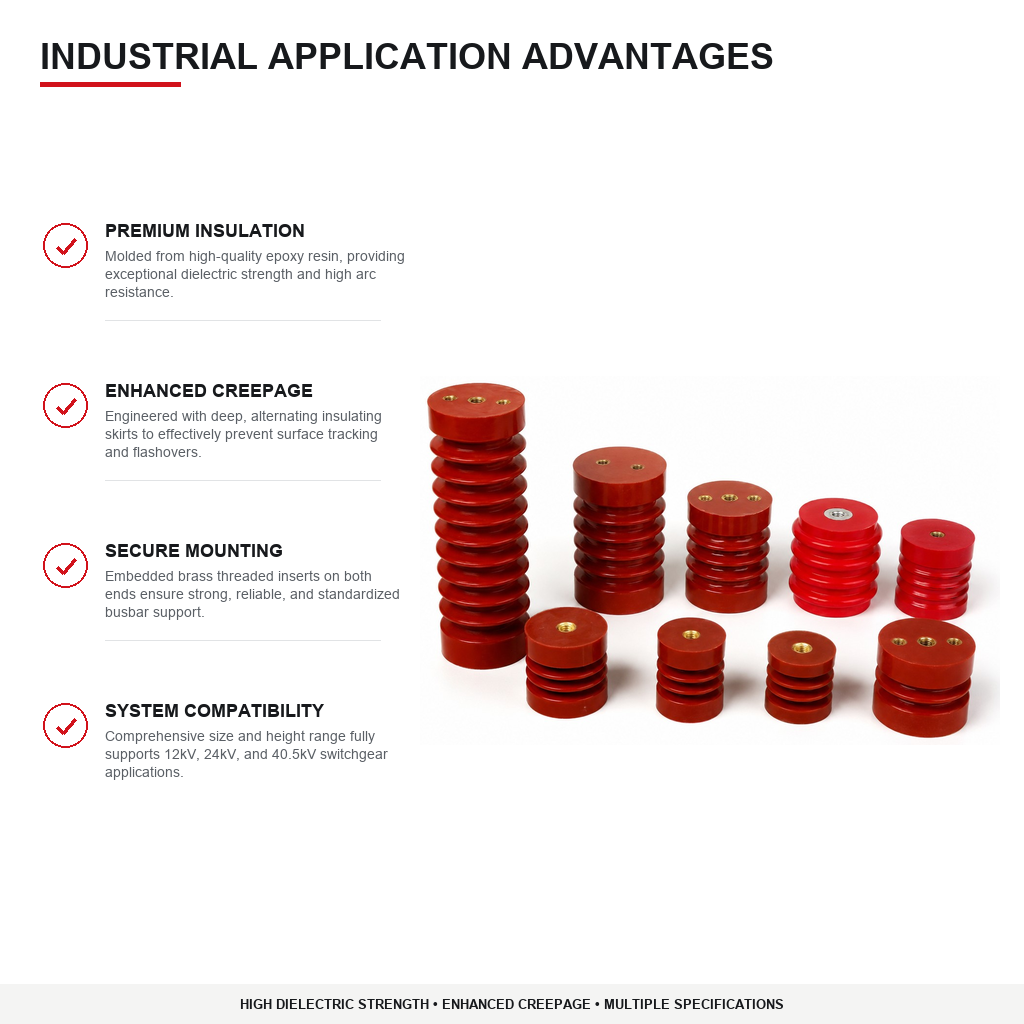
Seria izolatorów podporowych i izolatorów wspierających szyny zbiorcze to komponenty izolacyjne z żywicy epoksydowej zaprojektowane do rozdzielnic średniego napięcia o napięciach 12 kV, 24 kV oraz 40,5 kV. Wykonane technologią odlewania pod ciśnieniem (APG), izolatory podporowe charakteryzują się gęstą, bezpustową matrycą z żywicy epoksydowej oraz głębokimi, naprzemiennymi falistymi żebremi powierzchniowymi zapewniającymi wysoką odporność na przbicie. Wbudowane w obu końcach mosiężne wkładki gwintowane umożliwiają bezpieczne i ustandaryzowane montowanie szyn zbiorczych. Dostępne w wielu rozmiarach i wysokościach, izolatory wspierające szyny zbiorcze są przeznaczone do zastosowania w panelach typu KYN28, HXGN, RMU oraz GIS i zapewniają niezawodną wydajność dielektryczną w środowiskach o wysokiej wilgotności, zawierających sole oraz przy skrajnych temperaturach – warunkach typowych dla instalacji na Bliskim Wschodzie.
- Przegląd
- Zastosowania
- Dane techniczne
- Usługi
- Kontrola jakości
- Zalecane produkty
Izolator podporowy z żywicy epoksydowej – 12 kV / 24 kV, do wspierania szyn zbiorczych
Izolatory podporowe zapewniają mechaniczne wspieranie szyn zbiorczych średniego napięcia, jednocześnie izolując je elektrycznie od uziemionej obudowy stalowej. Przenoszą one ciągle działającą ciężarową siłę miedzianych szyn zbiorczych oraz muszą wytrzymać gwałtowne siły elektromagnetyczne powstające w czasie zwarcia, nie pękając i nie dopuszczając do przemieszczenia się szyn. Firma MOLDVOLT produkuje izolatory podporowe o napięciu 12 kV i 24 kV metodą APG (Automatic Pressure Gelation), zgodnie ze standardami IEC 60168 i IEC 62217.
METODA APG – DLACZEGO PROCES WPŁYWA NA OKRES UŻYTKOWANIA
W procesie APG (Automatic Pressure Gelation) żywica jest wprowadzana pod ciśnieniem do nagrzanego formy, a następnie żeli się stopniowo – od powierzchni formy ku wnętrzu. Efektem jest matryca pozbawiona porów i o wysokiej gęstości, charakteryzująca się jednorodnymi właściwościami mechanicznymi.
Puste przestrzenie są wrogiem. Pusta przestrzeń wypełniona gazem wewnątrz odlewanej żywicy epoksydowej znajduje się w obszarze skoncentrowanego napięcia elektrycznego i przy napięciu roboczym zaczyna wykazywać wewnętrzną rozładowanie cząstkowe. Każde takie rozładowanie niszczy nieco więcej otaczającej żywicy. Izolator przechodzi testy idealnie w momencie dostarczenia, ale ulega awarii po pięciu lub dziesięciu latach eksploatacji – długiego czasu po upływie okresu gwarancyjnego i zwykle powodując uszkodzenie szyny zbiorczej oraz płyty. Dlatego każdy nasz izolator poddawany jest testowi rozładowania cząstkowego, zazwyczaj poniżej 10 pC przy napięciu 1,1-krotnie przekraczającym napięcie znamionowe, zamiast być jedynie sprawdzany wizualnie i wysyłany.
EPOKSYD CYKLOALIFATYCZNY – MATERIAŁ WYBIERANY W SUROWYCH KLIMATACH
Określamy żywicę epoksydową cykloalicykliczną zamiast powszechnie stosowanej żywicy bisfenolowej. Żywica cykloalicykliczna znacznie lepiej odpiera śladowanie powierzchniowe i degradację pod wpływem promieniowania UV, co umożliwia wykorzystanie tego samego elementu w podstacji przybrzeżnej Zatoki Meksykańskiej przy temperaturze 55 °C i zawartości soli w powietrzu, w wilgotnej instalacji w zachodniej Afryce oraz w szafie rozdzielczej na Syberii przy temperaturze −45 °C – w całym zakresie roboczego od −40 °C do +105 °C. Żywica bisfenolowa jest tańsza i w pełni wystarczająca w czystym, suchym, umiarkowanym pomieszczeniu rozdzielczym – ale zupełnie niewystarczająca w środowiskach, w których nasze rynki rzeczywiście funkcjonują.
OZNACZENIE MECHANICZNE
Nominalna obciążalność belkowa wahająca się od 1000 N do 2500 N zależy od typu. Dobór zależy od masy szyny zbiorczej, odległości między punktami podparcia oraz przewidywanego prądu zwarciowego, ponieważ siła elektromagnetyczna pomiędzy sąsiednimi fazami w czasie awarii może być wielokrotnie większa niż obciążenie statyczne. Określanie wyłącznie na podstawie napięcia, bez sprawdzenia wytrzymałości belkowej wobec poziomu zwarciowego, to częsty błąd.
Dostawa
Dostępne jako produkcja OEM zgodnie z rysunkami klienta i numeracją części klienta oraz jako bezpośrednie części zamienne do szaf KYN28, HXGN, RMU i GIS. Standardowe mocowanie za pomocą śruby M10 lub M12; możliwa personalizacja. Standardowy kolor: szary RAL 7035; dostępne również czerwień i inne kolory.
Podstawowe zastosowania
– Podpora głównego szyny zbiorczej w komorach szyn zbiorczych metalowo-osłoniętego wyposażenia rozdzielczego KYN28-12 i KYN28-24.
– Podpora szyn odgałęźnych i pionowych w szafach wyposażenia rozdzielczego.
– Podpora szyn zbiorczych w pierścieniowych szafach HXGN i kompaktowych stacjach transformatorowych.
– Izolacja podporowa w stałym wyposażeniu rozdzielczym i tablicach rozdzielczych.
– Izolacyjna podpora wyzwalaczy izolacyjnych, przełączników uziemiających oraz montażu przekładników pomiarowych.
– Podpora szyn zbiorczych w niskonapięciowych tablicach rozdzielczych i centrach sterowania silnikami przy zastosowaniu odpowiedniego napięcia roboczego niskonapięciowego.
– Części zamienne do starszego wyposażenia rozdzielczego w całej istniejącej bazie instalacji w Afryce, Wspólnotie Niepodległych Państw i na Bliskim Wschodzie, gdzie oryginalna część często nie jest już dostępna u producenta szafy.
– Zapasy produkcyjne dla producentów szaf elektrycznych i warsztatów rozdzielnic.
DLACZEGO TO JEST CZEŚĆ ZAPASOWA O WYSOKIM POPYCIE
Izolatory wsporcze ulegają uszkodzeniom podczas konserwacji paneli, pękają pod wpływem sił zwarciowych oraz degradują się z powodu zanieczyszczeń w środowiskach przybrzeżnych i przemysłowych. Ponieważ pełnią one funkcję konstrukcyjną, pęknięty izolator powoduje wyłączenie panelu z eksploatacji do momentu jego wymiany. Ograniczona dostępność części zamiennych jest systematycznie wskazywana jako jedna z głównych barier na rynkach energetycznych Bliskiego Wschodu i Afryki, dlatego przechowujemy standardowe typy na stanie oraz dostarczamy pojedyncze części zamiennych w trybie awaryjnym, jak również duże objętości produkcji seryjnej.
Wskazówki dotyczące wyboru
Określaj parametry łącznie za pomocą czterech cech, a nie tylko napięcia: znamionowego napięcia i poziomu wytrzymałości udarowej (BIL), znamionowego obciążenia gięcia odpowiadającego przewidywanym siłom zwarciowym, rodzaju i wysokości mocowania oraz stopnia zanieczyszczenia środowiska instalacyjnego. Dla lokalizacji przybrzeżnych w Zatoce Perskiej oraz w zachodniej Afryce określ zwiększoną długość ścieżki upływu.
Dopasowanie regionalne
- Bliski Wschód: intensywne promieniowanie UV, wysoka temperatura oraz morska mgła solna sprawiają, że żywica cykloalicykliczna i zwiększona długość ścieżki upływu są właściwymi specyfikacjami.
– Afryka: wilgotne środowiska nadmorskie i przemysłowe z zanieczyszczeniem; wysokie zapotrzebowanie na wymianę w starszej, już zainstalowanej bazie.
– Rosja i państwa Wspólnoty Niepodległości: eksploatacja w temperaturach od –40 °C do –60 °C wymaga zweryfikowanej odporności mechanicznej w niskich temperaturach, ponieważ żywica epoksydowa staje się krucha przy obniżaniu temperatury.
– Europa Wschodnia: standardowa eksploatacja zgodnie z normą IEC 60168 w umiarkowanych warunkach klimatycznych.
Nieodpowiednie dla
Montaż na zewnątrz bez ochrony, chyba że wyraźnie określono zwiększoną długość ścieku dla zastosowań zewnętrznych oraz stabilizację UV; obciążenia przekraczające dopuszczalną wytrzymałość na zginanie; systemy pracujące przy napięciu wyższym niż nominalne napięcie wybranego typu.
DANE TECHNICZNE – izolator słupowy z żywicy epoksydowej
| Parametr | typ 12 kV | typ 24 kV |
| Zgodność | IEC 60168, IEC 62217 | IEC 60168, IEC 62217 |
| Napięcie znamionowe | 12 kv | 24 kV |
| Napięcie udarowe przemysłowe (1 min, stan mokry) | 42 kV | 50 kV |
| Napięcia udarowego piorunowego (BIL) | 75 kV szczytowe | 125 kV szczytowe |
| Roz discharge | < 10 pC przy 1,1 × Uₙ | < 10 pC przy 1,1 × Uₙ |
| Dopuszczalne obciążenie na zginanie | 1000 / 1500 / 2000 / 2500 N | 1000 / 1500 / 2000 N |
| Nominalna siła rozciągająca | Zgodnie ze specyfikacją | Zgodnie ze specyfikacją |
| Nominalna siła skręcająca | Zgodnie ze specyfikacją | Zgodnie ze specyfikacją |
| Czynnik bezpieczeństwa | Min. 2,0 w stosunku do nominalnej siły wyginającej | Min. 2,0 w stosunku do nominalnej siły wyginającej |
| Materiał | Cykloalifatyczna żywica epoksydowa, odlewana metodą APG | Cykloalifatyczna żywica epoksydowa, odlewana metodą APG |
| Podsadzkarz | Krzemionka, kontrolowany stosunek mieszania | Krzemionka, kontrolowany stosunek mieszania |
| Kolor | Kolor RAL 7035 jasnoszary (standard); czerwony / na zamówienie | Kolor RAL 7035 jasnoszary (standard); czerwony / na zamówienie |
| Wkręty | Wkręcane wkładki mosiężne lub stalowe, wbudowane w masę | Wkręcane wkładki mosiężne lub stalowe, wbudowane w masę |
| Montaż | Śruba M10 lub M12, górna i dolna; możliwa personalizacja | Śruba M10 lub M12, górna i dolna; możliwa personalizacja |
| Zakres wysokości | 60–240 mm (w zależności od typu) | 60–240 mm (w zależności od typu) |
| Profil powierzchni | Gładka lub z grzebieniem (zgodnie z wymaganiami dotyczącymi ścieżki upływu) | Gładka lub z grzebieniem (zgodnie z wymaganiami dotyczącymi ścieżki upływu) |
| Standardowa droga upływu | ≥ 16 mm/kV (lekka zanieczyszczone środowisko) | ≥ 16 mm/kV (lekka zanieczyszczone środowisko) |
| Rozszerzona droga upływu | 20 mm/kV / 25 mm/kV (średnie i silne zanieczyszczenie) | 20 mm/kV / 25 mm/kV (średnie i silne zanieczyszczenie) |
| Temperatura pracy | −40 °C do +105 °C | −40 °C do +105 °C |
| Wysokość | Do 1000 m – standardowo; do 2000 m – na żądanie | Do 1000 m – standardowo; do 2000 m – na żądanie |
| Wilgotność | Przeznaczony do eksploatacji w klimacie tropikalnym oraz przy wysokiej wilgotności powietrza | Przeznaczony do eksploatacji w klimacie tropikalnym oraz przy wysokiej wilgotności powietrza |
| Oporność na zapłon | Dostępna klasa UL94 V-0 | Dostępna klasa UL94 V-0 |
Opcje
Rozszerzona długość ścieku dla obszarów nadmorskich i o wysokim stopniu zanieczyszczenia | niestandardowa wysokość, średnica i interface montażowy | numeracja części i opakowanie zgodne z wymaganiami klienta | samogasnąca formuła zgodna z normą UL94 V-0 | formuła zweryfikowana pod kątem niskich temperatur zgodnie z klimatycznymi warunkami eksploatacji GOST 15150 | kolor czerwony lub niestandardowy | produkcja OEM zgodnie z rysunkami klienta
SPECYFIKACJA I ZAOPATRZENIE
– Wyślij rysunek, próbkę lub zdjęcie wraz z istniejącym numerem części – zidentyfikujemy odpowiednik i potwierdzimy dopasowanie przed złożeniem zamówienia.
– Inżynieria odwrotna na podstawie fizycznego wzorca, gdy oryginalna część jest wycofana z produkcji lub producent nie dostarcza jej już bezpośrednio – często stosowane w przypadku starszych szaf KYN28, HXGN oraz importowanych szaf nadal eksploatowanych w Afryce, państwach Wspólnoty Niepodległościowych i na Bliskim Wschodzie.
– Produkcja OEM i pod własną marką na podstawie Twoich rysunków, z Twoim numerowaniem części i opakowaniem.
- Materiały i powłoki dobrane do warunków środowiskowych w miejscu przeznaczenia: powłoka srebrna zapewnia najniższy opór kontaktowy w pomieszczeniach zamkniętych, natomiast powłoka cynowa jest stosowana w atmosferze nadmorskiej i przemysłowej, gdzie mgła solna i siarczki niszczą powłokę srebrną.
DLACZEGO TO MA ZNACZENIE HANDLOWE
Ograniczona lokalna wiedza techniczna oraz trudny dostęp do części zamiennych są systematycznie wskazywane jako główne bariery na rynkach elektrotechnicznych na Bliskim Wschodzie i w Afryce. Panel pozostaje niefunkcjonalny przez cały czas, jaki upływa od złożenia zamówienia do momentu dostarczenia części. Posiadamy części eksploatacyjne na magazynie oraz przygotowujemy listy części zamiennych dla całej floty urządzeń na podstawie Twojej istniejącej bazy zainstalowanych urządzeń — dzięki temu część znajduje się już na półce przed jej faktycznym zapotrzebowaniem.
Ilość i czas realizacji
- Części ze stanu magazynowego wysyłane bezpośrednio z zapasów; typowy czas realizacji zamówienia wynosi 15–25 dni roboczych dla specyfikacji standardowych.
- Niskie minimalne ilości zamawianych partii dla części standardowych — oferujemy zarówno pojedyncze części awaryjne, jak i duże partie do produkcji masowej.
- Przewóz lotniczy w przypadku awarii, przewóz morski z konsolidacją ładunków w przypadku planowanego uzupełnienia zapasów.
Badania i dokumentacja
- Rutynowe badania zgodnie z obowiązującymi normami IEC z wynikami dostarczanymi dla każdej partii.
- Certyfikaty materiałów, raporty dotyczące grubości powłoki oraz protokoły kontroli wymiarowej dostępne na żądanie.
- Wsparcie certyfikacyjne w ramach procedur SONCAP, KEBS PVoC, SABER i GOST R w przypadku wysyłki komponentu jako osobnej przesyłki.
PO SPRZEDAŻY
- Techniczna odpowiedź w ciągu 24 godzin; wsparcie inżynierów aplikacyjnych w zakresie dopasowania, momentu dokręcania oraz interwałów konserwacji.
- Gwarancja na wady produkcyjne i materiałowe: 12 miesięcy od dnia dostawy.
- Umowy ramowe i umowy na zamówienie dostępne dla producentów szaf rozdzielczych, operatorów sieci energetycznych oraz warsztatów serwisowych wyposażenia rozdzielczego.
Kontroli materiałów
- Miedź potwierdzona jako elektrolityczna miedź klasy T2 lub określona stop miedzi ze srebrem, z zachowaniem certyfikatów hutniczych dla każdej partii.
- Smoła epoksydowa potwierdzona jako smoła cykloalifatyczna z udokumentowanym czasem żelowania, lepkością oraz stosunkiem napełniacza; smoła epoksydowa typu bisfenolowego o ogólnym przeznaczeniu nie jest akceptowana do zastosowań zewnętrznych ani w warunkach wysokiej wilgotności ze względu na gorszą odporność na śladowanie i promieniowanie UV.
- Grubość powłoki mierzona metodą fluorescencji rentgenowskiej i rejestrowana dla każdej partii — zazwyczaj 8–12 mikrometrów srebra na powierzchniach stykowych. Warstwa podkładowa jest niewidoczna w momencie dostawy i ujawnia się dopiero po latach jako usterka termiczna, dlatego jej grubość jest mierzona, a nie zakłada się ją.
Kontrola procesu
- Odlewanie metodą APG (Automatic Pressure Gelation) przy kontrolowanej temperaturze formy, ciśnieniu wtrysku i czasie żelowania, co zapewnia matrycę bez pustek. Pustki wywołują wyładowania cząstkowe, a to właśnie wyładowania cząstkowe ostatecznie przebijają izolator w trakcie eksploatacji.
- Dezgazowanie żywicy w próżni przed wtryskiem w celu usunięcia powietrza zamkniętego w masie.
- Kontrolowany cykl utwardzania końcowego w celu odciążenia naprężeń wewnętrznych i stabilizacji wymiarów.
- Siła sprężysta palców stykowych kalibrowana i weryfikowana zgodnie ze specyfikacją, zapewniając jednolite rozdział prądu przez wszystkie palce.
TESTY RUTYNOWE — KAŻDY EGZEMPLARZ LUB KAŻDA PARTIA
- Test wyładowań cząstkowych na komponentach izolacyjnych, zwykle poniżej 10 pC przy napięciu 1,1 × napięcia znamionowego.
- Test wytrzymałości napięciowej przy częstotliwości sieciowej.
- Pomiar oporu kontaktowego na elementach przewodzących prąd.
- Kontrola wymiarów zgodnie z rysunkiem, przy czym krytyczne wymiary pasowania są sprawdzane w 100%.
- Kontrola wzrokowa pod kątem pęknięć, porów, wad powłoki oraz jakości wykończenia powierzchni.
- Badania obciążenia mechanicznego izolatorów pod kątem nominalnej wytrzymałości na zginanie.
BADAŃ TYPOWYCH
- Izolatory zweryfikowane zgodnie z normami IEC 60168 i IEC 62217; styki i części przewodzące zweryfikowane pod kątem wzrostu temperatury w granicach dopuszczalnego zakresu 70 K zgodnie z normą IEC 62271-1 przy znamionowym prądzie.
- Cyklowanie termiczne oraz, dla części przeznaczonych do eksploatacji w strefie nadmorskiej, badania odporności na korozję w atmosferze solnej.
ŚLEDZENIE I SYSTEM
- System zarządzania jakością zgodny z normą ISO 9001.
- Numeracja partii umożliwiająca powiązanie gotowych elementów z certyfikatem materiału surowego oraz zapisami procesowymi.
- Certyfikaty zgodności, certyfikaty materiałów oraz raporty badań dołączone do każdej dostawy.
- Próbki zachowywane osobno dla każdej partii produkcyjnej w celach referencyjnych w przypadku ewentualnego zapytania polowego.