EN

บูชผ่านผนัง
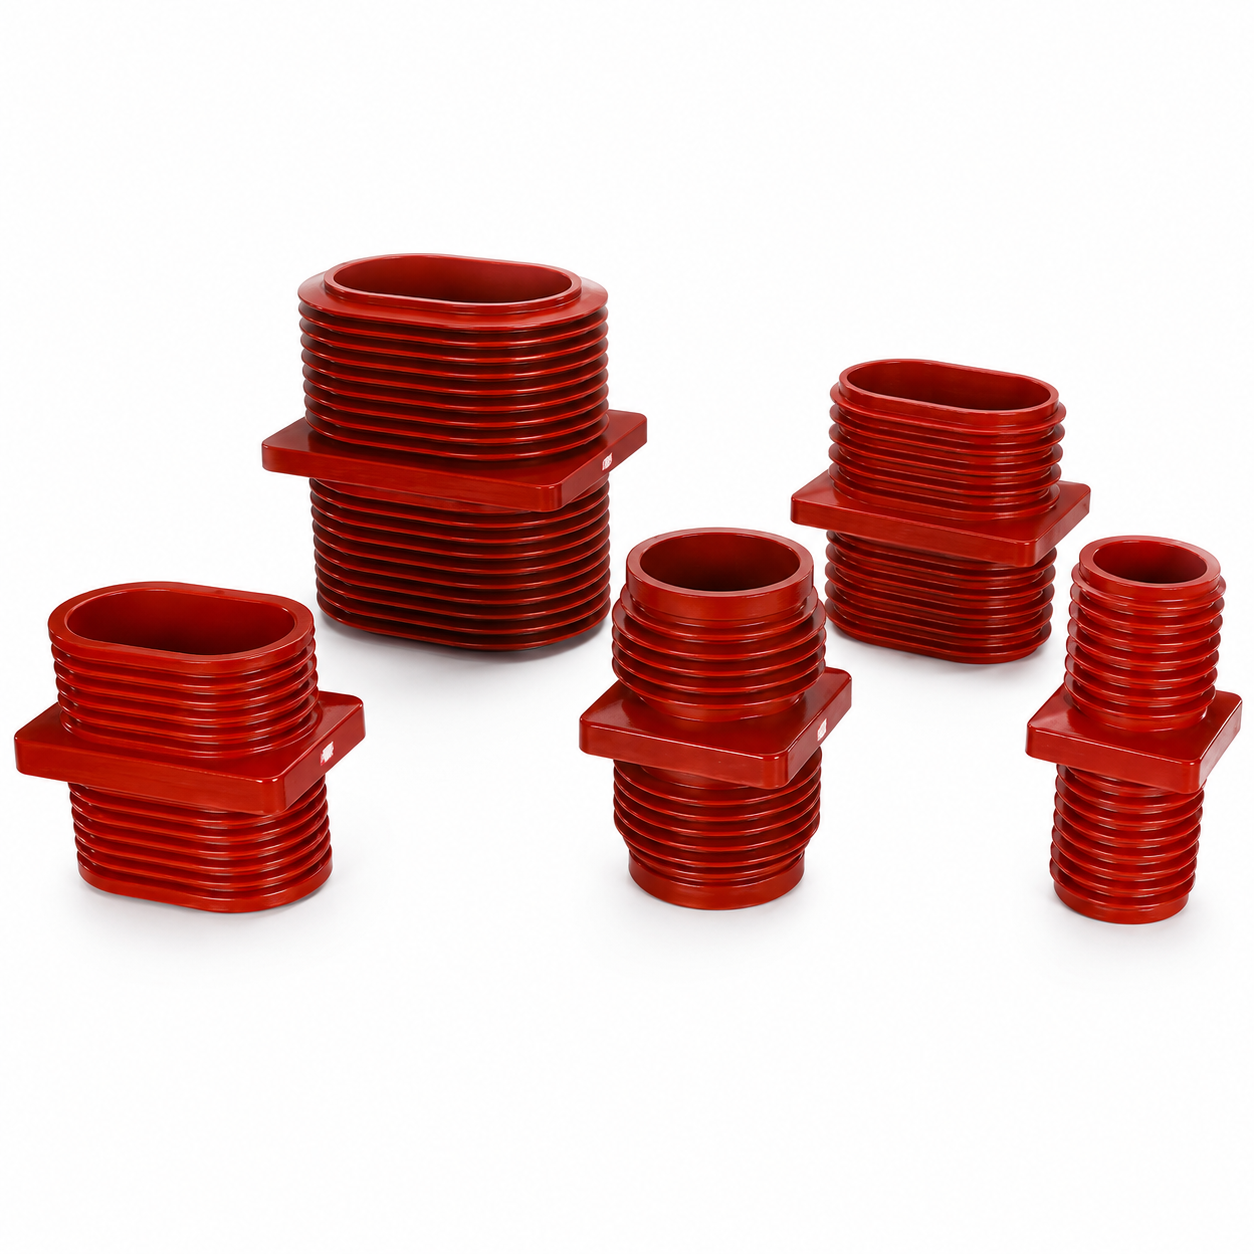
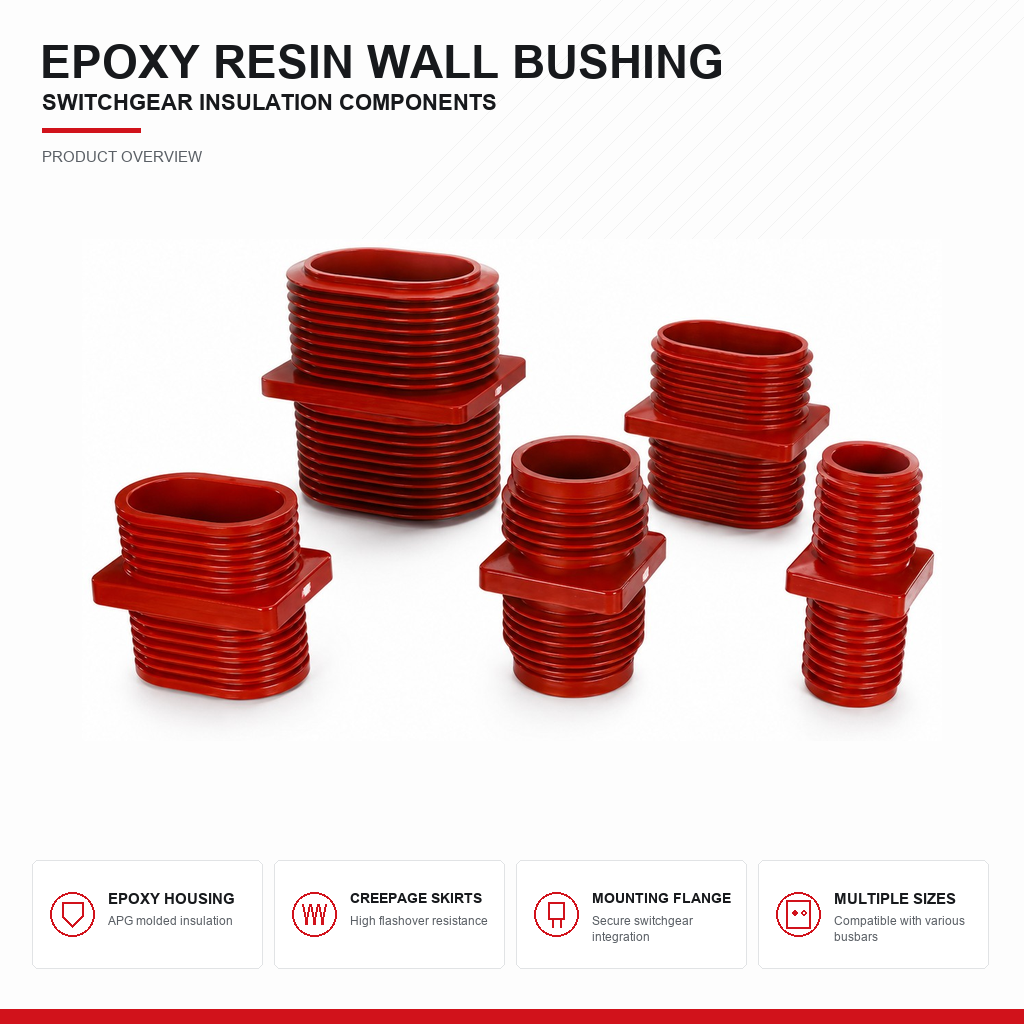
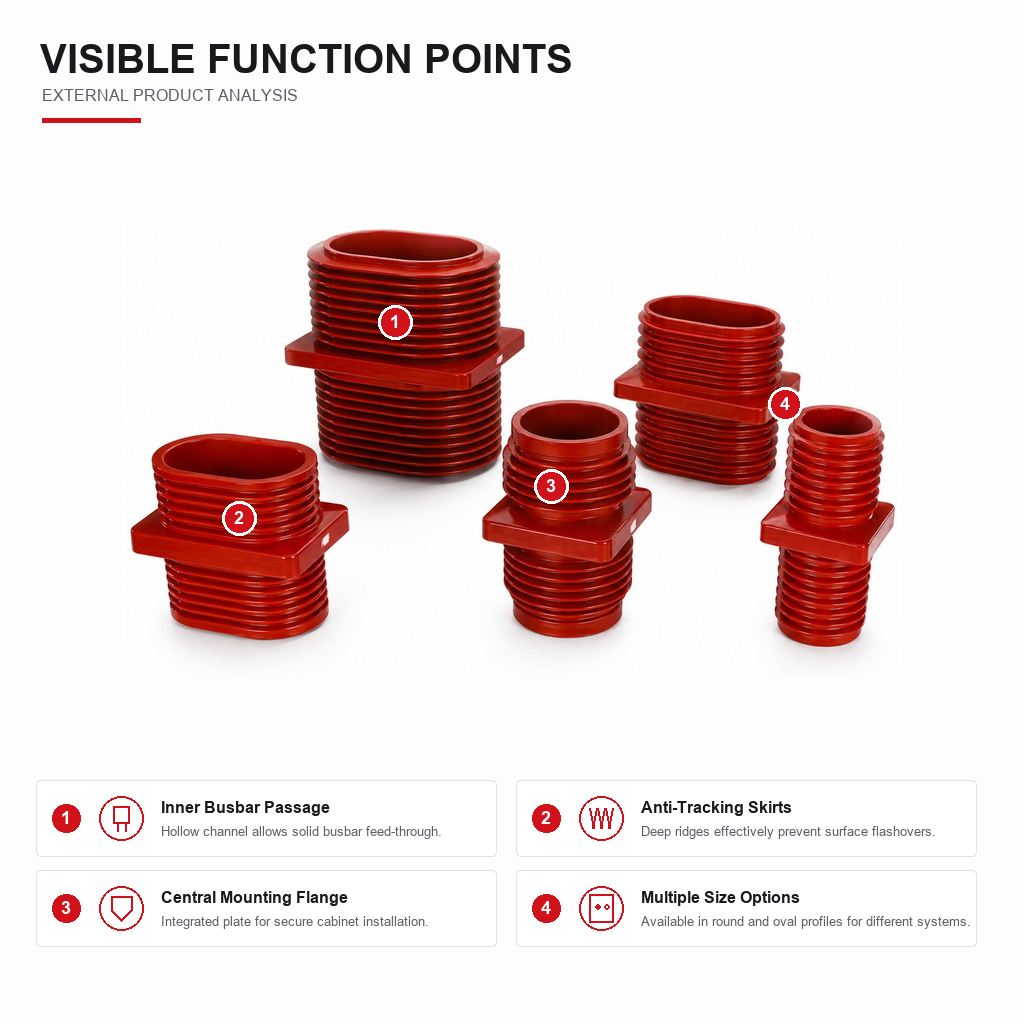
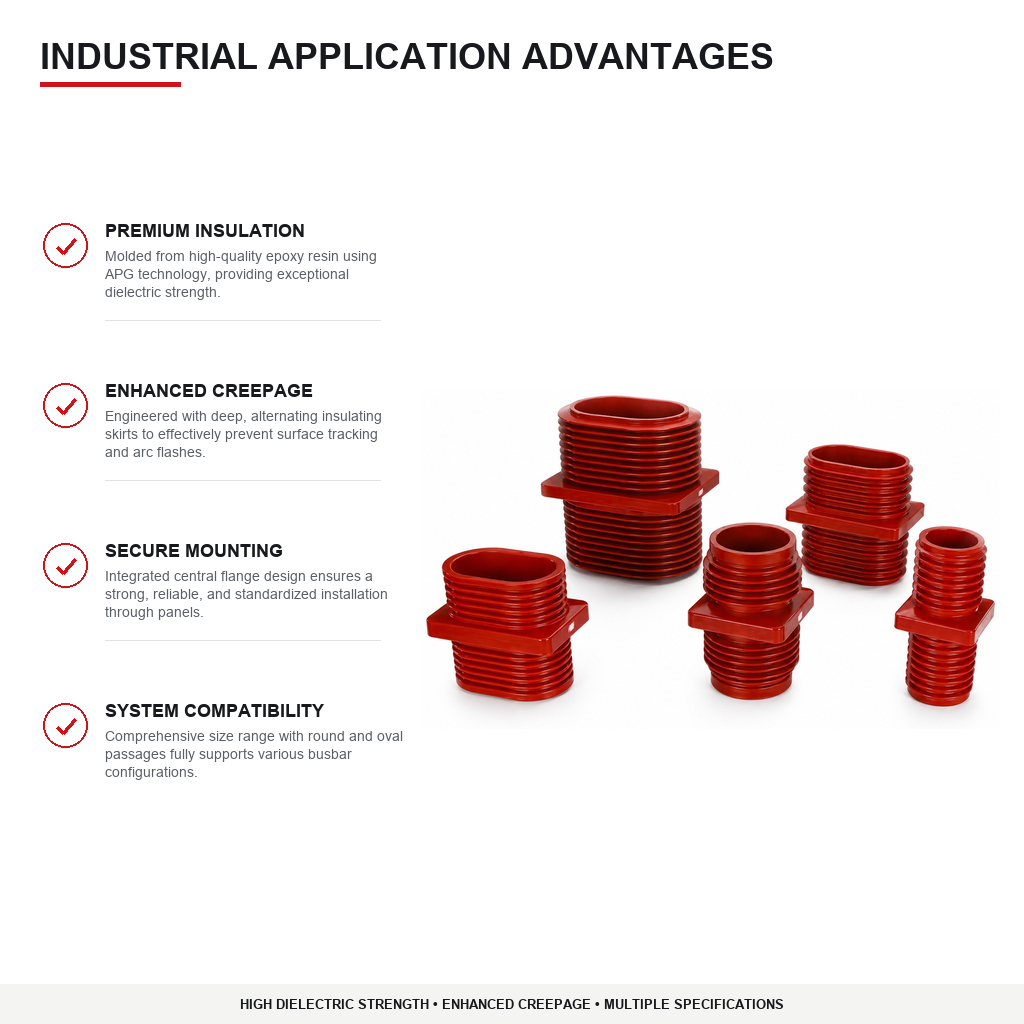
ปลอกผ่านผนังคือส่วนประกอบฉนวนที่ทำจากเรซินอีพอกซี ออกแบบมาสำหรับอุปกรณ์สวิตช์เกียร์แรงดันกลางระดับ 12 กิโลโวลต์ โดยใช้สำหรับการนำบัสบาร์ผ่านผนังระหว่างช่องติดตั้งที่อยู่ติดกัน ผลิตด้วยเทคโนโลยีการหล่อแบบ APG ปลอกผ่านผนังชนิดนี้มีช่องกลวงตรงกลางเพื่อให้บัสบาร์แข็งสามารถลอดผ่านได้ มีครีบยื่นแบบสลับกันลึกเพื่อเพิ่มความต้านทานต่อการลัดวงจรแบบอาร์ค และมีฟลานจ์ยึดศูนย์กลางในตัวเพื่อการติดตั้งที่มั่นคงบนตู้ควบคุม มีให้เลือกทั้งรูปทรงกลมและรูปไข่ พร้อมตัวเลือกขนาดครบถ้วน ปลอกผ่านผนังนี้ทำหน้าที่ปิดผนึกและแยกฉนวนบัสบาร์ที่ลอดผ่านผนังโลหะของแต่ละช่องติดตั้ง รักษาความสมบูรณ์ของการแยกฉนวนข้ามขอบเขตของแต่ละช่อง ขณะเดียวกันก็ให้การรองรับเชิงกลและการแยกฉนวนแบบไดอิเล็กทริกแก่ระบบบัสบาร์
- ภาพรวม
- การใช้งาน
- ข้อมูลทางเทคนิค
- บริการ
- การควบคุมคุณภาพ
- สินค้าที่แนะนำ
ปลอกแบบผ่านผนังชนิดอีพอกซี – แรงดัน 12 กิโลโวลต์ / 24 กิโลโวลต์ สำหรับการส่งผ่านบัสบาร์
ปลอกแบบผ่านผนังทำหน้าที่นำบัสบาร์ที่มีกระแสไฟฟ้าผ่านสิ่งกีดขวางโลหะที่ต่อลงดิน โดยยังคงรักษาฉนวนและซีลของช่องแยกไว้ได้ ในการติดตั้งสวิตช์เกียร์แบบโลหะหุ้ม (metal-clad switchgear) ปลอกชนิดนี้จึงเป็นสิ่งจำเป็นเพื่อให้บัสบาร์สามารถผ่านจากช่องบัสบาร์เข้าสู่ช่องเบรกเกอร์ และผ่านจากแผงหนึ่งไปยังอีกแผงหนึ่งตามแนวเรียงตัว ทั้งหมดนี้โดยไม่ทำลายหลักการแบ่งช่องอย่างสมบูรณ์ซึ่งเป็นคุณลักษณะสำคัญของการออกแบบแบบโลหะหุ้ม MOLDVOLT ผลิตปลอกสำหรับแรงดัน 12 กิโลโวลต์ และ 24 กิโลโวลต์ โดยใช้กระบวนการ APG casting
จุดซีลของช่องแยกคือจุดสำคัญ
ระบบสวิตช์เกียร์แบบโลหะหุ้มทำงานได้ดีเพราะแต่ละช่องถูกแยกออกจากกันอย่างชัดเจน ดังนั้นหากเกิดอาร์กภายในช่องเบรกเกอร์ จะต้องไม่ลุกลามเข้าสู่ช่องบัสบาร์ และแรงดันจากการเกิดอาร์กจะต้องระบายออกผ่านทางระบายน้ำที่ออกแบบไว้โดยเฉพาะ แทนที่จะรั่วไหลผ่านช่องว่างรอบตำแหน่งที่บัสบาร์ผ่านผนัง ปลอกจึงทำหน้าที่รักษาการแยกช่องนี้ไว้ ทุกจุดที่ตัวนำข้ามผ่านสิ่งกีดขวาง
การติดตั้งบุชชิ่งที่ผลิตไม่ดีหรือไม่พอดีกับชิ้นส่วนทำให้การจัดจำแนกแบบอาร์คภายในของแผงลดประสิทธิภาพลงทั้งหมด ชิ้นส่วนนี้ไม่ใช่ส่วนที่สามารถยอมรับความคลาดเคลื่อนของขนาดได้ ดังนั้น จึงมีการตรวจสอบขนาดที่สำคัญต่อการติดตั้งอย่างเข้มงวดทุกชิ้น แทนที่จะสุ่มตัวอย่างเพียงบางส่วน
APG CASTING AND PARTIAL DISCHARGE
กระบวนการ Automatic Pressure Gelation สร้างแมทริกซ์อีพอกซีที่ปราศจากโพรงอากาศ โพรงอากาศภายในอีพอกซีที่หล่อขึ้นจะอยู่ในบริเวณที่มีแรงดันไฟฟ้าสะสมสูง และเกิดการปล่อยประจุภายในขณะทำงานที่แรงดันปกติ ซึ่งส่งผลให้เรซินเสื่อมสภาพอย่างค่อยเป็นค่อยไปจนกระทั่งบุชชิ่งลัดวงจรลงสู่พื้นดิน — โดยมักเกิดขึ้นหลายปีหลังการติดตั้ง และนานหลังจากการทดสอบรับรองใดๆ ที่อาจตรวจพบข้อบกพร่องนี้ได้ บุชชิ่งทุกตัวจึงผ่านการทดสอบการปล่อยประจุบางส่วน (partial-discharge test) ที่ระดับต่ำกว่า 10 pC ที่แรงดัน 1.1 เท่าของแรงดันที่ระบุไว้
CYCLOALIPHATIC EPOXY FOR HARSH CLIMATES
เรซินไซโคลอะลิฟาติกมีความต้านทานต่อการเกิดรอยตามผิวและการเสื่อมสภาพจากแสงยูวีได้ดีกว่าสูตรไบส์ฟีนอลทั่วไปอย่างมาก ทำให้มีช่วงอุณหภูมิในการใช้งานตั้งแต่ -40 องศาเซลเซียส ถึง +105 องศาเซลเซียส ซึ่งครอบคลุมทั้งอุณหภูมิในห้องสวิตช์รูมบริเวณอ่าวเปอร์เซียและสภาพอากาศหนาวจัดในประเทศเครือจักรวาลเอกราช (CIS) สามารถผลิตแบบมีระยะทางรั่วไหลเพิ่มเติมได้สำหรับพื้นที่ชายฝั่งและพื้นที่ที่มีมลพิษหนัก
ชนิดและค่าแรงดัน-กระแสที่ระบุ
บุชชิงแบบติดผ่านผนังสำหรับการส่งผ่านบัสบาร์ระหว่างช่องต่าง ๆ โดยมีค่ากระแสที่ระบุไว้ตั้งแต่ 630 แอมแปร์ ถึง 3150 แอมแปร์ ปลอกฉนวนสำหรับระบบก๊าซฉนวน (GIS) รวมถึงบุชชิงรุ่น 202 สำหรับการเชื่อมต่อข้อศอกสายเคเบิลในหน่วยกระจายไฟฟ้าแบบรวม (RMU) และอุปกรณ์สวิตช์เกียร์ฉนวนก๊าซ ค่ากระแสที่ระบุและขนาดของแท่งตัวนำถูกออกแบบให้สอดคล้องกับระบบบัสบาร์ของแผงควบคุม และมีให้เลือกทั้งแบบตัวนำหล่อรวมเข้ากับชิ้นงานและแบบเจาะรูให้มีระยะว่าง
อุปทาน
มีให้บริการทั้งในรูปแบบการผลิตให้ผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ตามแบบแปลนของลูกค้า และในรูปแบบอะไหล่ทดแทนโดยตรงสำหรับแผงควบคุมรุ่น KYN28, HXGN, RMU และ GIS หากชิ้นส่วนดั้งเดิมหยุดการผลิตแล้ว โปรดส่งตัวอย่าง แบบแปลน หรือภาพถ่ายที่ระบุขนาดมาให้ เราจะผลิตชิ้นส่วนที่เทียบเท่ากัน
การใช้งานหลัก
- การเจาะบัสบาร์ระหว่างช่องบัสบาร์กับช่องเบรกเกอร์ในสวิตช์เกียร์แบบโลหะหุ้มรุ่น KYN28-12 และ KYN28-24
- ความต่อเนื่องของบัสบาร์จากแผงหนึ่งไปยังอีกแผงหนึ่งผ่านผนังด้านข้างตามแนวแถวสวิตช์เกียร์
- การเจาะตัวนำในช่องสายเคเบิล
- จุดเชื่อมต่อสายเคเบิลแบบข้อศอกสำหรับ GIS และ RMU รวมถึงปลอกฉนวนชนิด 202
- บูชิงที่ขั้วต่อหม้อแปลงและรีแอคเตอร์ภายในตู้ปิด
- การเจาะในสวิตช์เกียร์แบบคงที่และตู้สถานีไฟฟ้าย่อยแบบคอมแพกต์
- การเจาะบัสบาร์ในแผงแจกจ่ายไฟฟ้าระดับแรงดันต่ำ โดยใช้บูชิงที่มีอันดับแรงดันต่ำที่เหมาะสม
- อะไหล่สำรองเพื่อเปลี่ยนแทนสวิตช์เกียร์ที่ใช้งานมานานแล้ว สำหรับฐานติดตั้งที่มีอยู่ในแอฟริกา กลุ่มประเทศ CIS และตะวันออกกลาง
- สต๊อกสำหรับผู้ประกอบแผงและโรงงานผลิตอุปกรณ์ตัด-ต่อ
เหตุใดบูชิงจึงเสียหาย และเหตุใดบูชิงจึงมีความสำคัญ
ชิ้นส่วนบุชชิงเสื่อมสภาพจากสาเหตุสามประการ ได้แก่ การปล่อยประจุบางส่วนภายในเนื่องจากช่องว่างที่เกิดขึ้นระหว่างกระบวนการหล่อ รอยทางเดินของกระแสไฟฟ้าบนพื้นผิวเนื่องจากมลภาวะและการควบแน่น และการแตกร้าวเชิงกลเนื่องจากการขยายตัวทางความร้อนของบัสบาร์หรือแรงจากภาวะลัดวงจร ทั้งสามสาเหตุนี้ดำเนินไปอย่างไม่สามารถสังเกตเห็นได้ด้วยตาเปล่า กรณีบุชชิงล้มเหลวจะก่อให้เกิดภาวะลัดวงจรระหว่างเฟสกับพื้นดินที่บริเวณกำแพงกั้นช่องต่าง ๆ ซึ่งถือเป็นหนึ่งในความล้มเหลวที่สร้างความเสียหายรุนแรงที่สุดต่อแผงควบคุม เนื่องจากเกิดขึ้นตรงบริเวณที่ระบบแบ่งช่องควรจะจำกัดขอบเขตความเสียหายไว้
คำแนะนำในการเลือก
ระบุรายละเอียดตามแรงดันไฟฟ้าที่กำหนด ค่า BIL กระแสไฟฟ้าที่กำหนด และพื้นที่หน้าตัดของตัวนำ ความหนาของแผ่นกั้นช่อง และรูปแบบตำแหน่งรูยึด รวมทั้งระดับมลภาวะของสภาพแวดล้อมที่ติดตั้ง หากติดตั้งในพื้นที่ชายฝั่งอ่าวเปอร์เซียและแอฟริกาตะวันตก ให้ระบุระยะทางการรั่วไหลที่เพิ่มขึ้นเป็นพิเศษ โปรดยืนยันว่าตัวนำถูกหล่อรวมเข้ากับบุชชิงหรือผ่านรูเจาะแบบไม่มีการยึดติด เพราะสิ่งนี้ส่งผลต่อทั้งเส้นทางการถ่ายเทความร้อนและระบบการปิดผนึก
ความเหมาะสมตามภูมิภาค
- ตะวันออกกลาง: อุณหภูมิแวดล้อมสูงและหมอกเกลือจากชายฝั่ง; ต้องมีระยะการรั่วไหลที่เพิ่มขึ้นและประสิทธิภาพที่ผ่านการตรวจสอบแล้วภายใต้อุณหภูมิสูง
- แอฟริกา: สภาพแวดล้อมที่ชื้นและมีมลพิษจากอุตสาหกรรม พร้อมความต้องการเปลี่ยนชิ้นส่วนสูงเนื่องจากอุปกรณ์ที่ติดตั้งไว้แล้วมีอายุการใช้งานยาวนาน
- รัสเซียและประเทศในกลุ่ม CIS: ต้องผ่านการตรวจสอบประสิทธิภาพภายใต้อุณหภูมิต่ำถึง -40 องศาเซลเซียส เนื่องจากเรซินอีพอกซีจะเปราะตัวเมื่ออุณหภูมิลดลง และการเปลี่ยนแปลงอุณหภูมิของบัสบาร์รุนแรงมาก
- ยุโรปตะวันออก: บริการมาตรฐาน IEC ในห้องสวิตช์ที่มีอุณหภูมิปานกลาง
ไม่เหมาะสำหรับ
ติดตั้งภายนอกโดยไม่มีการป้องกัน เว้นแต่ระบุไว้เป็นพิเศษว่ามีระยะการรั่วไหลสำหรับการใช้งานภายนอกและสูตรที่ทนต่อรังสี UV กระแสไฟฟ้าที่กำหนดไว้สูงกว่าชนิดที่เลือก งานประยุกต์ที่ต้องใช้บุชชิ่งแบบเติมน้ำมันหรือเติมก๊าซ
| หมวดหมู่ | พารามิเตอร์ | ชนิด 12 กิโลโวลต์ | ชนิด 24 กิโลโวลต์ |
| มาตรฐาน | การปฏิบัติตามมาตรฐาน | IEC 60137, IEC 60168, IEC 62217 | IEC 60137, IEC 60168, IEC 62217 |
| Electrical Ratings | แรงดันไฟฟ้าที่กำหนด | 12 kV | 24 kV |
| กระแสที่กำหนด | 630 / 1250 / 1600 / 2000 / 2500 / 3150 แอมแปร์ | 630 / 1250 / 1600 / 2000 แอมแปร์ | |
| แรงดันไฟฟ้าทนต่อความถี่ของระบบ (1 นาที) | 42 กิโลโวลต์ | 50 กิโลโวลต์ | |
| แรงดันทนต่อคลื่นฟ้าผ่า (BIL) | 75 กิโลโวลต์ (ค่าสูงสุด) | 125 กิโลโวลต์ (ค่าสูงสุด) | |
| การปล่อยประจุบางส่วน | น้อยกว่า 10 พิโคคูลอมบ์ ที่แรงดัน 1.1 × Uₙ | น้อยกว่า 10 พิโคคูลอมบ์ ที่แรงดัน 1.1 × Uₙ | |
| ลัดวงจร | กระแสที่ทนได้ในเวลาสั้น | 25 กิโลแอมแปร์ / 31.5 กิโลแอมแปร์ เป็นเวลา 4 วินาที (สอดคล้องกับค่าแรงดันของแผง) | 25 กิโลแอมแปร์ / 31.5 กิโลแอมแปร์ เป็นเวลา 4 วินาที (สอดคล้องกับค่าแรงดันของแผง) |
| กระแสทนได้สูงสุด | 63 กิโลแอมแปร์ / 80 กิโลแอมแปร์ | 63 กิโลแอมแปร์ / 80 กิโลแอมแปร์ | |
| วัสดุและการก่อสร้าง | วัสดุ | เรซินอีพอกซีไซโคลอะไลฟาติก ผลิตด้วยกระบวนการ APG casting | เรซินอีพอกซีไซโคลอะไลฟาติก ผลิตด้วยกระบวนการ APG casting |
| สารเติมแต่ง | ซิลิกา อัตราส่วนควบคุมเพื่อความมั่นคงทางความร้อนและเชิงกล | ซิลิกา อัตราส่วนควบคุมเพื่อความมั่นคงทางความร้อนและเชิงกล | |
| สี<br> | RAL 7035 สีเทาอ่อน (มาตรฐาน) | RAL 7035 สีเทาอ่อน (มาตรฐาน) | |
| ผู้ขับ | แท่งทองแดงฝังในขณะหล่อ หรือรูเว้นระยะสำหรับบัสบาร์ของลูกค้า | แท่งทองแดงฝังในขณะหล่อ หรือรูเว้นระยะสำหรับบัสบาร์ของลูกค้า | |
| การชุบผิวตัวนำ | ชุบเงินหรือชุบดีบุกบริเวณที่ฝังในขณะหล่อ | ชุบเงินหรือชุบดีบุกบริเวณที่ฝังในขณะหล่อ | |
| Inserts | แท่งเกลียวทองเหลืองหรือเหล็กหล่อฝังไว้ในตัวชิ้นงาน | แท่งเกลียวทองเหลืองหรือเหล็กหล่อฝังไว้ในตัวชิ้นงาน | |
| การติดตั้ง | แปลนพร้อมรูปแบบการเจาะรูสำหรับสกรูตามข้อกำหนดของลูกค้า | แปลนพร้อมรูปแบบการเจาะรูสำหรับสกรูตามข้อกำหนดของลูกค้า | |
| ความหนาของแผ่นกั้น | ตามข้อกำหนดของลูกค้า | ตามข้อกำหนดของลูกค้า | |
| การคลานไฟฟ้า | ระยะห่างในการรั่วไหลตามมาตรฐาน | ≥ 16 มิลลิเมตรต่อกิโลโวลต์ | ≥ 16 มิลลิเมตรต่อกิโลโวลต์ |
| ระยะห่างฉนวนแบบขยาย | 20 มิลลิเมตรต่อคิโลโวลต์ / 25 มิลลิเมตรต่อคิโลโวลต์ (สำหรับพื้นที่มีมลพิษระดับปานกลางและสูง บริเวณชายฝั่งและเขตอุตสาหกรรม) | 20 มิลลิเมตรต่อคิโลโวลต์ / 25 มิลลิเมตรต่อคิโลโวลต์ (สำหรับพื้นที่มีมลพิษระดับปานกลางและสูง บริเวณชายฝั่งและเขตอุตสาหกรรม) | |
| เงื่อนไขการให้บริการ | อุณหภูมิในการทำงาน | −40 °C ถึง +105 °C | −40 °C ถึง +105 °C |
| ความสูง | ใช้งานได้สูงสุดถึง 1,000 เมตรตามมาตรฐาน; สั่งทำพิเศษได้สูงสุดถึง 2,000 เมตร | ใช้งานได้สูงสุดถึง 1,000 เมตรตามมาตรฐาน; สั่งทำพิเศษได้สูงสุดถึง 2,000 เมตร | |
| ความชื้น | เหมาะสำหรับการใช้งานในเขตเขตร้อนและพื้นที่ที่มีความชื้นสูง | เหมาะสำหรับการใช้งานในเขตเขตร้อนและพื้นที่ที่มีความชื้นสูง | |
| ความร้อนเพิ่มขึ้น | ภายใน 70 เคลวิน ตามมาตรฐาน IEC 62271-1 ที่กระแสไฟฟ้าที่กำหนด | ภายใน 70 เคลวิน ตามมาตรฐาน IEC 62271-1 ที่กระแสไฟฟ้าที่กำหนด | |
| การกันไฟ | มีเกรด UL94 V-0 ให้เลือก | มีเกรด UL94 V-0 ให้เลือก |
การทดสอบ — ทุกชิ้นหรือทุกกลุ่ม
การทดสอบการปล่อยประจุบางส่วน | การทดสอบความต้านทานแรงดันไฟฟ้าความถี่กำลัง | การตรวจสอบขนาดโดยวัดขนาดที่สำคัญทั้งหมด 100% | การตรวจสอบด้วยตาเปล่าเพื่อหารอยแตกร้าว โพรง และข้อบกพร่องผิว | การวัดความต้านทานการสัมผัสสำหรับแบบที่ฝังตัวนำไว้ในวัสดุ | การทดสอบวงจรความร้อนซ้ำสำหรับตัวอย่างแบบ | การทดสอบพ่นละอองเกลือสำหรับชิ้นส่วนที่ใช้งานบริเวณชายฝั่ง
ตัวเลือกต่าง ๆ
ระยะครีปเพิ่มเติมสำหรับสถานที่ชายฝั่งและสถานที่ที่มีมลพิษหนัก | แบบฝังตัวนำหรือแบบเจาะรูเพื่อเว้นระยะ | แปลน ความยาว และวิธียึดติดตามแบบร่างของลูกค้า | รหัสชิ้นส่วนและบรรจุภัณฑ์ตามที่ลูกค้ากำหนด | สูตรสารกันลามไฟตามมาตรฐาน UL94 V-0 | สูตรที่ผ่านการตรวจสอบความเหมาะสมในการใช้งานที่อุณหภูมิต่ำตามมาตรฐาน GOST 15150 | ปลอกฉนวนแบบ GIS 202 | การวิเคราะห์ย้อนกลับจากตัวอย่างจริงสำหรับชิ้นส่วนที่เลิกผลิตแล้ว
ข้อกำหนดและแหล่งจัดหา
– ส่งแบบแปลน ตัวอย่าง หรือภาพถ่ายพร้อมรหัสชิ้นส่วนที่มีอยู่มาให้เรา และเราจะระบุชิ้นส่วนที่เทียบเท่ากัน รวมทั้งยืนยันความเหมาะสมก่อนที่ท่านจะสั่งซื้อ
– การวิเคราะห์ย้อนกลับจากตัวอย่างจริง เมื่อชิ้นส่วนต้นฉบับเลิกผลิตแล้ว หรือผู้ผลิตต้นฉบับ (OEM) ไม่จัดจำหน่ายอีกต่อไป — ซึ่งเป็นกรณีทั่วไปสำหรับแผงสวิตช์เกียร์รุ่นเก่า เช่น KYN28, HXGN และแผงนำเข้าอื่นๆ ที่ยังคงใช้งานอยู่ในแอฟริกา ประเทศในกลุ่ม CIS และตะวันออกกลาง
- การผลิตแบบ OEM และการผลิตภายใต้แบรนด์ของลูกค้าตามแบบแปลนที่ลูกค้าจัดทำขึ้น โดยใช้รหัสชิ้นส่วนและบรรจุภัณฑ์ตามที่ลูกค้ากำหนด
- เลือกวัสดุและกระบวนการชุบผิวให้เหมาะสมกับสภาพแวดล้อมปลายทาง: ชุบเงินเพื่อให้ได้ความต้านทานการสัมผัสต่ำสุดในอาคาร หรือชุบดีบุกสำหรับพื้นที่ชายฝั่งและเขตอุตสาหกรรม ซึ่งมีหมอกเกลือและสารกำมะถันที่ทำลายชั้นชุบเงิน
เหตุใดประเด็นนี้จึงมีความสำคัญเชิงพาณิชย์
ความเชี่ยวชาญด้านเทคนิคในท้องถิ่นที่จำกัดและการจัดหาอะไหล่สำรองที่ยากลำบาก มักถูกระบุว่าเป็นอุปสรรคหลักในตลาดไฟฟ้าของตะวันออกกลางและแอฟริกา แผงควบคุมหนึ่งแผงจะไม่สามารถใช้งานได้จนกว่าอะไหล่จะมาถึง เราจัดเก็บสินค้าที่ใช้สิ้นเปลืองไว้ในสต๊อก และจัดทำรายการอะไหล่สำรองสำหรับกองยานพาหนะตามจำนวนอุปกรณ์ที่ลูกค้าติดตั้งแล้ว เพื่อให้แน่ใจว่าอะไหล่จะอยู่บนชั้นวางก่อนที่จะมีความจำเป็นต้องใช้
ปริมาณและระยะเวลานำส่ง
- สินค้าที่มีในสต๊อกจะจัดส่งทันทีจากคลังสินค้า; เวลานำการผลิตโดยทั่วไปสำหรับสเปกมาตรฐานคือ 15–25 วัน
- ปริมาณสั่งซื้อขั้นต่ำต่ำสำหรับชิ้นส่วนมาตรฐาน — เราจัดจำหน่ายอะไหล่ฉุกเฉินแบบชิ้นเดียว รวมทั้งสั่งผลิตจำนวนมากด้วย
- การส่งสินค้าทางอากาศสำหรับสถานการณ์ฉุกเฉินที่เกิดความล้มเหลว และการรวมสินค้าส่งทางเรือสำหรับการเติมสต๊อกตามแผน
การทดสอบและการจัดทำเอกสาร
- การทดสอบตามปกติตามมาตรฐาน IEC ที่เกี่ยวข้อง โดยรายงานผลการทดสอบจัดทำให้ตามแต่ละล็อต
- ใบรับรองวัสดุ รายงานความหนาของการชุบผิว และบันทึกการตรวจสอบมิติสามารถจัดเตรียมให้ได้ตามคำร้องขอ
- การสนับสนุนด้านการรับรองสำหรับการยื่นเอกสารตามข้อกำหนด SONCAP, KEBS PVoC, SABER และ GOST R ในกรณีที่ชิ้นส่วนถูกจัดส่งเป็นสินค้าแยกต่างหาก
หลังการขาย
- การตอบกลับเชิงเทคนิคภายใน 24 ชั่วโมง; การสนับสนุนด้านวิศวกรรมการประยุกต์ใช้งานสำหรับการติดตั้ง การควบคุมแรงบิดขณะประกอบ และช่วงเวลาการบำรุงรักษา
- การรับประกันคุณภาพสำหรับข้อบกพร่องที่เกิดจากการผลิตและวัสดุ เป็นระยะเวลา 12 เดือนนับจากวันที่จัดส่ง
- มีข้อตกลงกรอบงานและข้อตกลงการสั่งซื้อแบบเรียกใช้ (call-off agreements) สำหรับผู้ประกอบแผงไฟฟ้า หน่วยงานสาธารณูปโภค และศูนย์บริการอุปกรณ์สวิตช์เกียร์
การตรวจสอบวัสดุ
- ทองแดงที่ใช้ผ่านการตรวจสอบแล้วว่าเป็นทองแดงอิเล็กโทรไลติกเกรด T2 หรือโลหะผสมทองแดง-เงินตามที่ระบุไว้ โดยเก็บใบรับรองจากโรงงานไว้ตามแต่ละล็อต
- เรซินอีพอกซีที่ผ่านการยืนยันว่าเป็นเกรดไซโคลอะไลฟาติก พร้อมเอกสารระบุเวลาแกล่ (gel time), ความหนืด และอัตราส่วนของสารเติมแต่ง; เรซินไบส์ฟีนอลแบบทั่วไปไม่ได้รับการยอมรับสำหรับการใช้งานกลางแจ้งหรือในสภาพแวดล้อมที่มีความชื้นสูง เนื่องจากคุณสมบัติในการต้านทานการเกิดรอยไหม้ตามผิว (tracking) และการต้านรังสี UV ต่ำกว่า
- ความหนาของการชุบโลหะวัดด้วยเทคนิคการเรืองแสงด้วยรังสีเอกซ์ (X-ray fluorescence) และบันทึกไว้ตามแต่ละล็อตการผลิต — โดยทั่วไปจะมีชั้นเงินหนา 8–12 ไมครอนบนพื้นผิวที่ทำหน้าที่เป็นจุดสัมผัส; ชั้นโลหะรองใต้ชั้นเงินนั้นมองไม่เห็นเมื่อส่งมอบ และจะปรากฏข้อบกพร่องด้านความร้อนออกมาให้เห็นได้ก็ต่อเมื่อผ่านไปหลายปี ดังนั้นจึงจำเป็นต้องวัดค่าจริง ไม่ใช่คาดคะเน
การควบคุมกระบวนการ
- การหล่อแบบ APG (Automatic Pressure Gelation) ภายใต้อุณหภูมิแม่พิมพ์ แรงดันฉีด และเวลาแกล่ที่ควบคุมอย่างแม่นยำ เพื่อให้ได้โครงสร้างวัสดุที่ไม่มีโพรงอากาศ; โพรงอากาศเป็นจุดเริ่มต้นของปรากฏการณ์การปล่อยประจุบางส่วน (partial discharge) ซึ่งเป็นสาเหตุหลักที่ทำให้วัสดุฉนวนถูกเจาะทะลุในระหว่างการใช้งานจริง
- การกำจัดอากาศออกจากรีซินด้วยสุญญากาศก่อนฉีดเข้าแม่พิมพ์ เพื่อขจัดอากาศที่ถูกกักเก็บไว้ภายใน
- การอบต่อหลังการหล่อ (post-cure) ภายใต้สภาวะที่ควบคุมอย่างแม่นยำ เพื่อลดความเครียดภายในและรักษาความคงตัวของขนาด
- แรงสปริงของนิ้วสัมผัสได้รับการสอบเทียบและตรวจสอบตามข้อกำหนด เพื่อให้มั่นใจว่ากระแสไฟฟ้าจะแบ่งสม่ำเสมอทั่วทุกนิ้ว
การทดสอบตามปกติ — ทุกชิ้นหรือทุกกลุ่ม
- การทดสอบการปล่อยประจุบางส่วนบนชิ้นส่วนฉนวน โดยทั่วไปต่ำกว่า 10 พิโคคูลอมบ์ ที่แรงดันไฟฟ้า 1.1 เท่าของแรงดันไฟฟ้าที่ระบุ
- การทดสอบความต้านทานแรงดันไฟฟ้าความถี่กำลัง
- การวัดความต้านทานการสัมผัสบนส่วนที่นำกระแสไฟฟ้า
- การตรวจสอบมิติตามแบบแปลน โดยมิติที่สำคัญสำหรับการเข้ากันได้จะถูกตรวจสอบครบทุกชิ้น
- การตรวจสอบด้วยตาเปล่าเพื่อหารอยแตกร้าว โพรง ข้อบกพร่องของการชุบผิว และคุณภาพพื้นผิว
- การทดสอบโหลดเชิงกลบนฉนวนตามความแข็งแรงแบบแคนทิเลเวอร์ที่ระบุ
การทดสอบชนิด
- ฉนวนได้รับการยืนยันตามมาตรฐาน IEC 60168 และ IEC 62217 ส่วนขั้วต่อและชิ้นส่วนนำไฟฟ้าได้รับการยืนยันว่ามีการเพิ่มอุณหภูมิไม่เกินขีดจำกัด 70 เคลวิน ตามมาตรฐาน IEC 62271-1 ภายใต้กระแสไฟฟ้าที่ระบุ
- การทดสอบวงจรความร้อนซ้ำ และสำหรับชิ้นส่วนที่ใช้งานในบริเวณชายฝั่ง จะมีการทดสอบการกัดกร่อนจากละอองเกลือเพิ่มเติม
การติดตามย้อนกลับและระบบ
- ระบบการจัดการคุณภาพตามมาตรฐาน ISO 9001
- การระบุหมายเลขชุดเพื่อเชื่อมโยงชิ้นส่วนที่ผลิตเสร็จแล้วกลับไปยังใบรับรองวัตถุดิบและบันทึกกระบวนการ
- ใบรับรองความสอดคล้อง ใบรับรองวัสดุ และรายงานการทดสอบที่ออกพร้อมกับการจัดส่งแต่ละครั้ง
- เก็บตัวอย่างไว้ตามชุดการผลิตแต่ละชุด เพื่อใช้อ้างอิงในอนาคตกรณีมีคำถามจากภาคสนาม