EN

Стінковий изолятор
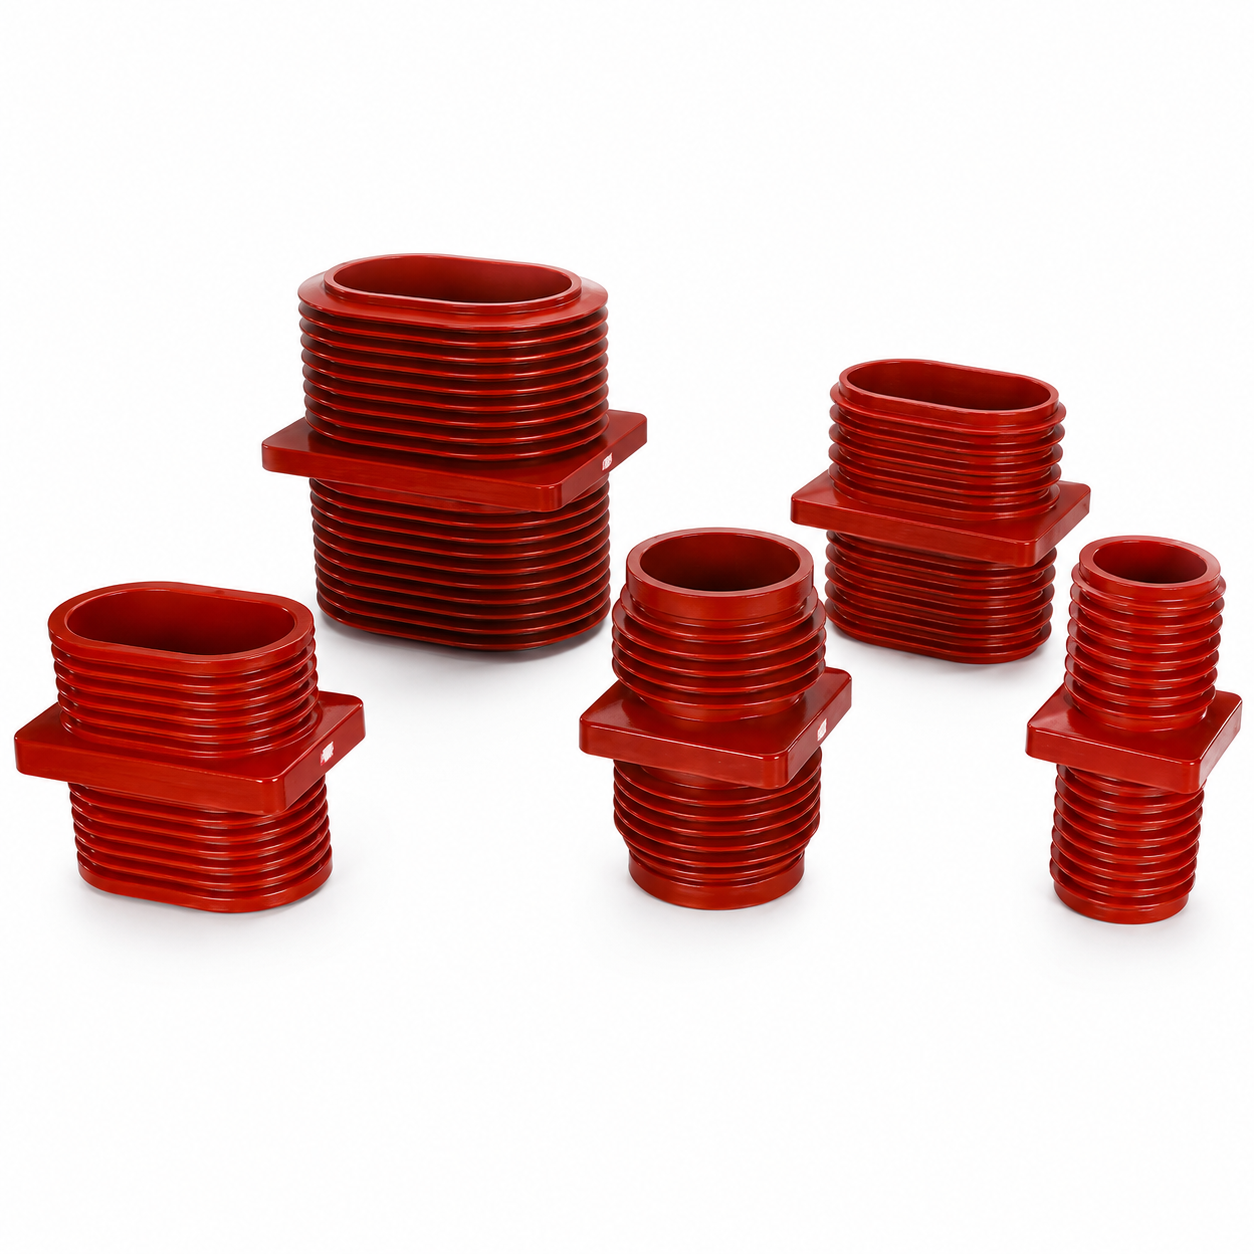
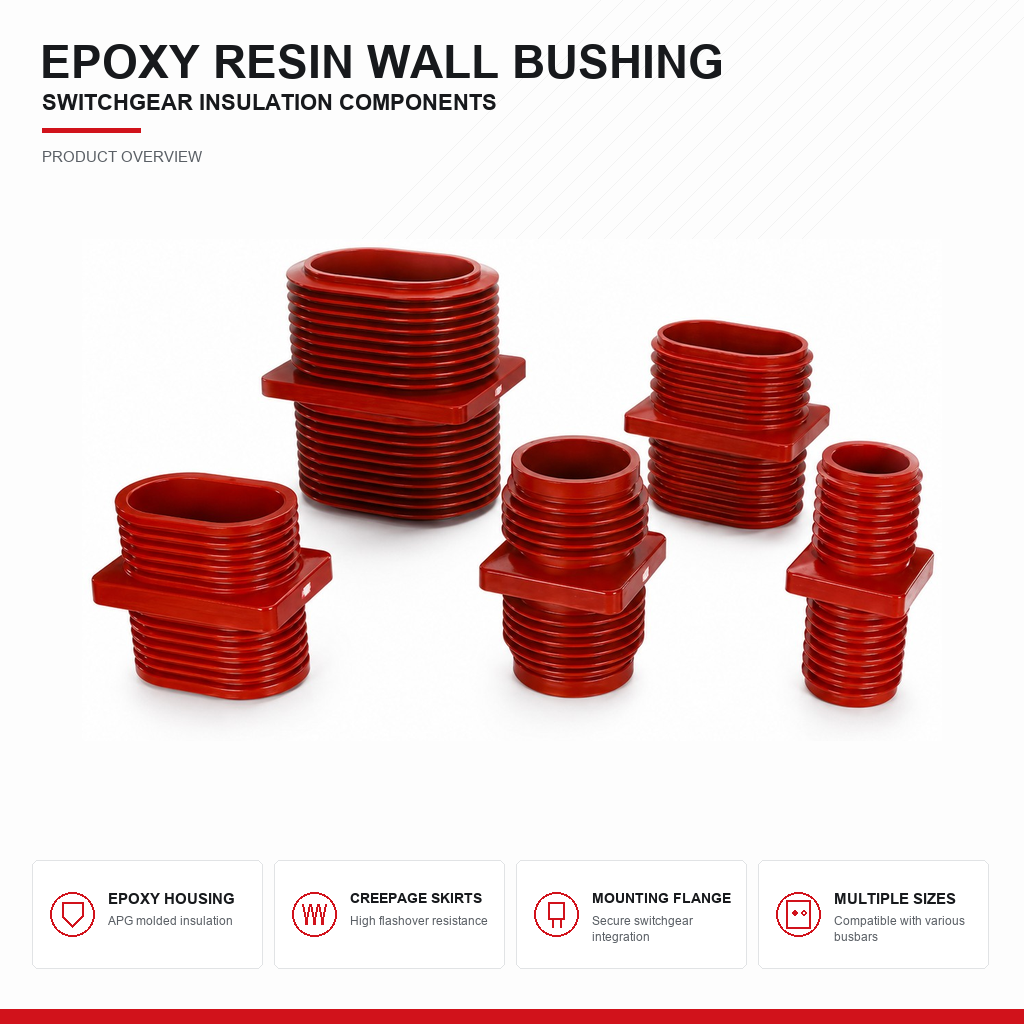
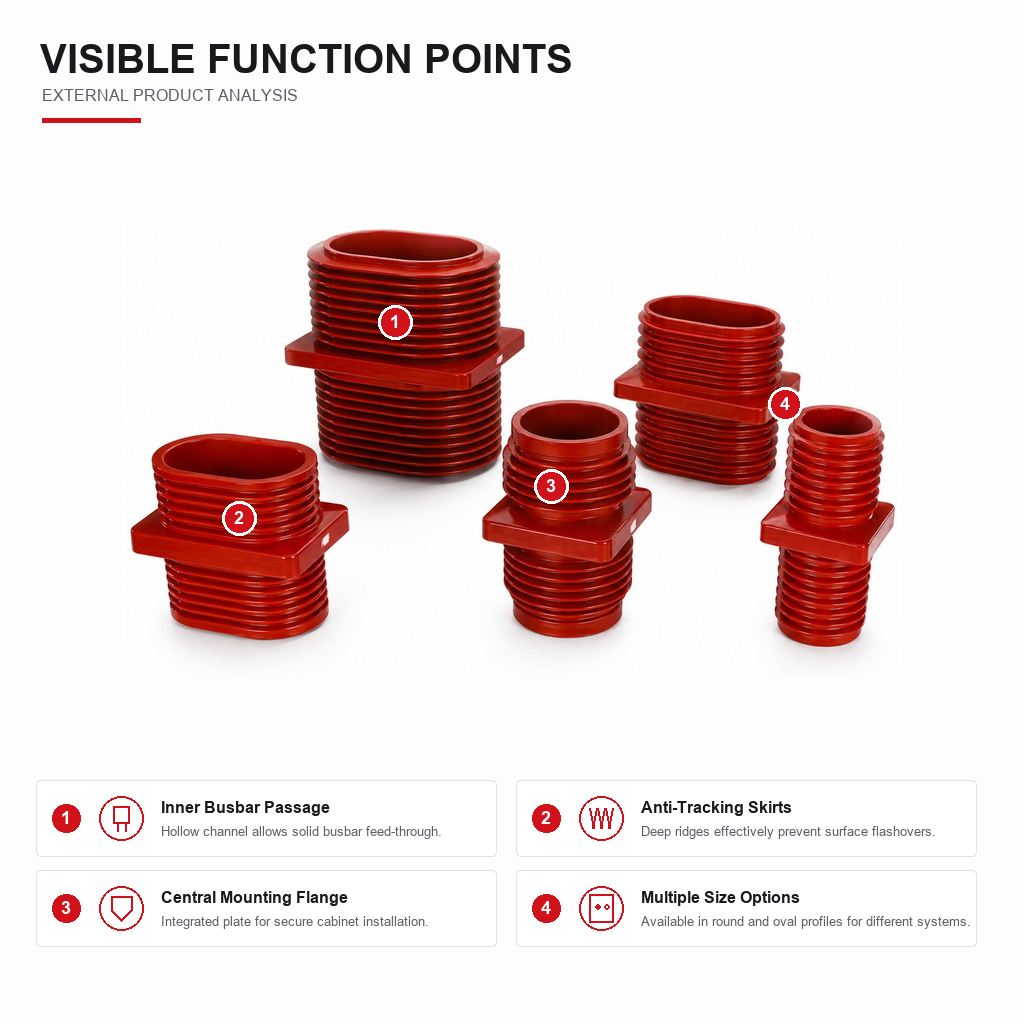
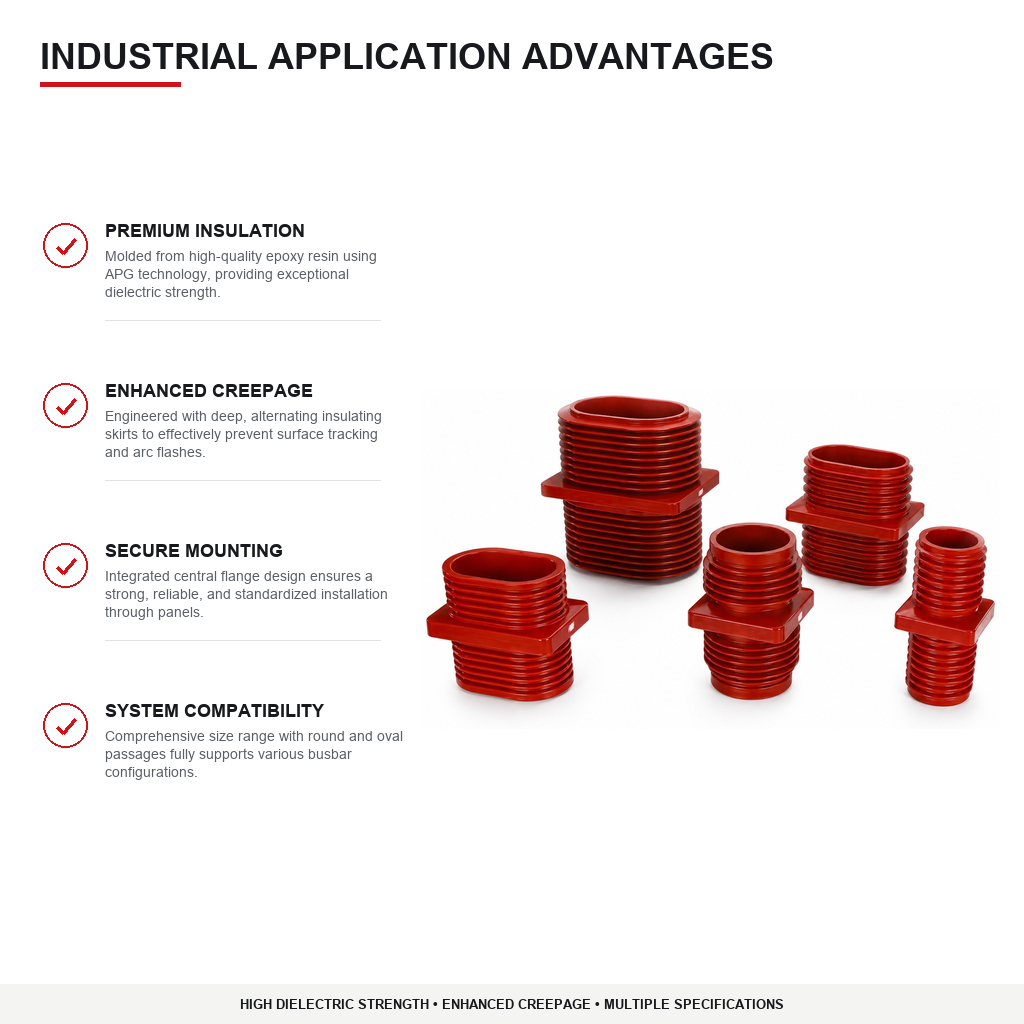
Стінна втулка — це ізоляційний компонент із епоксидної смоли, розроблений для комутаційного обладнання середньої напруги 12 кВ і призначений для проходження шини між суміжними відсіками. Виготовлена за технологією APG-лиття, ця стінна втулка має порожнистий канал для пропускання суцільної шини, глибокі чергуючі скіски для забезпечення високої стійкості до перекриття та інтегрований центральний монтажний фланець для надійного кріплення в шафі. Доступна в круглому та овальному профілях із повним набором розмірів; ця стінна втулка герметизує та ізолює шини, що проходять через металеві стінки відсіків, зберігаючи цілісність ізоляції на межах відсіків, а також забезпечуючи механічну підтримку й діелектричну ізоляцію для систем шин.
- Огляд
- Застосування
- Технічні дані
- Послуги
- Контроль якості
- Рекомендовані товари
Епоксидна прохідна втулка — 12 кВ / 24 кВ, проходження шини крізь стінку
Прохідна втулка пропускає живу шину крізь заземлену металеву перегородку, забезпечуючи одночасно електричну ізоляцію й герметичність відсіку. У металооболонковому розподільному пристрої саме це дозволяє шині переходити з відсіку шин у відсік вимикача та з панелі на панель уздовж лінійки без порушення відсіковості, що є визначальною ознакою металооболонкової конструкції. MOLDVOLT виробляє прохідні втулки на 12 кВ і 24 кВ із застосуванням технології APG-лиття.
ГЕРМЕТИЧНІСТЬ ВІДСІКУ — ЦЕ КЛЮЧОВА ТОЧКА
Металооболонковий розподільний пристрій працює завдяки розділенню його відсіків. Внутрішня дуга у відсіку вимикача не повинна поширюватися в відсік шин, а тиск від дуги має виводитися через спеціально передбачений шлях скидання, а не через зазор навколо місця проходження шини крізь перегородку. Саме втулка забезпечує таке розділення у всіх точках, де провідник перетинає перегородку.
Погано виготовлена або неправильно встановлена втулка порушує всю внутрішню класифікацію панелі за дугою. Це не компонент, для якого припустиме наближення розмірів, тому всі критичні розміри посадки перевіряються на 100 %, а не вибірково.
APG CASTING AND PARTIAL DISCHARGE
Автоматична гелеутворювальна технологія під тиском (APG) забезпечує епоксидну матрицю без порожнин. Порожнини всередині литого епоксиду розташовуються в зонах концентрованого електричного напруження й викликають внутрішні часткові розряди при робочій напрузі, що поступово руйнують смолу до моменту пробою втулки на землю — зазвичай через роки після монтажу й набагато пізніше, ніж будь-яке приймальне випробування могло б виявити цей дефект. Кожну втулку перевіряють на часткові розряди при напрузі, що становить 1,1 від номінальної, із рівнем нижче 10 пКл.
ЦИКЛОАЛІФАТИЧНИЙ ЕПОКСИД ДЛЯ СКЛАДНИХ КЛІМАТИЧНИХ УМОВ
Циклоаліфатична смола значно краще, ніж звичайні бісфенольні склади, стійка до поверхневого струмопроведення та ультрафіолетового розкладу, забезпечуючи робочий діапазон від −40 °C до +105 °C, що охоплює як температури в комутаційних приміщеннях на Близькому Сході, так і зимові умови в країнах СНД. Додатково доступна збільшена відстань по поверхні для прибережних та сильно забруднених середовищ.
Типи та номінальні значення
Сквозні вводи для проходження шин між відсіками, номінальні струми — від 630 А до 3150 А. Ізоляційні рукави для газоізольованих комутаційних пристроїв (GIS), у тому числі ввод типу 202, для підключення кабельних ліктевих роз’ємів у компактних розподільних пристроях (RMU) та газоізольованих комутаційних пристроях. Номінальні струми та розміри струмопровідних шин підібрані відповідно до системи шин розподільного пристрою; доступні варіанти з вмонтованими струмопровідними елементами та з отворами для проходження.
Постачання
Доступні як OEM-виробництво за кресленнями замовника, а також як безпосередні запасні частини для заміни в панелях KYN28, HXGN, RMU та GIS. У разі застарілості оригінальної деталі надішліть зразок, креслення або фотографію з розмірами — ми виготовимо еквівалентну.
Основні сфери застосування
- Проникнення шини між відсіком шини та відсіком вимикача у металевих комплектних розподільних пристроях типу KYN28-12 та KYN28-24.
- Неперервність шини між панелями через бічні стінки вздовж лінії розподільних пристроїв.
- Проникнення провідників у кабельному відсіку.
- Інтерфейси з’єднання кабельних ліктевих роз’ємів у ГІС та РПУ, у тому числі ізоляційні рукави типу 202.
- Вивідні ізолятори трансформаторів та реакторів у корпусах.
- Проникнення у розподільних пристроях стаціонарного типу та шафах компактних підстанцій.
- Проникнення шин у низьковольтних розподільних щитах із застосуванням відповідного низьковольтного класу.
- Запасні частини для заміни застарілих розподільних пристроїв у встановленій базі в Африці, Країнах СНД та на Близькому Сході.
- Складські запаси для виробників панелей та майстерень з виготовлення розподільних пристроїв.
ЧОМУ ІЗОЛЯТОРИ ВИХОДЯТЬ З ЛАДУ ТА ЧОМУ ЦЕ МАЄ ЗНАЧЕННЯ
Втулки руйнуються через три причини: внутрішні часткові розряди через порожнини в литті, поверхневе струмоведення через забруднення та конденсацію, а також механічні тріщини через теплове розширення шини або сили короткого замикання. Усі три процеси протікають непомітно. Відмова втулки — це міжфазне замикання на землю на бар’єрі відсіку, що є однією з найбільш руйнівних відмов, які може зазнати розподільний пристрій, оскільки вона виникає саме там, де відсікання має обмежувати пошкодження.
Рекомендації щодо вибору
Вказуйте номінальну напругу та імпульсну витримувальну напругу (BIL), номінальний струм та переріз провідника, товщину бар’єрної пластини та розташування монтажних отворів, а також рівень забруднення середовища встановлення. Для узбережжя затоки Перського затоки та західноафриканських об’єктів вказуйте збільшену довжину шляху витікання. Підтвердіть, чи провідник відлитий у втулку чи проходить крізь отвір із зазором — це впливає як на тепловий шлях, так і на ущільнювальний вузол.
Регіональна відповідність
- Blizhniy Skhid: vysoka temperatury navkolishnʹoho seredovyshcha ta pryzhodna soliana mist, rozshyreni kripty i pereviryna robota pri pidvyshchenykh temperaturakh — tsye relevantni spetsifikatsiyi.
- Afryka: vohna ta promyslovo zabrudneni seredovyshcha z vysokym popytom na zaminy v staroyi vstanovleniy bazyi.
- Rosiya ta SNS: pereviryna robita pri nyzkykh temperaturakh do −40 °C, oskilʹky epoksydna smola staje kruchoyu pry znyzhenni temperatury, a termichne tsykluvannya shynoprovodiv yevropeysʹke.
— Східна Європа: стандартне обслуговування IEC у приміщеннях з вимикачами з помірним кліматом.
Не підходить для
Zovnishnya nezakhishchena vstanovka, yakshcho ne vказано inakше (z zovnishnim kriptym ta formulyatsiyeyu, stiykoyu do UV-vyprominyuvannya). Nominálni znachennya strumiv vyshchi za vybranyy typ. Zastosuvannya, dlya yakykh potribni maslonapovneni abo hazonapovneni izolyatory.
| КАТЕГОРІЯ | Параметр | 12 kV, typ | 24 kV, typ |
| Стандарти | Відповідність | IEC 60137, IEC 60168, IEC 62217 | IEC 60137, IEC 60168, IEC 62217 |
| Electrical Ratings | Номінальна напруга | 12 кВ | 24 кВ |
| Номінальний Струм | 630 / 1250 / 1600 / 2000 / 2500 / 3150 А | 630 / 1250 / 1600 / 2000 A | |
| Vitrymuvana napruga pry promysloviy chastoti (1 khvylyna) | 42 кВ | 50 кВ | |
| Напруги імпульсної витривалості до блискавки (BIL) | 75 кВ (пікове значення) | 125 кВ (пікове значення) | |
| Часткова розряд | < 10 пКл при 1,1 × Uₙ | < 10 пКл при 1,1 × Uₙ | |
| Короткопрохід | Короткочасний стійкий струм | 25 кА / 31,5 кА протягом 4 с (узгоджено з номінальним струмом панелі) | 25 кА / 31,5 кА протягом 4 с (узгоджено з номінальним струмом панелі) |
| Імпульсний струм стійкості | 63 кА / 80 кА | 63 кА / 80 кА | |
| Матеріали та конструкція | Матеріал | Циклоаліфатична епоксидна смола, лиття APG | Циклоаліфатична епоксидна смола, лиття APG |
| Заповнювач | Кремнезем, контрольований співвідношення для теплової та механічної стабільності | Кремнезем, контрольований співвідношення для теплової та механічної стабільності | |
| Колір | RAL 7035 світло-сірий (стандартний) | RAL 7035 світло-сірий (стандартний) | |
| Диригент | Мідна шина, відлита разом із корпусом, або отвір для шини замовника | Мідна шина, відлита разом із корпусом, або отвір для шини замовника | |
| Покриття провідників | Сріблення або олов’яне покриття у місцях відливання разом із корпусом | Сріблення або олов’яне покриття у місцях відливання разом із корпусом | |
| Вставки | Різьбові вставки з латуні або сталі, відлиті разом із корпусом | Різьбові вставки з латуні або сталі, відлиті разом із корпусом | |
| Монтаж | Фланець із розташуванням отворів під болти відповідно до технічних вимог замовника | Фланець із розташуванням отворів під болти відповідно до технічних вимог замовника | |
| Товщина бар’єрної пластини | За технічним завданням замовника | За технічним завданням замовника | |
| Повзун | Стандартна відстань по поверхні | ≥ 16 мм/кВ | ≥ 16 мм/кВ |
| Збільшена відстань по поверхні | 20 мм/кВ / 25 мм/кВ (середнє й сильне забруднення, прибережні та промислові зони) | 20 мм/кВ / 25 мм/кВ (середнє й сильне забруднення, прибережні та промислові зони) | |
| Умови обслуговування | Робоча температура | −40 °C до +105 °C | −40 °C до +105 °C |
| Висота над рівнем моря | До 1000 м — стандартно; до 2000 м — за запитом | До 1000 м — стандартно; до 2000 м — за запитом | |
| Вологість | Придатний для експлуатації в тропічних умовах та при високій вологості | Придатний для експлуатації в тропічних умовах та при високій вологості | |
| Підвищення температури | У межах 70 К за IEC 62271-1 при номінальному струмі | У межах 70 К за IEC 62271-1 при номінальному струмі | |
| Отриманість вогню | Доступний клас UL94 V-0 | Доступний клас UL94 V-0 |
ВИПРОБУВАННЯ — КОЖНА ОКРЕМА ДЕТАЛЬ АБО КОЖНА ПАРТІЯ
Випробування на частковий розряд | випробування на стійкість до високовольтного випробувального напруги промислової частоти | перевірка розмірів із 100 % контролем критичних розмірів для точного монтажу | візуальний огляд на наявність тріщин, порожнин та поверхневих дефектів | вимірювання опору контакту для типів із вмонтованими провідниками | термічне циклювання на зразках типів | випробування на стійкість до солоного туману для деталей, призначених для експлуатації в прибережних зонах
Варіантів
Збільшена довжина шляху витікання для прибережних та забруднених зон | конфігурація з вмонтованим провідником або отвором для проходу | індивідуальні фланець, довжина та спосіб кріплення за кресленням замовника | нанесення номера деталі замовника та упаковка за його вимогами | самозагасаюча композиція класу UL94 V-0 | композиція, перевірена на роботу при низьких температурах у відповідності до GOST 15150 | ізоляційна рукавиця типу GIS 202 | зворотне проектування за зразком для застарілих деталей
СПЕЦИФІКАЦІЯ ТА ДЖЕРЕЛА ПОСТАЧАННЯ
- Надішліть креслення, зразок або фотографію з існуючим номером деталі — ми ідентифікуємо еквівалент і підтвердимо сумісність до того, як ви розпочнете замовлення.
- Зворотне інженерне проектування на основі фізичного зразка, коли оригінальна деталь застаріла або OEM більше не постачає її — це поширена практика для старих панелей KYN28, HXGN та імпортних панелей, що досі експлуатуються в Африці, Країнах СНД та на Близькому Сході.
- Виробництво за технічними умовами OEM або під приватною маркою за вашими кресленнями, з вашим номеруванням деталей та упаковкою.
- Матеріал і покриття підібрано з урахуванням умов експлуатації: срібне покриття — для мінімального контактного опору в приміщенні, олов’яне покриття — для прибережних та промислових атмосфер, де солоний туман і сульфіди руйнують срібло.
ЧОМУ ЦЕ МАЄ КОМЕРЦІЙНЕ ЗНАЧЕННЯ
Обмежений обсяг місцевих технічних знань і складнощі з постачанням запасних частин постійно визначаються як основні бар’єри на ринках електрообладнання на Близькому Сході та в Африці. Панель перебуває в непрацездатному стані протягом усього часу, необхідного для доставки деталі. Ми тримаємо споживні матеріали на складі й надаємо списки запасних частин для парку обладнання з урахуванням вашої встановленої бази, щоб деталь уже була на складі до того, як вона знадобиться.
Кількість та термін виготовлення
- Товари на складі відправляються з існуючих запасів; типовий термін виробництва — 15–25 днів для стандартних специфікацій.
- Невеликі мінімальні замовлення стандартних деталей — ми постачаємо одиночні аварійні заміни, а також партії великих обсягів для серійного виробництва.
- Авіаперевезення у випадках аварій, об’єднані морські перевезення — для планового поповнення запасів.
Випробування та документація
- Регулярне випробування згідно з чинними стандартами IEC із наданням результатів на партію.
- Сертифікати матеріалів, звіти про товщину покриття та протоколи розмірного контролю надаються за запитом.
- Підтримка сертифікації для подання документів у рамках програм SONCAP, KEBS PVoC, SABER та GOST R у разі поставки компонента як окремої партії.
Післяпродажне
- Технічна відповідь протягом 24 годин; інженерна підтримка щодо монтажу, моменту затягування та інтервалів технічного обслуговування.
- Гарантія на вади виробництва та матеріалів: 12 місяців від дати поставки.
- Доступні рамкові угоди та угоди про виклик замовлень для виробників панелей, енергетичних компаній та майстерень з обслуговування комутаційного обладнання.
Контроль матеріалів
- Мідь перевірена як електролітична мідь марки T2 або вказаного сплаву міді з сріблом; сертифікати заводу-виробника зберігаються на партію.
- Епоксидна смола перевірена як циклоаліфатична смола з задокументованим часом желеутворення, в’язкістю та співвідношенням наповнювача; універсальні бісфенольні смоли не приймаються для зовнішнього використання або експлуатації в умовах високої вологості через їх нижчу стійкість до струмових слідів та УФ-випромінювання.
- Товщина покриття вимірюється методом рентгенівської флуоресценції й фіксується для кожної партії — зазвичай 8–12 мікрон срібла на контактних поверхнях. Підшарове покриття невидиме під час поставки й проявляється лише через роки у вигляді теплових несправностей, тому його вимірюють, а не припускають.
Контроль процесу
- Ливарна технологія APG (автоматична гель-полімеризація під тиском) за контрольованої температури форми, тиску впорскування й часу гелювання, що забезпечує матрицю без пор. Пори ініціюють частковий розряд, а саме частковий розряд зрештою пробиває ізолятор у процесі експлуатації.
- Вакуумне дегазування смоли перед впорскуванням для видалення захопленого повітря.
- Контрольований цикл післяполімеризації для зняття внутрішніх напружень і стабілізації розмірів.
- Сила пружинного навантаження контактних пальців калібрується й перевіряється відповідно до специфікації, щоб забезпечити рівномірний розподіл струму між усіма пальцями.
СТАНДАРТНЕ ВИПРОБУВАННЯ — КОЖНА ОДИНИЦЯ АБО КОЖНА ПАРТІЯ
- Випробування на частковий розряд ізоляційних компонентів, зазвичай нижче 10 пК при 1,1-кратній номінальній напрузі.
- Випробування на витривалість до випробувальної напруги промислової частоти.
- Вимірювання контактного опору на частинах, що проводять струм.
- Вимірювання розмірів згідно креслення, при цьому критичні розміри посадки перевіряються на 100 %.
- Візуальний огляд на наявність тріщин, порожнин, дефектів покриття та якості поверхневої обробки.
- Випробування ізоляторів на механічне навантаження відповідно до номінальної консольної міцності.
ВИПРОБУВАННЯ ТИПУ
- Ізолятори перевірені відповідно до стандартів IEC 60168 та IEC 62217; контакти та провідні частини перевірені на підвищення температури в межах допустимого значення 70 K за IEC 62271-1 при номінальному струмі.
- Термічне циклювання та, для деталей, призначених для експлуатації в прибережних зонах, випробування на корозію в солоному тумані.
СЛІДКУВАНІСТЬ ТА СИСТЕМА
- Система управління якістю ISO 9001.
- Нанесення партійних номерів, що пов’язують готові деталі з сертифікатами на вихідні матеріали та процесними записами.
- Сертифікати відповідності, сертифікати матеріалів та протоколи випробувань надаються разом із кожною партією товару.
- Зразки з кожної виробничої партії зберігаються для подальшого використання у разі виникнення запитів із експлуатаційного поля.