EN

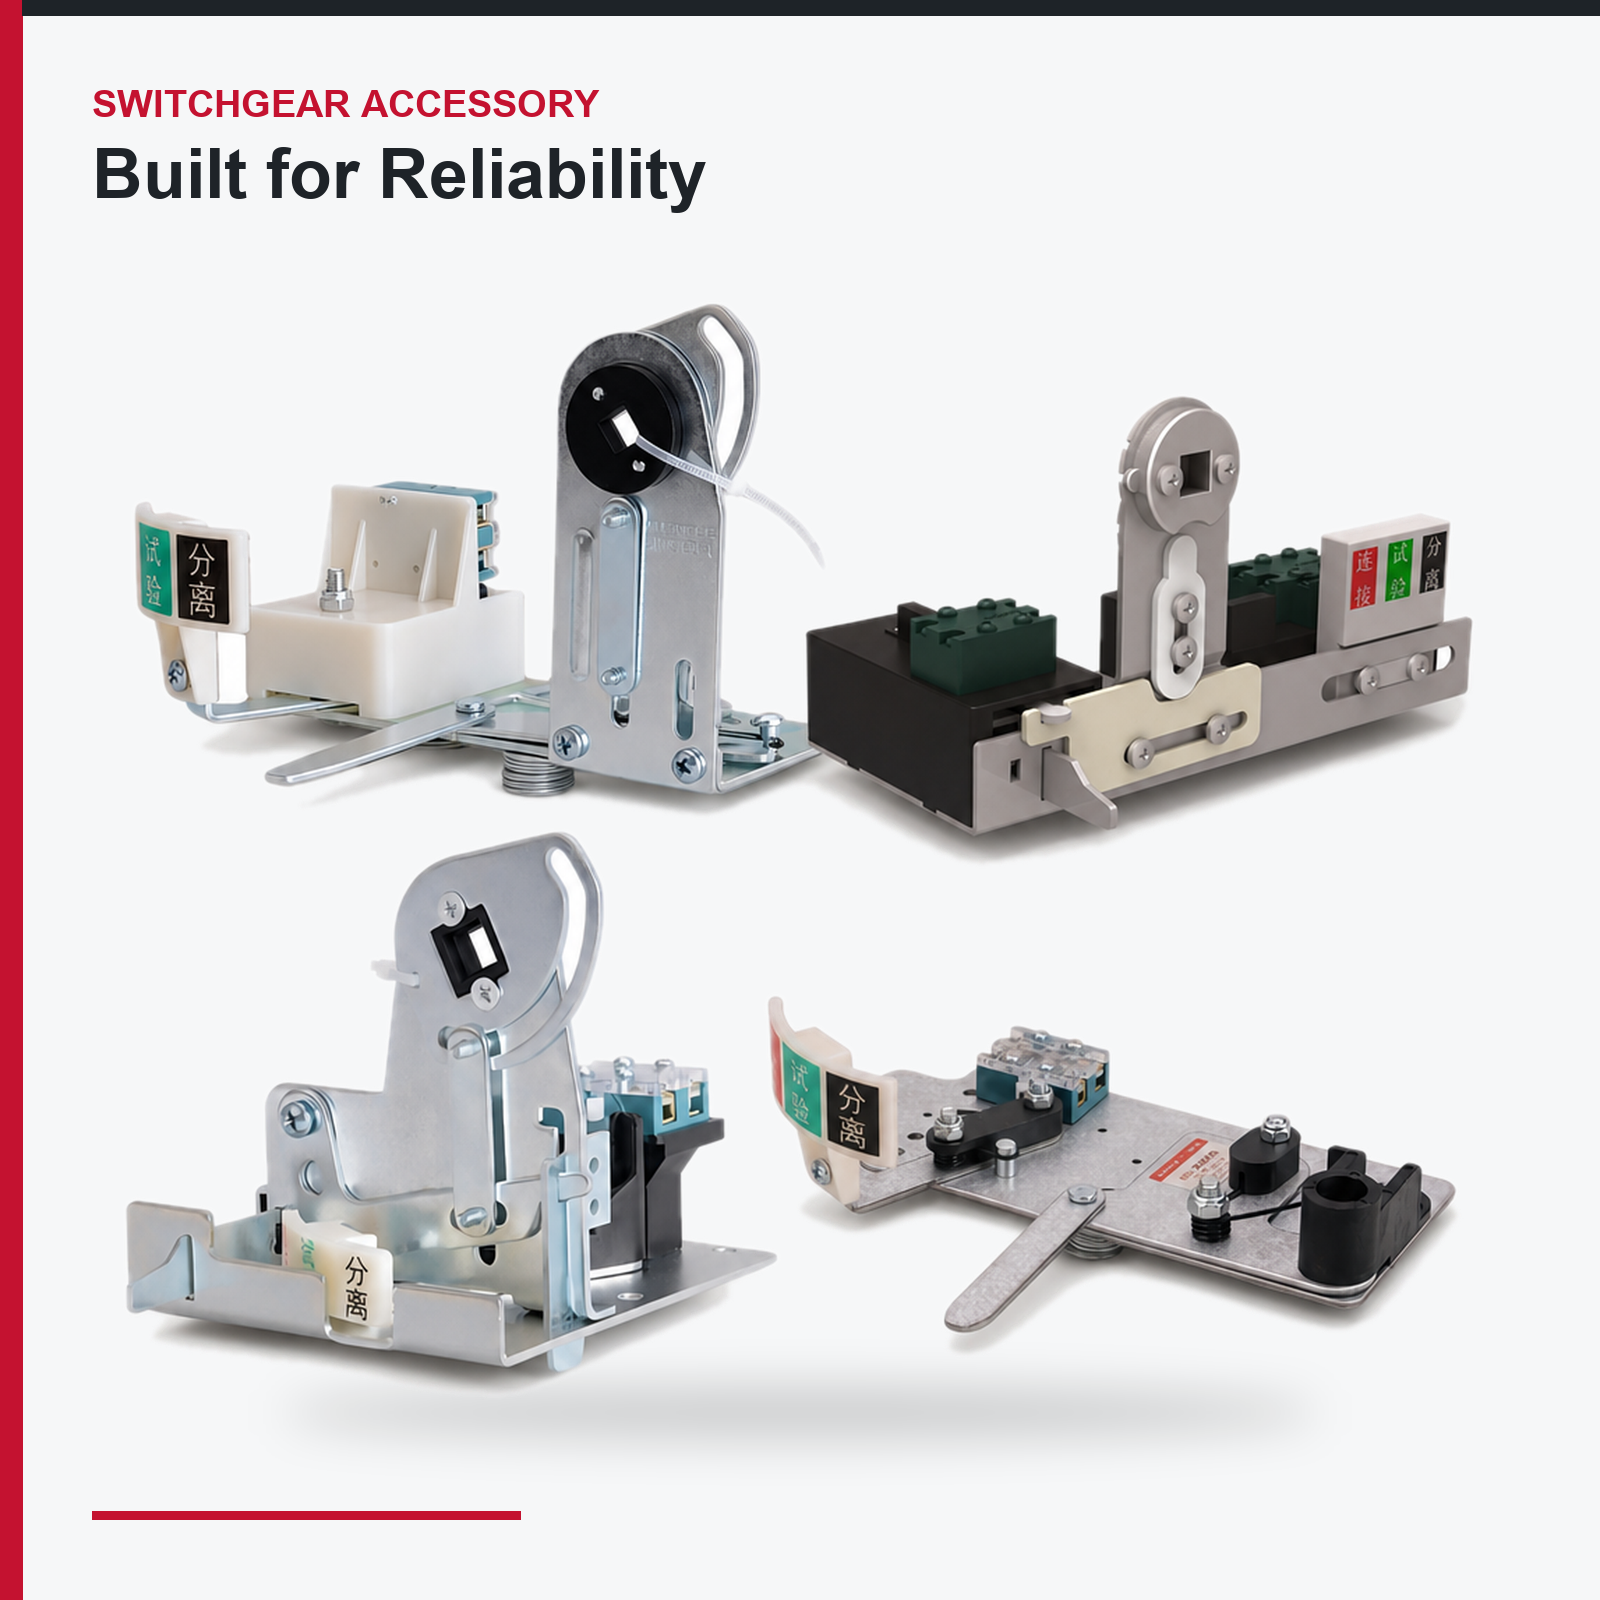
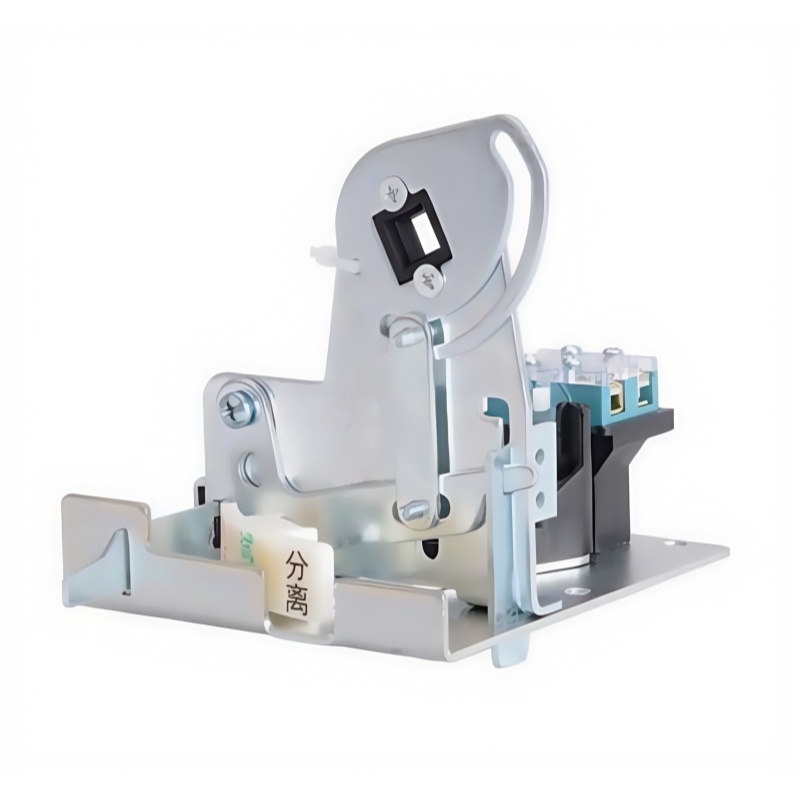
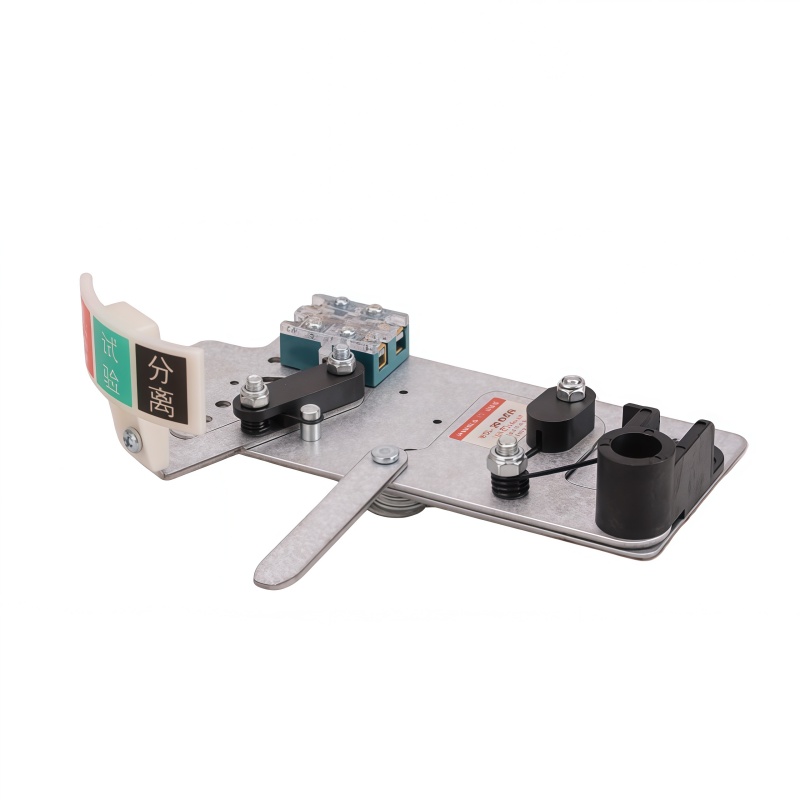
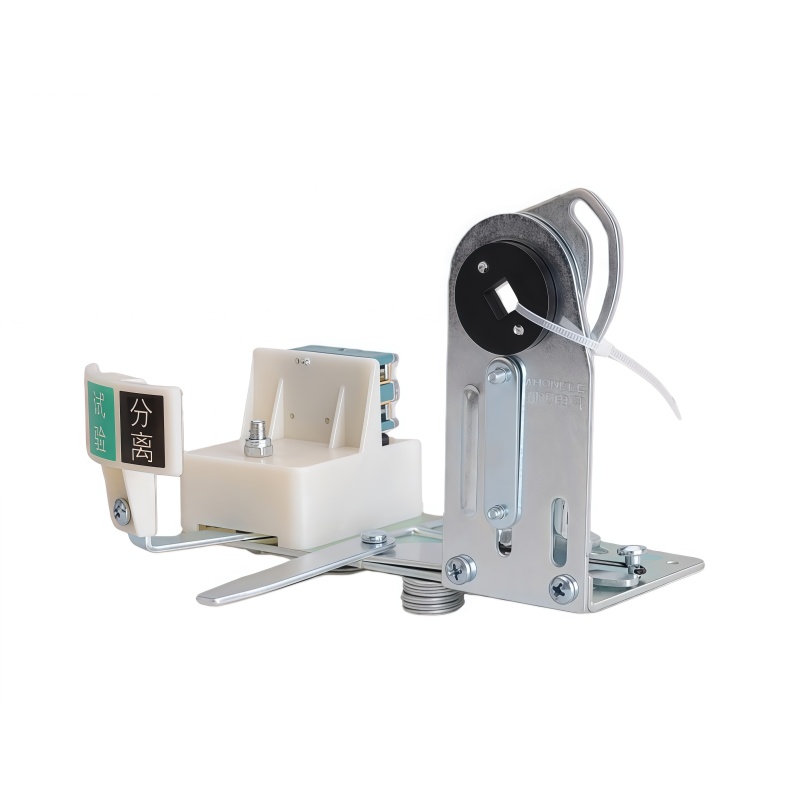
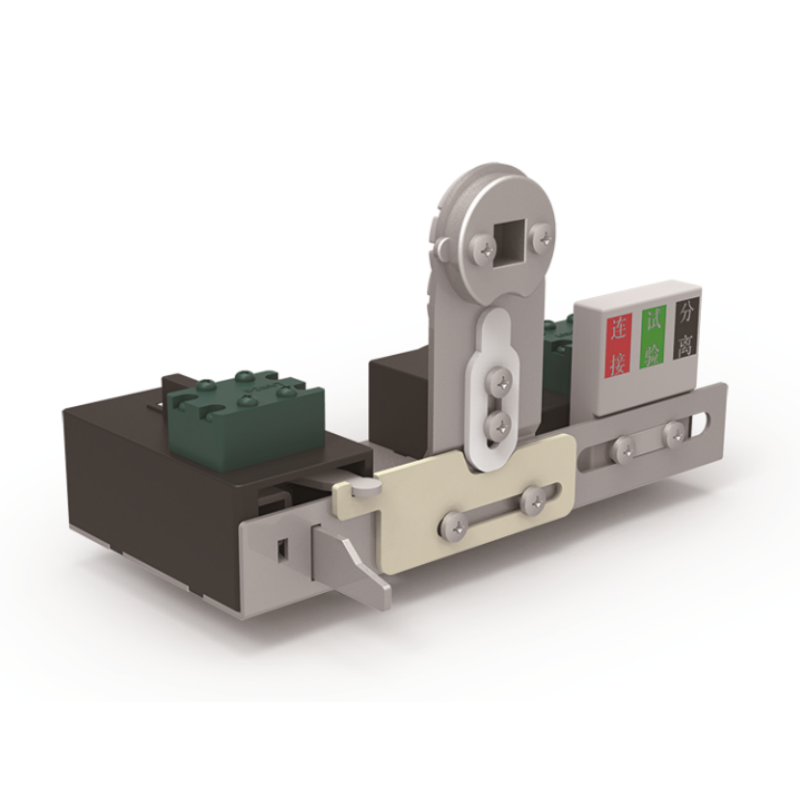
آلية سحب يدوية – تشغيل درج ثلاثي المواقع، تحمُل ١٠٠٠٠٠ دورة
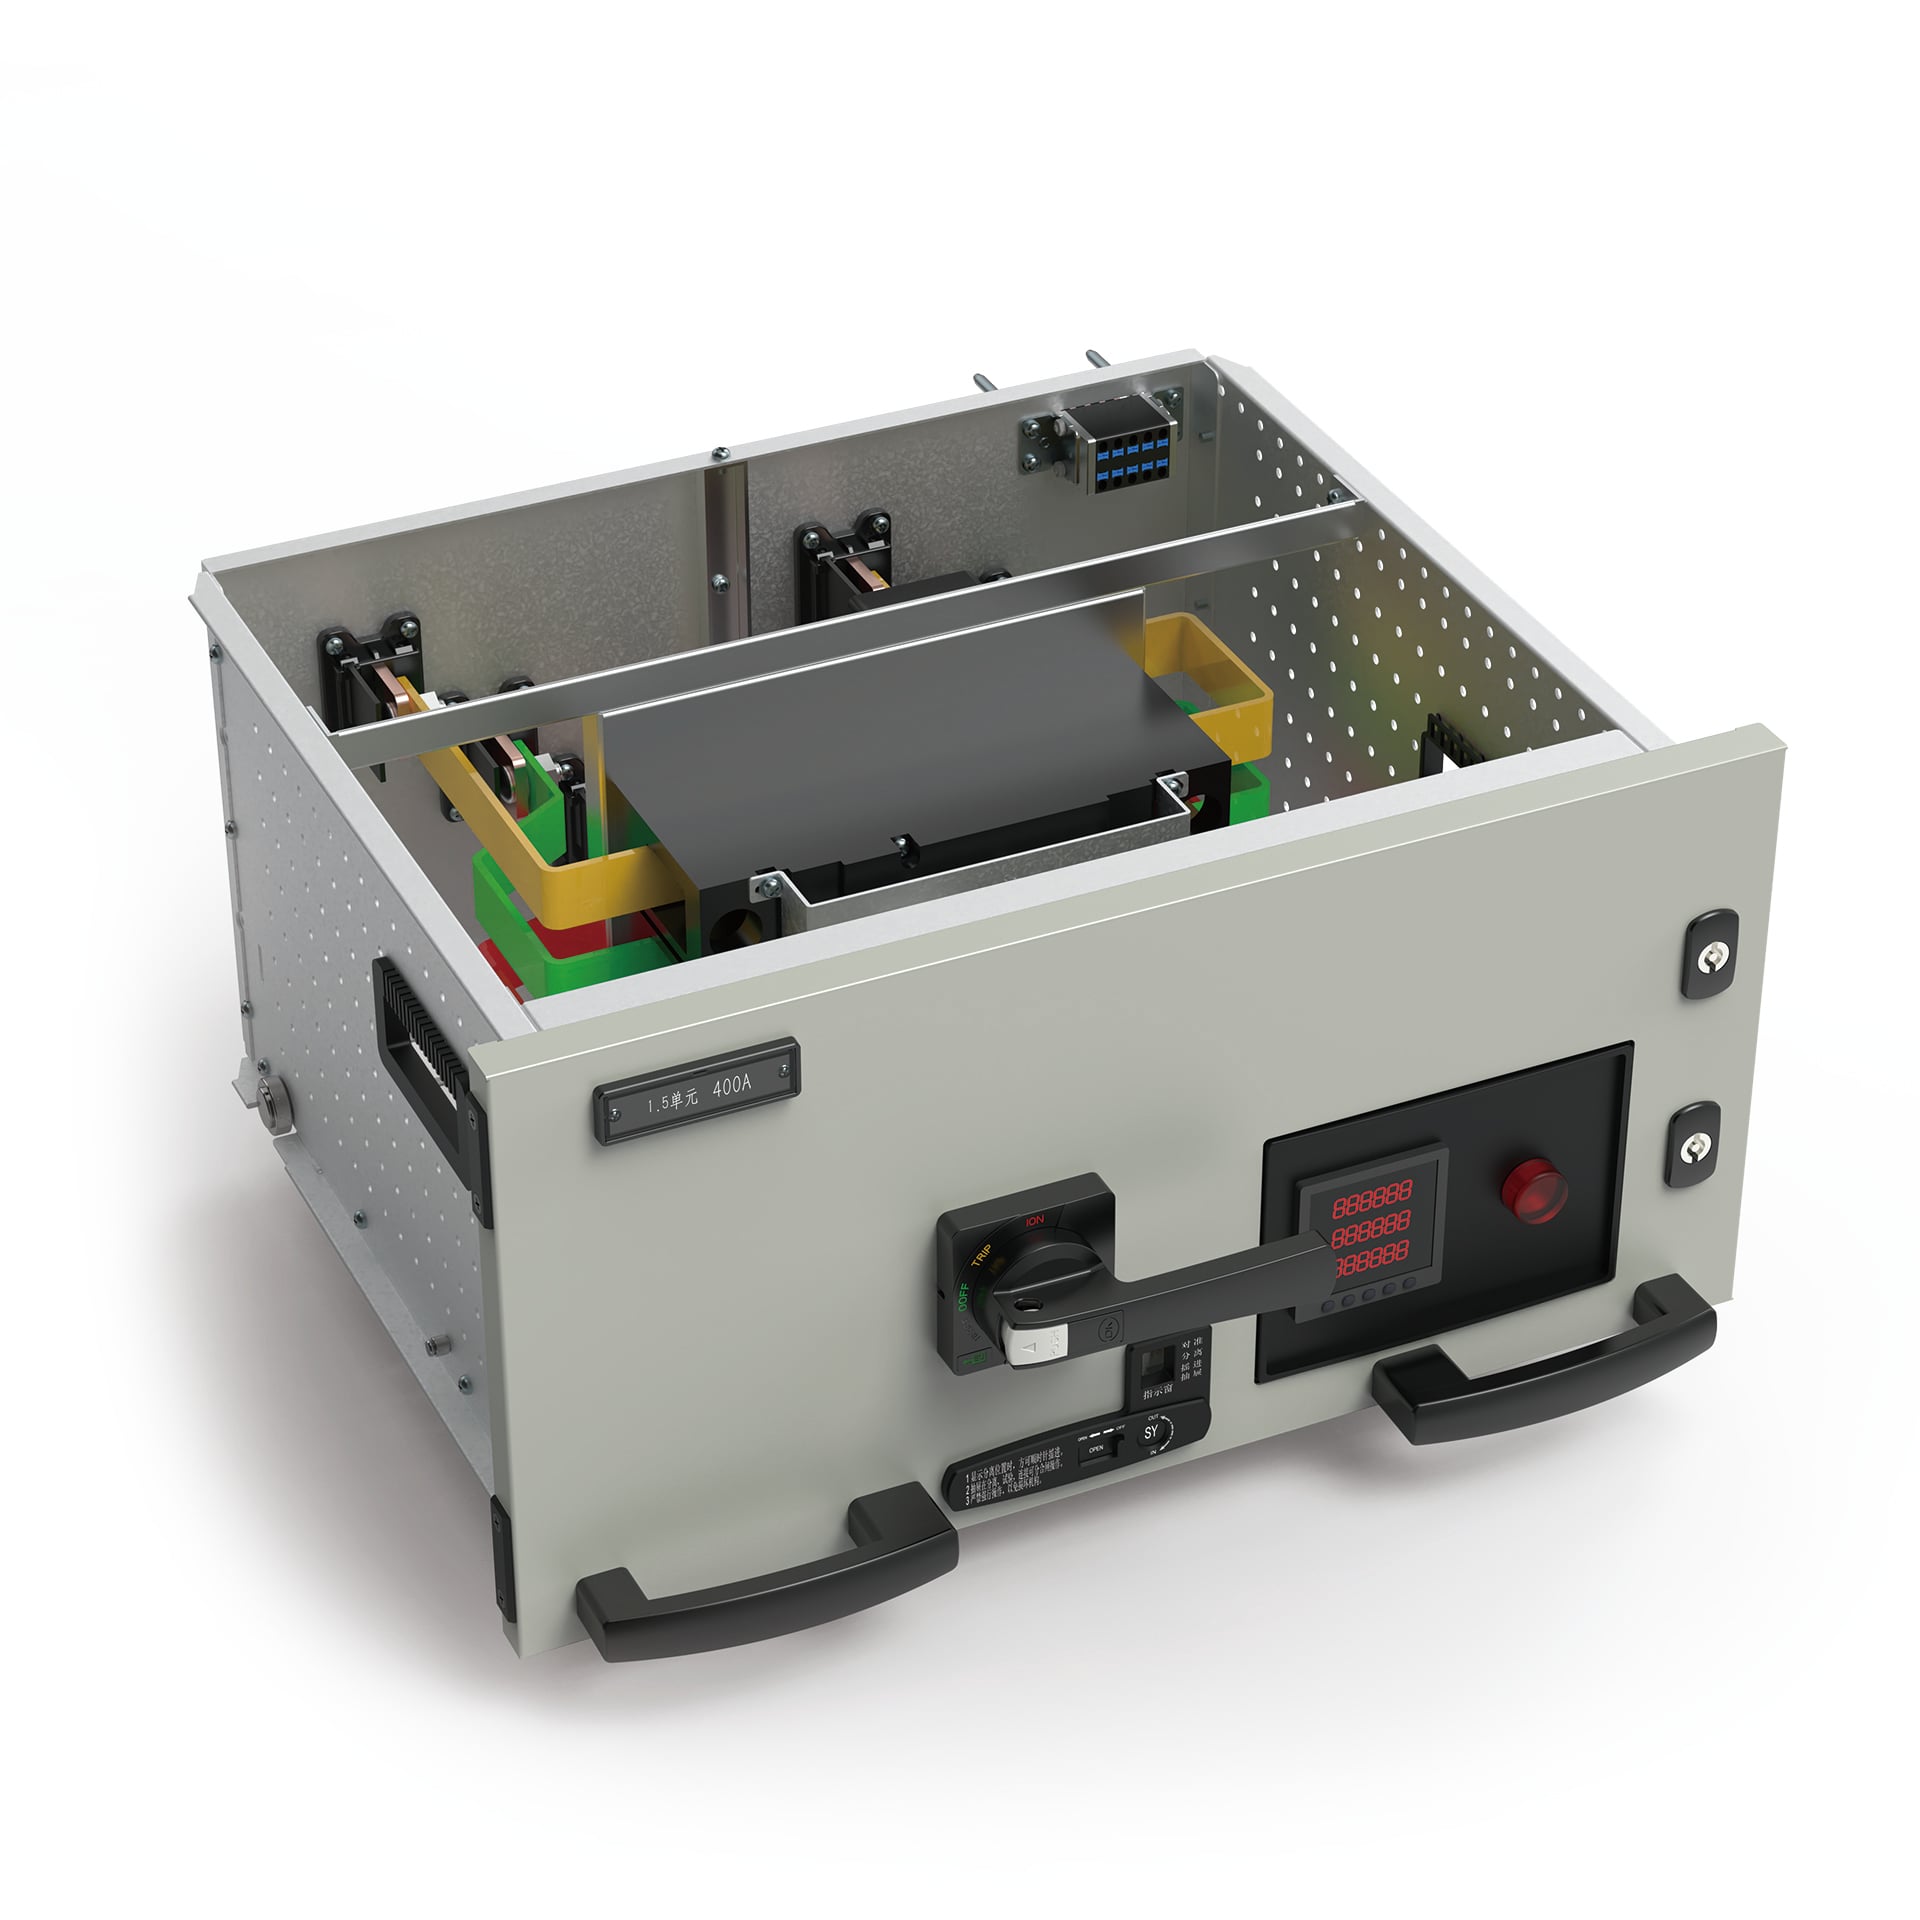
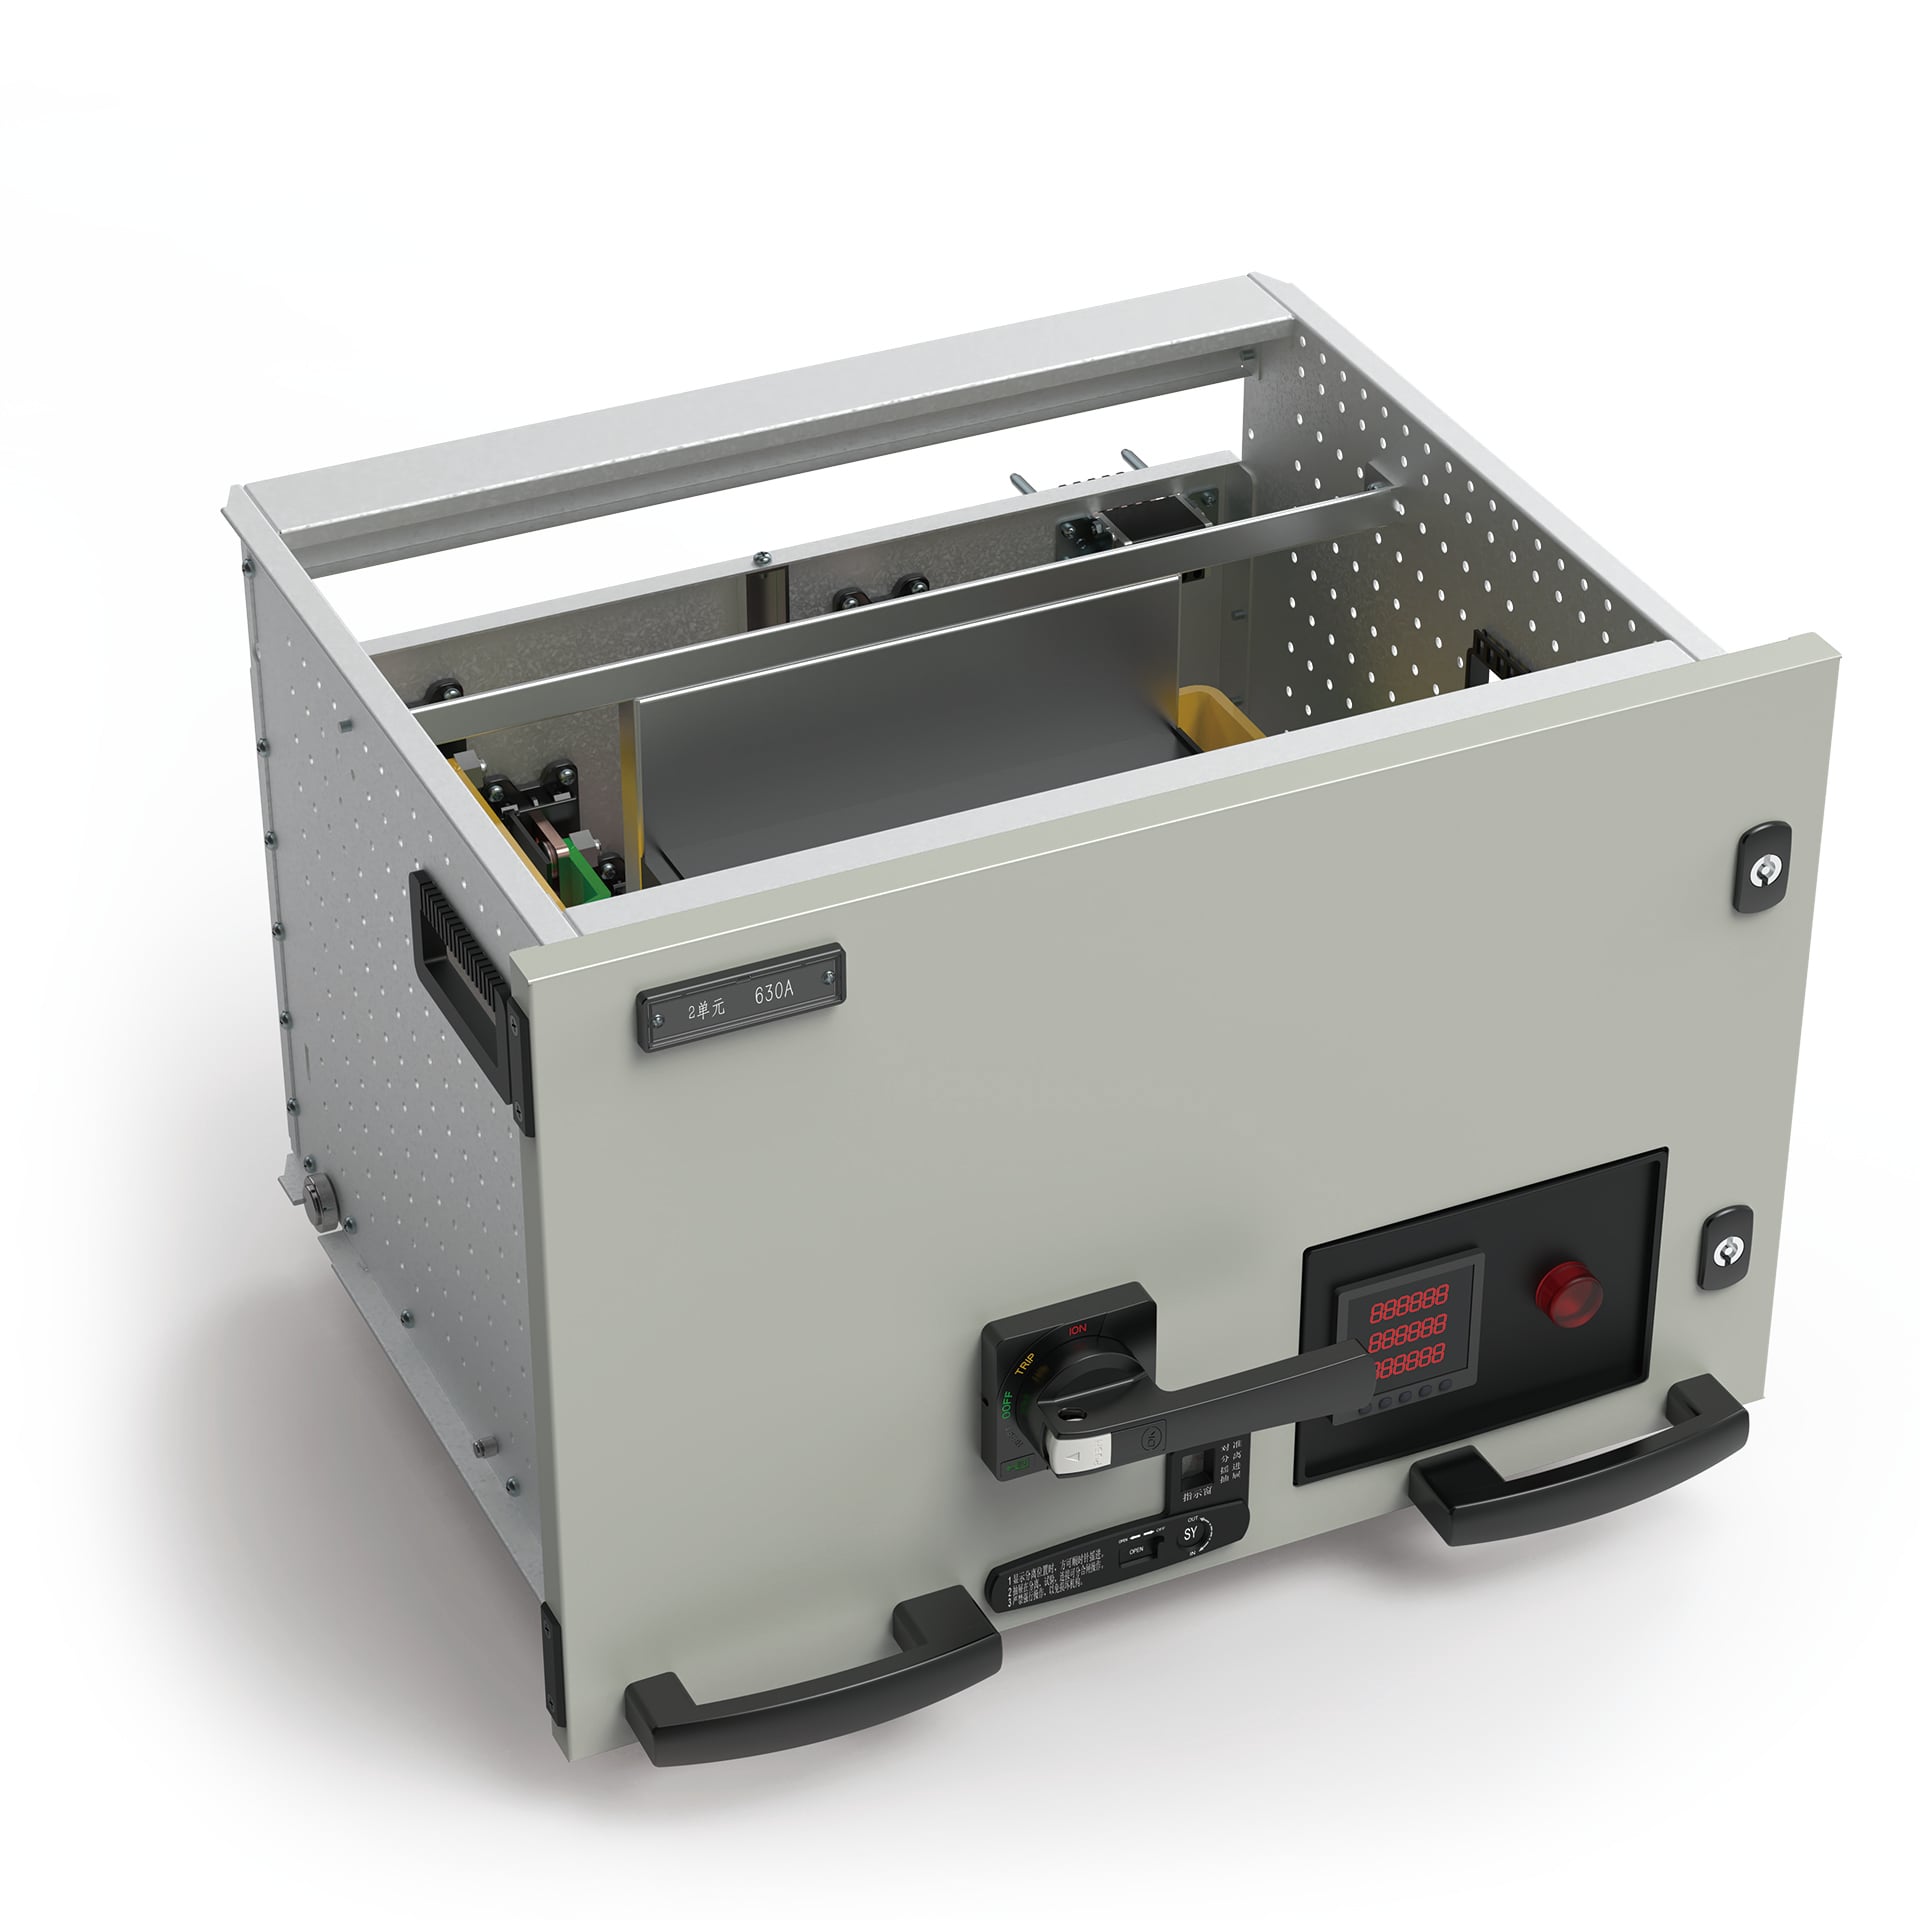
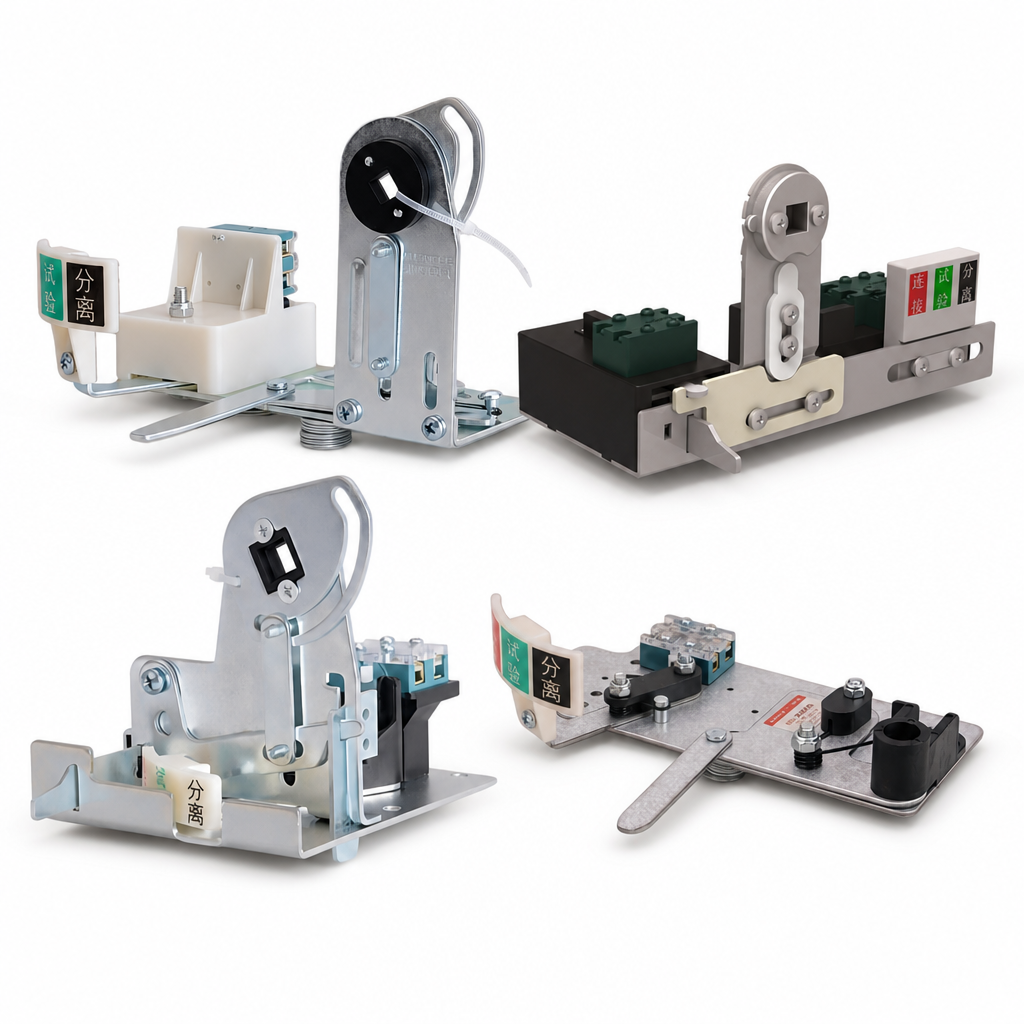
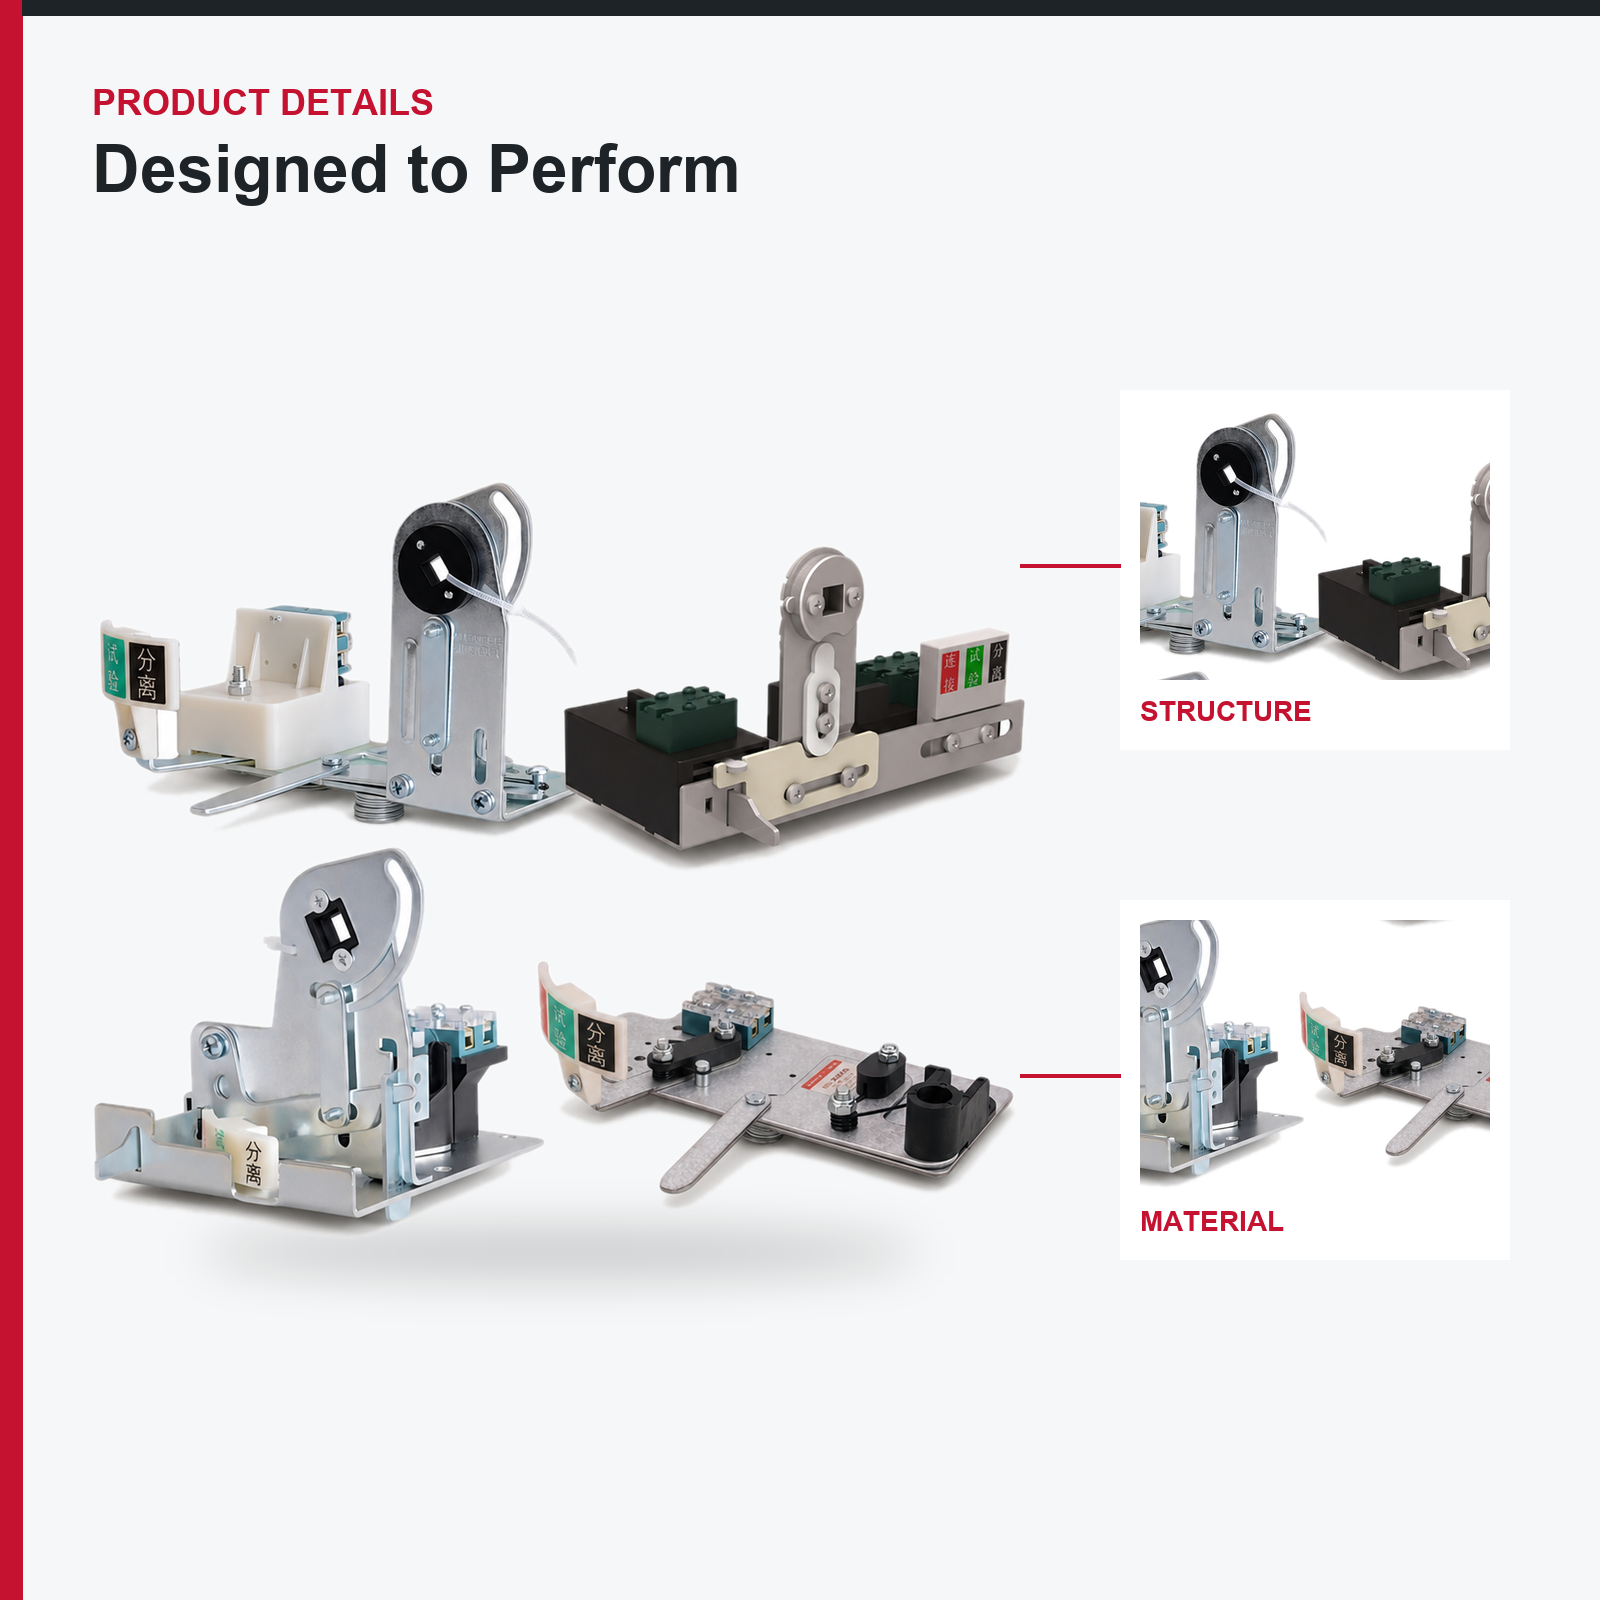
آلية سحب يدوية لدرجات التوزيع المنخفضة الجهد القابلة للسحب. تعمل في ثلاثة مواقع: الاتصال / الاختبار / الانفصال، مع إغلاق إيجابي موثوق، وقفل تفاعلي، وإمكانية القفل بالقفل المعدني (padlocking). عمر تشغيلي يبلغ ١٠٠٠٠٠ دورة.
- نظرة عامة
- التطبيقات
- البيانات الفنية
- الخدمات
- مراقبة الجودة
- المنتجات الموصى بها
آلية سحب يدوية – تشغيل درج ثلاثي المواقع، تحمُل ١٠٠٠٠٠ دورة
تُستخدم آلية السحب اليدوي لنقل الدرج القابل للسحب بين وضعيات الاتصال والاختبار والفصل، ولإبقائه محصورًا بإحكام في كل وضعية. وهي المكوّن الميكانيكي الأهم من حيث السلامة في اللوحات القابلة للسحب، كما أنها العنصر الذي يُبرز بوضوح الفرق بين درج مُصمَّم هندسيًّا بشكل سليم وآخر مُصنَّع محليًّا دون تصميم مهندس.
لماذا تُحدِّد هذه الآلية ما إذا كانت اللوحة القابلة للسحب تستحق الشراء أم لا
السبب التجاري الكامل لاستخدام لوحة قابلة للسحب هو إمكانية عزل المغذّي واختباره واستبداله بسرعة وأمان دون الحاجة إلى إيقاف تشغيل القسم بالكامل. ويعتمد هذا السبب كليًّا على هذه الآلية. فإذا لم تُثبَّت الدرج في وضع الاختبار بشكلٍ مؤكد، فلن يتمكّن المشغِّل من الوثوق بموضعه. وإذا سمح القفل التداخلي بتحريك الدرج بينما يكون الجهاز مغلقًا، فإن الدرج سيقطع تيار الحمل عبر نقاط العزل التي لم تُصمَّم أصلًا لهذا الغرض. وإذا كانت قوة التحريك غير متساوية، فإن نقاط العزل لن تثبت بشكلٍ مستوٍ، ما يؤدي إلى بدء ارتفاع درجة حرارتها.
لماذا نصنعها بأنفسنا
هذه مهام ميكانيكية دقيقة تتضمّن هندسة الكامات، وانخراط الأقفال، ومعدلات استجابة النوابض، وتسامح محاذاة التوصيلات — وهي ليست متاحة بموثوقية في السوق المفتوح وبجودة ثابتة. وهي إحدى أكثر من ٢٠٠٠ مكوِّن نطوِّرها داخليًّا، مع براءات اختراع تحمي تصميم هذه الآلية، لأن استخدام آلية مشتراة من مصدر مجهول يعرّض حالة السلامة الكلية للوحة للخطر.
المواضع الثلاثة ولماذا يهم كلٌّ منها
الاتصال — دوائر التغذية والتحكم مُفعَّلة كليًّا، والدرور في الخدمة. الاختبار — تفصل ملامسات التغذية بينما تبقى دارة التحكم مُفعَّلة، مما يسمح باختبار منطق المغذي وإثبات تسلسل التشغيل دون تغذية المحرك. الفصل — تفصل الدائرتان مع وجود مسافة عزل، ويُمكن قفل الدرور بالقفل اليدوي لأغراض الصيانة. ووضعية الاختبار هي ما يتيح إنجاز عمليات التشغيل الأولي وتحديد الأعطال على لوحة كهربائية مشغَّلة، وهي الوضعية التي تفشل فيها الآليات الرخيصة غالبًا في الاحتفاظ بها بثبات.
ما نزوده
مجموعات الآليات الكاملة للدرور ذات الوحدات ١/٢ و١ و١٫٥ و٢ من سلسلة MOLDVOLT، ولوحدات ٤M/٢ و٣M و٦M من سلسلة M-Blokset، بما في ذلك المقبض وذراع الكام وقفل الإمساك ومؤشر الوضع وذراع القفل التبادلي وتجهيزات القفل اليدوي. تُزوَّد هذه المجموعات مُجمَّعة ومُعايرة مسبقًا، مع رسم توضيحي لتثبيتها ومواصفات قوة السحب، لتمكين ورشتكم من التحقق من كل درور مقابل رقم معيَّن بدلًا من الاعتماد على الشعور بالملاءمة.
الاستخدامات الرئيسية
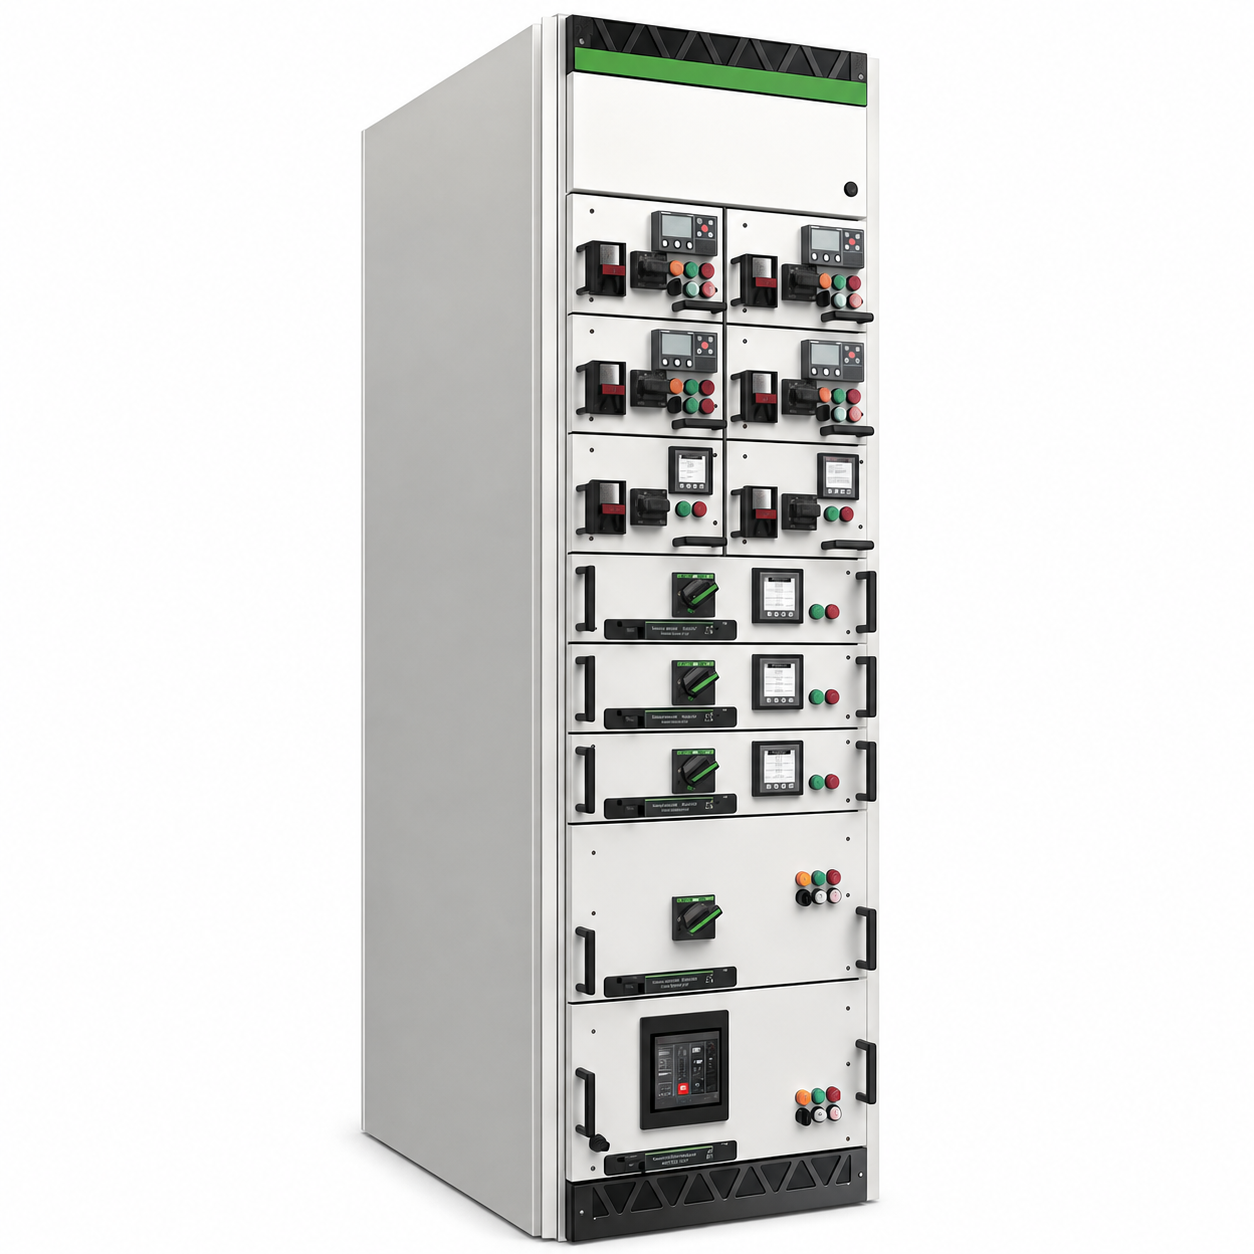
سحب الدرور في مراكز تحكُّم المحركات GCK.
سحب الدرور في لوحات التوزيع القابلة للسحب GCS.
- ترتيب الأدراج في أجهزة التوزيع من نوع MNS.
- ترتيب الوحدات على منصة M-Blokset.
- آلية استبدال لتجديد اللوحات القابلة للسحب الموجودة مسبقًا.
- مخزون قطع الغيار للمصانع التي تشغّل أجهزة توزيع قابلة للسحب.
- طقم أدراج شبه مُجمَّعة (CKD) تُورَّد إلى مُصنِّعي الوحدات الذين يركّبون وحداتهم بأنفسهم.
مكان الاستخدام أثناء التشغيل
في كل مرة يقوم فيها فني كهرباء المصنع بعزل خط تغذية للصيانة، أو اختبار تسلسل المحرك أثناء التشغيل الأولي، أو استبدال وحدة معطوبة بوحدة احتياطية. وفي مركز تحكم المحركات المزدحم في مصنع عملياتي، قد تحدث هذه العمليات عدة مرات أسبوعيًّا على مدى عشرين سنة، ولذلك فإن متانة التصميم حتى ١٠٠٠٠٠ دورة تُعدُّ مواصفة فنية وليست مجرد ادعاء تسويقي.
الملاءمة الإقليمية
- الشرق الأوسط: تعمل المصانع ذات العمليات المستمرة في مجالات التحلية والتبريد المركزي والبتروكيماويات على الأدراج بشكل متكرر؛ وقد شملت عمليات الاختبار في المصنع قبل القبول في مشاريع هيئة الكهرباء السعودية (SEC) ومشاريع مماثلة التحقق من عمل وضعيات التشغيل الثلاثية ووظيفة القفل التبادلي.
- إفريقيا: مناجم ومصانع الأسمنت حيث يُمكن استبدال درج احتياطي لتفادي زيارة فني إلى موقع ناءٍ. ومقاومة الغبار في آلية التشغيل ليست شرطًا نظريًّا فحسب، بل هي متطلبٌ واقعيٌّ حقيقيٌّ.
- روسيا ودول رابطة الدول المستقلة: مواصفات زيت تشحيم مناسب للمناخ البارد، كي تظل الآلية سلسة الحركة عند درجات الحرارة المنخفضة في غرف التبديل غير المُسخَّنة أو المُسخَّنة جزئيًّا.
- أوروبا الشرقية: وحدات تحمل علامة CE وفق المعيار EN 61439-2، حيث تشكِّل وظيفة القفل التبادلي جزءًا من عملية التحقق من صحة الوحدة.
غير مناسب لـ
اللوحات الثابتة مثل GGD وXL-21 وJXF، والتي لا تحتوي على أقسام درج — استخدم فيها آلية التشغيل اليدوية. الاستخدام عبر الأنظمة المختلفة: آلية MOLDVOLT وآلية M-Blokset غير قابلتين للتبديل مع بعضهما البعض.
البيانات الفنية — آلية السحب اليدوي
المطابقة: IEC 61439-1، وIEC 61439-2، وGB 7251.1
| الفئة | عنصر | تفاصيل المعلمة |
| الوظيفة | المواقع | الاتصال / الاختبار / الفصل |
| قفل الموضع | قفل ميكانيكي إيجابي في كل موضع، مع مؤشر ميكانيكي مرئي | |
| التشغيل | مقبض يدوي لا يتطلب أدوات | |
| مؤشر الموضع | مرئي حتى مع إغلاق الباب في التكوينات المزوَّدة بحلقات ختم | |
| التوافق | سلسلة أدراج MOLDVOLT | وحدة واحدة على اثنين، وحدة واحدة، وحدة ونصف، وحدتان |
| نطاق وحدات إم-بلوكسيت | ٤م/٢، ٣م، ٦م | |
| ملاحظة | تستخدم المنصّتان آليتين مختلفتين ولا يمكن تبادلهما | |
| القفل التتابعية | قفل التوصيل والفصل | يتم منع الترحيل ما دامت الجهاز مغلقًا |
| قفل الجهاز | يتم منع الإغلاق بين المواضع المُعرَّفة | |
| قفل الباب | لا يمكن فتح الباب عندما يكون الدرج في وضع الاتصال (يمكن تجاوزه باستخدام أداة للوصول المصرح به) | |
| قفل تام | في وضع الانفصال، ما يصل إلى ٣ أقفال، وحلقة القفل بقطر ٤–٨ مم | |
| الأداء الميكانيكي | الصمود الميكانيكي | ١٠٠٬٠٠٠ دورة تشغيل |
| قوة تشغيل سحب الدرج | مُحدَّدة حسب حجم الدرج، وتتم المراجعة على كل وحدة على حدة | |
| تسامح محاذاة التلامس | يتم القياس وفق رسم الوحدة النمطية | |
| تسلسل تلامس التأريض | يتم إنشاء تلامس التأريض قبل تلامس التيار، ويُقطَع بعد انقطاع تلامس التيار | |
| المواد | الكامة والقفل | صلب مُعالَج حراريًّا، ومطلي بالزنك |
| المقبض | بولي أميد مقوى بالزجاج فوق قلب فولاذي | |
| الريش | فولاذ مقاوم للصدأ | |
| المحامل والتوجيهات | تزييت ذاتي، خالٍ من الصيانة في الخدمة العادية | |
| اختبار رش الملح على الأجزاء المطلية | حد أدنى ٩٦ ساعة | |
| البيئة | درجة حرارة البيئة المحيطة | من -٥ درجة مئوية إلى +٤٠ درجة مئوية كمعيار؛ ومن -٢٥ درجة مئوية إلى +٥٥ درجة مئوية باستخدام مواصفات بديلة للشحم |
| الرطوبة النسبية | حتى 95% | |
| حماية من الغبار | أسطح التوجيه والكامة محمية ضد دخول الشوائب | |
| الارتفاع | حتى ٢٠٠٠ متر | |
| التحقق من كل وحدة | اختبار الوضع | تم التأكيد على تشغيل ثلاث مراحل مع قفل إيجابي في كل مرحلة |
| اختبار القفل التبادلي | تم التحقق من الوظيفة في كلا الاتجاهين | |
| قوة السحب | تم قياسها وتوثيقها وفقًا للمواصفات | |
| انخراط التلامس | قُيس عمق الانخراط باستخدام المقياس المخصص وفق الرسم الهندسي للوحدة | |
| تسلسل التأريض | تم التحقق من أن تلامس التأريض يتم قبل الفصل وبعده |
خيارات
زيت تشحيم مقاوم لدرجات الحرارة المنخفضة لروسيا ودول رابطة الدول المستقلة | مفتاح دقيق يشير إلى الوضع
للتوصيل عن بُعد | توفير إضافي لإمكانية قفل الأقفال الميكانيكية | كاميرا وقفل احتياطيان
مجموعات للمخزون طويل الأجل للصيانة | العلامة التجارية لمصنّع المعدات الأصلية
الأجزاء التي لا يمكن شراؤها محليًّا بشكلٍ موثوق
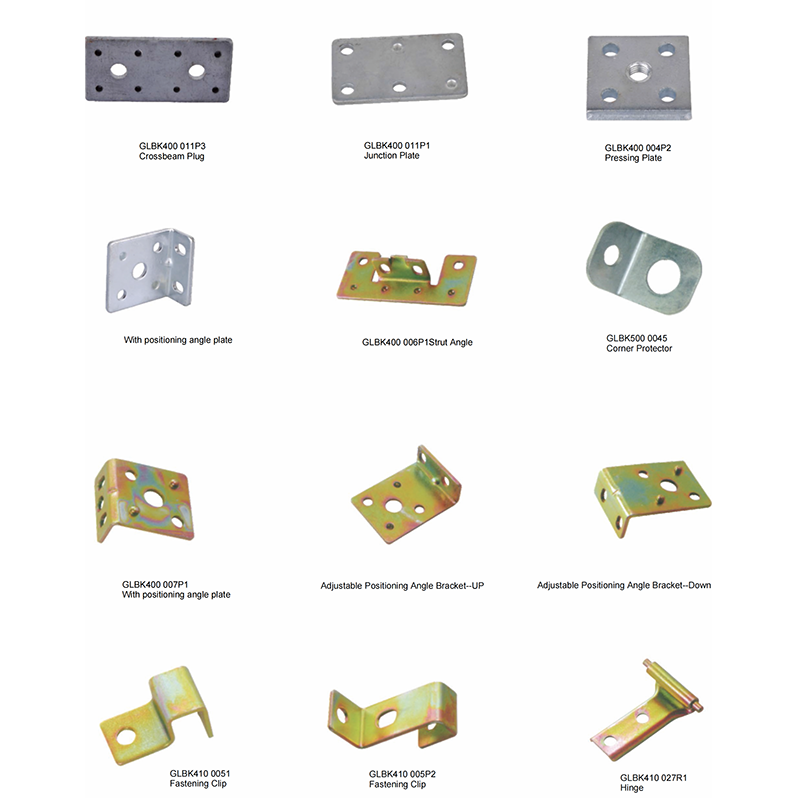
اسأل أي مُصنِّع لوحات تحكم في أسواقنا ما الذي يُبطئ دفعة إنتاجية فعليًّا، وغالبًا لا يكون القاطع هو السبب. بل إن الدعم المعدني للقضيب الناقل يصل مشقوقًا، أو المشبك لا يناسب حجم القضيب المحدَّد في الرسم الهندسي، أو المقبض لا يتوافق مع القفل، أو المفصلة لا تحمِل بابًا محملًا. ونحن نُصنِّع أكثر من ٢٠٠٠ عنصرٍ من هذه المكونات بأنفسنا، ووراءها أكثر من ٣٨ براءة اختراع، وذلك بالضبط لأن السوق المفتوح لا يوفِّرها باستمرار.
١. توريد كامل المدى من مصدر واحد
العوازل، وحوامل القضبان الناقلة، وأمشاط تثبيت الكابلات، والمفاصل، والأقفال، والمقابض، وآليات التشغيل، والتلامسات العازلة، ومسارات التثبيت، وتجهيزات الخزائن — كلُّها من مورد واحد، وقائمة تعبئة واحدة، وحاوية واحدة. وتتوقف بذلك عن متابعة ثمانية مورِّدين لتوريد خزانة واحدة.
٢. بيانات الأبعاد والرسومات التوضيحية للتجميع
يُرفق بكل جزء رسم هندسي مُحدَّد الأبعاد، وجداول توافق القضيب أو اللوحة، وقيمة عزم الشد، ومواصفات المادة. وبذلك يستطيع مصمِّمك تخطيط غرفة القضيب الناقل دون الحاجة إلى طلب عيّنات أولية.
٣. أنظمة متناسقة، وليس عناصر منفردة
تم تصميم العوازل والمشابك والقابضات كنظامٍ واحدٍ يحمل تصنيفًا محدَّدًا لتحمل الذروة. أما خلط العلامات التجارية فهو ما يؤدي إلى فشل غرفة القضبان الناقلة في اختبار الدائرة القصيرة، رغم أن مظهرها كان سليمًا على الورق. لذا، يجب تحديد المجموعة الكاملة وتصنيف العطل، إذ يُعتبر هذا التصنيف قيمةً تصميميةً وليست مجرد أمل.
٤. الأجزاء المخصصة والأجزاء المصنَّعة حسب طلب العملاء (OEM)
أحجام غير قياسية، وأشكال برشام بديلة، وأجزاء مُميَّزة بعلامات تجارية، وتغليف خاص بالعلامة التجارية الخاصة. وتطوير أدوات الإنتاج للعملاء ذوي الكميات الكبيرة، مع الاحتفاظ بالرسومات الفنية بموجب اتفاقية عدم الإفصاح (NDA).
٥. المخزون والكمية الدنيا للطلب والدمج اللوجستي
كمياتٌ دنيا منخفضة للطلب على البنود القياسية، مما يسمح للموزِّع بالاحتفاظ بمخزونٍ تشغيليٍّ بدلًا من مخزونٍ مستودعيٍّ كبير. كما تتم عملية التحميل الموحَّدة بحيث تشمل الخزائن والأدراج والأجهزة في شحنة واحدة.
٦. الوثائق المتعلقة بالمواد والامتثال
شهادات المواد، وبيانات قابلية الاشتعال ومؤشر التتبع للأجزاء العازلة، وتقارير سماكة الطلاء للأجزاء الناقلة، وإعلانات الامتثال لمتطلبات تقييد استخدام المواد الخطرة (RoHS)، إضافةً إلى المستندات الداعمة التي تتطلبها ملفات التحقق من مطابقة النظام وفق المعيار الدولي IEC 61439.
٧. ما بعد البيع
استجابة فنية خلال ٢٤ ساعة. استبدال مجاني لأي قطعة تفشل بسبب أخطاء في الأبعاد أو المواد. الحفاظ على نفس مراجعة الرسم الهندسي للقطع، لضمان توافق الإصلاح حتى في السنة الخامسة.
٨. الشروط التجارية
شروط التسليم: فوب، سي إف آر، سي آي إف، دي دي بي، إكس ووركس. ضمان التجارة، التحويل البنكي (تي/تي)، خطاب الاعتماد (إل/سي). توفير عينات للتحقق من التثبيت قبل بدء الإنتاج الضخم.
مراقبة الجودة — الأجزاء الصغيرة التي تحدد ما إذا كانت اللوحة ستنجح أم لا
عيوب المكونات رخيصة الثمن عند منعها، لكن اكتشافها مكلف للغاية. فمثلاً: عازل متصدع، أو توصيل غير مُطلّى بالكامل، أو مشبك يختلف عن التحمل المسموح به بمقدار ٢ مم، لا تظهر هذه العيوب أثناء التركيب في الورشة، بل تظهر أثناء اختبار العزل الكهربائي أو أثناء حدوث دائرة قصيرة. ولذلك تُطبَّق فحوصات الدخل والفحص أثناء التصنيع على كل دفعة.
مراقبة المواد
١. التحقق من المواد الأولية مقابل الشهادة عند الاستلام — درجة البوليمر، نقاء النحاس، درجة الفولاذ وسماكته.
٢. مؤهلات المواد العازلة بالنسبة لمعدل الاشتعال، ومؤشر التتبع المقارن، ومقاومة العزل الكهربائي؛ وتُؤكَّد درجات مقاومة اللهب عبر وثائق الدفعة.
٣. يتم فحص الأجزاء المعدنية للتحقق من درجتها وسمكها وحالتها السطحية قبل التشكيل.
التحكم بالأبعاد
٤. إجراء فحص العينة الأولى لكل أداة ولكل دفعة إنتاج، مع إعداد تقرير أبعادي كامل يُقارن بالرسم الفني.
٥. أخذ عينات أثناء الإنتاج وفقًا لمستوى جودة القبول المتفق عليه (AQL)، مع قياس الأبعاد الحرجة باستخدام مقاييس معايرة.
٦. فحص جودة الخيوط وقوة سحب التضمينات في الأجزاء المشغَّلة بالخيوط أو المُحقونة مع التضمينات.
٧. التحقق من تركيب القطعة مع الجزء المقابل لها — إذ تُفحص القابضة باستخدام المقاطع الفعلية من القضيب، وليس فقط مقابل رقم مذكور في الرسم الفني.
اختبار الأداء
٨. الأجزاء العازلة: مقاومة الجهد عند التردد الكهربائي، ومقاومة العزل، والانحناء الميكانيكي، وحمل الكنترليفر، والدورات الحرارية على عينات الدفعة.
٩. الأجزاء الموصلة: سماكة الطلاء باستخدام جهاز قياس الطلاء، والالتصاق، ومقاومة التلامس، وارتفاع درجة الحرارة عند التيار المقنن.
١٠. الأجزاء الميكانيكية: قوة التشغيل، ودورة التحمل، واختبار التحميل على المفاصل والأقفال والمشابك.
١١. التآكل: اختبار رش الملح على الأجزاء المطلية والمغلفة، مع تسجيل عدد الساعات حتى ظهور أول عيب.
١٢. الظروف البيئية: التعرض للرطوبة والحرارة لفترة طويلة على العينات، بما يتناسب مع تركيبات دول الخليج وأفريقيا الاستوائية.
المظهر والتغليف
١٣. الفحص البصري لاكتشاف الشقوق والفراغات والزائد (الفلَش) والحُدَب وعيوب الطلاء وتوحّد اللون.
١٤. وضوح وصحة العلامات المطبوعة أو المحفورة.
١٥. التحقق من الكمية وسلامة التغليف وملصقات أرقام الأجزاء قبل إغلاق الكرتون.
الوثائق والأنظمة
تُقدَّم شهادات المواد وتقارير الأبعاد وسجلات الاختبارات وإعلانات الامتثال لمعايير روHS عند الطلب، وبتنسيق مناسب لإدراجه في ملف التحقق الخاص بك من معيار الآي إي سي ٦١٤٣٩. نظام إدارة الجودة حسب المواصفة الآيزو ٩٠٠١، مع توثيق حالات عدم المطابقة وتحليل أسبابها الجذرية وإغلاقها. وتُوفَّر عينات للاختبار الذاتي الخاص بك قبل الإنتاج الضخم؛ ويُقبل إجراء فحص طرف ثالث من قِبل شركات إس جي إس أو بي في أو تي يو في أو إنترتيك.