EN

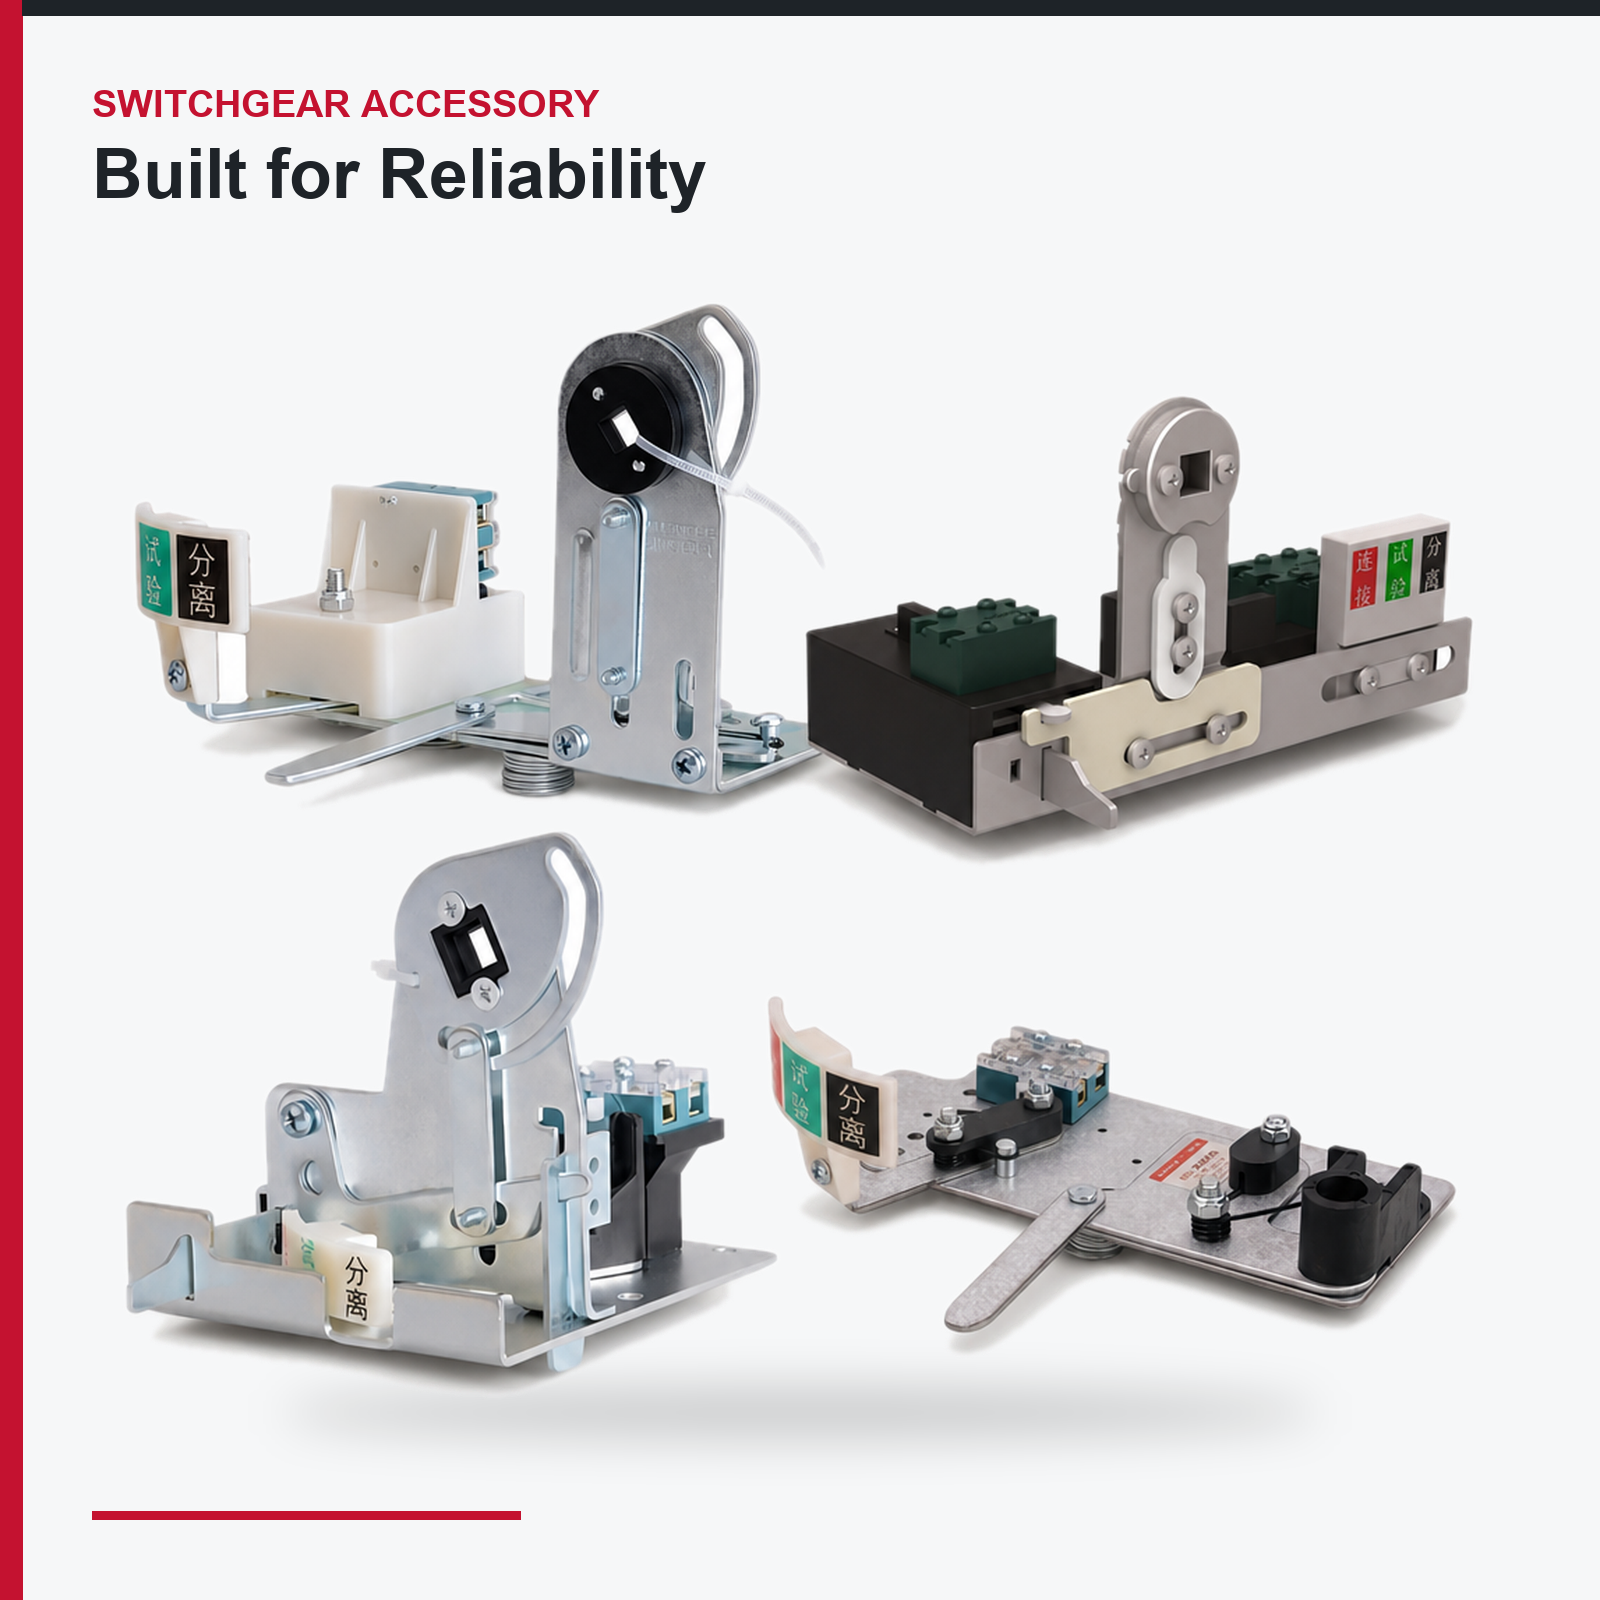
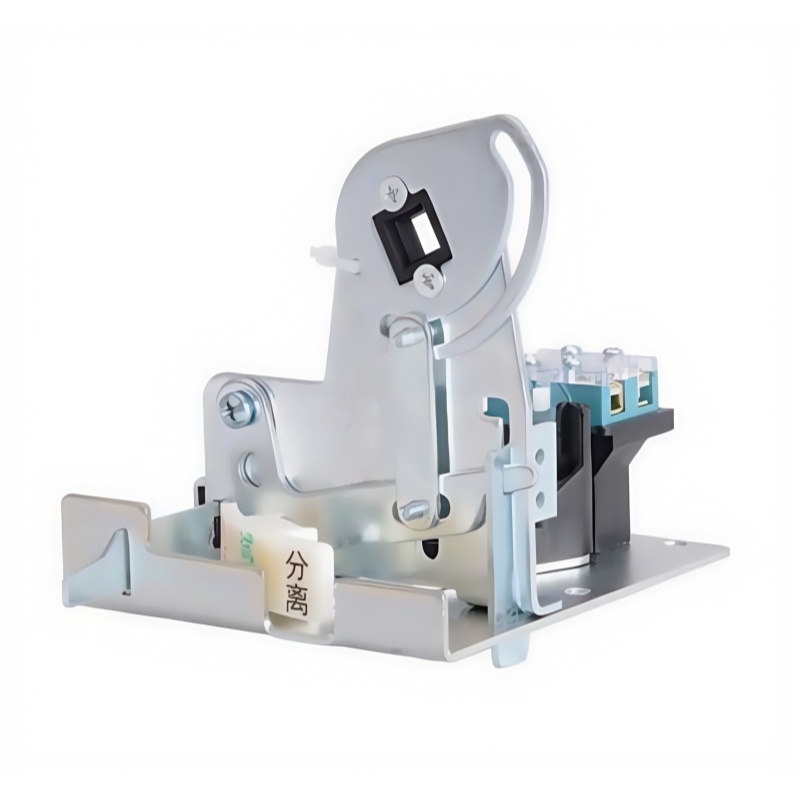
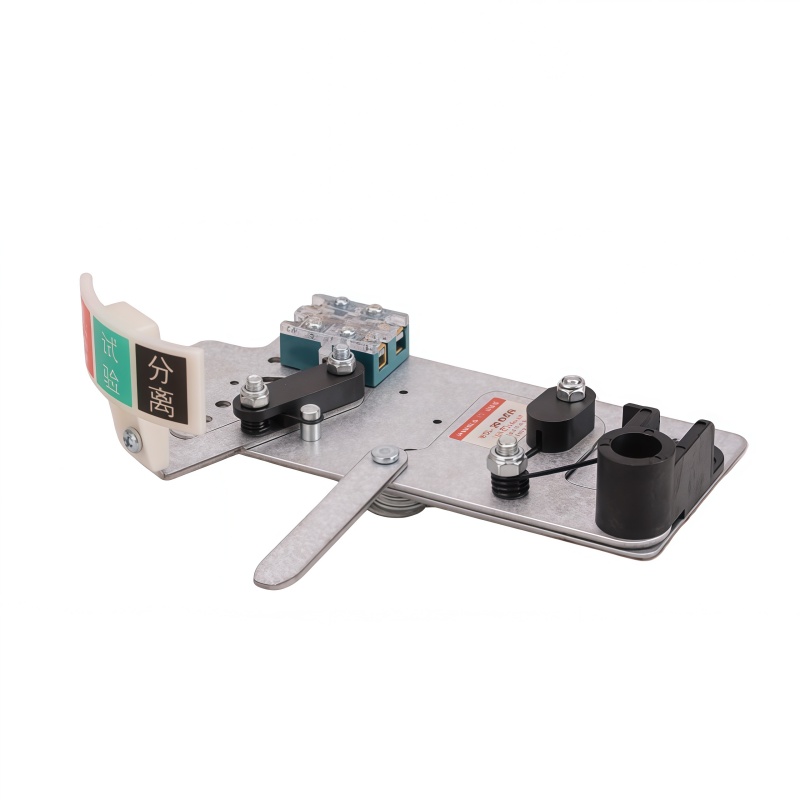
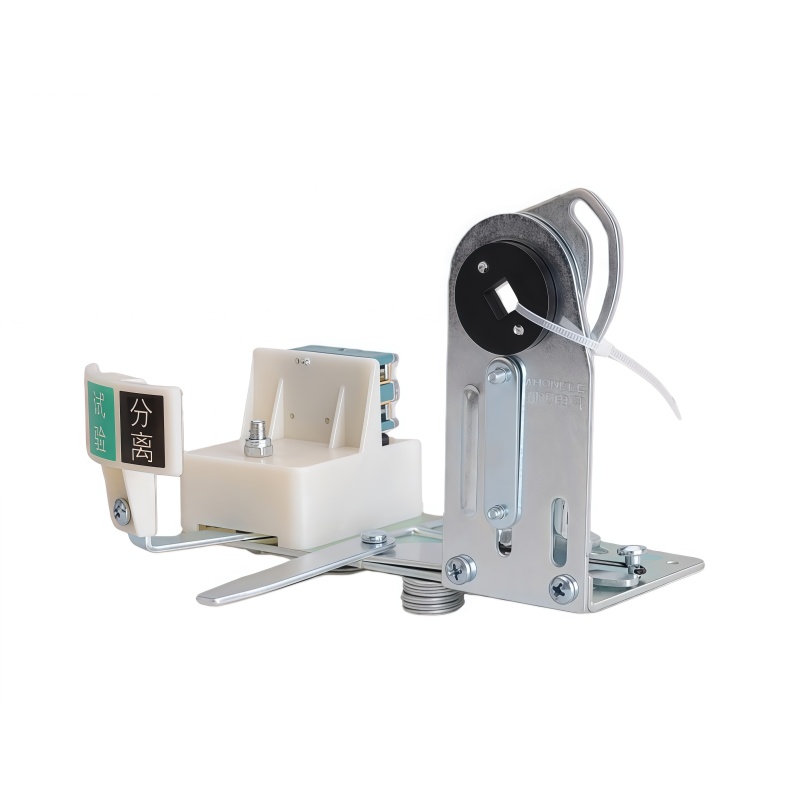
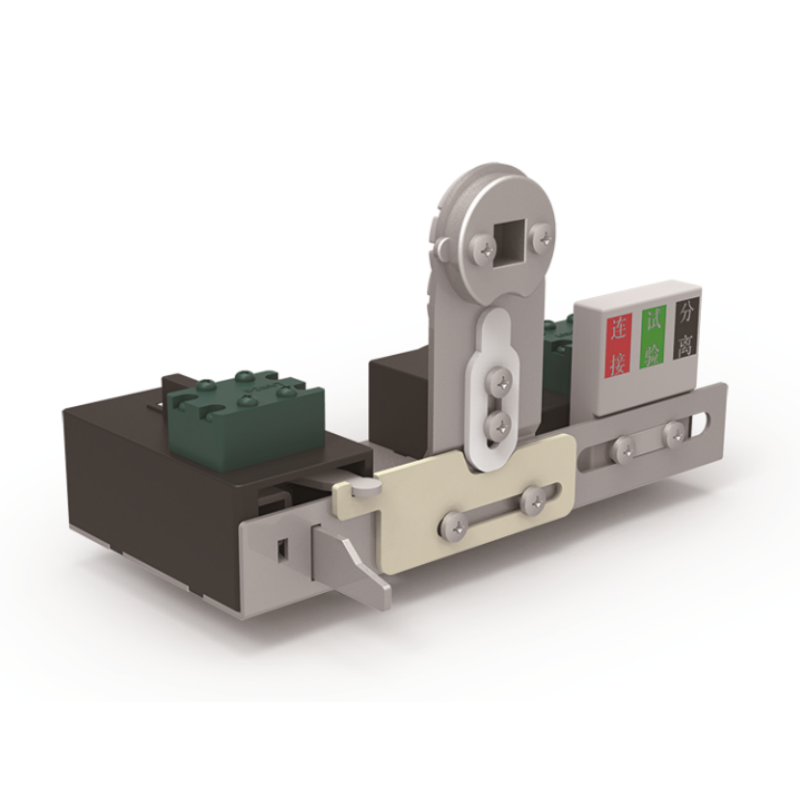
กลไกการดึงด้วยมือสำหรับการจัดตำแหน่งลิ้นชัก — การใช้งานลิ้นชักสามตำแหน่ง ทนทานต่อการใช้งานได้ 100,000 รอบ
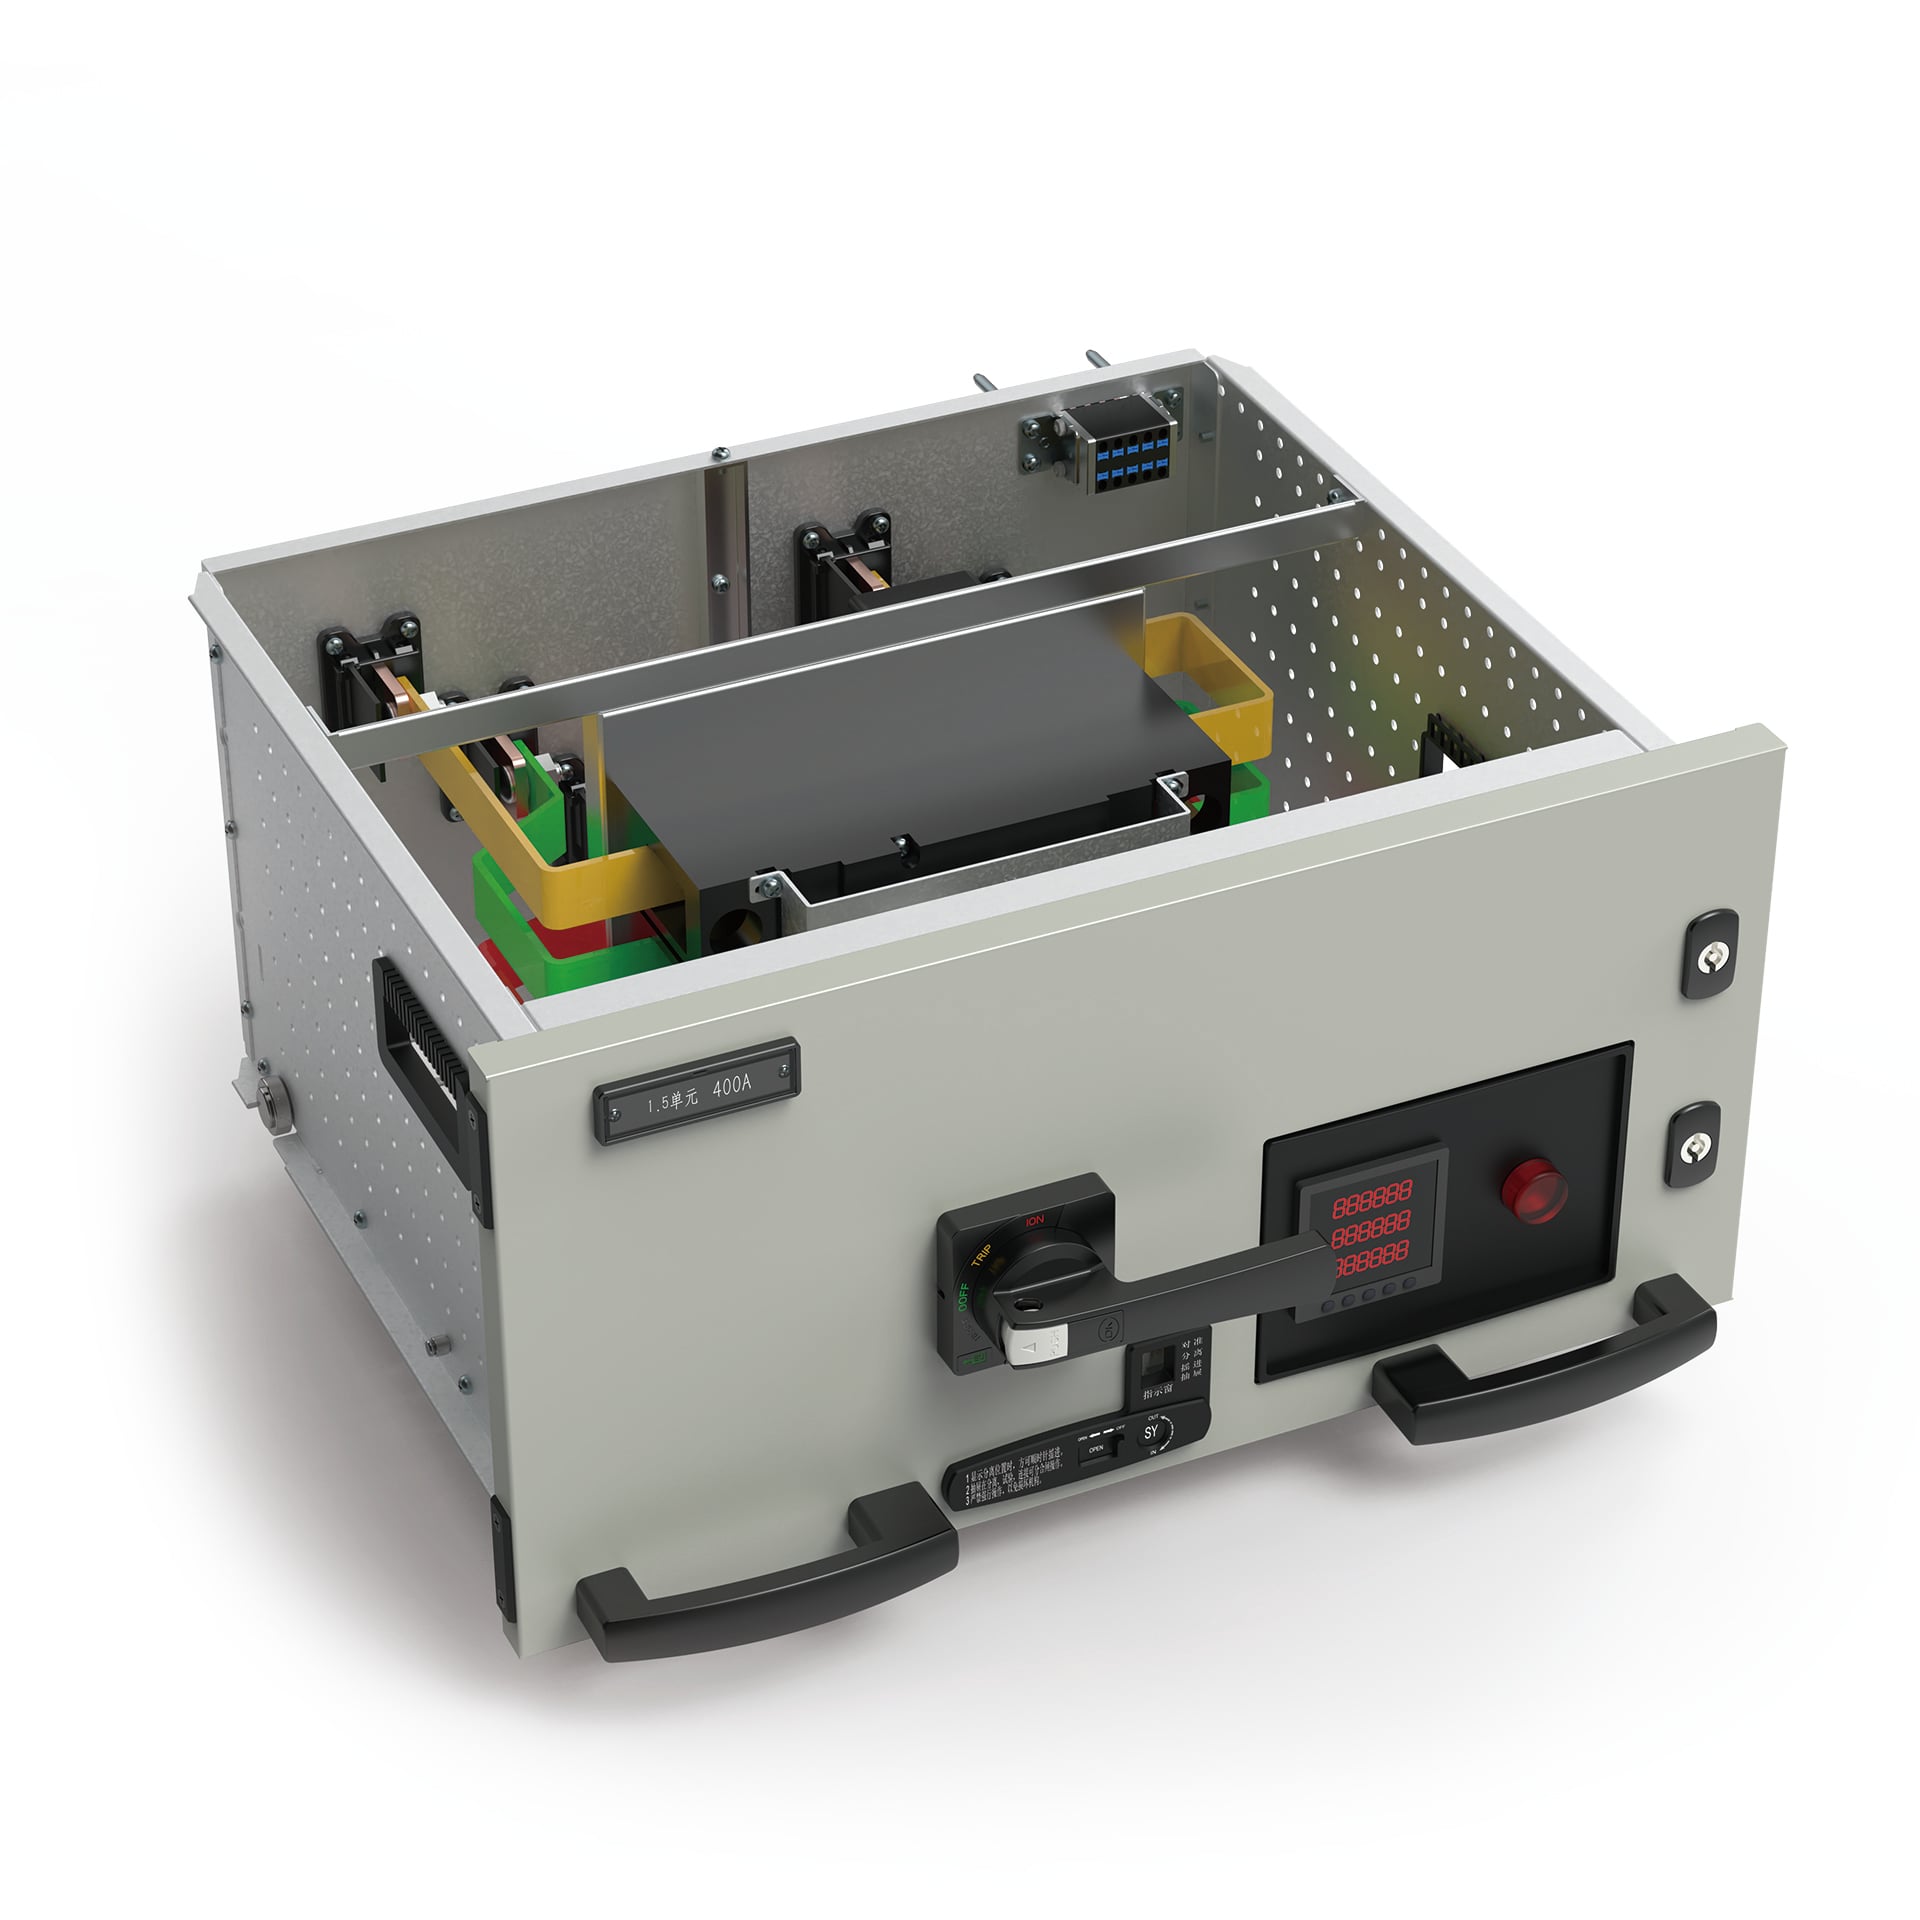
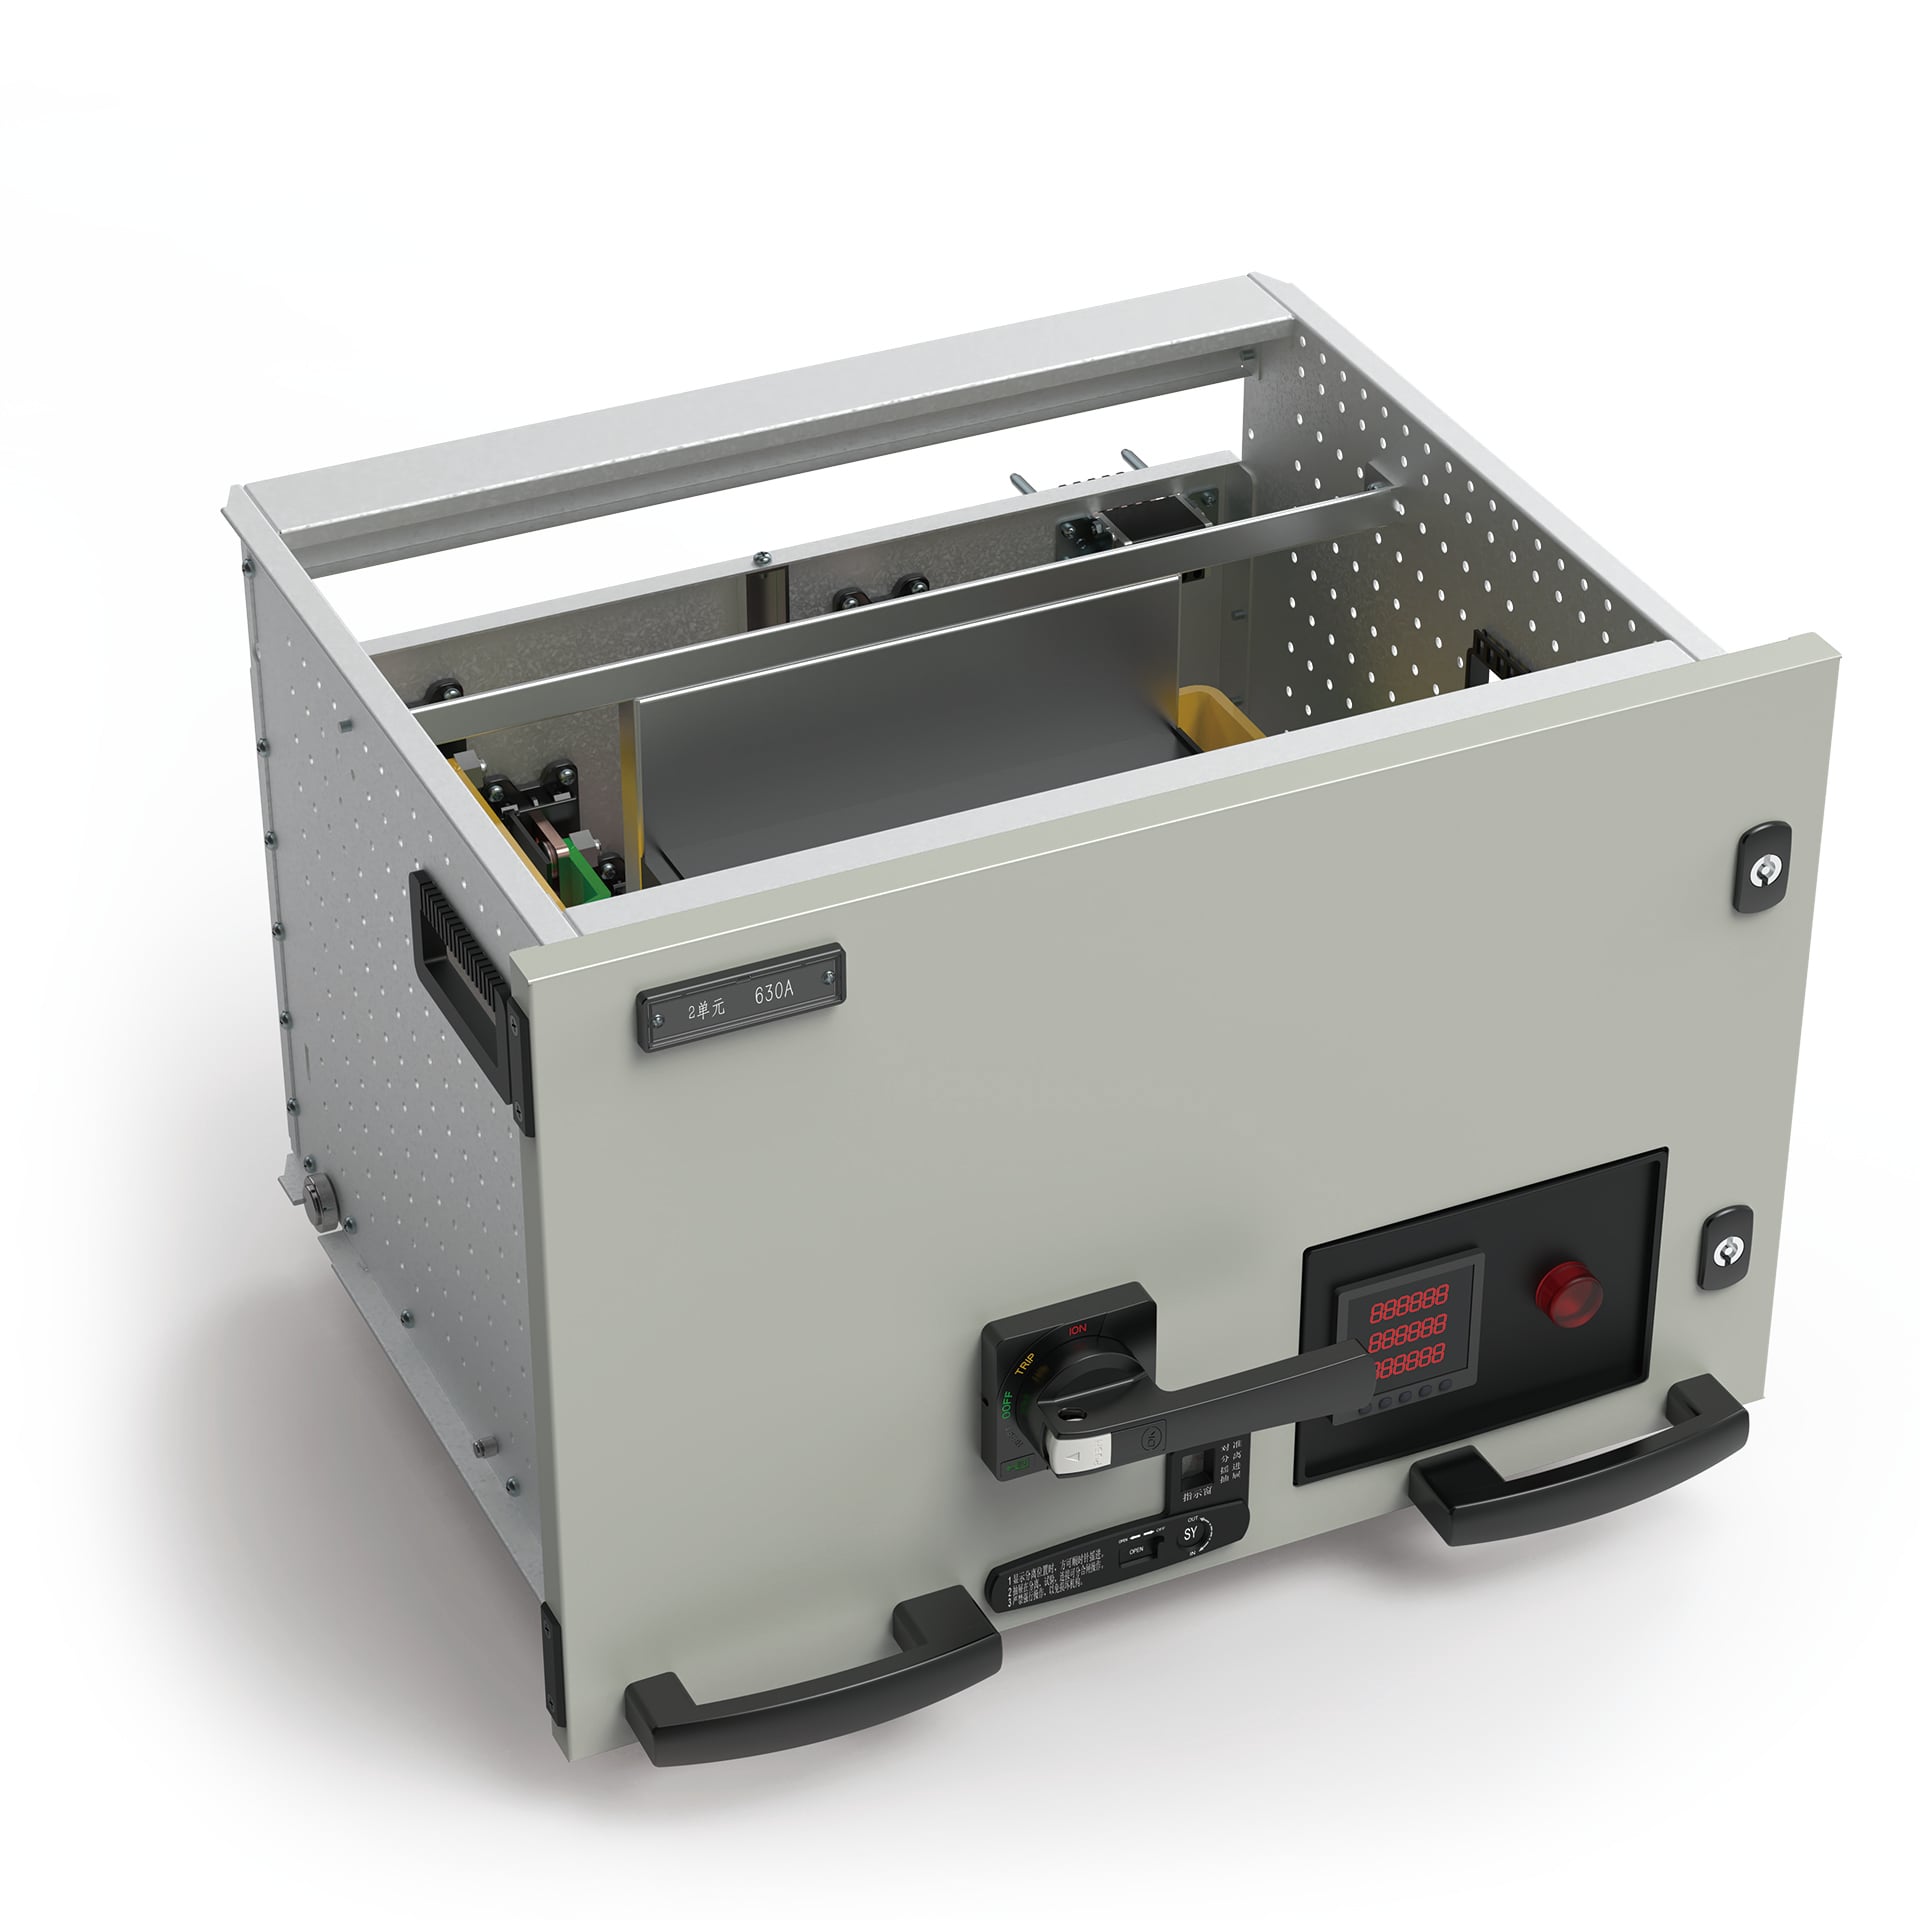
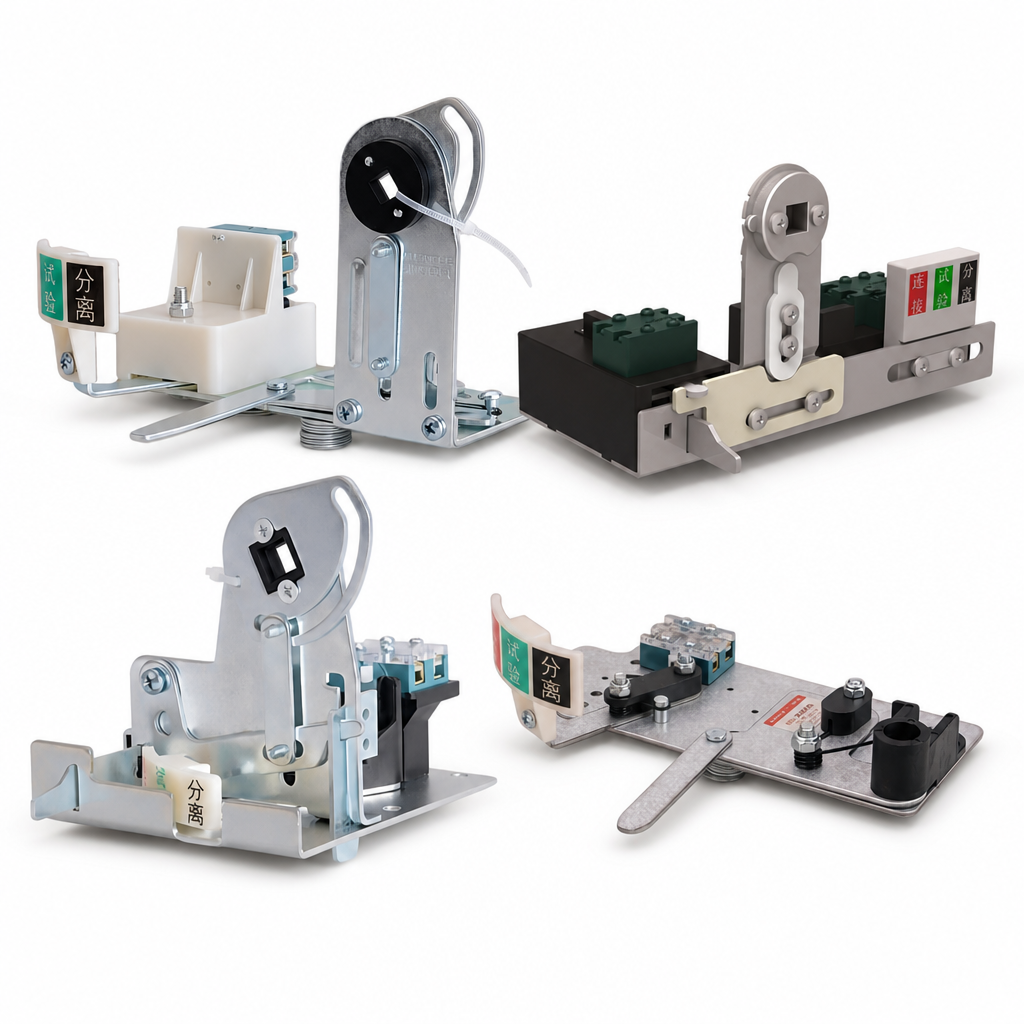
กลไกการดึงลิ้นชักแบบถอดออกได้สำหรับลิ้นชักแรงดันต่ำ: สามตำแหน่ง คือ เชื่อมต่อ/ทดสอบ/ตัดการเชื่อมต่อ มีระบบล็อกแน่นหนา ระบบล็อกซ้อน และระบบล็อกด้วยกุญแจ ทนทานต่อการใช้งาน 100,000 รอบ
- ภาพรวม
- การใช้งาน
- ข้อมูลทางเทคนิค
- บริการ
- การควบคุมคุณภาพ
- สินค้าที่แนะนำ
กลไกการดึงด้วยมือสำหรับการจัดตำแหน่งลิ้นชัก — การใช้งานลิ้นชักสามตำแหน่ง ทนทานต่อการใช้งานได้ 100,000 รอบ
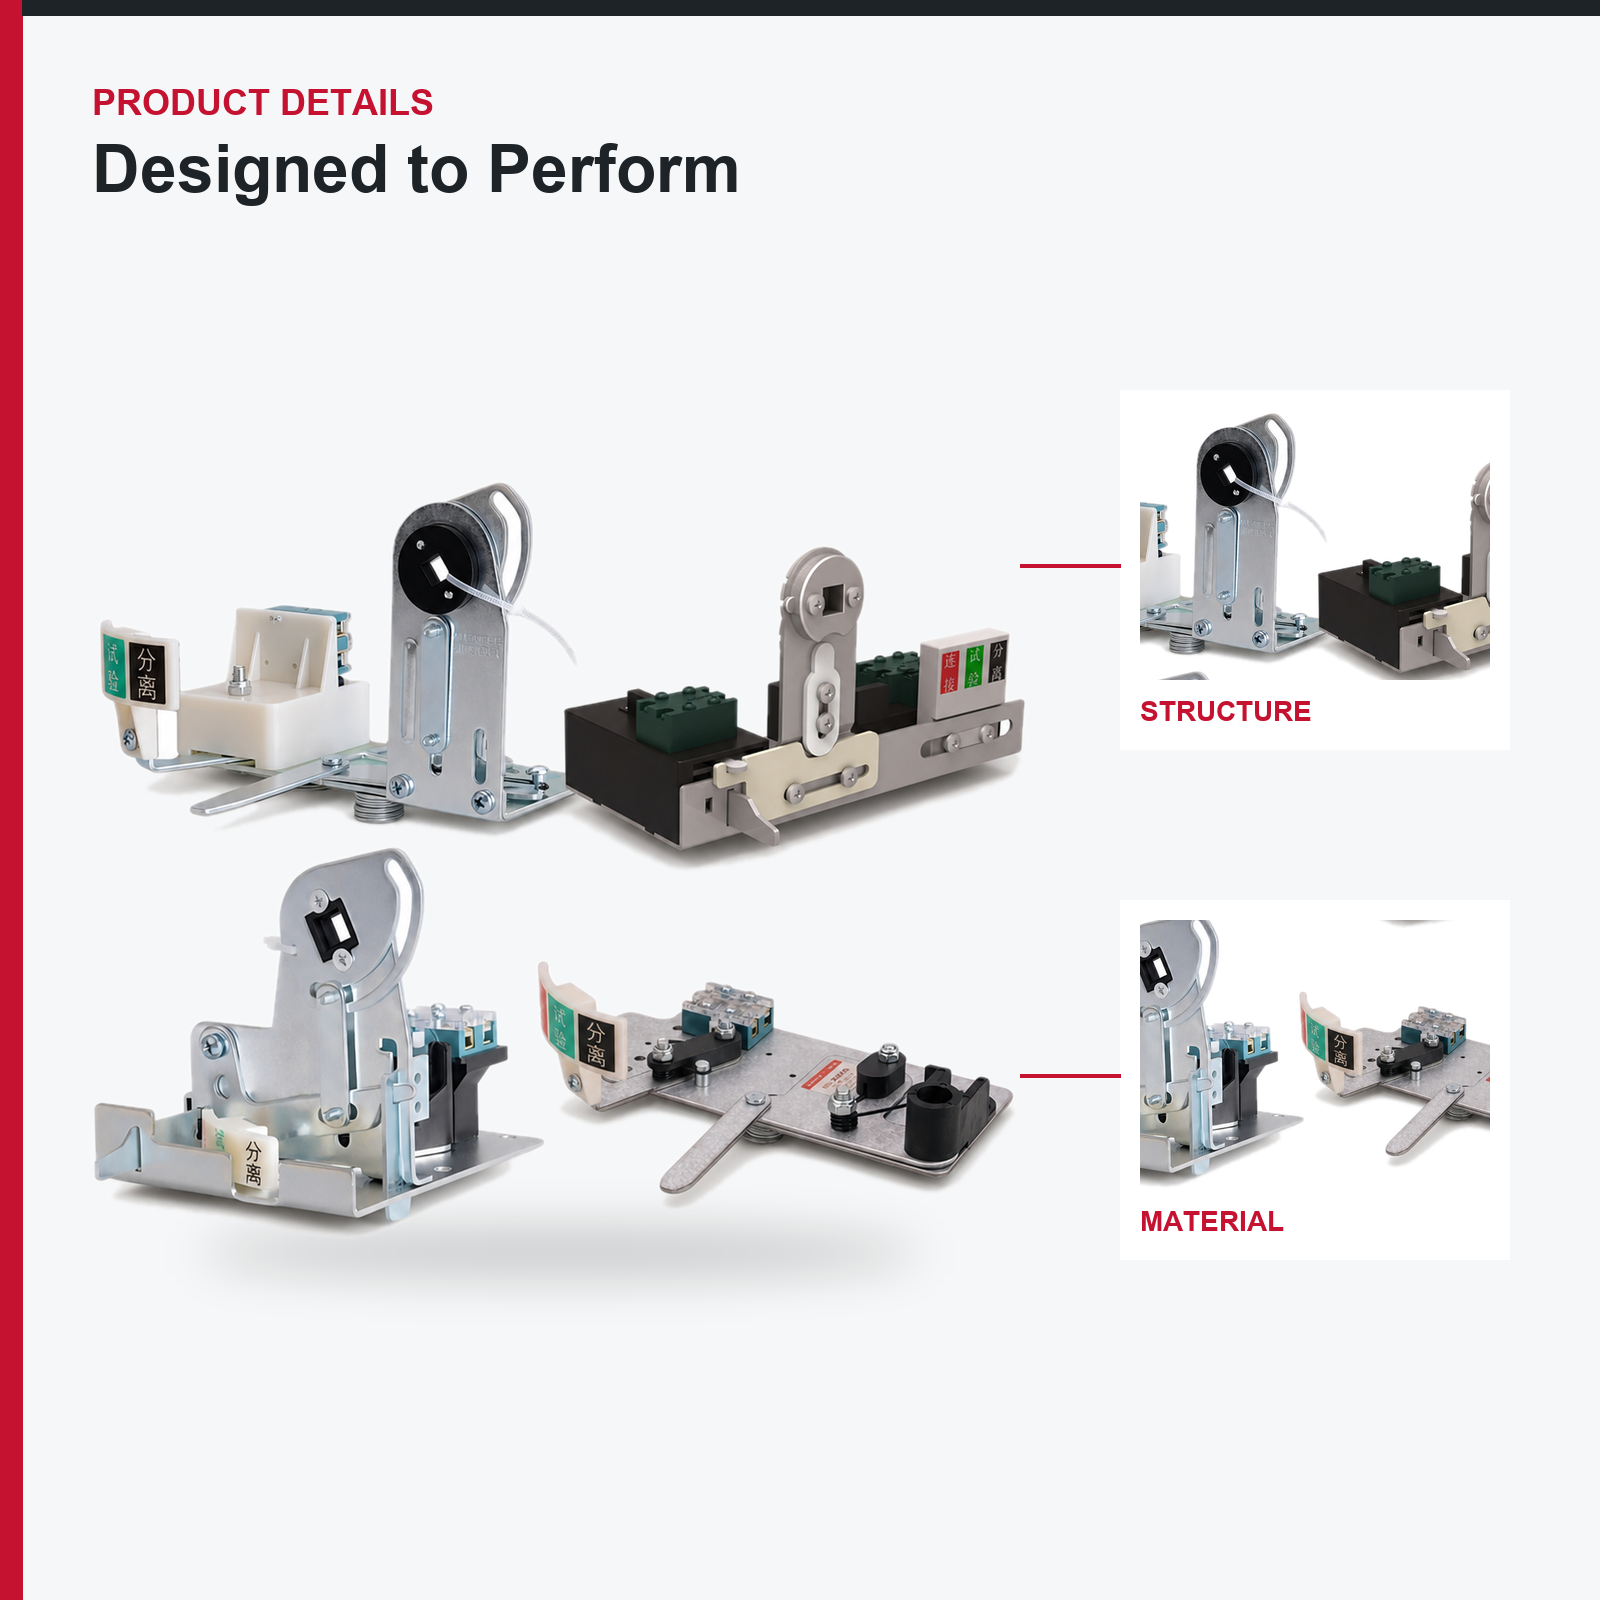
กลไกการดึงด้วยมือคือส่วนที่ทำหน้าที่เคลื่อนย้ายลิ้นชักแบบถอดออกได้ระหว่างตำแหน่งเชื่อมต่อ (Connect), ตำแหน่งทดสอบ (Test) และตำแหน่งตัดการเชื่อมต่อ (Disconnect) พร้อมยึดลิ้นชักให้อยู่ในแต่ละตำแหน่งอย่างมั่นคง นี่คือองค์ประกอบเชิงกลที่สำคัญที่สุดต่อความปลอดภัยบนแผงวงจรแบบถอดออกได้ และยังเป็นส่วนที่แสดงให้เห็นอย่างชัดเจนที่สุดว่าลิ้นชักนั้นผ่านการออกแบบทางวิศวกรรมอย่างเหมาะสม หรือเป็นเพียงการประดิษฐ์ขึ้นเองแบบไม่เป็นมาตรฐาน
เหตุใดจึงเป็นตัวตัดสินว่าแผงวงจรแบบถอดออกได้นั้นคุ้มค่าต่อการซื้อหรือไม่
เหตุผลเชิงพาณิชย์ทั้งหมดสำหรับแผงแบบดึงออกได้ คือ การที่สามารถแยกไฟเลี้ยง ทดสอบ และเปลี่ยนอุปกรณ์ได้อย่างรวดเร็วและปลอดภัย โดยไม่จำเป็นต้องปิดส่วนนั้นทั้งหมด ความน่าเชื่อถือของแนวคิดนี้ขึ้นอยู่กับกลไกนี้โดยสิ้นเชิง หากลิ้นชักไม่ล็อกเข้าตำแหน่งทดสอบอย่างแน่นหนา ผู้ปฏิบัติงานจะไม่สามารถไว้วางใจตำแหน่งของมันได้ หากระบบล็อกระหว่างการทำงาน (interlock) อนุญาตให้เลื่อนลิ้นชักขณะที่อุปกรณ์ยังปิดอยู่ ลิ้นชักจะตัดกระแสโหลดผ่านขั้วต่อแยกซึ่งไม่ได้ออกแบบมาเพื่อการนั้น หากแรงที่ใช้เลื่อนลิ้นชักไม่สม่ำเสมอ ขั้วต่อแยกจะไม่สัมผัสกันอย่างเท่าเทียม ส่งผลให้เกิดความร้อนสะสม
เหตุใดเราจึงผลิตเอง
งานนี้เป็นงานกลไกความแม่นยำสูง — รวมถึงรูปร่างของแคม มุมการล็อกของตะขอ อัตราการยืดหยุ่นของสปริง และความคลาดเคลื่อนที่ยอมรับได้ในการจัดแนวขั้วต่อ — ซึ่งไม่สามารถหาซื้อได้อย่างน่าเชื่อถือจากตลาดทั่วไปในคุณภาพที่สม่ำเสมอ เราพัฒนาองค์ประกอบเหล่านี้เองกว่าสองพันชิ้น รวมถึงกลไกนี้ด้วย โดยมีสิทธิบัตรคุ้มครองการออกแบบ เพราะหากใช้กลไกที่ซื้อมาโดยไม่ทราบแหล่งที่มาและประสิทธิภาพที่แท้จริง จะทำให้ความปลอดภัยโดยรวมของแผงนั้นตกอยู่ในความเสี่ยง
สามตำแหน่งของการทำงาน และเหตุผลที่แต่ละตำแหน่งมีความสำคัญ
เชื่อมต่อ – วงจรจ่ายไฟและวงจรควบคุมทั้งสองวงจรทำงานอยู่ ลิ้นชักอยู่ในสถานะใช้งานได้
ทดสอบ – ขั้วจ่ายไฟแยกออกจากกัน แต่วงจรควบคุมยังคงเชื่อมต่ออยู่ เพื่อให้สามารถทดสอบตรรกะของแหล่งจ่ายไฟและตรวจสอบลำดับการสตาร์ทได้โดยไม่ต้องจ่ายไฟให้มอเตอร์
ตัดการเชื่อมต่อ – ทั้งสองวงจรแยกออกจากกันอย่างสมบูรณ์ มีระยะห่างที่เป็นฉนวน และลิ้นชักสามารถล็อกด้วยกุญแจเพื่อการบำรุงรักษาได้
ตำแหน่งทดสอบคือตำแหน่งที่ทำให้สามารถดำเนินการเดินเครื่องและวินิจฉัยข้อผิดพลาดบนแผงควบคุมที่มีไฟฟ้าไหลอยู่ได้ และยังเป็นตำแหน่งที่กลไกแบบประหยัดมักไม่สามารถยึดไว้ได้อย่างน่าเชื่อถือมากที่สุด
สิ่งที่เราจัดหา
ชุดกลไกสำเร็จรูปสำหรับลิ้นชัก MOLDVOLT ขนาด 1/2, 1, 1.5 และ 2 หน่วย และโมดูล M-Blokset ขนาด 4M/2, 3M และ 6M ซึ่งรวมถึงที่จับ แคม ตัวล็อก ตัวบ่งชี้ตำแหน่ง คันล็อกระหว่างกัน และระบบล็อกด้วยกุญแจ
จัดส่งพร้อมประกอบและปรับเทียบแล้ว พร้อมแผนผังการติดตั้งและข้อมูลแรงดันในการเลื่อนลิ้นชัก เพื่อให้ห้องปฏิบัติการของท่านสามารถตรวจสอบลิ้นชักแต่ละตัวได้จากค่าตัวเลขแทนการสัมผัสหรือความรู้สึก
การใช้งานหลัก
– การเลื่อนลิ้นชักในศูนย์ควบคุมมอเตอร์แบบ GCK
– การเลื่อนลิ้นชักในแผงกระจายไฟแบบถอดออกได้ GCS
- ระบบรางสำหรับลิ้นชักในตู้ควบคุมไฟฟ้า MNS
- ระบบรางแบบโมดูลาร์บนแพลตฟอร์ม M-Blokset
- กลไกการเปลี่ยนแปลงเพื่อปรับปรุงและซ่อมแซมแผงวงจรที่สามารถถอดออกได้ที่มีอยู่แล้ว
- สต๊อกอะไหล่สำหรับโรงงานที่ใช้งานตู้ควบคุมไฟฟ้าแบบถอดออกได้
- ชุดลิ้นชักแบบ CKD ที่จัดส่งให้ผู้ประกอบตู้ควบคุมเพื่อประกอบหน่วยของตนเอง
สถานที่ใช้งานจริง
ทุกครั้งที่ช่างไฟฟ้าของโรงงานตัดแหล่งจ่ายไฟของสายวงจรย่อยเพื่อการบำรุงรักษา ทดสอบลำดับการทำงานของสตาร์ทเตอร์ระหว่างการเดินเครื่อง หรือเปลี่ยนหน่วยที่เสียหายด้วยหน่วยสำรอง สำหรับศูนย์ควบคุมมอเตอร์ที่มีการใช้งานหนักในโรงงานแปรรูป อาจมีการดำเนินการเหล่านี้หลายครั้งต่อสัปดาห์เป็นเวลาถึงยี่สิบปี จึงทำให้ความสามารถในการทนทานต่อการใช้งาน 100,000 รอบ กลายเป็นข้อกำหนดทางเทคนิค ไม่ใช่เพียงการตลาด
ความเหมาะสมตามภูมิภาค
- ตะวันออกกลาง: โรงงานที่ทำงานแบบต่อเนื่องในกระบวนการผลิตน้ำจืดจากน้ำเค็ม การทำความเย็นแบบเขตเมือง และอุตสาหกรรมปิโตรเคมี มีการใช้งานลิ้นชักบ่อยครั้ง; การทดสอบยอมรับที่โรงงาน (FAT) ที่สังเกตเห็นแล้วในโครงการของ Saudi SEC และโครงการที่เทียบเคียงกัน รวมถึงการตรวจสอบการใช้งานแบบสามตำแหน่งและการทำงานของระบบล็อกเชื่อมโยง
- แอฟริกา: โรงโม่และโรงงานปูนซีเมนต์ ที่การเปลี่ยนลิ้นชักสำรองสามารถหลีกเลี่ยงการส่งช่างเทคนิคไปยังสถานที่ห่างไกลได้ ความต้านทานฝุ่นของกลไกจึงเป็นข้อกำหนดที่จำเป็นจริง ไม่ใช่เพียงทฤษฎี
- รัสเซียและประเทศในเครือจักรวาลโซเวียต (CIS): น้ำมันหล่อลื่นที่ออกแบบสำหรับสภาพอากาศเย็น เพื่อให้กลไกยังคงเคลื่อนไหวได้อย่างอิสระที่อุณหภูมิต่ำในห้องสวิตช์ที่ไม่มีระบบทำความร้อน หรือมีระบบทำความร้อนบางส่วน
- ยุโรปตะวันออก: ชุดอุปกรณ์ที่ผ่านการรับรองเครื่องหมาย CE ตามมาตรฐาน EN 61439-2 โดยฟังก์ชันล็อกเชื่อมโยง (interlock) เป็นส่วนหนึ่งของการตรวจสอบความถูกต้องของชุดอุปกรณ์
ไม่เหมาะสำหรับ
แผงแบบคงที่ เช่น GGD, XL-21 และ JXF ซึ่งไม่มีช่องลิ้นชัก — ให้ใช้กลไกควบคุมด้วยมือ (Manual Operating Mechanism) สำหรับการใช้งานข้ามแพลตฟอร์ม: กลไก MOLDVOLT กับ M-Blokset ไม่สามารถใช้แทนกันได้
ข้อมูลทางเทคนิค — กลไกเลื่อนแบบดึงด้วยมือ (Hand-Pull Racking Mechanism)
สอดคล้องตามมาตรฐาน: IEC 61439-1, IEC 61439-2, GB 7251.1
| หมวดหมู่ | รายการ | รายละเอียดปารามิเตอร์ |
| หน้าที่ | ตำแหน่งงาน | เชื่อมต่อ / ทดสอบ / ตัดการเชื่อมต่อ |
| การล็อกตำแหน่ง | ล็อกแน่นในแต่ละตำแหน่งพร้อมการแสดงผลเชิงกล | |
| การดำเนินการ | ด้ามจับแบบใช้มือหมุน ไม่ต้องใช้เครื่องมือ | |
| ตัวบ่งชี้ตำแหน่ง | มองเห็นได้แม้ประตูจะปิดสนิทในแบบที่มีซีลยาง | |
| ความเข้ากันได้ | ชุดรางเลื่อน MOLDVOLT | หนึ่งส่วนสองหน่วย หนึ่งหน่วย หนึ่งจุดห้าหน่วย สองหน่วย |
| ช่วงโมดูลเอ็ม-บล็อกเซ็ต | โฟร์เอ็มต่อสอง ทรีเอ็ม ซิกซ์เอ็ม | |
| หมายเหตุ | แพลตฟอร์มทั้งสองใช้กลไกที่ต่างกัน และไม่สามารถสลับกันใช้งานได้ | |
| อินเตอร์ล็อก | ระบบล็อกการดึงเข้า-ออก | ห้ามเลื่อนตำแหน่งขณะอุปกรณ์อยู่ในสถานะปิด |
| ระบบล็อกอุปกรณ์ | ห้ามปิดอุปกรณ์ระหว่างตำแหน่งที่กำหนดไว้ | |
| ระบบล็อกประตู | ไม่สามารถเปิดประตูได้เมื่อลิ้นชักอยู่ในตำแหน่ง Connect (สามารถปลดล็อกได้ด้วยเครื่องมือสำหรับผู้ที่ได้รับอนุญาตเท่านั้น) | |
| การล็อกด้วยกุญแจ | อยู่ในตำแหน่งตัดการเชื่อมต่อ สามารถใช้กุญแจแบบห่วงได้สูงสุด 3 ดอก โดยเส้นผ่านศูนย์กลางของห่วงกุญแจอยู่ระหว่าง 4 ถึง 8 มิลลิเมตร | |
| สมรรถนะทางกล | ความทนทานทางกล | วงจรการทำงาน 100,000 รอบ |
| แรงที่ใช้ในการเลื่อนราง | ระบุไว้ตามขนาดของลิ้นชักแต่ละแบบ และตรวจสอบความถูกต้องกับทุกหน่วยผลิต | |
| ความคลาดเคลื่อนที่ยอมรับได้ของการจัดแนวขั้วติดต่อ | วัดค่าเทียบกับแบบแปลนของโมดูล | |
| ลำดับการต่อสายดิน | ขั้วต่อสายดินจะสัมผัสก่อน และแยกออกหลังจากขั้วต่อไฟฟ้า | |
| วัสดุ | แคมและกลไกยึดล็อก | ทำจากเหล็กที่ผ่านการชุบแข็ง และชุบสังกะสี |
| ที่จับ | พอลิเอไมด์เสริมใยแก้วหุ้มแกนเหล็ก | |
| สปริง | สแตนเลส | |
| ตลับลูกปืนและรางนำทาง | หล่อลื่นตัวเอง ไม่ต้องบำรุงรักษาภายใต้สภาวะการใช้งานปกติ | |
| การทดสอบฝ้าเกลือบนชิ้นส่วนที่ผ่านการชุบเคลือบ | ไม่น้อยกว่า 96 ชั่วโมง | |
| สิ่งแวดล้อม | อุณหภูมิบริเวณ | อุณหภูมิในการใช้งานมาตรฐาน: -5 องศาเซลเซียส ถึง +40 องศาเซลเซียส; อุณหภูมิที่ขยายได้: -25 องศาเซลเซียส ถึง +55 องศาเซลเซียส (เมื่อใช้น้ำมันหล่อลื่นแบบพิเศษ) |
| ความชื้นสัมพัทธ์ | สูงสุดถึง 95% | |
| การป้องกันฝุ่น | พื้นผิวของรางนำทางและลูกปืนถูกป้องกันไม่ให้มีสิ่งสกปรกหรือฝุ่นละอองแทรกซึมเข้าไป | |
| ความสูง | สูงสุด 2000 เมตร | |
| ตรวจสอบคุณภาพทุกหน่วย | การทดสอบตำแหน่ง | ยืนยันการดำเนินงานแบบสามตำแหน่ง โดยมีระบบล็อกที่แน่นหนาในแต่ละตำแหน่ง |
| การทดสอบระบบล็อกกัน | ยืนยันการทำงานในทั้งสองทิศทางแล้ว | |
| แรงดันเข้าตำแหน่ง | วัดและบันทึกค่าเปรียบเทียบกับข้อกำหนด | |
| การสัมผัสของขั้วต่อ | วัดความลึกของจุดสัมผัสเปรียบเทียบกับแบบแปลนโมดูล | |
| ลำดับการต่อสายดิน | ยืนยันว่าขั้วต่อสายดินทำก่อน / ตัดหลัง |
ตัวเลือกต่าง ๆ
สารหล่อลื่นสำหรับอุณหภูมิต่ำสำหรับรัสเซียและประเทศ CIS | สวิตช์ไมโครแสดงสถานะตำแหน่ง
สำหรับสัญญาณระยะไกล | มีช่องสำหรับล็อกเพิ่มเติม | แคมและลัตช์สำรอง
ชุดสำหรับสต๊อกการบำรุงรักษาในระยะยาว | แบรนด์ผู้ผลิตต้นฉบับ (OEM)
ชิ้นส่วนที่คุณไม่สามารถจัดหาได้อย่างเชื่อถือได้จากแหล่งภายในประเทศ
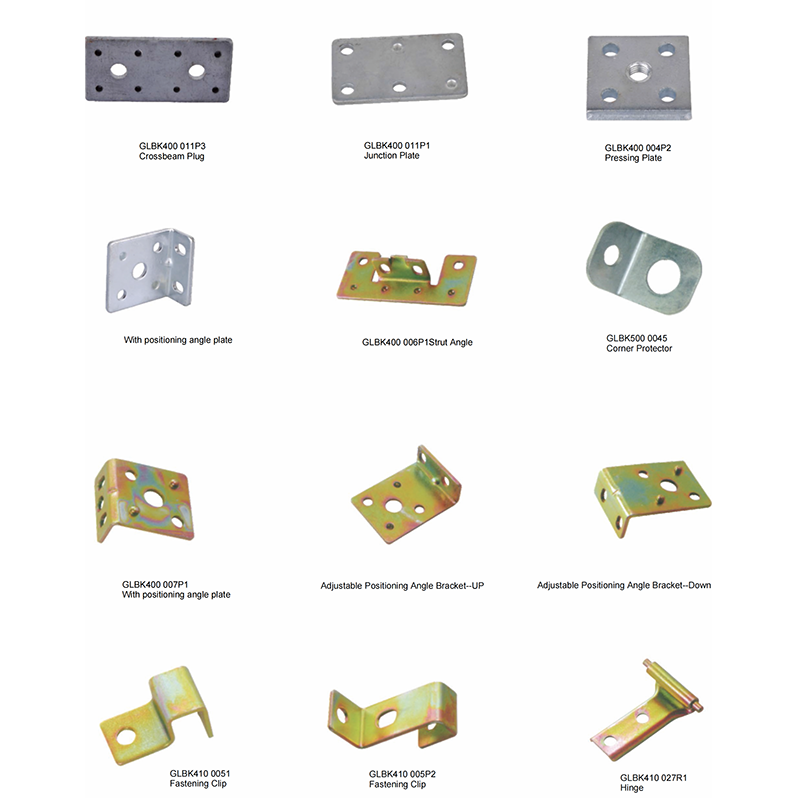
ถามผู้ประกอบตู้ควบคุมในตลาดของเราสักคนว่าอะไรคือสิ่งที่มักทำให้การผลิตชุดหนึ่งๆ ล่าช้าจริงๆ คำตอบมักไม่ใช่เบรกเกอร์ แต่เป็นตัวยึดบัสบาร์ที่มาพร้อมรอยร้าว คลิปยึดที่ไม่พอดีกับขนาดบัสบาร์ตามแบบแปลน ที่จับที่ไม่มีสลักล็อกที่เข้ากันได้ หรือบานพับที่รับน้ำหนักประตูที่มีโหลดไม่ไหว เราผลิตชิ้นส่วนเหล่านี้เองมากกว่าสองพันรายการ โดยมีสิทธิบัตรกว่าสามสิบแปดฉบับรองรับ เพื่อเหตุผลเดียวคือตลาดทั่วไปไม่สามารถจัดหาชิ้นส่วนเหล่านี้ได้อย่างสม่ำเสมอ
๑. การจัดจำหน่ายแบบครบวงจรจากแหล่งเดียว
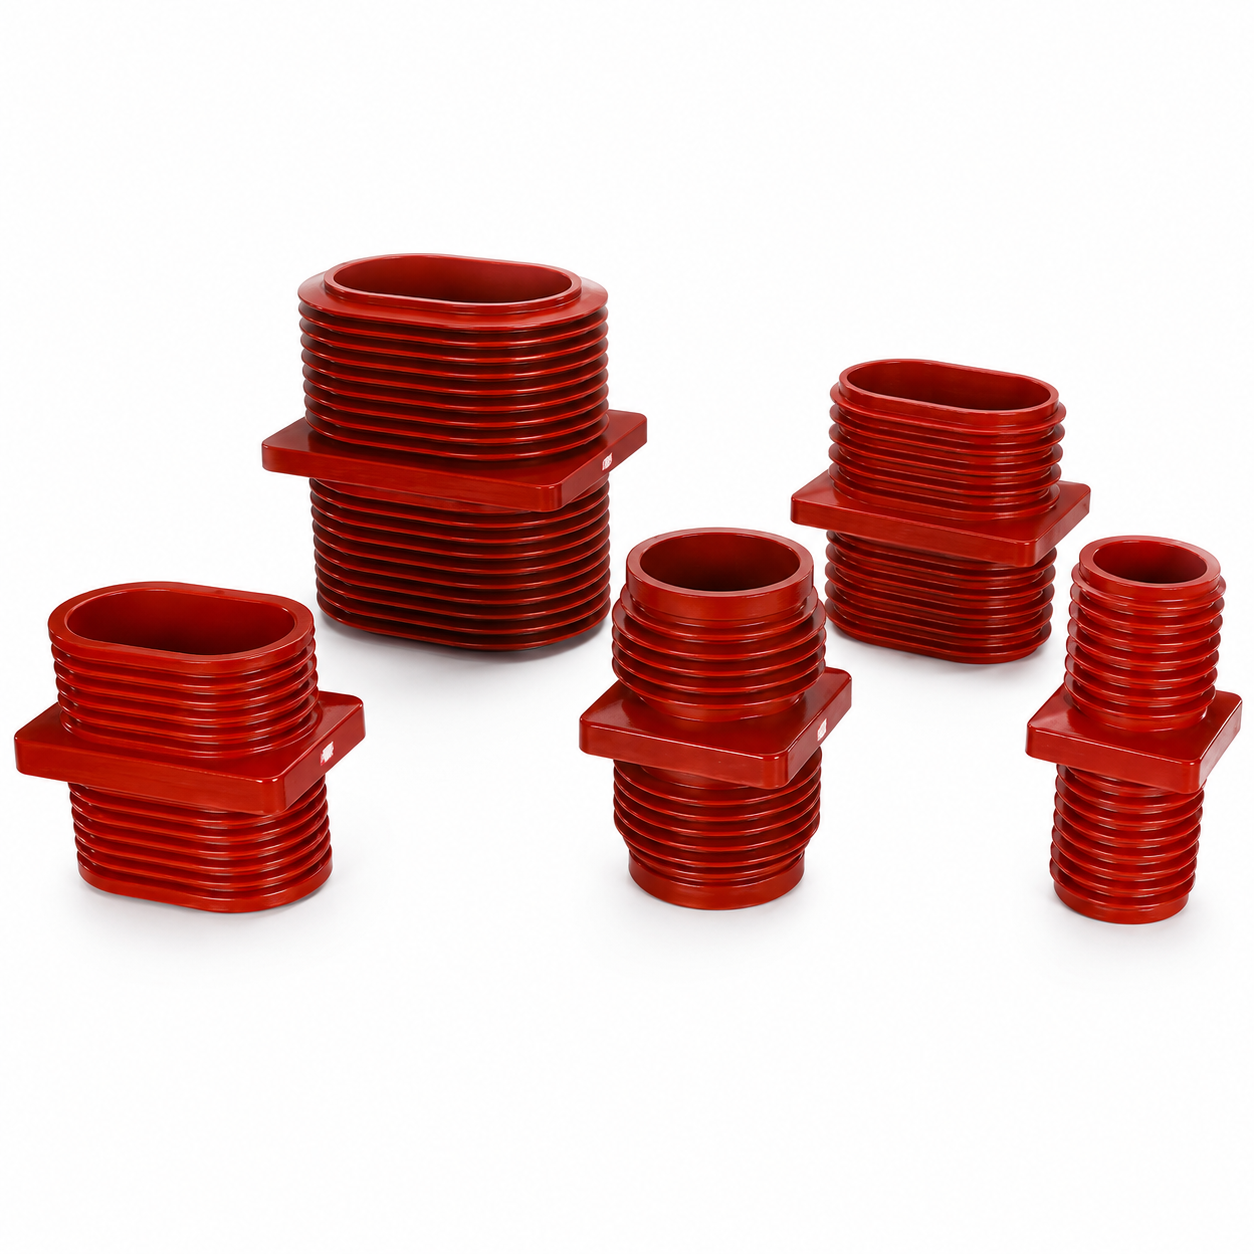
ฉนวนกันไฟฟ้า ที่ยึดบัสบาร์ คลิปยึดสายเคเบิล บานพับ สลักล็อก ที่จับ กลไกการขับเคลื่อน คอนแทคแยกสัญญาณ รางยึด และฮาร์ดแวร์สำหรับตู้ควบคุม — ผู้จัดจำหน่ายรายเดียว ใบจัดส่งสินค้าหนึ่งฉบับ คอนเทนเนอร์หนึ่งใบ คุณจะเลิกต้องไล่ติดตามผู้ขายแปดรายนี้เพื่อประกอบตู้เพียงตู้เดียว
๒. ข้อมูลเชิงมิติและแบบร่างการติดตั้ง
ชิ้นส่วนทุกรายการจัดส่งพร้อมแบบร่างระบุขนาด ตารางความเข้ากันได้กับบัสบาร์หรือแผง ค่าแรงบิดที่แนะนำ และข้อกำหนดวัสดุ นักออกแบบของคุณจึงสามารถวางผังห้องบัสบาร์ได้โดยไม่จำเป็นต้องสั่งตัวอย่างมาก่อน
๓. ระบบที่จับคู่กันอย่างสมบูรณ์ ไม่ใช่ชิ้นส่วนที่ซื้อแยกกัน
อุปกรณ์ฉนวน ที่ยึด และแคลมป์ ถูกออกแบบให้เป็นระบบที่มีค่าความทนทานสูงสุดที่ระบุไว้ การนำผลิตภัณฑ์จากผู้ผลิตต่างยี่ห้อมาใช้ร่วมกันคือสาเหตุที่ทำให้ช่องบัสบาร์ซึ่งดูเหมือนจะผ่านเกณฑ์ตามเอกสารกลับล้มเหลวในการทดสอบวงจรลัดวงจร โปรดระบุชุดอุปกรณ์ทั้งหมดพร้อมค่าการทนกระแสลัดวงจร ซึ่งค่านี้ถือเป็นค่าที่ได้จากการออกแบบ ไม่ใช่ค่าที่คาดหวัง
4. ชิ้นส่วนเฉพาะและชิ้นส่วนสำหรับผู้ผลิตอุปกรณ์ดั้งเดิม (OEM)
ขนาดที่ไม่มาตรฐาน รูปแบบเกลียวทางเลือก ชิ้นส่วนที่มีเครื่องหมายยี่ห้อ และบรรจุภัณฑ์แบบแบรนด์เฉพาะ รวมถึงการพัฒนาแม่พิมพ์สำหรับลูกค้าที่สั่งซื้อในปริมาณมาก โดยแบบแปลนจะถูกเก็บไว้ภายใต้ข้อตกลงการไม่เปิดเผยข้อมูล (NDA)
5. สินค้าคงคลัง ปริมาณสั่งซื้อขั้นต่ำ (MOQ) และการรวมส่งสินค้า
ปริมาณสั่งซื้อขั้นต่ำสำหรับสินค้ามาตรฐานต่ำ เพื่อให้ผู้จัดจำหน่ายสามารถเก็บสินค้าไว้ใช้งานจริงได้โดยไม่จำเป็นต้องมีคลังสินค้าขนาดใหญ่ การจัดส่งแบบรวมสินค้าหลายรายการ เช่น ตู้ ลิ้นชัก และอุปกรณ์ต่าง ๆ ในคราวเดียวกัน
6. เอกสารเกี่ยวกับวัสดุและการปฏิบัติตามข้อกำหนด
ใบรับรองวัสดุ ข้อมูลการต้านการลุกลามของเปลวไฟและดัชนีการติดตามสำหรับชิ้นส่วนฉนวน รายงานความหนาของการชุบผิวสำหรับชิ้นส่วนตัวนำ ประกาศการปฏิบัติตามข้อกำหนด RoHS และหลักฐานของชิ้นส่วนที่จำเป็นสำหรับแฟ้มการตรวจสอบตามมาตรฐาน IEC 61439
7. การบริการหลังการขาย
การตอบกลับทางเทคนิคภายใน 24 ชั่วโมง จัดส่งอะไหล่ทดแทนฟรีสำหรับชิ้นส่วนใด ๆ ที่ล้มเหลวเนื่องจากความคลาดเคลื่อนด้านมิติหรือวัสดุ รักษาระดับแบบแปลนของชิ้นส่วนให้คงที่ เพื่อให้การซ่อมแซมในปีที่ห้าสามารถติดตั้งได้พอดี
8. เงื่อนไขเชิงพาณิชย์
เงื่อนไขการส่งมอบ: FOB, CFR, CIF, DDP, Ex-Works การรับรองการค้า (Trade Assurance), การโอนเงินผ่านธนาคาร (T/T), จดหมายเครดิต (L/C) จัดเตรียมตัวอย่างเพื่อตรวจสอบการติดตั้งก่อนการผลิตจำนวนมาก
การควบคุมคุณภาพ — ชิ้นส่วนเล็ก ๆ ที่เป็นตัวตัดสินว่าแผงวงจรจะผ่านเกณฑ์หรือไม่
ข้อบกพร่องระดับชิ้นส่วนสามารถป้องกันได้ในราคาต่ำ แต่ค้นพบได้ยากและมีค่าใช้จ่ายสูง ตัวอย่างเช่น ฉนวนที่แตกร้าว ขั้วต่อที่ชุบโลหะไม่เพียงพอ หรือแคลมป์ที่เบี่ยงเบนจากค่าที่กำหนดไว้ถึง 2 มิลลิเมตร จะไม่ปรากฏให้เห็นขณะประกอบในโรงงาน แต่จะปรากฏขึ้นระหว่างการทดสอบแรงดันไฟฟ้าแบบไดอิเล็กทริก หรือระหว่างเกิดวงจรลัด
การตรวจสอบวัสดุ
1. ตรวจสอบวัตถุดิบเมื่อรับเข้าตามใบรับรอง — ชนิดของพอลิเมอร์ ความบริสุทธิ์ของทองแดง ชนิดและหนาของเหล็ก
2. วัสดุฉนวนผ่านการรับรองด้านค่าความต้านทานการลุกลามของเปลวไฟ ดัชนีการติดตามเปรียบเทียบ และความแข็งแรงของไดอิเล็กทริก ยืนยันเกรดทนไฟโดยเอกสารรับรองของแต่ละล็อต
3. ตรวจสอบชิ้นส่วนโลหะเพื่อความเหมาะสมของเกรด ความหนา และสภาพผิวก่อนขึ้นรูป
การควบคุมขนาด
4. ตรวจสอบตัวอย่างชิ้นแรกสำหรับทุกแม่พิมพ์และทุกครั้งที่ผลิต โดยจัดทำรายงานการวัดมิติอย่างครบถ้วนเทียบกับแบบแปลน
5. สุ่มตัวอย่างระหว่างกระบวนการผลิตตาม AQL ที่ตกลงกันไว้ โดยวัดมิติที่สำคัญด้วยเครื่องวัดที่ได้รับการสอบเทียบแล้ว
6. ตรวจสอบคุณภาพเกลียวและแรงดึงออกของปลอกเกลียว (insert) บนชิ้นส่วนที่มีเกลียวและชิ้นส่วนที่ฝังปลอกเกลียวขณะขึ้นรูป
7. ตรวจสอบการประกอบเข้ากับชิ้นส่วนคู่ (fit-up verification) — ตัวยึดจะถูกตรวจสอบด้วยแท่งจริงที่ใช้งานจริง ไม่ใช่เพียงเทียบกับตัวเลขบนแบบแปลน
การทดสอบผลการทํางาน
8. ชิ้นส่วนฉนวน: ทดสอบความทนต่อแรงดันไฟฟ้ากระแสสลับความถี่ระบบ ความต้านทานฉนวน ความแข็งแรงต่อการโค้งงอเชิงกล แรงดัดแบบ cantilever และการเปลี่ยนแปลงอุณหภูมิแบบวงจร (thermal cycling) บนตัวอย่างจากแต่ละล็อต
9. ชิ้นส่วนนำไฟฟ้า: วัดความหนาของการชุบด้วยเครื่องวัดเคลือบ (coating gauge) ตรวจสอบการยึดเกาะ ความต้านทานการสัมผัส และการเพิ่มขึ้นของอุณหภูมิภายใต้กระแสไฟฟ้าที่กำหนด
10. ชิ้นส่วนกลไก: วัดแรงในการทำงาน ทดสอบความทนทานจากการเปิด-ปิดซ้ำ ๆ (endurance cycling) และทดสอบแรงรับน้ำหนักบนบานพับ ล็อก และแคลมป์
11. การกัดกร่อน: การทดสอบพ่นละอองเกลือบนชิ้นส่วนที่ผ่านการชุบและเคลือบ โดยบันทึกจำนวนชั่วโมงจนเกิดข้อบกพร่องครั้งแรก
12. สภาพแวดล้อม: การทดสอบความชื้นและอายุการใช้งานภายใต้ความร้อนสูงกับตัวอย่าง ซึ่งสอดคล้องกับการติดตั้งในภูมิภาคอ่าวอาหรับและแอฟริกาเขตร้อน
ลักษณะภายนอกและการบรรจุภัณฑ์
13. การตรวจสอบด้วยตาเปล่าเพื่อหารอยแตกร้าว โพรง ขอบล้น คมหยาบ ข้อบกพร่องจากการชุบ และความสม่ำเสมอของสี
14. การอ่านเครื่องหมายได้ชัดเจนและถูกต้อง
15. ตรวจสอบปริมาณ ความสมบูรณ์ของการบรรจุ และป้ายระบุรหัสชิ้นส่วนก่อนปิดกล่อง
เอกสารและระบบ
ใบรับรองวัสดุ รายงานมิติ บันทึกผลการทดสอบ และประกาศความสอดคล้องตามข้อกำหนด RoHS จัดเตรียมให้ตามคำขอ และจัดรูปแบบให้เหมาะสมสำหรับรวมไว้ในแฟ้มยืนยันมาตรฐาน IEC 61439 ของท่าน ระบบการจัดการคุณภาพตามมาตรฐาน ISO 9001 ซึ่งบันทึกข้อไม่สอดคล้อง วิเคราะห์สาเหตุเชิงลึก และดำเนินการแก้ไขจนเสร็จสิ้น จัดส่งตัวอย่างให้ท่านตรวจสอบการติดตั้งจริงก่อนการผลิตจำนวนมาก และยอมรับการตรวจสอบโดยหน่วยงานภายนอก เช่น SGS, BV, TUV หรือ Intertek