EN

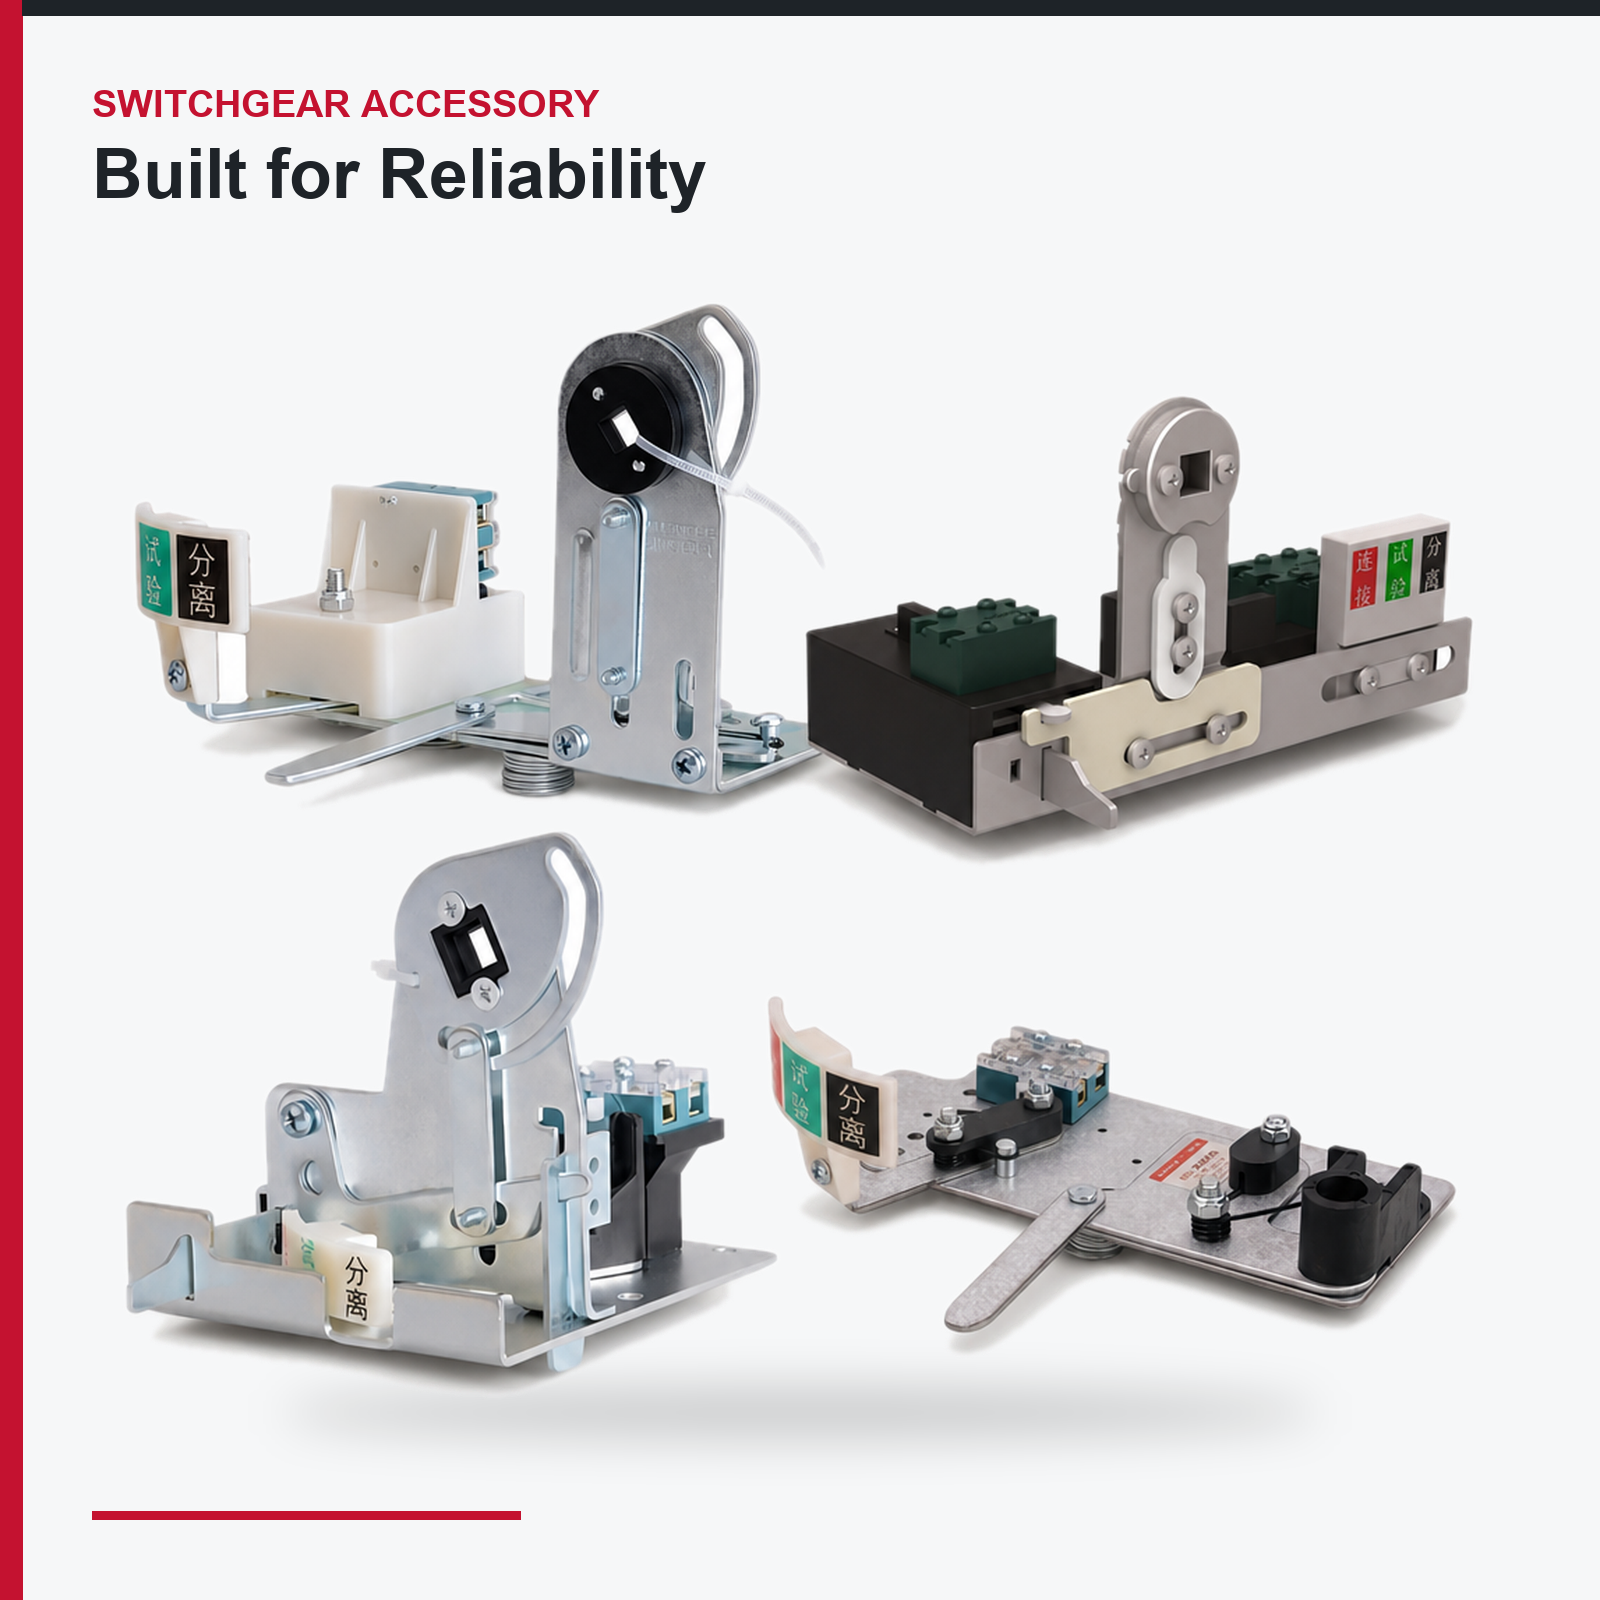
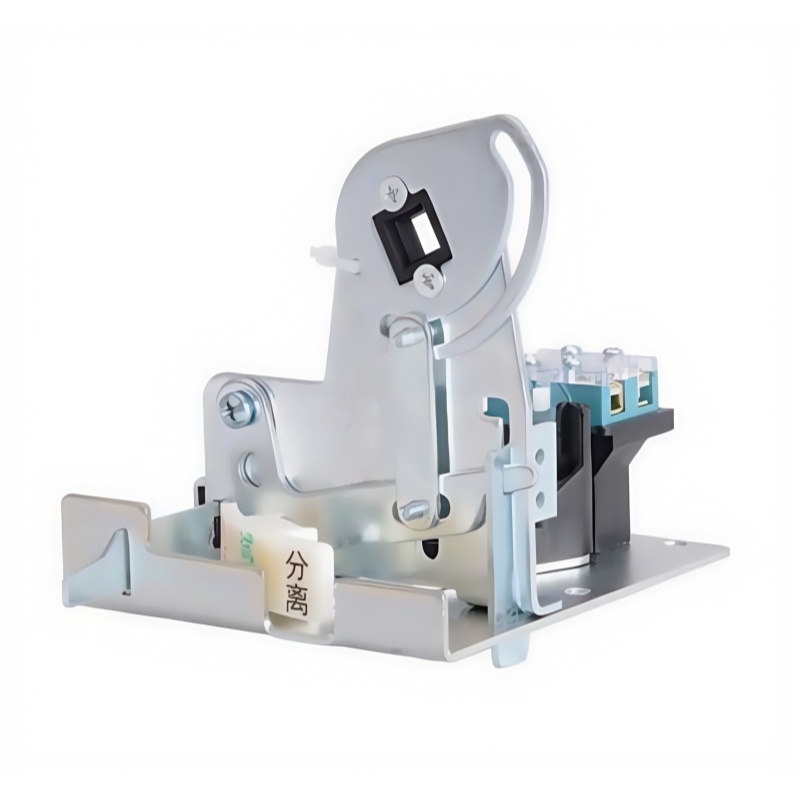
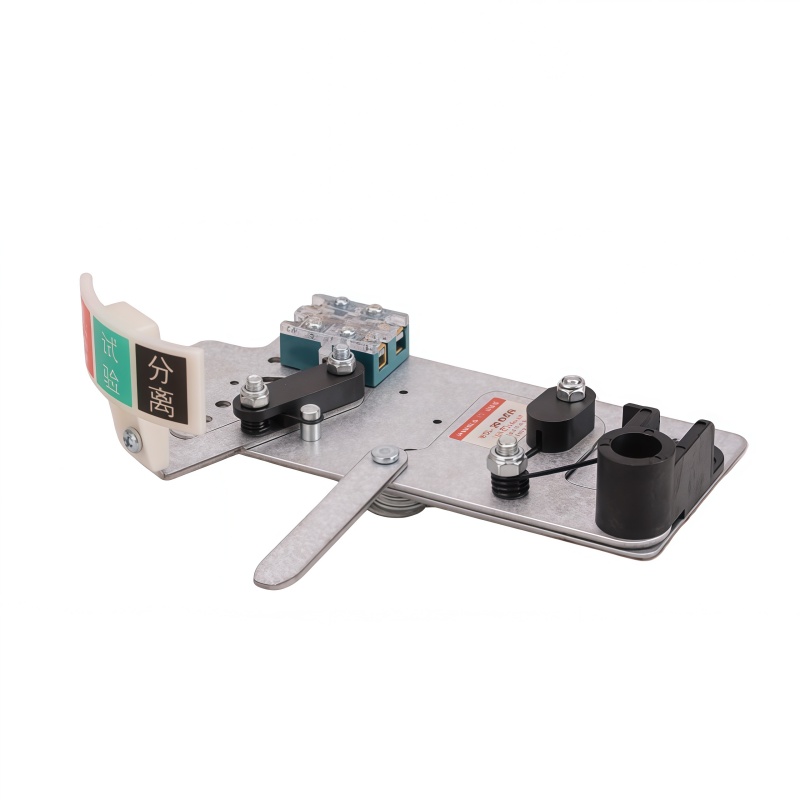
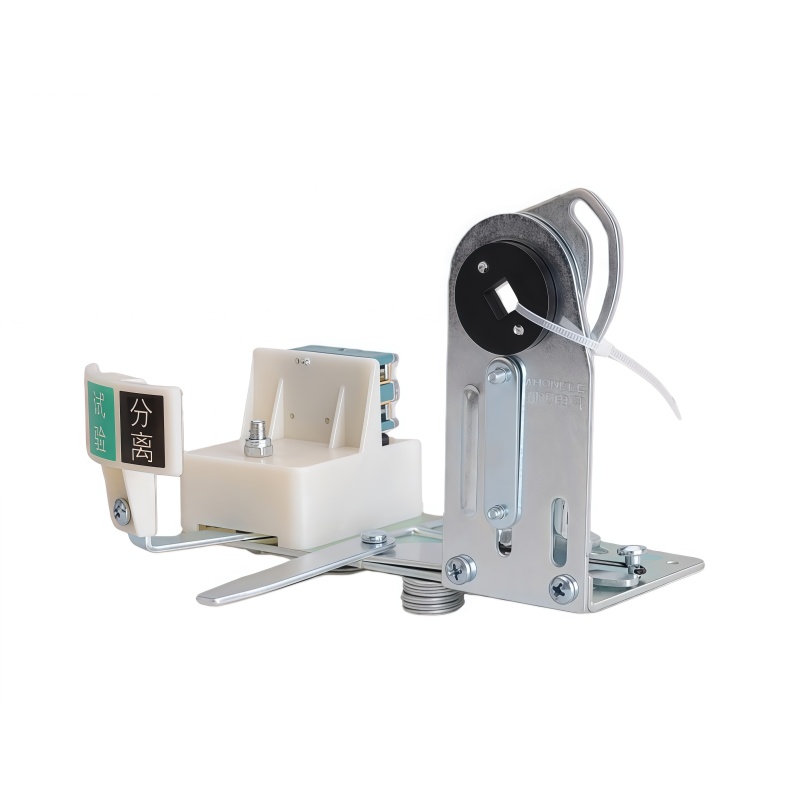
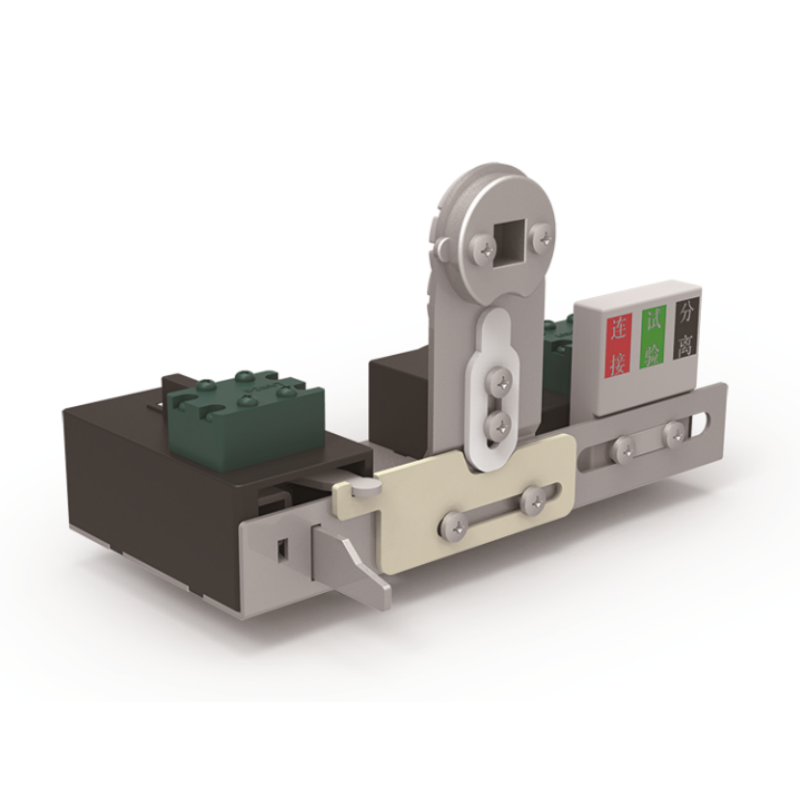
Mekanisme Penarikan Manual – Operasi Laci Tiga-Kedudukan, 100,000 Kitaran
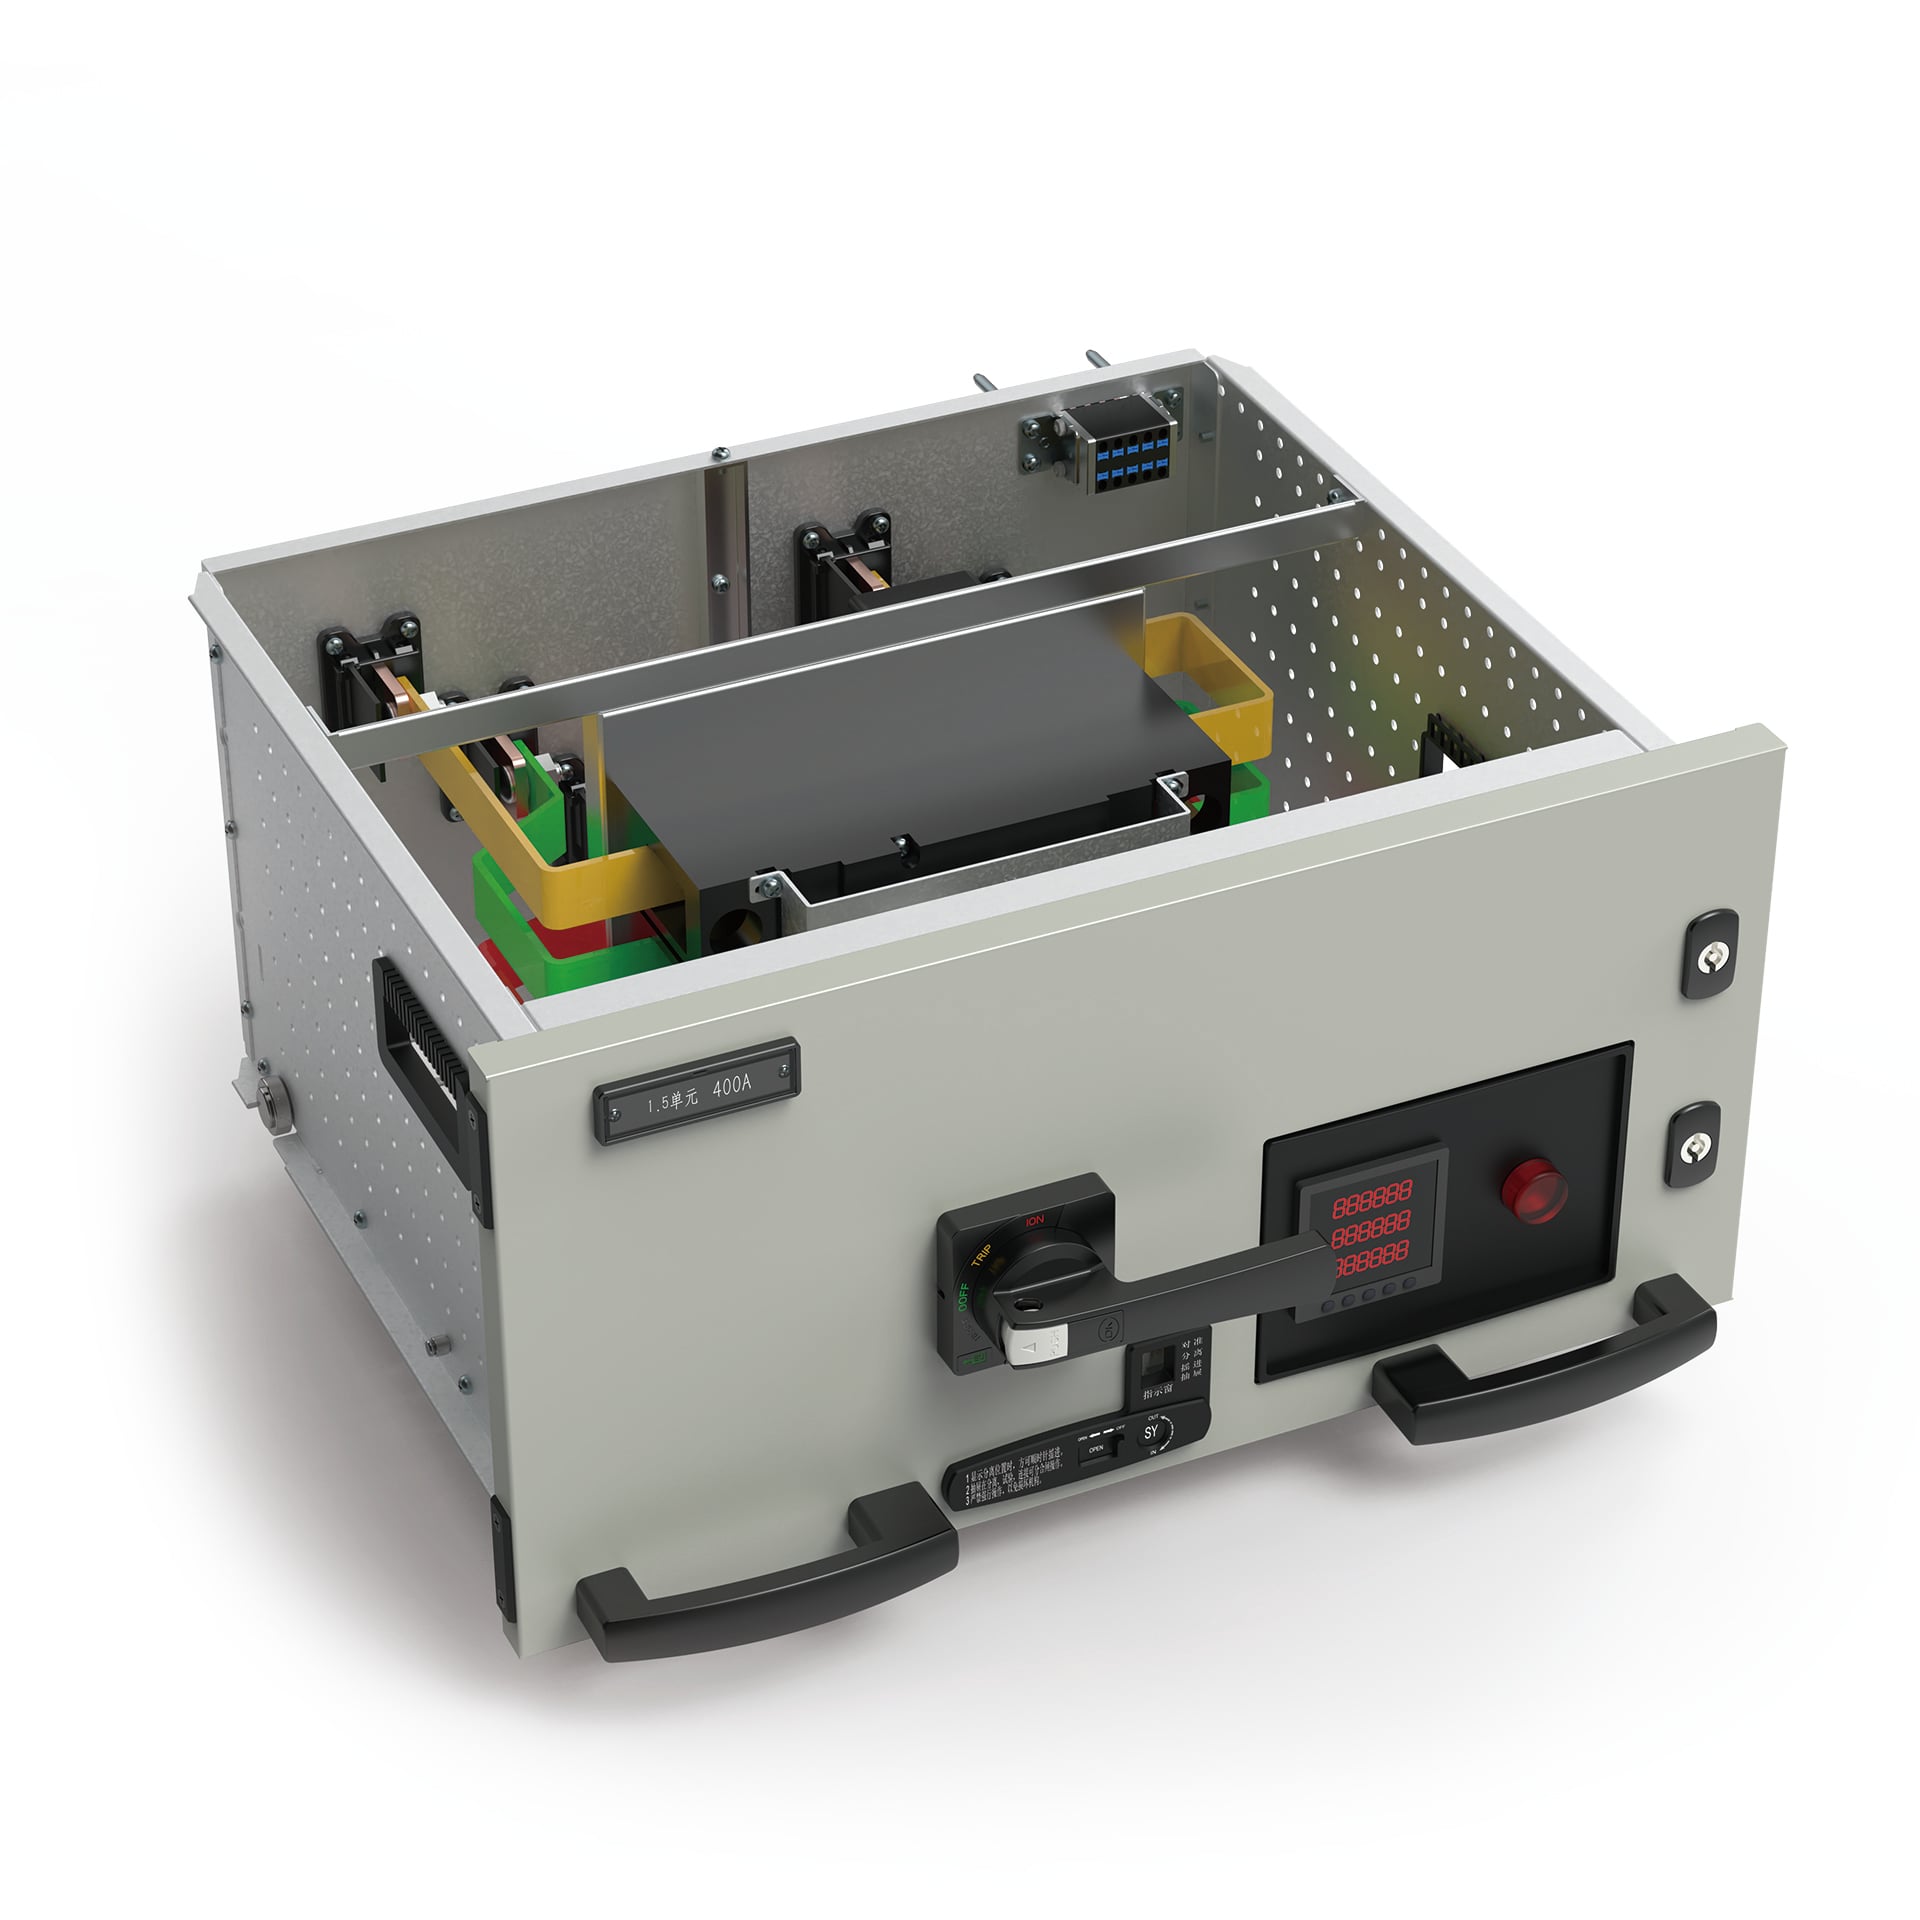
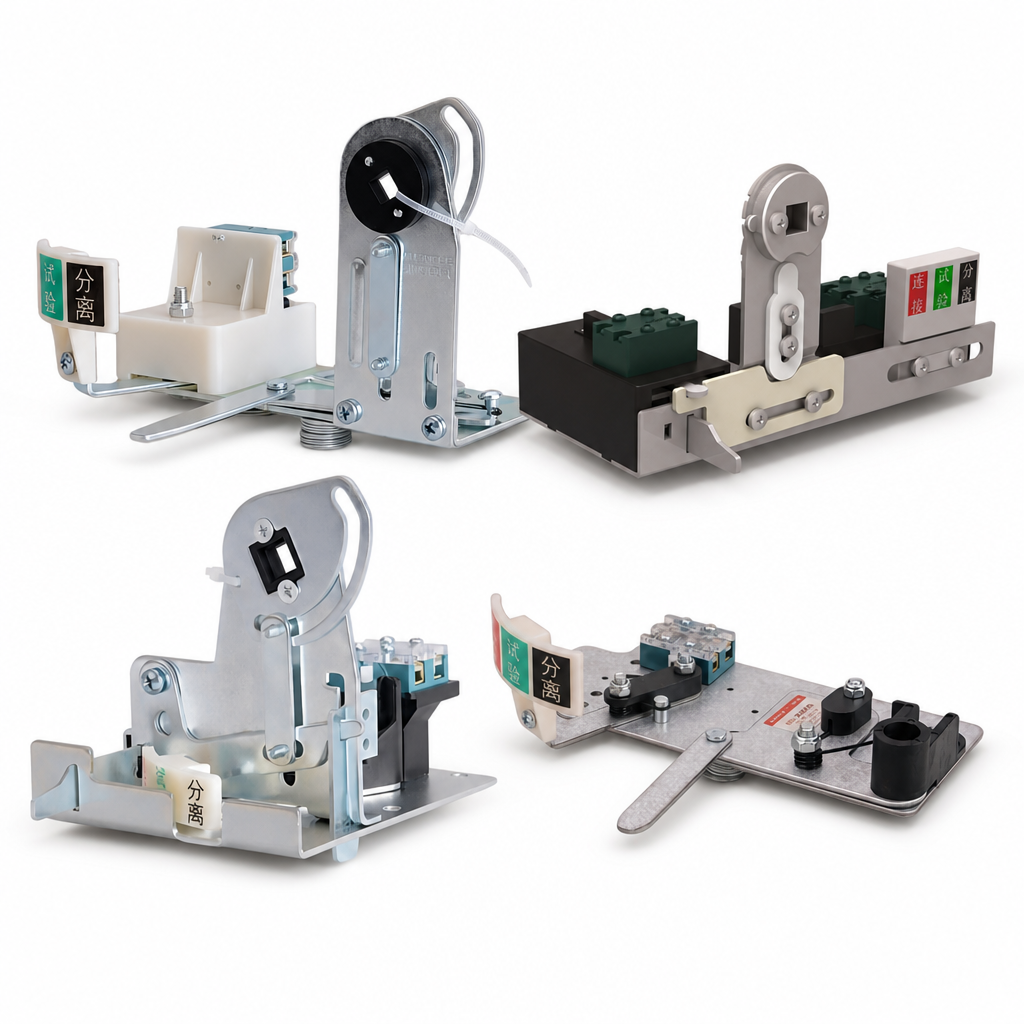
Mekanisme penarikan tangan untuk laci LT boleh dikeluarkan. Tiga kedudukan Sambung/Uji/Putus, kaitan positif, interlok dan penguncian. 100,000 kitaran.
- Gambaran Keseluruhan
- Aplikasi
- Data Teknikal
- Perkhidmatan
- Kawalan kualiti
- Produk yang Disyorkan
Mekanisme Penarikan Manual – Operasi Laci Tiga-Kedudukan, 100,000 Kitaran
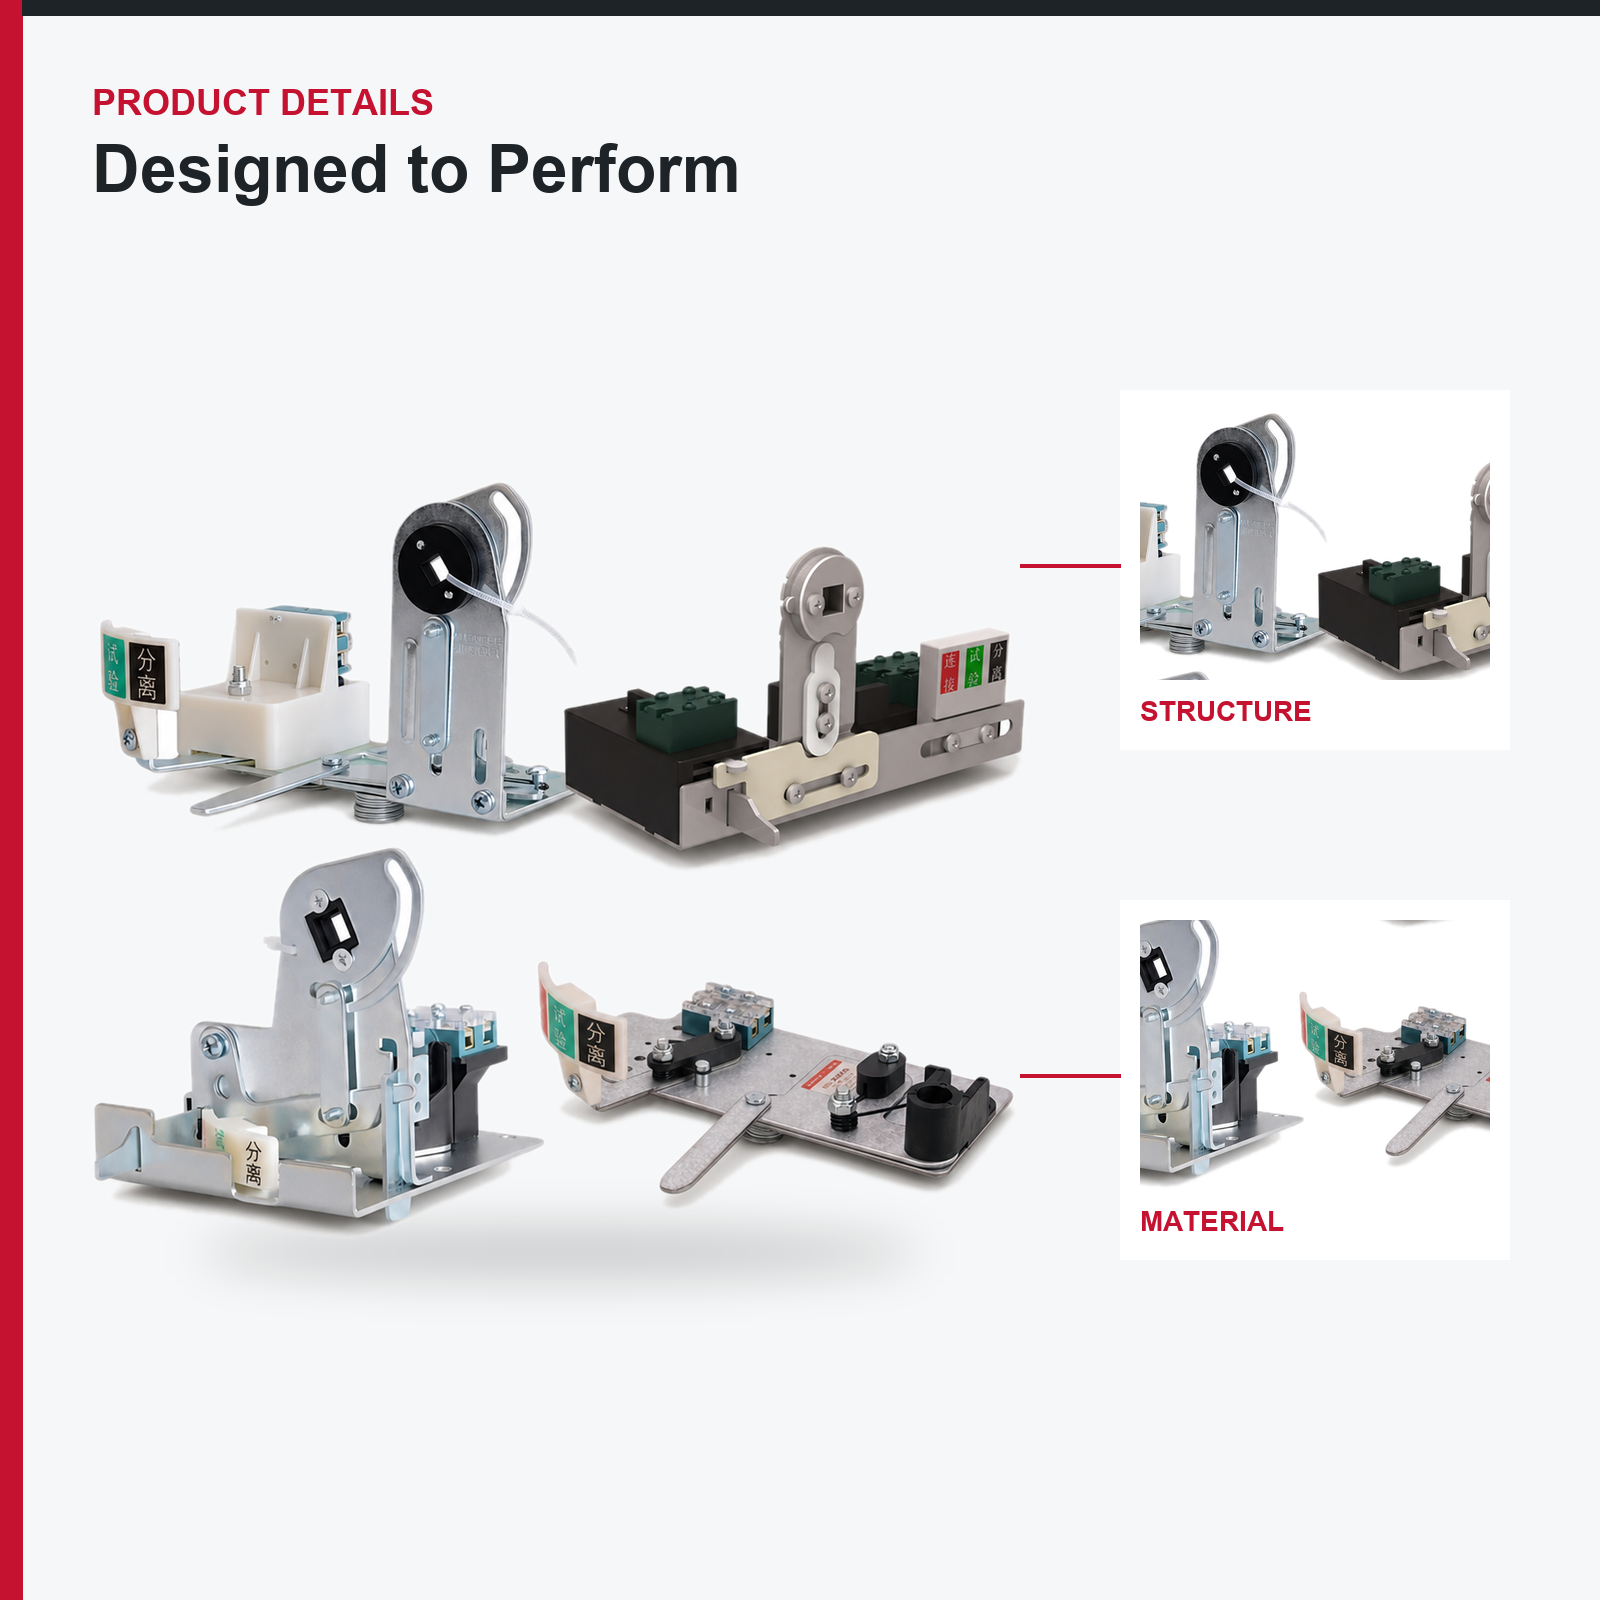
Mekanisme ralit tangan ialah komponen yang menggerakkan laci boleh tarik antara kedudukan Sambung, Uji dan Putus, serta menahannya secara positif pada setiap kedudukan. Ia merupakan komponen mekanikal paling kritikal dari segi keselamatan dalam papan laci boleh tarik, dan juga komponen yang paling jelas membezakan laci yang direka dengan betul daripada laci yang dihasilkan secara tempatan tanpa rekabentuk formal.
KENAPA IA MENENTUKAN SAMADA PAPAN BOLEH TARIK PATUT DIBELI
Keseluruhan kes komersial bagi papan yang boleh ditarik keluar ialah bahawa satu penghantar boleh diasingkan, diuji dan digantikan dengan cepat dan selamat tanpa mematikan bahagian tersebut. Kes ini bergantung sepenuhnya pada mekanisme ini. Jika laci tidak terkunci secara positif dalam kedudukan Ujian, operator tidak dapat mempercayai kedudukannya. Jika sistem saling kunci membenarkan proses penarikan semasa peranti tertutup, laci akan memutus arus beban pada kenalan pengasingan yang tidak pernah direka untuk tujuan itu. Jika daya penarikan tidak sekata, kenalan pengasingan tidak duduk secara rata dan mula menjadi panas.
MENGAPA KAMI MEMBUATNYA SENDIRI
Ini ialah kerja mekanikal berketepatan tinggi—geometri cam, keterlibatan kait, kadar spring, dan toleransi pelarasan kenalan—dan ia tidak tersedia secara konsisten berkualiti tinggi di pasaran terbuka. Ia merupakan salah satu daripada lebih 2,000 komponen yang kami kembangkan sendiri, dengan paten yang melindungi rekabentuk mekanismenya, kerana mekanisme yang dibeli dari pihak ketiga dengan asal-usul tidak diketahui akan menjejaskan keselamatan keseluruhan papan tersebut.
TIGA KEDUDUKAN, DAN MENGAPA SETIAP SATUNYA PENTING
Sambung – litar kuasa dan kawalan kedua-duanya diaktifkan, laci dalam perkhidmatan. Uji – kontak kuasa dipisahkan, litar kawalan masih diaktifkan, jadi logik penghantar boleh diuji dan urutan permulaan pemula dibuktikan tanpa menghidupkan motor. Putus – kedua-duanya dipisahkan dengan jarak pengasingan, dan laci boleh dikunci dengan gembok untuk penyelenggaraan. Kedudukan Uji membolehkan penyesuaian dan pengesan kecacatan pada papan yang berkuasa, dan ini adalah kedudukan yang paling kerap gagal dipegang secara andal oleh mekanisme murah.
Apa yang Kami Bekalkan
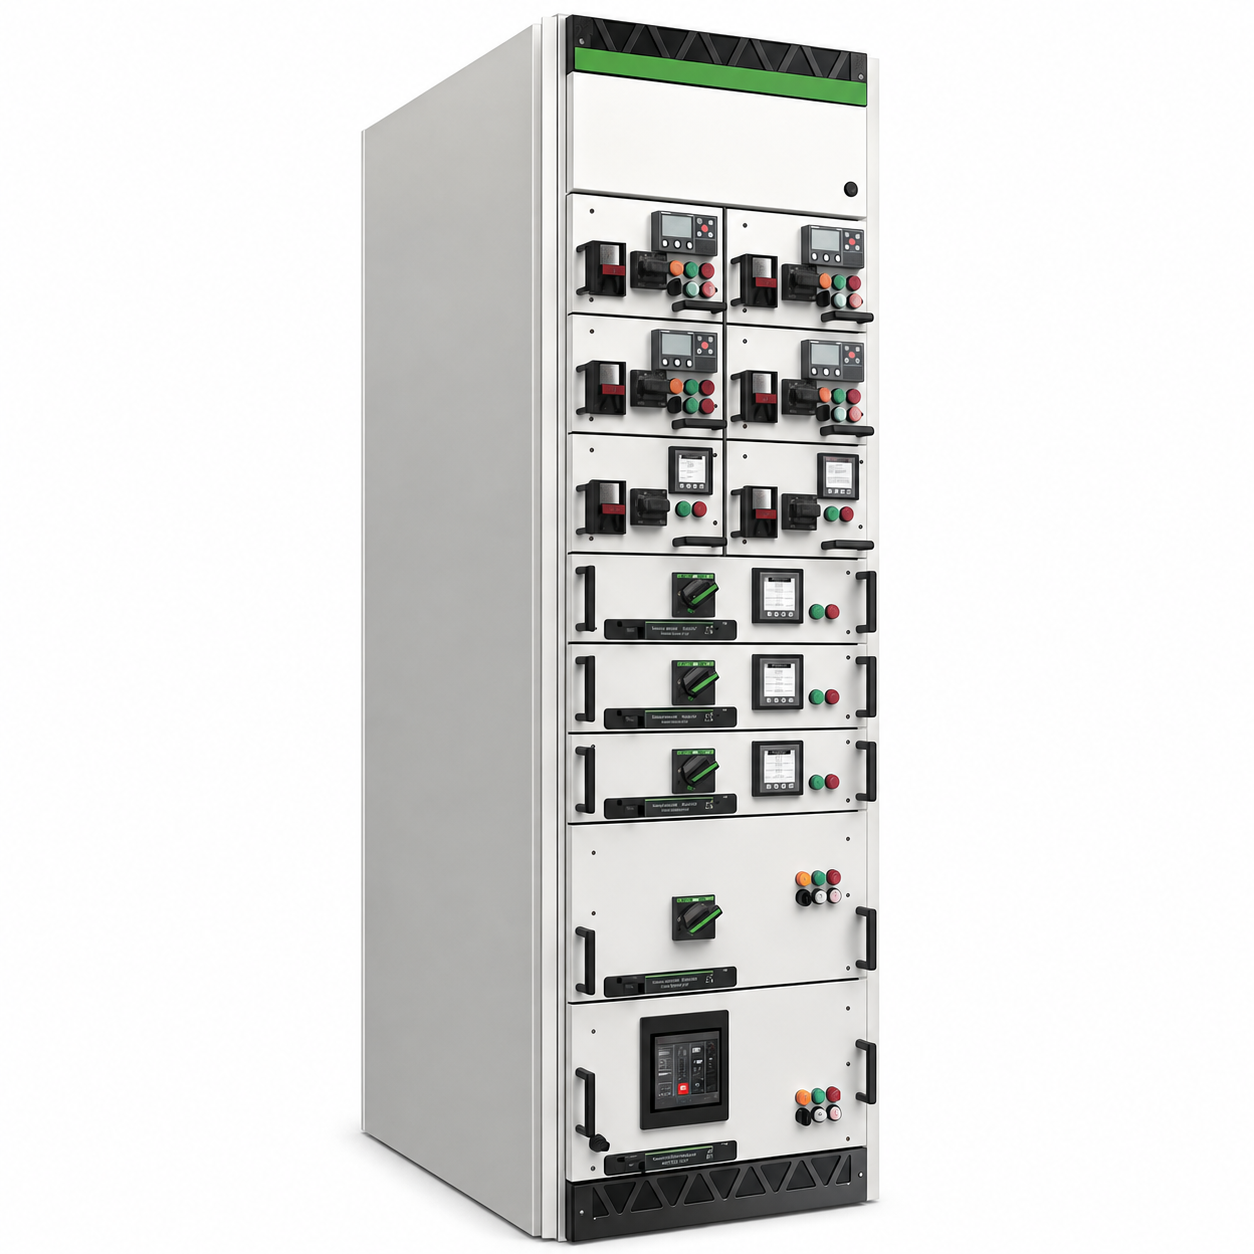
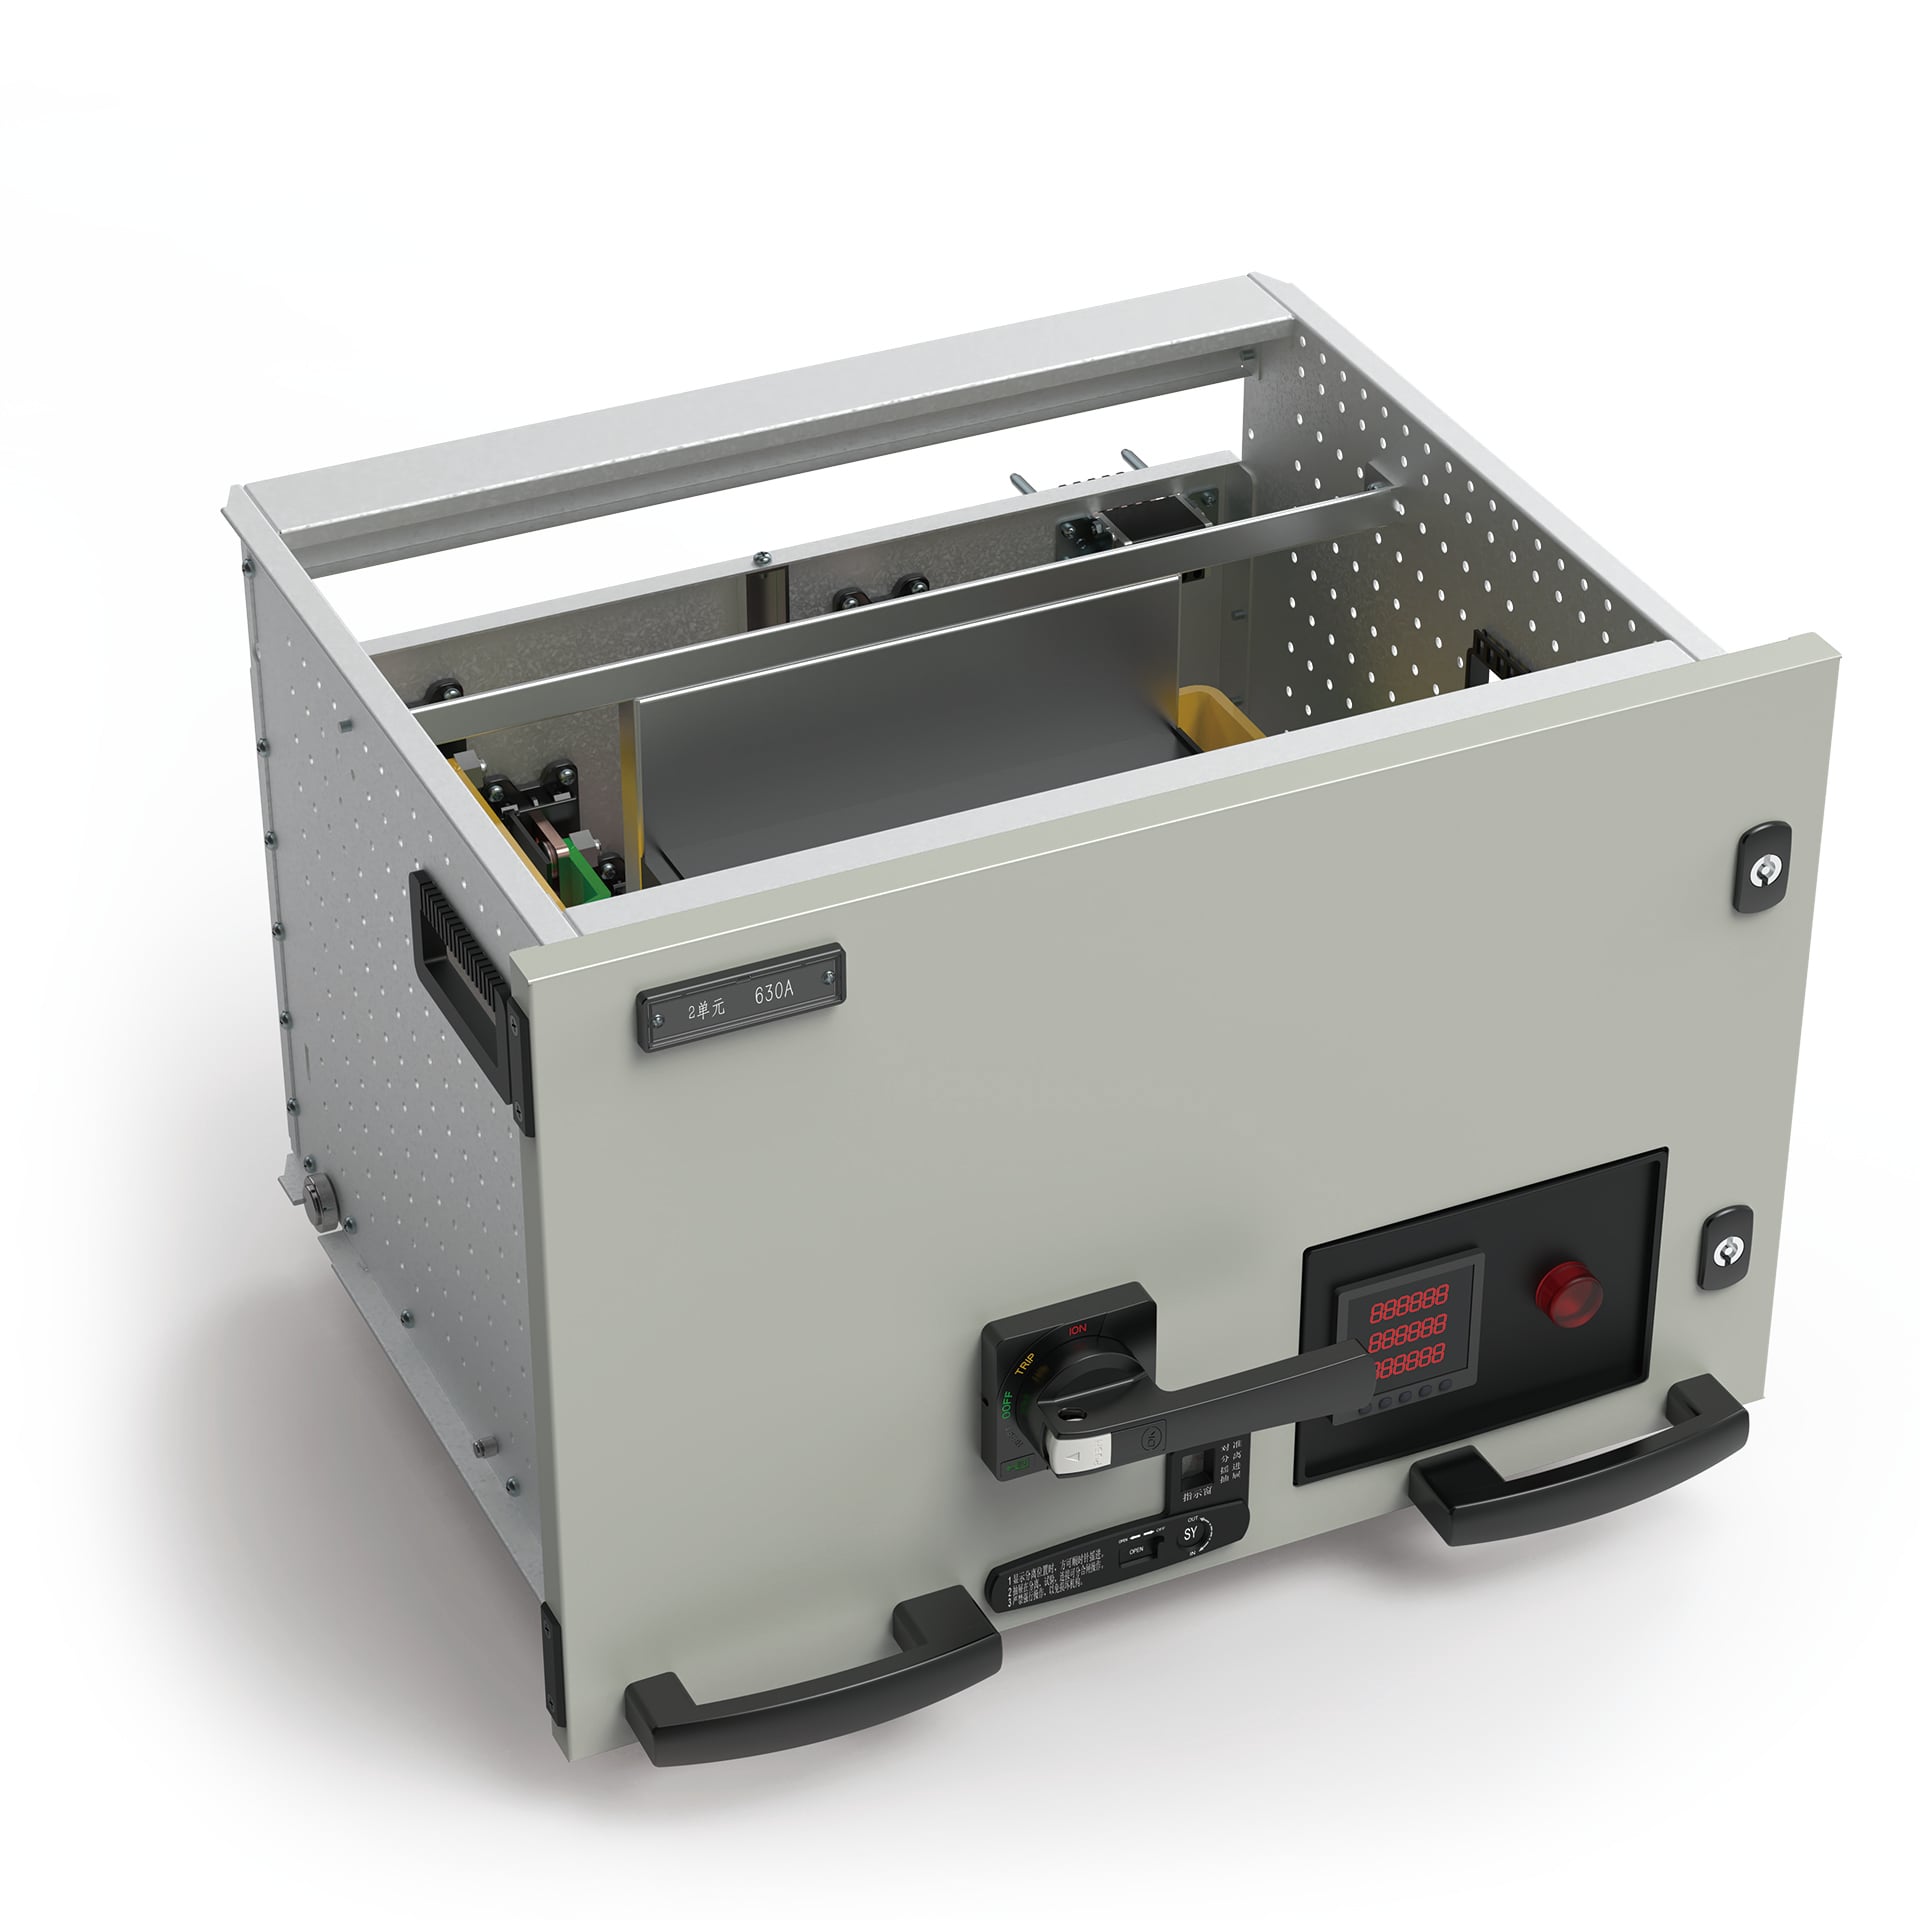
Pemasangan mekanisme lengkap untuk laci MOLDVOLT 1/2, 1, 1.5 dan 2 unit serta modul M-Blokset 4M/2, 3M dan 6M, termasuk pemegang, cam, kait, penunjuk kedudukan, tuil interlock dan fasiliti penguncian gembok. Dibekalkan dalam keadaan terpasang dan ditentukan ukurannya, bersama lukisan pemasangan dan spesifikasi daya pengalihan, supaya bengkel anda boleh mengesahkan setiap laci berdasarkan nombor, bukan berdasarkan rasa.
Aplikasi Utama
- Pengalihan laci dalam pusat kawalan motor GCK.
- Pengalihan laci dalam papan agihan boleh tarik GCS.
- Susun laci dalam gear suis MNS.
- Susun modul pada platform M-Blokset.
- Mekanisme penggantian untuk pemulihan papan boleh tarik sedia ada.
- Stok komponen ganti bagi loji yang mengoperasikan gear suis boleh tarik.
- Kit laci CKD dibekalkan kepada pembina panel yang memasang unit mereka sendiri.
DI MANA IANYA DIGUNAKAN SEMASA OPERASI
Setiap kali juruelektrik loji memutuskan suatu saluran untuk penyelenggaraan, menguji jujukan pemula semasa penyerahan, atau menggantikan unit yang rosak dengan unit cadangan. Di pusat kawalan motor yang sibuk dalam loji proses, ini boleh berlaku beberapa kali seminggu sepanjang hayat operasi dua puluh tahun — justeru spesifikasi ketahanan sehingga 100,000 kitaran bukan sekadar taktik pemasaran.
Kesesuaian Serantau
- Timur Tengah: loji proses berterusan dalam desalinasi, penyejukan kawasan dan petrokimia menggunakan laci secara kerap; ujian penerimaan kilang yang diperhatikan di projek Saudi SEC dan projek setaraf termasuk pengesahan operasi tiga kedudukan serta fungsi interlok.
- Afrika: lombong dan kilang simen di mana pertukaran laci cadangan mengelakkan lawatan juruteknik ke lokasi terpencil. Rintangan habuk terhadap mekanisme merupakan keperluan sebenar, bukan sekadar teori.
- Rusia dan CIS: spesifikasi pelincir tahan cuaca sejuk supaya mekanisme kekal lancar pada suhu rendah di bilik suis tanpa pemanas atau separa berpemanas.
- Eropah Timur: susunan bertanda CE mengikut EN 61439-2, di mana fungsi interlock merupakan sebahagian daripada pengesahan susunan.
Tidak sesuai untuk
Panel jenis tetap seperti GGD, XL-21 dan JXF, yang tiada kompartmen laci—gunakan Mekanisme Pengendalian Manual di sini. Penggunaan merentas platform: mekanisme MOLDVOLT dan M-Blokset tidak boleh saling dipertukarkan.
DATA TEKNIKAL – Mekanisme Penarikan Tangan
Pematuhan: IEC 61439-1, IEC 61439-2, GB 7251.1
| KATEGORI | Item | Butiran parameter |
| Fungsi | Jawatan | Sambung / Uji / Lepas |
| Penguncian kedudukan | detent positif pada setiap kedudukan, dengan penunjuk mekanikal | |
| Operasi | pemegang manual, tanpa alat | |
| Penunjuk kedudukan | kelihatan walaupun pintu ditutup pada konfigurasi bergetah | |
| Keserasian | Julat laci MOLDVOLT | 1/2 unit, 1 unit, 1.5 unit, 2 unit |
| Julat modul M-Blokset | 4M/2, 3M, 6M | |
| Nota | kedua-dua platform menggunakan mekanisme berbeza dan tidak boleh saling bertukar | |
| Interlocks | Kunci antara rak | pengalihan dihalang semasa peranti ditutup |
| Kunci peranti | penutupan dihalang di antara kedudukan yang ditetapkan | |
| Interlock Pintu | pintu tidak boleh dibuka apabila laci berada dalam kedudukan Sambung (boleh diatasi dengan alat untuk akses berkuasa) | |
| Penguncian dengan gembok | dalam kedudukan Disconnect, sehingga 3 kunci padlock, gelung 4 - 8 mm | |
| Prestasi mekanikal | Ketahanan mekanikal | 100,000 kitaran operasi |
| Daya operasi racking | ditentukan mengikut saiz laci dan disahkan pada setiap unit | |
| Toleransi pelarasan sentuhan | diukur berdasarkan lukisan modul | |
| Urutan sentuhan tanah | sentuhan tanah dibuat terlebih dahulu dan diputuskan selepas sentuhan kuasa | |
| Bahan | Kam dan kait | keluli keras, berlapis zink |
| Pemegang | poliamida bertetulang kaca di atas teras keluli | |
| Pegas | keluli tahan karat | |
| Gelincir dan pemandu | pelincir sendiri, bebas penyelenggaraan dalam perkhidmatan biasa | |
| Semburan garam pada bahagian berlapis | minimum 96 jam | |
| Persekitaran | Suhu persekitaran | piawai −5 ℃ hingga +40 ℃; −25 ℃ hingga +55 ℃ dengan spesifikasi pelincir alternatif |
| Kelembapan Relatif | sehingga 95% | |
| Perlindungan Habuk | permukaan pemandu dan kam dibalut untuk menghalang penembusan | |
| Ketinggian | sehingga 2000 m | |
| PENGESAHAN PADA SETIAP UNIT | Ujian kedudukan | operasi tiga kedudukan disahkan dengan kaitan positif pada setiap kedudukan |
| Ujian interlok | fungsi disahkan dalam kedua-dua arah | |
| Daya pengalihan | diukur dan direkodkan mengikut spesifikasi | |
| Jangkauan sentuhan | kedalaman diukur mengikut lukisan modul | |
| Urutan pembumian | sentuhan pembumian dibuat-sebelum/diputus-selepas disahkan |
Pilihan
Pelincir suhu rendah untuk Rusia dan CIS | suis mikro penunjuk kedudukan
untuk isyarat jarak jauh | penyediaan tambahan untuk penguncian padlock | cam dan kaitan tambahan
set untuk stok penyelenggaraan jangka panjang | jenama OEM
BAHAGIAN-BAN YANG TIDAK BOLEH DIBELI SECARA BOLEH HARAP DI PASARAN TEMPATAN
Tanya mana-mana pembina panel di pasaran kami tentang apa yang sebenarnya menghalang kelompok pengeluaran, dan jarang sekali ia adalah pemutus litar. Sebaliknya, ia adalah penyokong basbar yang tiba dalam keadaan retak, pengapit yang tidak sesuai dengan saiz bar pada lukisan, pemegang yang tiada kunci padanan, atau engsel yang tidak mampu menanggung pintu berbeban. Kami mengilang lebih daripada 2,000 komponen sedemikian sendiri, dengan lebih daripada 38 paten menyokongnya, tepat kerana pasaran terbuka tidak dapat membekalkannya secara konsisten.
1. BEKALAN PENUH DARI SATU SUMBER
Penebat, pemegang basbar, pengapit kabel, engsel, kunci, pemegang, mekanisme operasi, sentuhan pemisah, rel pemasangan dan perkakasan kabinet—satu pembekal, satu senarai pembungkusan, satu kontena. Anda berhenti mengejar lapan vendor untuk satu kabinet.
2. DATA DIMENSI DAN LUKISAN PENYESUAIAN
Setiap bahagian dihantar bersama lukisan berukuran, jadual keserasian bar atau panel, nilai daya kilas dan spesifikasi bahan. Jurutera reka bentuk anda boleh melakar ruang bar bus tanpa perlu memesan sampel terlebih dahulu.
3. SISTEM YANG SESUAI, BUKAN BARANG TERPISAH
Penebat, pemegang dan pengapit direka sebagai satu sistem dengan kadar tahan puncak yang dinyatakan. Menggabungkan jenama berbeza adalah sebab mengapa ruang bar bus yang kelihatan baik pada kertas gagal dalam ujian litar pintas. Nyatakan set tersebut dan kadar kegagalan adalah nilai rekabentuk, bukan harapan semata-mata.
4. BAHAGIAN KHUSUS DAN OEM
Saiz tidak piawai, bentuk ulir alternatif, bahagian bertanda jenama dan pembungkusan berlabel peribadi. Pembangunan perkakasan untuk pelanggan berisipadu tinggi, dengan lukisan disimpan di bawah perjanjian NDA.
5. STOK, KUANTITI PESANAN MINIMUM (MOQ) DAN PENGGABUNGAN PENGHANTARAN
Kuantiti pesanan minimum yang rendah untuk item piawai supaya pengedar boleh mengekalkan stok operasi berbanding gudang penuh. Penghantaran digabungkan dengan kabinet, laci dan peranti dalam satu penghantaran.
6. DOKUMENTASI BAHAN DAN KEPATUHAN
Sijil bahan, data ketahanan terhadap nyala api dan indeks penjejakan untuk komponen penebat, laporan ketebalan penyaduran untuk komponen konduktif, deklarasi RoHS, dan bukti komponen yang diperlukan dalam fail pengesahan IEC 61439 anda.
7. SELEPAS JUALAN
tindak balas teknikal dalam masa 24 jam. Penggantian percuma untuk sebarang komponen yang gagal dari segi dimensi atau bahan. Komponen dikekalkan pada revisi lukisan yang sama supaya pembaikan pada tahun kelima masih muat.
8. TERMA KOMERSIAL
FOB, CFR, CIF, DDP, Ex-Works. Jaminan Perdagangan, T/T, L/C. Sampel disediakan untuk pengesahan pemasangan sebelum pengeluaran berkelompok.
KAWALAN KUALITI – KOMPONEN KECIL YANG MENENTUKAN SAMADA SUATU PAPAN LULUS
Kecacatan pada tahap komponen murah untuk dicegah tetapi mahal untuk dikesan. Sebatang penebat retak, satu titik sentuh dengan lapisan terlalu nipis atau satu pengapit yang berada 2 mm di luar toleransi tidak kelihatan di bengkel; ia kelihatan semasa ujian dielektrik atau semasa litar pintas. Oleh itu, pemeriksaan masuk dan pemeriksaan semasa proses dilaksanakan ke atas setiap kelompok.
Kawalan bahan
1. Bahan mentah disahkan mengikut sijil pada masa diterima – gred polimer, ketulenan kuprum, gred keluli dan ketebalan.
2. Bahan penebat disahkan memenuhi piawaian ketahanan api, indeks jejak perbandingan dan kekuatan dielektrik; gred tahan api disahkan melalui dokumen kelompok.
3. Komponen logam diperiksa dari segi gred, ketebalan dan keadaan permukaan sebelum proses pembentukan.
Kawalan Dimensi
4. Pemeriksaan artikel pertama bagi setiap acuan dan setiap kelompok pengeluaran, dengan laporan dimensi penuh berdasarkan lukisan.
5. Pensampelan semasa proses mengikut AQL yang dipersetujui, dengan dimensi kritikal diukur menggunakan tolok yang telah dikalibrasi.
6. Kualiti benang dan daya tarikan keluar penyisipan diperiksa pada komponen berulir dan komponen yang dibentuk dengan penyisipan.
7. Pengesahan pemasangan terhadap komponen pasangannya – pemegang diperiksa bersama keratan bar sebenar, bukan hanya berdasarkan nombor pada lukisan.
Ujian Prestasi
8. Komponen penebat: voltan tahan frekuensi kuasa, rintangan penebat, lenturan mekanikal dan beban kantilever, serta kitaran haba pada sampel kelompok.
9. Bahagian konduktif: ketebalan penyaduran diukur menggunakan tolok salutan, lekatan, rintangan sentuh, dan kenaikan suhu pada arus berkadar.
10. Bahagian mekanikal: daya operasi, kitaran ketahanan, dan ujian beban ke atas engsel, kunci, dan pengapit.
11. Kakisan: ujian semburan garam ke atas bahagian yang disadur dan dilapisi, dengan masa (dalam jam) hingga cacat pertama direkodkan.
12. Persekitaran: penuaan kelembapan dan haba ke atas sampel, yang relevan bagi pemasangan di kawasan Teluk dan Afrika tropika.
KETAMPAKAN DAN PEMBALUTAN
13. Pemeriksaan visual untuk retak, ruang kosong, kilat, duri, cacat penyaduran, dan keseragaman warna.
14. Keterbacaan dan ketepatan penandaan.
15. Kuantiti, integriti pembalutan, dan pelabelan nombor bahagian disahkan sebelum kotak ditutup.
DOKUMENTASI DAN SISTEM
Sijil bahan, laporan dimensi, rekod ujian dan pengisytiharan RoHS dibekalkan atas permintaan dan diformat untuk dimasukkan ke dalam fail pengesahan IEC 61439 anda. Pengurusan kualiti ISO 9001 dengan ketidaksesuaian yang direkodkan, dikenal pasti punca akar dan ditutup. Sampel dibekalkan untuk pengesahan pemasangan sendiri sebelum pengeluaran berkelompok; pemeriksaan pihak ketiga oleh SGS, BV, TUV atau Intertek diterima.