EN

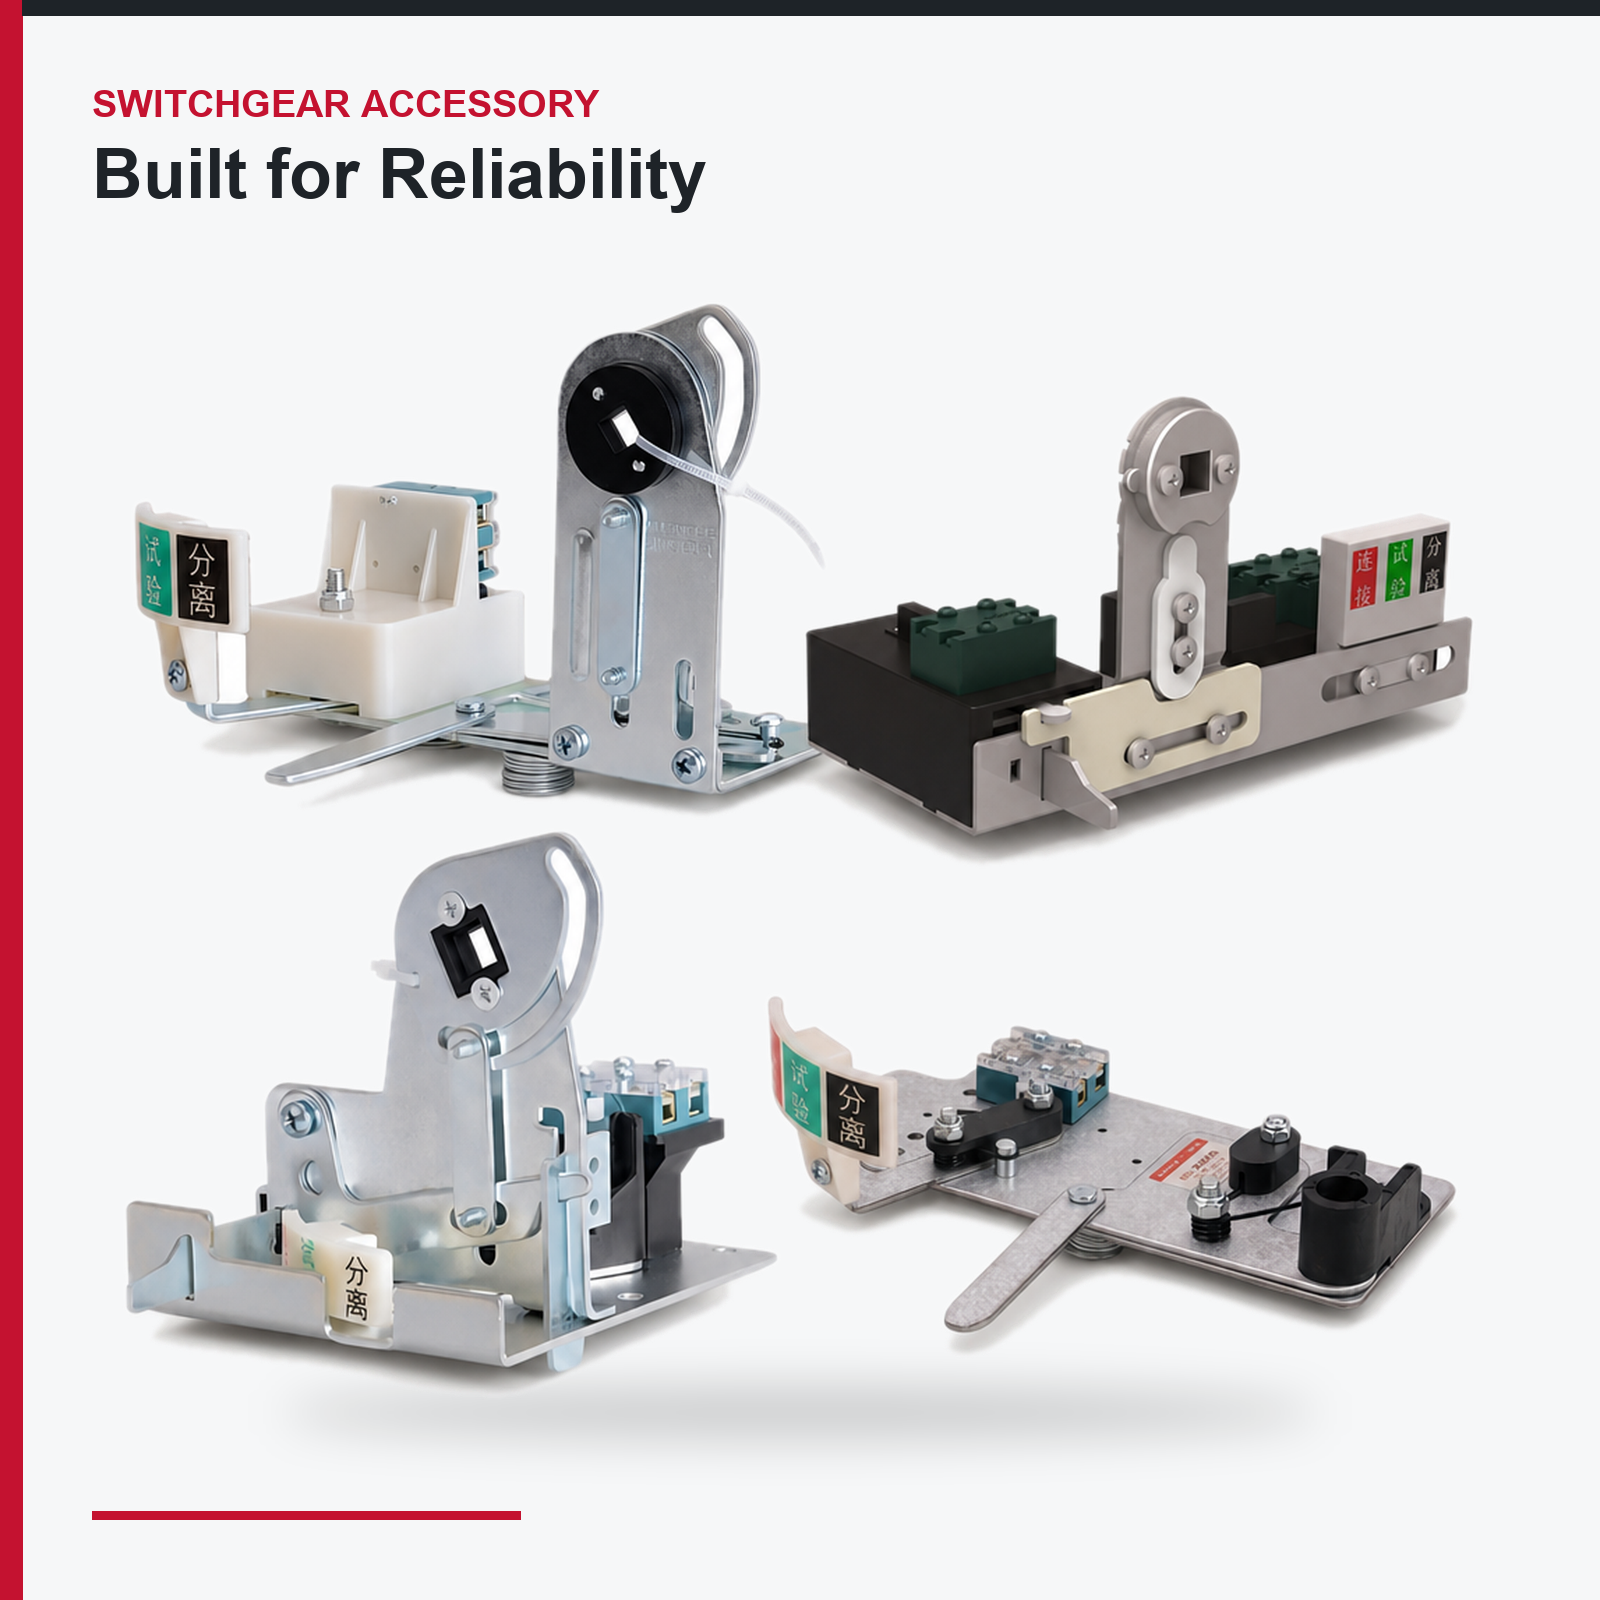
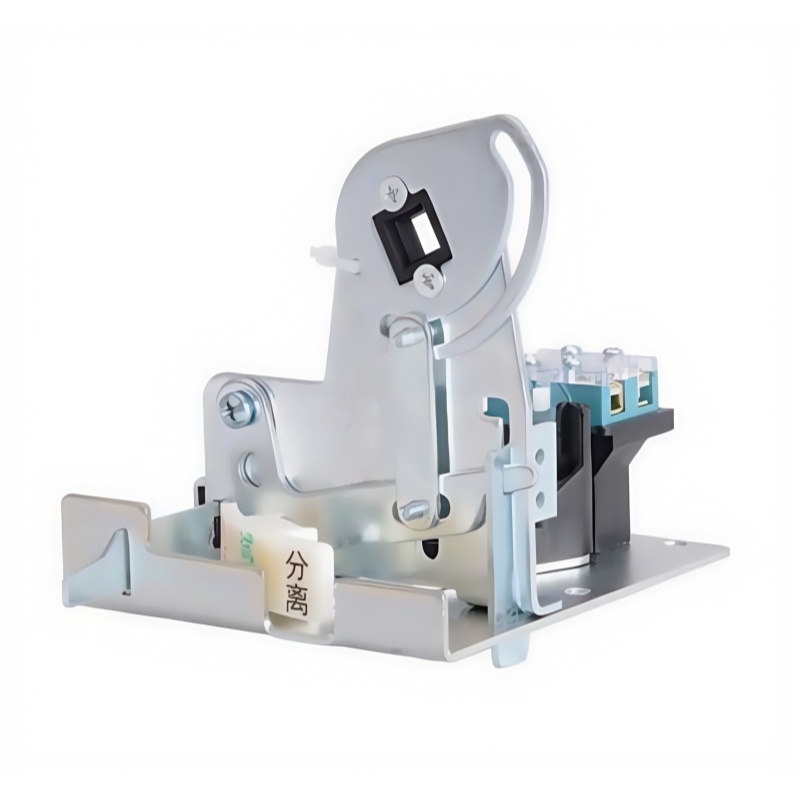
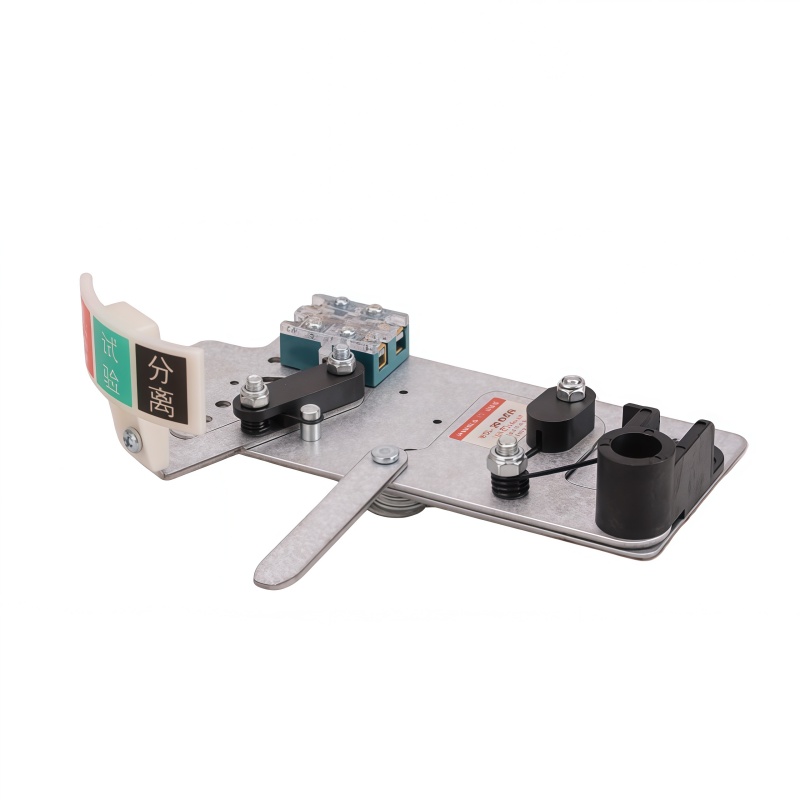
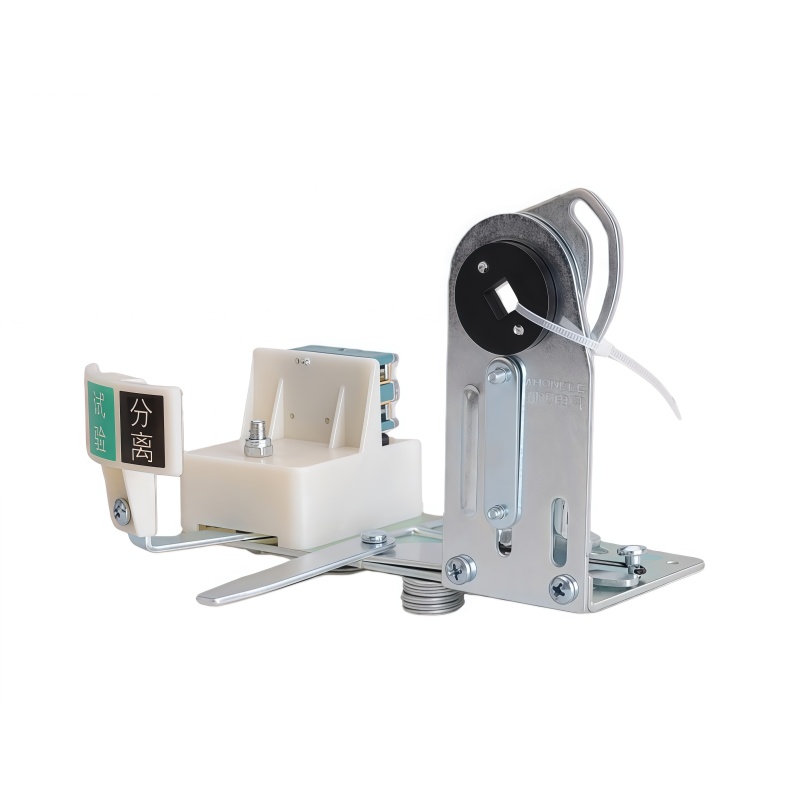
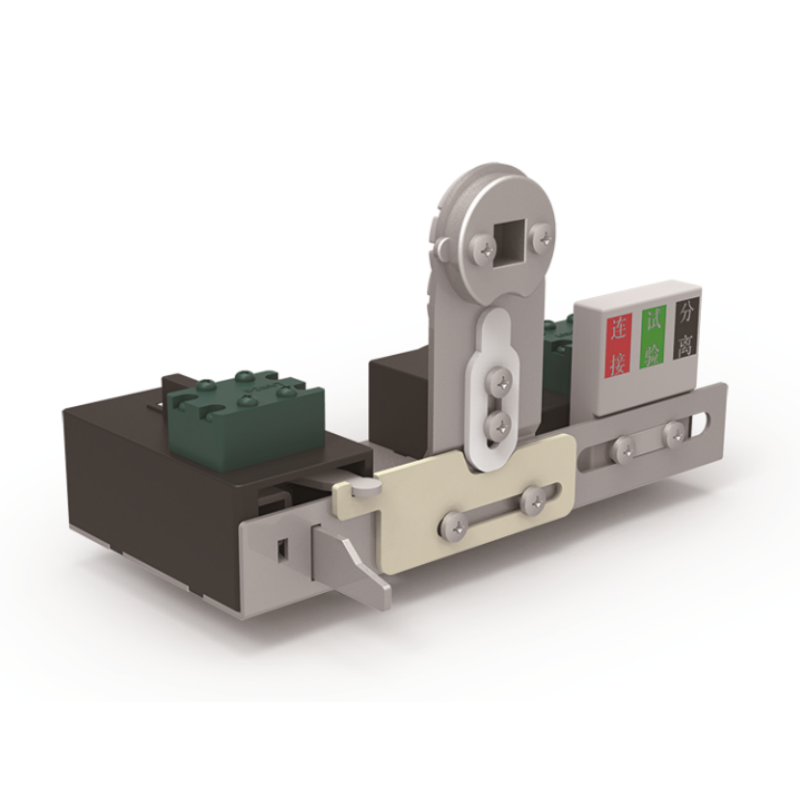
হাত দিয়ে টানা যাওয়া র্যাকিং মেকানিজম – তিন-অবস্থানের ড্রয়ার অপারেশন, ১,০০,০০০ সাইকেল
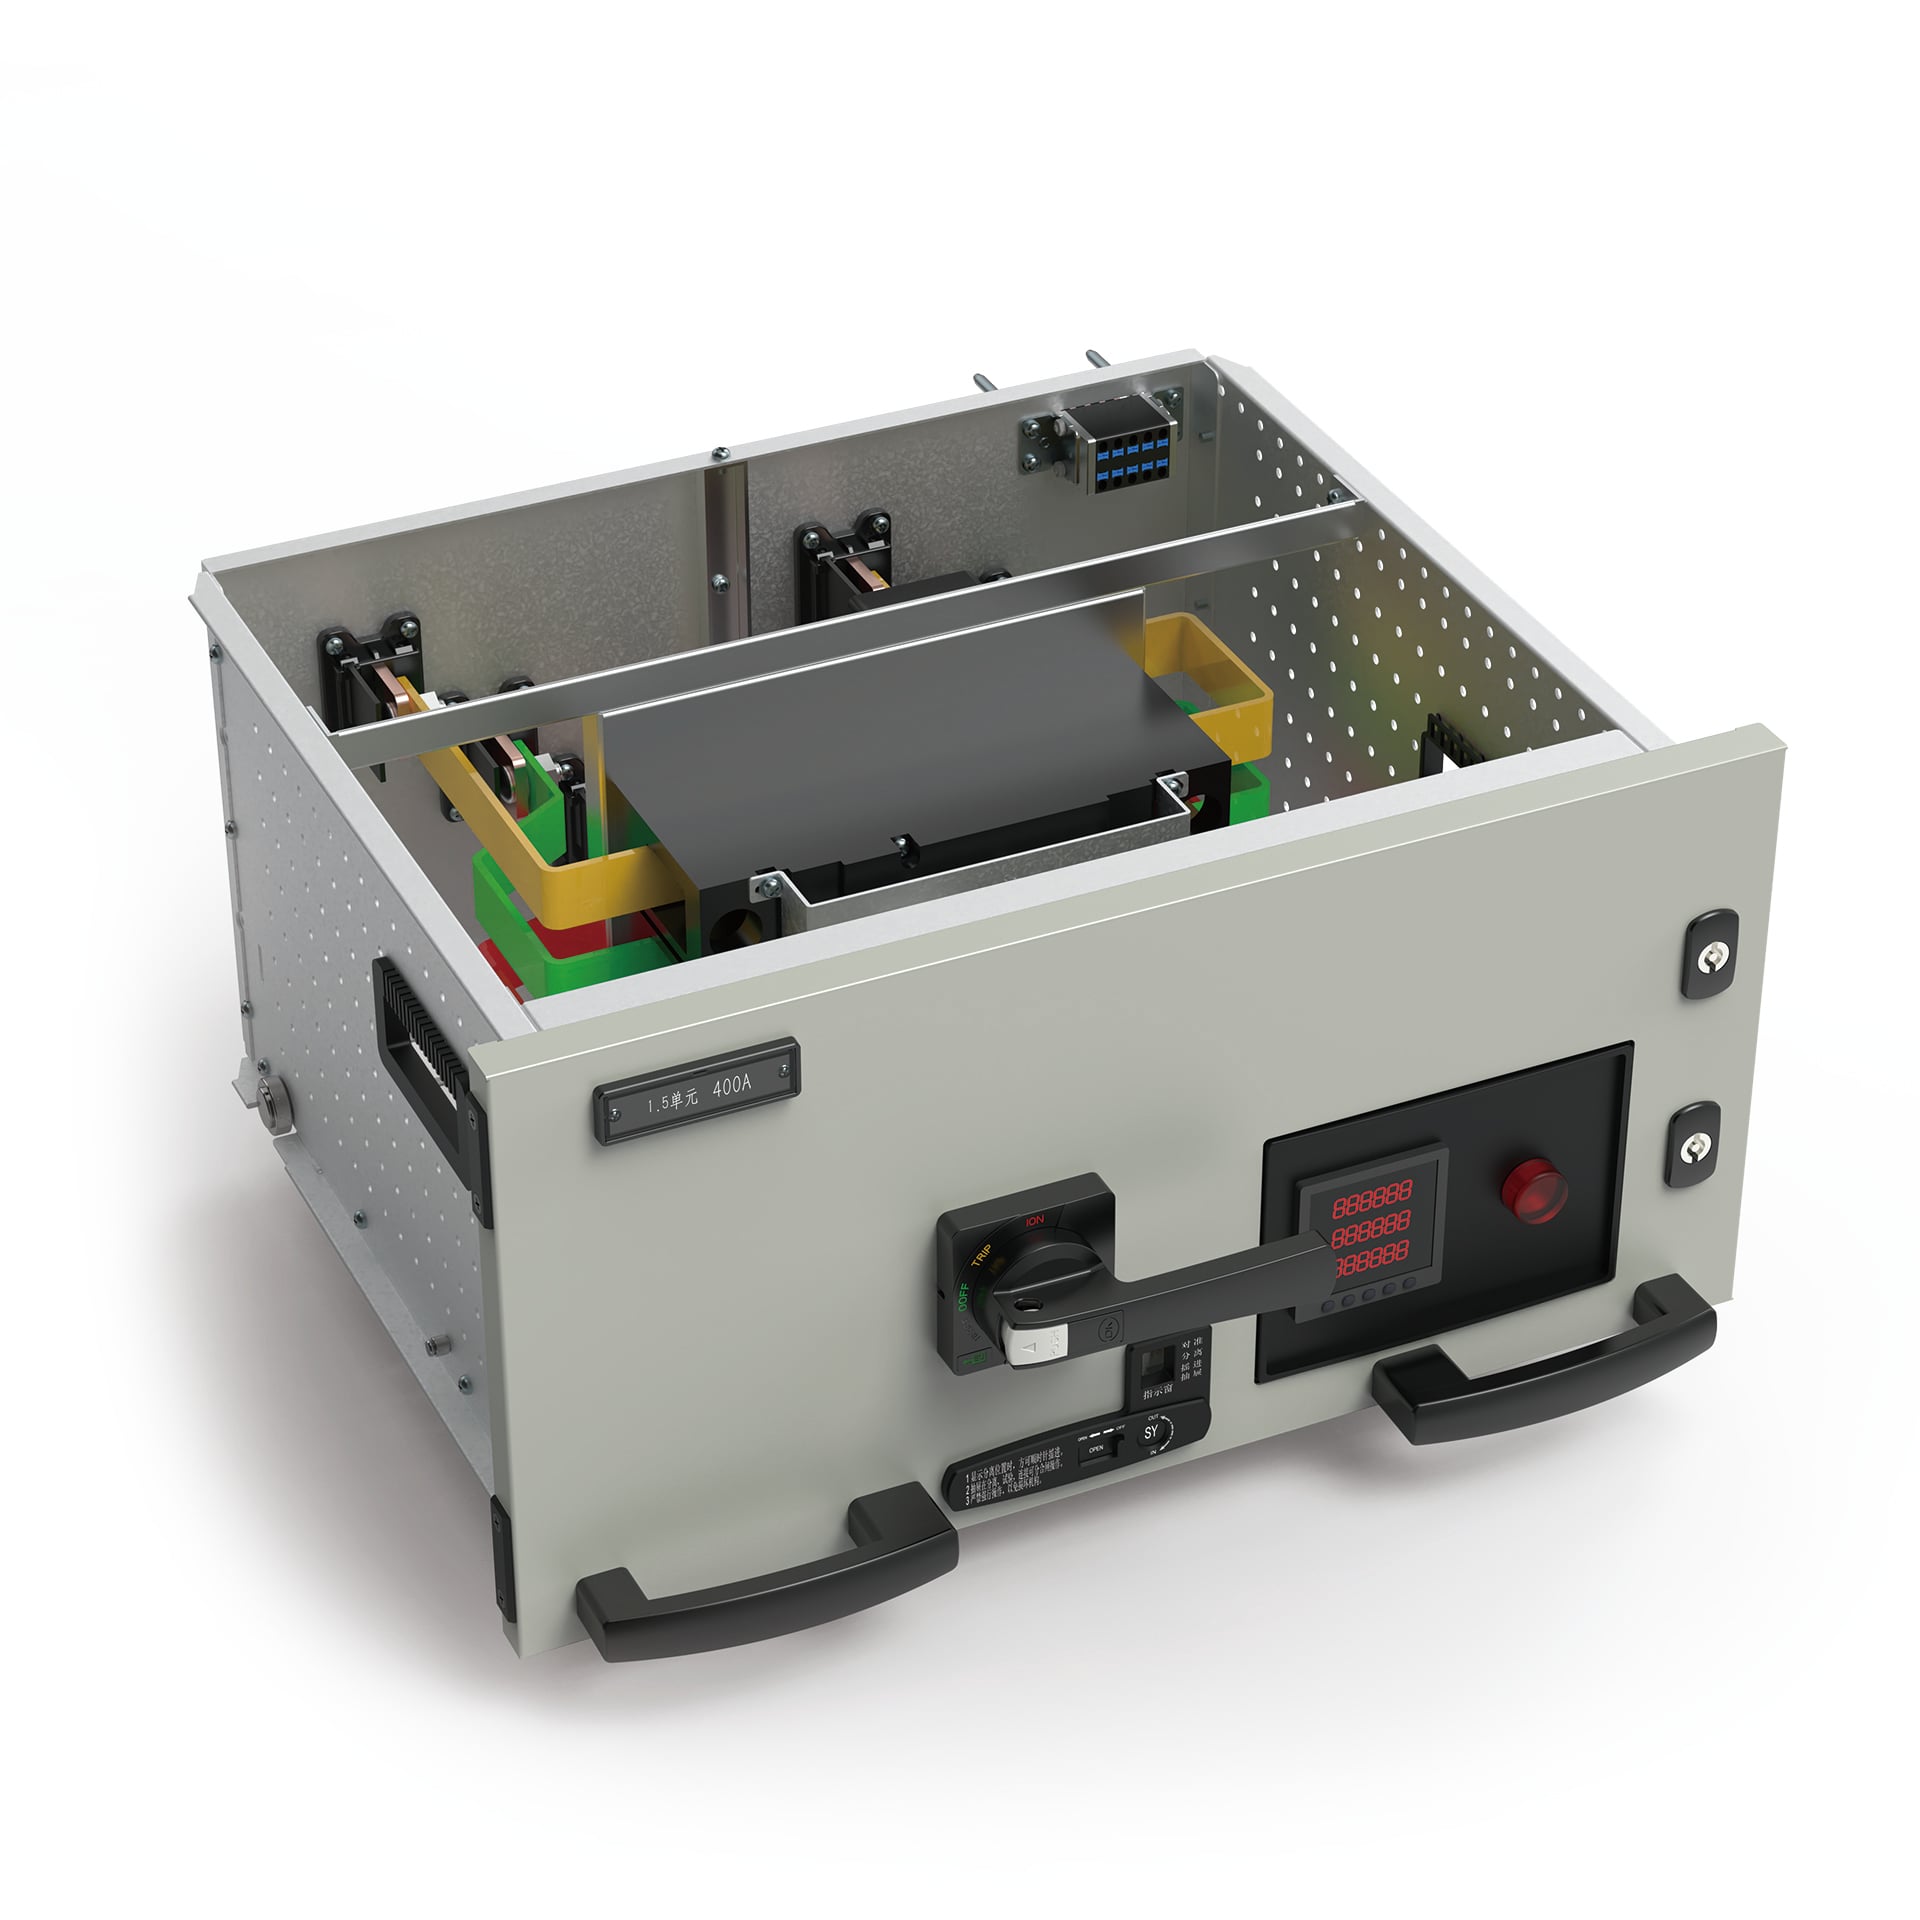
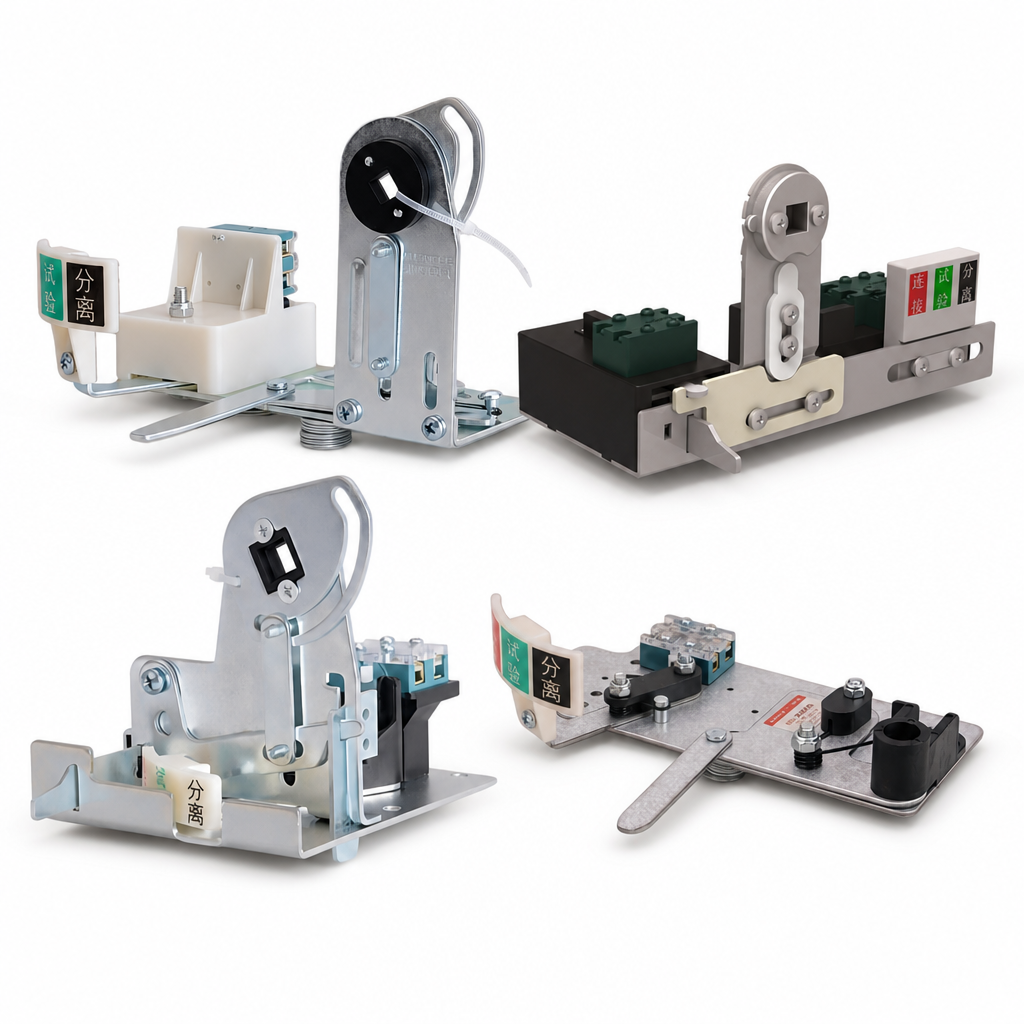
প্রত্যাহারযোগ্য এলভি ড্রয়ারের জন্য হাতে টানা র্যাকিং মেকানিজম। তিন-অবস্থান: সংযুক্ত/পরীক্ষা/বিচ্ছিন্ন, ইতিবাচক ল্যাচিং, ইন্টারলক এবং প্যাডলকিং। ১০০,০০০ চক্র।
- সংক্ষিপ্ত বিবরণ
- প্রয়োগ
- প্রযুক্তিগত তথ্য
- সেবাসমূহ
- গুণগত নিয়ন্ত্রণ
- সুপারিশকৃত পণ্য
হাত দিয়ে টানা যাওয়া র্যাকিং মেকানিজম – তিন-অবস্থানের ড্রয়ার অপারেশন, ১,০০,০০০ সাইকেল
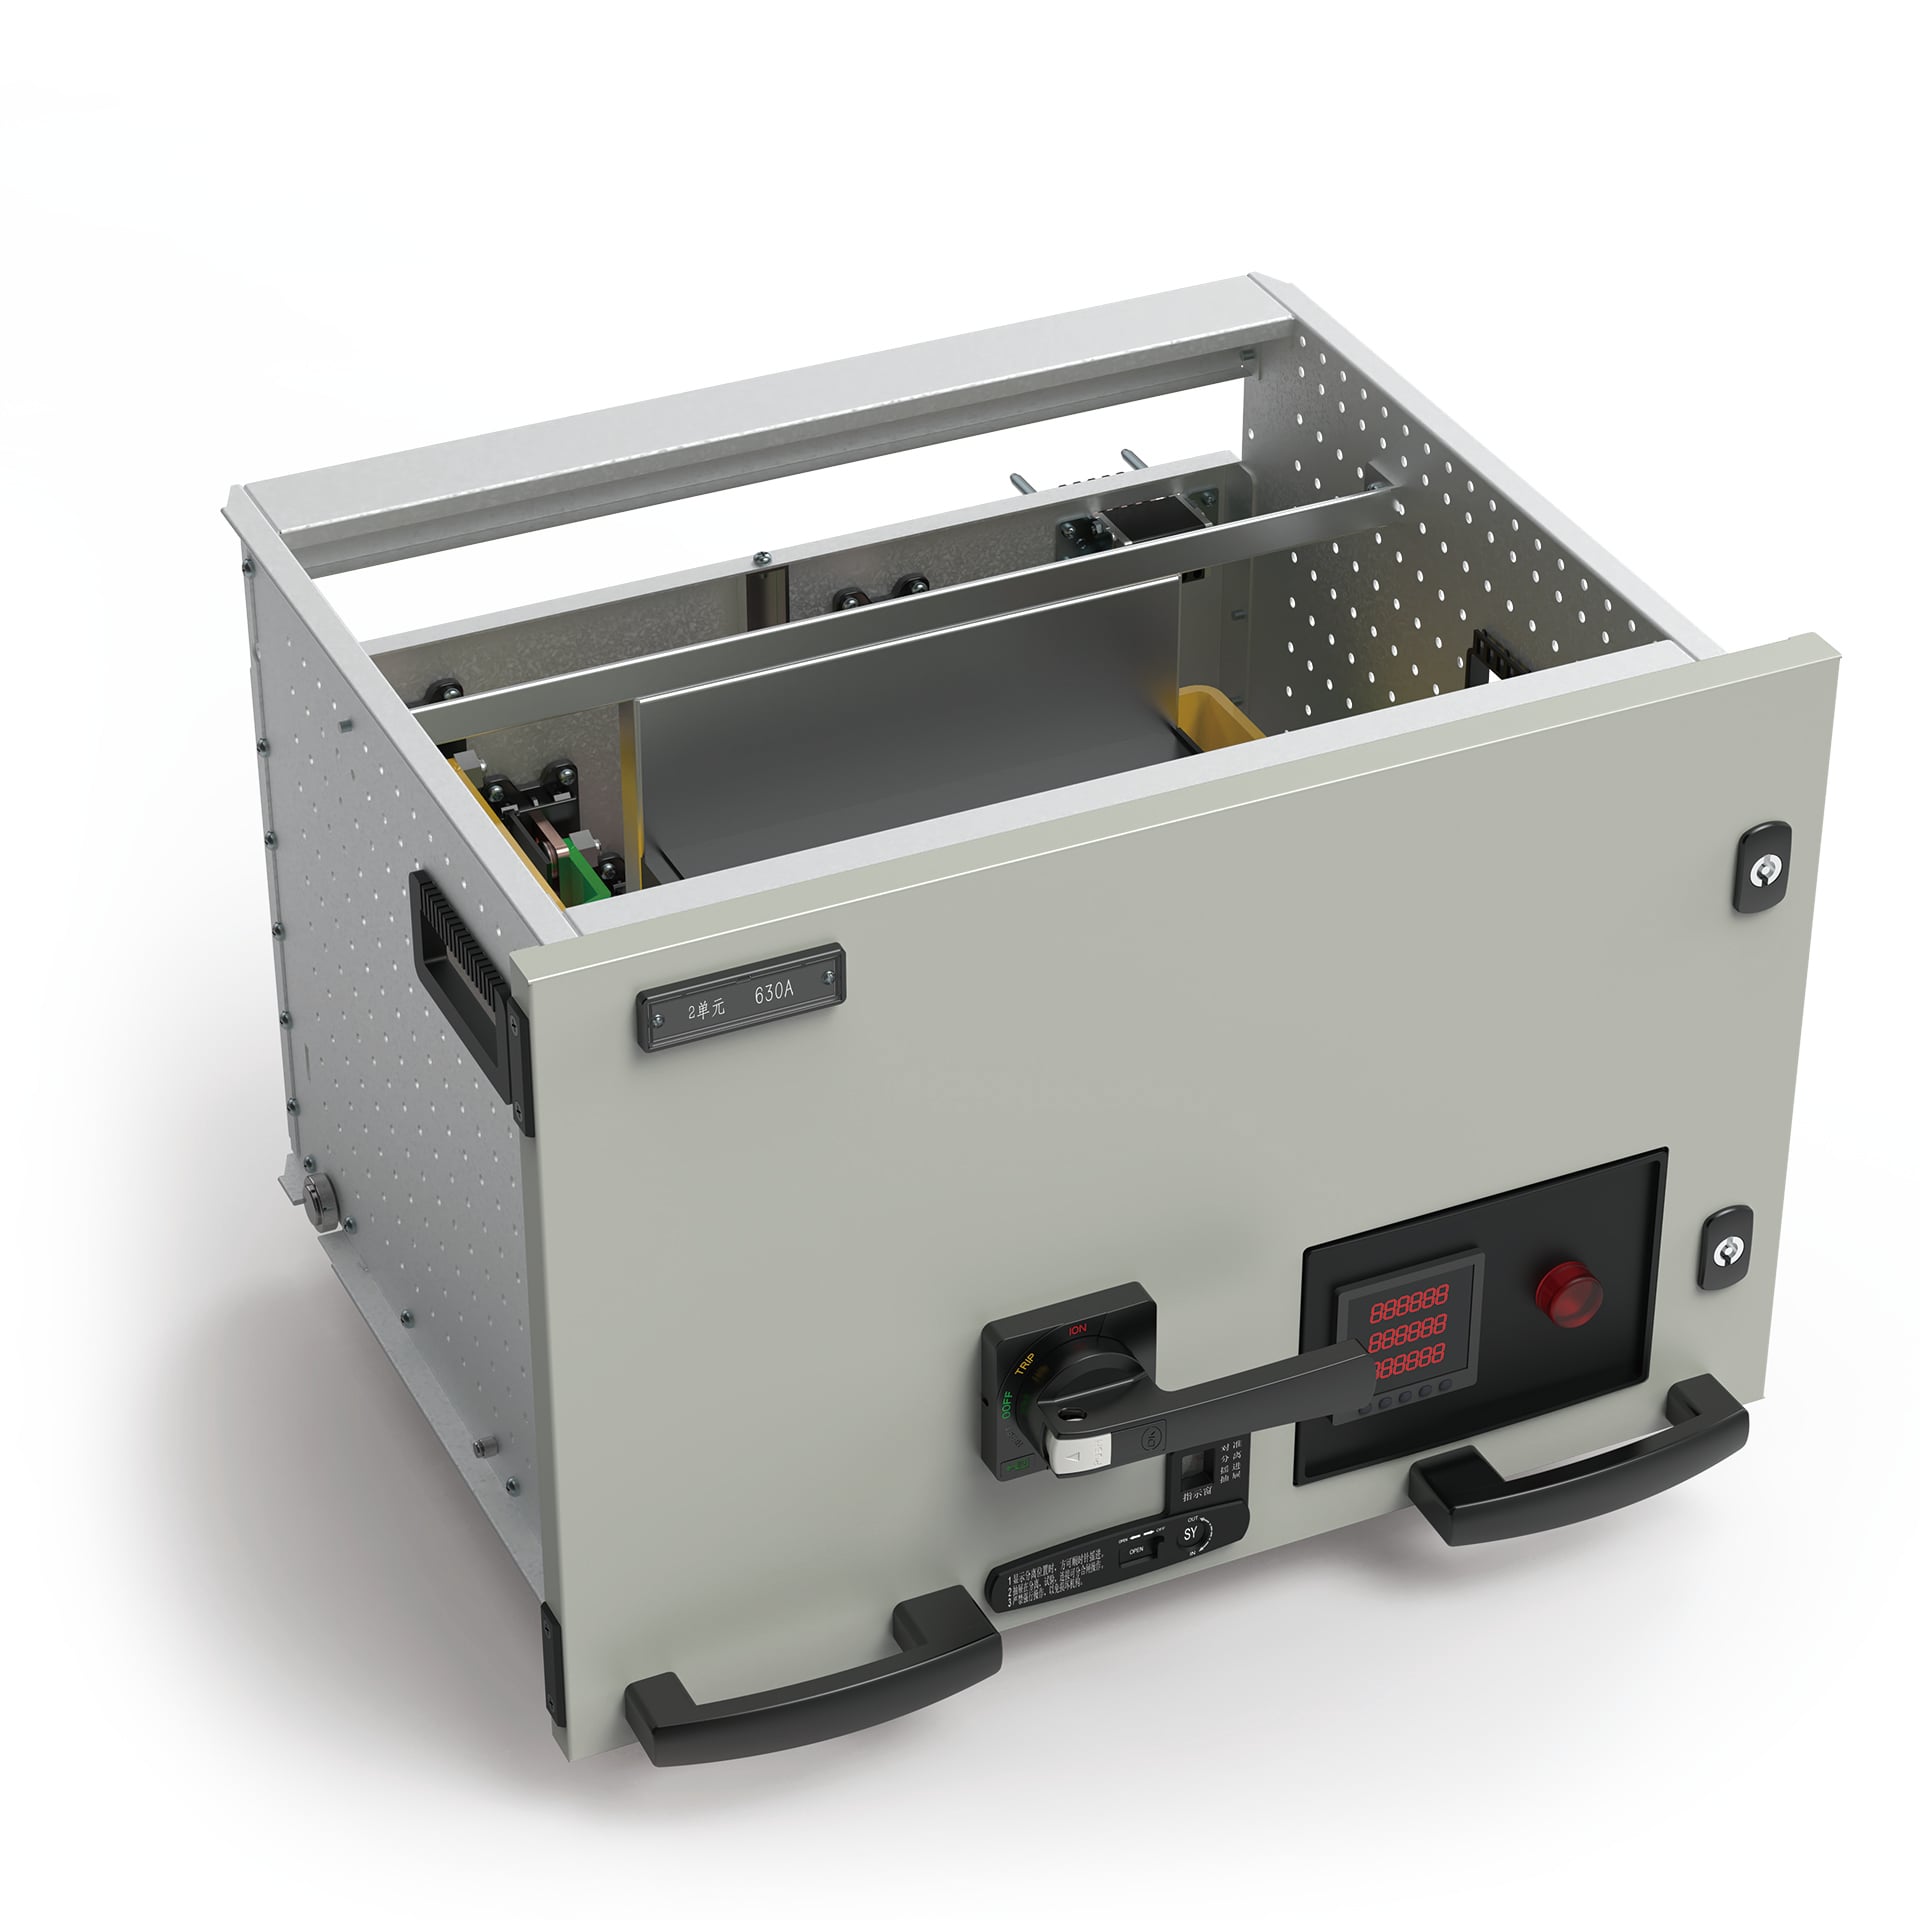
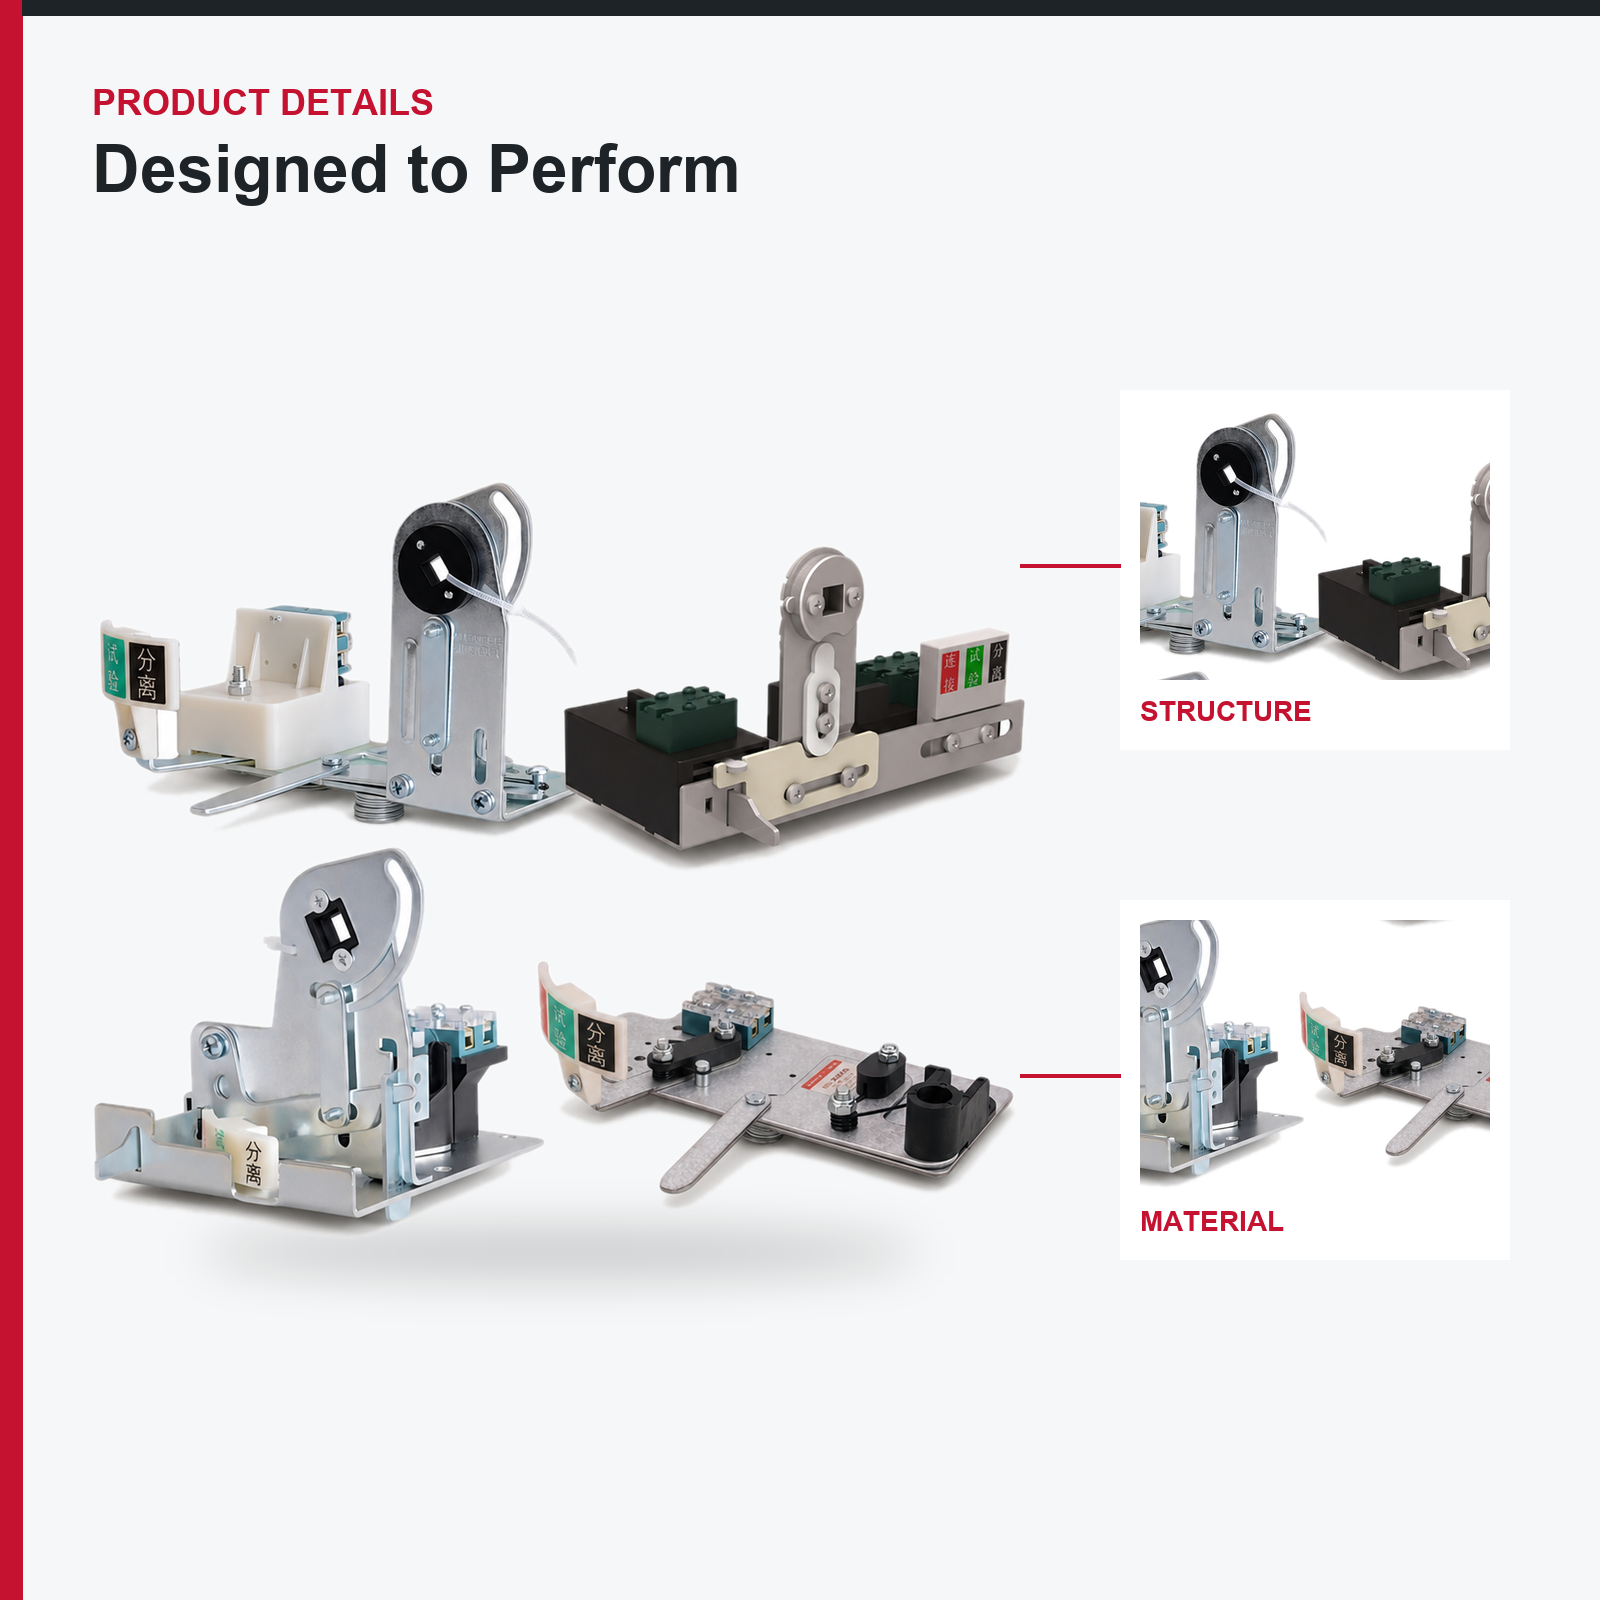
হাত দিয়ে টানা যায় এমন যান্ত্রিক ব্যবস্থা হলো একটি প্রত্যাহারযোগ্য ড্রয়ারকে সংযোগ, পরীক্ষা ও বিচ্ছিন্নতা অবস্থানের মধ্যে স্থানান্তরিত করে এবং প্রতিটি অবস্থানে এটিকে নিরাপদভাবে ধরে রাখে। এটি একটি প্রত্যাহারযোগ্য বোর্ডের মধ্যে সবচেয়ে গুরুত্বপূর্ণ নিরাপত্তা-সম্পর্কিত যান্ত্রিক উপাদান, এবং এটিই স্পষ্টভাবে একটি সঠিকভাবে প্রকৌশলীকৃত ড্রয়ারকে স্থানীয়ভাবে আবিষ্কৃত কোনো ড্রয়ার থেকে পৃথক করে।
কেন এটি নির্ধারণ করে যে একটি প্রত্যাহারযোগ্য বোর্ড কিনতে মূল্যবান কি না
একটি প্রত্যাহারযোগ্য বোর্ডের সম্পূর্ণ বাণিজ্যিক যুক্তি হলো যে, কোনো ফিডারকে দ্রুত ও নিরাপদভাবে বিচ্ছিন্ন করা, পরীক্ষা করা এবং প্রতিস্থাপন করা যায় বিভাগটি বন্ধ না করেই। এই যুক্তিটি সম্পূর্ণরূপে এই যান্ত্রিক ব্যবস্থার উপর নির্ভরশীল। যদি ড্রয়ারটি পরীক্ষা অবস্থানে নিরাপদভাবে লক না হয়, তবে অপারেটর অবস্থানটির প্রতি বিশ্বাস রাখতে পারবেন না। যদি ইন্টারলক ডিভাইসটি বন্ধ থাকাকালীন র্যাকিং করার অনুমতি দেয়, তবে ড্রয়ারটি লোড কারেন্ট বিচ্ছিন্ন করবে ইসোলেটিং কন্টাক্টের মাধ্যমে, যা এই উদ্দেশ্যে কখনও ডিজাইন করা হয়নি। যদি র্যাকিং বল অসম হয়, তবে ইসোলেটিং কন্টাক্টগুলি সঠিকভাবে সিট হবে না এবং উত্তাপ তৈরি শুরু হবে।
কেন আমরা এটি নিজেরাই তৈরি করি
এটি সূক্ষ্ম যান্ত্রিক কাজ—ক্যাম জ্যামিতি, ল্যাচ এনগেজমেন্ট, স্প্রিং রেট, যোগাযোগ সাইটের সঠিক অবস্থানের সহনশীলতা—এবং এই ধরনের উচ্চ মানের উপাদান খোলা বাজারে স্থির গুণগত মানে নির্ভরযোগ্যভাবে পাওয়া যায় না। এটি আমাদের নিজস্বভাবে উন্নয়ন করা ২,০০০-এর বেশি উপাদানের মধ্যে একটি, যার যান্ত্রিক ডিজাইনের পেছনে পেটেন্ট রয়েছে, কারণ অজানা উৎস থেকে কেনা যান্ত্রিক ব্যবস্থা সম্পূর্ণ বোর্ডের নিরাপত্তা ঝুঁকিতে ফেলে।
তিনটি অবস্থান, এবং প্রতিটির গুরুত্ব
সংযুক্ত—শক্তি ও নিয়ন্ত্রণ বর্তনী উভয়ই সক্রিয়, ড্রয়ার কাজে লাগানো হয়েছে। পরীক্ষা—শক্তি যোগাযোগ বিচ্ছিন্ন, কিন্তু নিয়ন্ত্রণ বর্তনী এখনও সক্রিয়, যাতে ফিডার লজিক পরীক্ষা করা যায় এবং মোটর চালু করার প্রক্রিয়া প্রমাণ করা যায় মোটরকে শক্তি প্রদান না করে। বিচ্ছিন্ন—উভয় বর্তনীই বিচ্ছিন্ন, একটি বিচ্ছেদ দূরত্ব সহ, এবং রক্ষণাবেক্ষণের জন্য ড্রয়ারটি প্যাডলক করা যায়। পরীক্ষা অবস্থানটি জীবিত বোর্ডে চালুকরণ ও ত্রুটি নির্ণয় করার অনুমতি দেয়, এবং এটিই সস্তা যান্ত্রিক ব্যবস্থাগুলি প্রায়শই নির্ভরযোগ্যভাবে ধরে রাখতে ব্যর্থ হয়।
আমরা যা সরবরাহ করি
MOLDVOLT ১/২, ১, ১.৫ এবং ২ ইউনিট ড্রয়ার এবং M-Blokset ৪M/২, ৩M এবং ৬M মডিউলের জন্য সম্পূর্ণ মেকানিজম অ্যাসেম্বলি, যার মধ্যে হ্যান্ডেল, ক্যাম, ল্যাচ, অবস্থান নির্দেশক, ইন্টারলক লিভার এবং প্যাডলকিং ব্যবস্থা অন্তর্ভুক্ত। সমস্ত অ্যাসেম্বলি পূর্ব-সংযুক্ত ও পরিমাপকৃত অবস্থায় সরবরাহ করা হয়, একটি ফিট-আপ ড্রয়িং এবং র্যাকিং ফোর্স স্পেসিফিকেশন সহ, যাতে আপনার ওয়ার্কশপ প্রতিটি ড্রয়ারকে অনুভূতির পরিবর্তে একটি সংখ্যা দিয়ে যাচাই করতে পারে।
প্রাথমিক অ্যাপ্লিকেশন
- GCK মোটর কন্ট্রোল সেন্টারে ড্রয়ার র্যাকিং।
- GCS প্রত্যাহারযোগ্য বিতরণ বোর্ডে ড্রয়ার র্যাকিং।
- MNS সুইচগিয়ারে ড্রয়ার র্যাকিং।
- M-Blokset প্ল্যাটফর্মে মডিউল র্যাকিং।
- বিদ্যমান প্রত্যাহারযোগ্য বোর্ডগুলির পুনর্নবীকরণের জন্য প্রতিস্থাপন মেকানিজম।
- প্রত্যাহারযোগ্য সুইচগিয়ার চালানো হয় এমন কারখানাগুলির জন্য স্পেয়ার পার্টস স্টক।
- প্যানেল বিল্ডারদের কাছে CKD ড্রয়ার কিট সরবরাহ করা হয় যারা নিজস্ব ইউনিটগুলি সংযোজন করেন।
এটি কোথায় কার্যক্রমে ব্যবহৃত হয়
প্রতিবার যখন কোনো গাছের বৈদ্যুতিক প্রকৌশলী রক্ষণাবেক্ষণের জন্য একটি ফিডার বিচ্ছিন্ন করেন, চালুকরণের সময় একটি স্টার্টার ক্রম পরীক্ষা করেন, অথবা ব্যর্থ হওয়ার পর একটি ইউনিটকে স্পেয়ার দিয়ে প্রতিস্থাপন করেন। একটি প্রক্রিয়া উদ্যোগের ব্যস্ত মোটর নিয়ন্ত্রণ কেন্দ্রে এটি বিশ বছর ধরে সপ্তাহে কয়েকবার ঘটতে পারে, যার কারণে ১০০,০০০ চক্রের সহনশীলতা একটি বিশেষ নির্দিষ্টকরণ—বিপণন নয়।
আঞ্চলিক ফিট
— মধ্য প্রাচ্য: লবণ অপসারণ, জেলা শীতলীকরণ এবং পেট্রোরাসায়ন শিল্পের চলমান-প্রক্রিয়া উদ্যোগগুলিতে ড্রয়ারগুলি প্রায়শই চালানো হয়; সৌদি এসইসি এবং তুল্য প্রকল্পগুলিতে কারখানা গ্রহণ পরীক্ষার সময় তিন-অবস্থান কার্যক্রম এবং ইন্টারলক ফাংশনের যাচাইকরণ লক্ষ্য করা হয়েছিল।
— আফ্রিকা: খনি এবং সিমেন্ট উদ্যোগগুলিতে একটি স্পেয়ার ড্রয়ার প্রতিস্থাপন করে দূরবর্তী সাইটে একজন প্রযুক্তিবিদের ভিজিট এড়ানো যায়। যান্ত্রিক যন্ত্রের ধূলিপ্রতিরোধী বৈশিষ্ট্য একটি বাস্তব প্রয়োজন—এটি কোনো তাত্ত্বিক প্রয়োজন নয়।
— রাশিয়া এবং সিআইএস: শীতল জলবায়ুর জন্য লুব্রিক্যান্ট নির্দিষ্টকরণ যাতে অনাপাদান বা আংশিকভাবে আপাদিত সুইচরুমে কম তাপমাত্রায় যন্ত্রটি স্বাধীনভাবে কাজ করতে পারে।
- পূর্ব ইউরোপ: ইন্টারলক ফাংশন যেখানে অ্যাসেম্বলি যাচাইয়ের অংশ, EN 61439-2 অনুযায়ী CE মার্ক করা অ্যাসেম্বলিগুলি।
উপযুক্ত নয়
গ্যাড, এক্সএল-২১ এবং জেএক্সএফ-এর মতো ফিক্সড-টাইপ বোর্ড, যাদের কোনো ড্রয়ার কম্পার্টমেন্ট নেই—সেখানে ম্যানুয়াল অপারেটিং মেকানিজম ব্যবহার করুন। ক্রস-প্ল্যাটফর্ম ব্যবহার: মোল্ডভোল্ট এবং এম-ব্লকসেট মেকানিজমগুলি পরস্পর বিনিময়যোগ্য নয়।
প্রযুক্তিগত তথ্য — হ্যান্ড-পুল র্যাকিং মেকানিজম
অনুরূপতা: আইইসি ৬১৪৩৯-১, আইইসি ৬১৪৩৯-২, জিবি ৭২৫১.১
| বিভাগ | আইটেম | প্যারামিটার বিবরণ |
| কাজ | অবস্থান | সংযুক্ত করুন / পরীক্ষা করুন / বিচ্ছিন্ন করুন |
| অবস্থান ল্যাচিং | প্রতিটি অবস্থানে ধনাত্মক ডিটেন্ট, যার সাথে যান্ত্রিক নির্দেশনা | |
| অপারেশন | ম্যানুয়াল হ্যান্ডেল, টুল-মুক্ত | |
| অবস্থান নির্দেশক | গ্যাস্কেটযুক্ত কনফিগারেশনে দরজা বন্ধ থাকাকালীনও দৃশ্যমান | |
| সামঞ্জস্যতা | মোল্ডভোল্ট ড্রয়ার সিরিজ | ১/২ ইউনিট, ১ ইউনিট, ১.৫ ইউনিট, ২ ইউনিট |
| এম-ব্লকসেট মডিউল সিরিজ | ৪এম/২, ৩এম, ৬এম | |
| নোট | দুটি প্ল্যাটফর্মে ভিন্ন ভিন্ন যান্ত্রিক ব্যবস্থা ব্যবহার করা হয় এবং তাদের পরস্পর বিনিময়যোগ্য নয় | |
| ইন্টারলক | র্যাকিং ইন্টারলক | যন্ত্রটি বন্ধ অবস্থায় থাকাকালীন র্যাকিং বাধা দেওয়া হয় |
| যন্ত্র ইন্টারলক | নির্দিষ্ট অবস্থানের মধ্যে বন্ধ করা বাধা দেওয়া হয় | |
| দরজা ইন্টারলক | ড্রয়ার কানেক্ট অবস্থায় থাকাকালীন দরজা খোলা যায় না (অনুমোদিত প্রবেশের জন্য সরঞ্জাম দিয়ে এই বাধা অতিক্রম করা যায়) | |
| প্যাডলকিং | বিচ্ছিন্ন অবস্থানে, সর্বোচ্চ ৩টি প্যাডলক, শ্যাকল ৪ - ৮ মিমি | |
| যান্ত্রিক পারফরম্যান্স | মেকানিক্যাল সহনশীলতা | ১,০০,০০০ অপারেটিং সাইকেল |
| র্যাকিং অপারেটিং বল | প্রতিটি ড্রয়ার আকার অনুযায়ী নির্দিষ্ট এবং প্রতিটি ইউনিটে যাচাই করা হয় | |
| যোগাযোগ সারিবদ্ধকরণ সহনশীলতা | মডিউল ড্রয়িংয়ের বিরুদ্ধে পরিমাপ করা হয় | |
| ভূ-যোগাযোগ ক্রম | ভূ-যোগাযোগ পাওয়ার যোগাযোগের আগে স্থাপন করা হয় এবং পাওয়ার যোগাযোগের পরে বিচ্ছিন্ন হয় | |
| উপকরণসমূহ | ক্যাম এবং ল্যাচ | কঠিন ইস্পাত, দস্তা প্লেটেড |
| হ্যান্ডেল | কাচ-প্রবলিত পলিমাইড স্টিল কোরের উপর | |
| স্প্রিং | স্টেইনলেস স্টিল | |
| বেয়ারিং এবং গাইড | স্ব-স্নেহযুক্ত, সাধারণ ব্যবহারে রক্ষণাবেক্ষণমুক্ত | |
| প্লেটেড পার্টসে সল্ট স্প্রে | ন্যূনতম ৯৬ ঘণ্টা | |
| পরিবেশ | পরিবেষ্টিত তাপমাত্রা | মানক: -৫ ℃ থেকে +৪০ ℃; বিকল্প স্নেহক বিশেষকরণের সাথে: -২৫ ℃ থেকে +৫৫ ℃ |
| আপেক্ষিক আর্দ্রতা | 95% পর্যন্ত | |
| ধুলো থেকে রক্ষা | গাইড এবং ক্যাম পৃষ্ঠগুলি প্রবেশের বিরুদ্ধে সুরক্ষিত | |
| উচ্চতা | সর্বোচ্চ ২০০০ মিটার | |
| প্রতিটি ইউনিটে যাচাইকরণ | অবস্থান পরীক্ষা | তিনটি অবস্থানের কাজ প্রতিটি অবস্থানে ধনাত্মক ল্যাচ দিয়ে নিশ্চিত করা হয়েছে |
| ইন্টারলক পরীক্ষা | উভয় দিকে ফাংশন যাচাই করা হয়েছে | |
| র্যাকিং বল | বিশেষকরণের বিরুদ্ধে পরিমাপ করা হয়েছে এবং রেকর্ড করা হয়েছে | |
| যোগাযোগ এনগেজমেন্ট | মডিউল ড্রয়িংয়ের বিরুদ্ধে গভীরতা পরিমাপ করা হয়েছে | |
| আর্থ ক্রম | আর্থ যোগাযোগ মেক-বিফোর / ব্রেক-আফটার যাচাই করা হয়েছে |
বিকল্প
রাশিয়া ও সিআইএসের জন্য কম-তাপমাত্রার লুব্রিক্যান্ট | অবস্থান নির্দেশনা মাইক্রোসুইচ
দূরবর্তী সংকেত দেওয়ার জন্য | অতিরিক্ত প্যাডলকিং ব্যবস্থা | অতিরিক্ত ক্যাম এবং ল্যাচ
দীর্ঘমেয়াদী রক্ষণাবেক্ষণের জন্য স্টক সেট | ওইএম ব্র্যান্ডিং
যেসব অংশ আপনি স্থানীয়ভাবে নির্ভরযোগ্যভাবে ক্রয় করতে পারবেন না
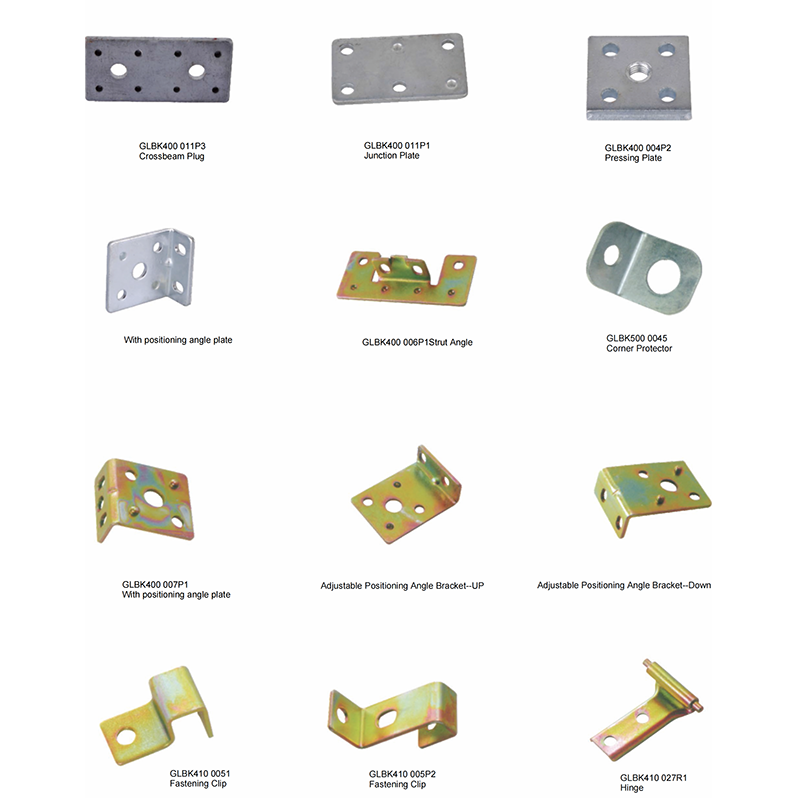
আমাদের বাজারগুলিতে যেকোনো প্যানেল বিল্ডারকে জিজ্ঞাসা করুন যে, একটি উৎপাদন ব্যাচকে আসলে কী বাধা দেয়—এবং এটি খুব কমই ব্রেকার হয়। এটি হলো ফাটলযুক্ত বাসবার সাপোর্ট যা পৌঁছেছে, ড্রয়িংয়ে উল্লিখিত বার সাইজের সাথে মেল না খাওয়া ক্ল্যাম্প, মিলে যাওয়া লক ছাড়া হ্যান্ডেল, বা ভারযুক্ত দরজা বহন করতে অক্ষম হিঞ্জ। আমরা এই উপাদানগুলির ২,০০০-এর বেশি নিজস্বভাবে উৎপাদন করি, যার পেছনে ৩৮টির বেশি পেটেন্ট রয়েছে—কারণ ওপেন মার্কেট এগুলি সুসঙ্গতভাবে সরবরাহ করে না।
১. একটি একক উৎস থেকে সম্পূর্ণ পণ্য সীমা
ইনসুলেটর, বাসবার হোল্ডার, কেবল ক্ল্যাম্প, হিঞ্জ, লক, হ্যান্ডেল, অপারেটিং মেকানিজম, আইসোলেটিং কন্টাক্ট, মাউন্টিং রেল এবং ক্যাবিনেট হার্ডওয়্যার—একটি সরবরাহকারী, একটি প্যাকিং লিস্ট, একটি কন্টেইনার। আপনি একটি ক্যাবিনেটের জন্য আটটি বিক্রেতার পিছনে দৌড়ানো বন্ধ করেন।
২. মাত্রিক তথ্য এবং ফিট-আপ ড্রয়িং
প্রতিটি অংশের সাথে একটি মাত্রিক ড্রয়িং, বার বা প্যানেল সামঞ্জস্যতা টেবিল, টর্ক মান এবং উপাদান স্পেসিফিকেশন পাঠানো হয়। আপনার ডিজাইনার নমুনা অর্ডার করার আগেই বাসবার চেম্বারের লেআউট করতে পারেন।
৩. মিলে যাওয়া সিস্টেম, আলাদা আলাদা আইটেম নয়
ইনসুলেটর, হোল্ডার এবং ক্ল্যাম্পগুলি একটি নির্দিষ্ট শীর্ষ সহ্য রেটিংয়ের সাথে একটি সিস্টেম হিসাবে ডিজাইন করা হয়েছে। ব্র্যান্ড মিশ্রণ করা হলে একটি বাসবার চেম্বার, যা কাগজে ভালো দেখাচ্ছিল, শর্ট-সার্কিট পরীক্ষায় ব্যর্থ হয়। সেটটি নির্দিষ্ট করুন এবং ত্রুটি রেটিং একটি ডিজাইন মান—এটি আশা নয়।
৪. কাস্টম এবং OEM পার্টস
অ-স্ট্যান্ডার্ড আকার, বিকল্প থ্রেড ফর্ম, ব্র্যান্ড-চিহ্নিত পার্টস এবং প্রাইভেট-লেবেল প্যাকেজিং। ভলিউম গ্রাহকদের জন্য টুলিং ডেভেলপমেন্ট, যার ড্রয়িংগুলি NDA-এর অধীনে ধরে রাখা হয়।
৫. স্টক, MOQ এবং কনসোলিডেশন
স্ট্যান্ডার্ড আইটেমগুলিতে কম ন্যূনতম অর্ডার পরিমাণ, যাতে একটি ডিস্ট্রিবিউটর একটি ওয়ারহাউসের পরিবর্তে একটি কার্যকরী স্টক রাখতে পারে। ক্যাবিনেট, ড্রয়ার এবং ডিভাইসগুলি একটি শিপমেন্টে একত্রিত লোডিং।
৬. উপাদান এবং অনুপালন ডকুমেন্টেশন
উপাদান সার্টিফিকেট, ইনসুলেটিং পার্টসের জন্য দহনযোগ্যতা এবং ট্র্যাকিং-ইনডেক্স ডেটা, কন্ডাক্টিভ পার্টসের জন্য প্লেটিং পুরুত্ব রিপোর্ট, RoHS ঘোষণা এবং আপনার IEC 61439 যাচাইকরণ ফাইলের জন্য প্রয়োজনীয় উপাদান-সংক্রান্ত প্রমাণ।
৭. পরবর্তী বিক্রয়
২৪ ঘণ্টার মধ্যে কারিগরি প্রতিক্রিয়া। আকার বা উপাদানের ভিত্তিতে যেকোনো অংশ ব্যর্থ হলে সেটি বিনামূল্যে প্রতিস্থাপন করা হবে। পাঁচ বছর পরের মেরামতের জন্যও একই ড্রয়িং সংস্করণের অংশগুলি বজায় রাখা হয়।
৮. বাণিজ্যিক শর্তাবলী
এফওবি, সিএফআর, সিআইএফ, ডিডিপি, এক্স-ওয়ার্কস। ট্রেড অ্যাসুরেন্স, টি/টি, এল/সি। বৃহৎ উৎপাদনের আগে ফিট-আপ যাচাইয়ের জন্য নমুনা সরবরাহ করা হয়।
গুণগত নিয়ন্ত্রণ — যেসব ছোট অংশ নিয়ন্ত্রণ করে কোনো বোর্ড পাস করবে কিনা
উপাদান-স্তরের ত্রুটিগুলি প্রতিরোধ করা সহজ, কিন্তু সেগুলি আবিষ্কার করা ব্যয়বহুল। একটি ফাটলযুক্ত ইনসুলেটর, অপর্যাপ্ত প্লেটিং করা কন্টাক্ট বা ২ মিমি টলারেন্স থেকে বাইরে থাকা ক্ল্যাম্প—এগুলি কারখানায় ধরা পড়ে না; এগুলি ডাই-ইলেকট্রিক পরীক্ষার সময় বা শর্ট সার্কিটের সময় ধরা পড়ে। তাই প্রতিটি ব্যাচে আগত ও প্রক্রিয়াকরণ-মধ্যবর্তী পরীক্ষা প্রয়োগ করা হয়।
উপাদান নিয়ন্ত্রণ
১. কাঁচামাল প্রাপ্তির সময় সার্টিফিকেটের বিরুদ্ধে যাচাই করা হয় — পলিমার গ্রেড, তামার বিশুদ্ধতা, ইস্পাতের গ্রেড ও পুরুত্ব।
২. ইনসুলেটিং উপাদানগুলি দহনশীলতা রেটিং, কম্প্যারেটিভ ট্র্যাকিং ইনডেক্স ও ডাই-ইলেকট্রিক শক্তির জন্য যাচাই করা হয়; ফ্লেম-রিটার্ডেন্ট গ্রেডগুলি ব্যাচ ডকুমেন্টেশন দ্বারা নিশ্চিত করা হয়।
৩. গঠনের আগে ধাতব অংশগুলির মান, পুরুত্ব এবং পৃষ্ঠের অবস্থা পরীক্ষা করা হয়।
মাত্রা নিয়ন্ত্রণ
৪. প্রতিটি টুল এবং প্রতিটি উৎপাদন চক্রের জন্য প্রথম-নমুনা পরীক্ষা, যার মধ্যে আঁকা চিত্রের সাথে সম্পূর্ণ মাত্রিক প্রতিবেদন অন্তর্ভুক্ত থাকে।
৫. চুক্তিবদ্ধ AQL-এর ভিত্তিতে প্রক্রিয়ার মধ্যে নমুনা সংগ্রহ করা হয়, এবং সম্পূর্ণ ক্যালিব্রেটেড গেজে গুরুত্বপূর্ণ মাত্রা পরিমাপ করা হয়।
৬. সুতাযুক্ত এবং ইনসার্ট-মোল্ডেড অংশগুলিতে সুতার মান এবং ইনসার্ট টান-আউট বল পরীক্ষা করা হয়।
৭. জোড়া লাগানোর যাচাইকরণ সংশ্লিষ্ট অংশের বিরুদ্ধে—একটি হোল্ডার শুধুমাত্র চিত্রের একটি সংখ্যার বিরুদ্ধে নয়, বরং প্রকৃত বার সেকশনের বিরুদ্ধে পরীক্ষা করা হয়।
কর্মক্ষমতা পরীক্ষা
৮. বিচ্ছেদক অংশ: ব্যাচ নমুনাগুলিতে পাওয়ার-ফ্রিক uয়েন্সি ধারণ ভোল্টেজ, বিচ্ছেদ রোধ, যান্ত্রিক বাঁক, ক্যান্টিলিভার লোড এবং তাপীয় চক্র।
৯. পরিবাহী অংশ: কোটিং গেজ দ্বারা প্লেটিং পুরুত্ব, আসঞ্জন, যোগাযোগ রোধ এবং নির্ধারিত বর্তমানে তাপমাত্রা বৃদ্ধি।
১০. যান্ত্রিক অংশ: কার্যকরী বল, স্থায়িত্ব চক্র এবং হিন্জ, লক এবং ক্ল্যাম্পগুলিতে লোড পরীক্ষা।
১১. ক্ষয়: প্লেটেড ও কোটেড অংশগুলির উপর লবণ স্প্রে পরীক্ষা, প্রথম ত্রুটি দেখা দেওয়ার আগ পর্যন্ত ঘণ্টার সংখ্যা রেকর্ড করা হয়।
১২. পরিবেশ: নমুনাগুলির উপর আর্দ্রতা ও তাপ বয়স পরীক্ষা, যা গালফ ও উষ্ণ আফ্রিকান ইনস্টলেশনের জন্য প্রাসঙ্গিক।
দৃশ্যমানতা ও প্যাকিং
১৩. ফাটল, ফাঁক, ফ্ল্যাশ, বার্স, প্লেটিং ত্রুটি এবং রংয়ের সামঞ্জস্যতা নিরীক্ষণের জন্য দৃশ্যমান পরীক্ষা।
১৪. চিহ্নিতকরণের স্পষ্টতা ও সঠিকতা।
১৫. কার্টন সীল করার আগে পরিমাণ, প্যাকিংয়ের অখণ্ডতা এবং অংশ-সংখ্যা লেবেলিং যাচাই করা হয়।
নথি ও সিস্টেম
আপনার IEC 61439 যাচাই ফাইলে অন্তর্ভুক্তির জন্য উপযুক্ত ফরম্যাটে উপাদান সার্টিফিকেট, মাত্রা প্রতিবেদন, পরীক্ষা রেকর্ড এবং RoHS ঘোষণা অনুরোধ করলে সরবরাহ করা হয়। ISO 9001 মানের গুণগত ব্যবস্থাপনা, যেখানে অ-অনুরূপতা রেকর্ড করা হয়, মূল কারণ নির্ণয় করা হয় এবং সমাধান করা হয়। ভলিউম শুরু করার আগে আপনার নিজস্ব ফিট-আপ যাচাইয়ের জন্য নমুনা সরবরাহ করা হয়; SGS, BV, TUV বা Intertek-এর মতো তৃতীয় পক্ষের পরীক্ষা গৃহীত হয়।