EN

ขั้วสัมผัสแบบคงที่
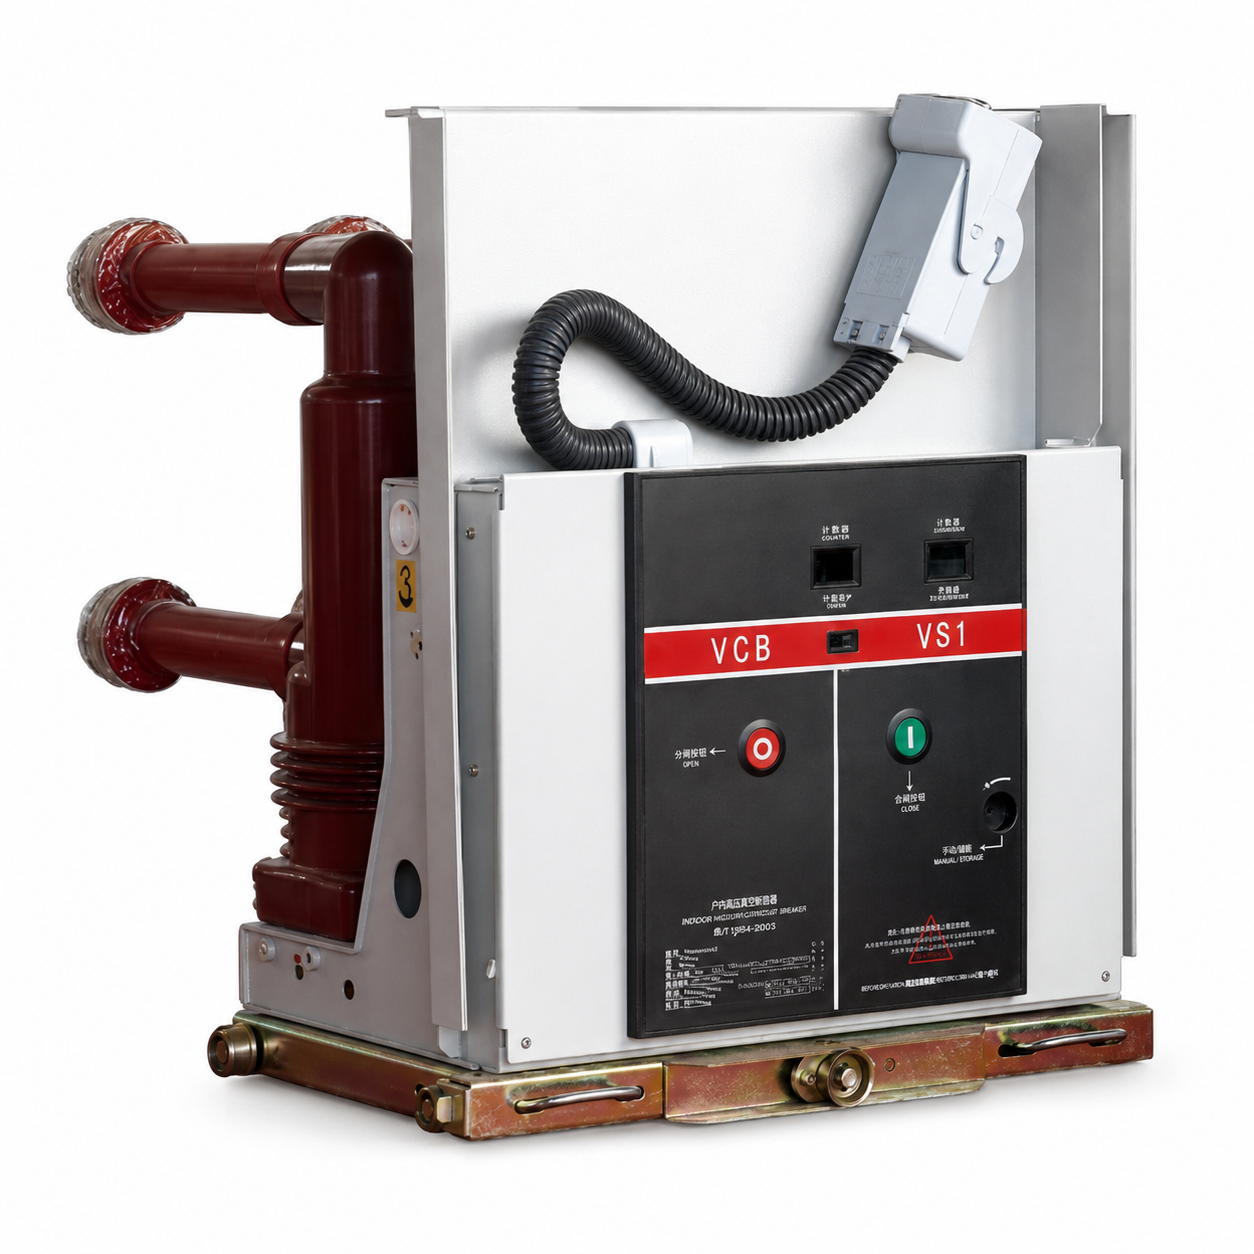
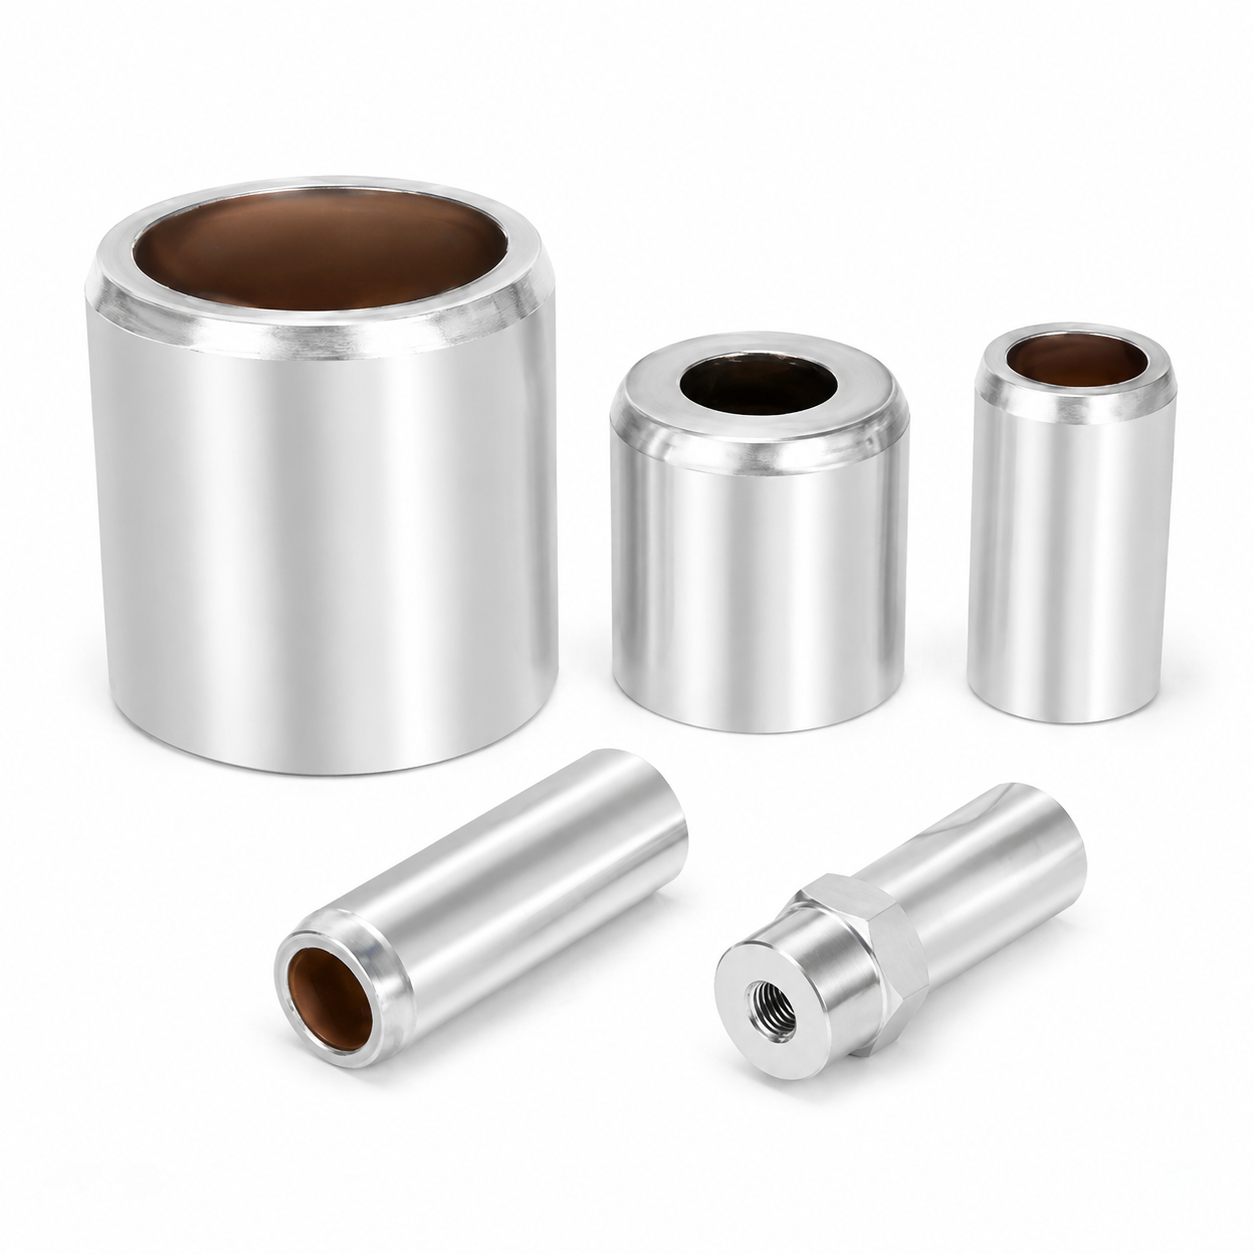
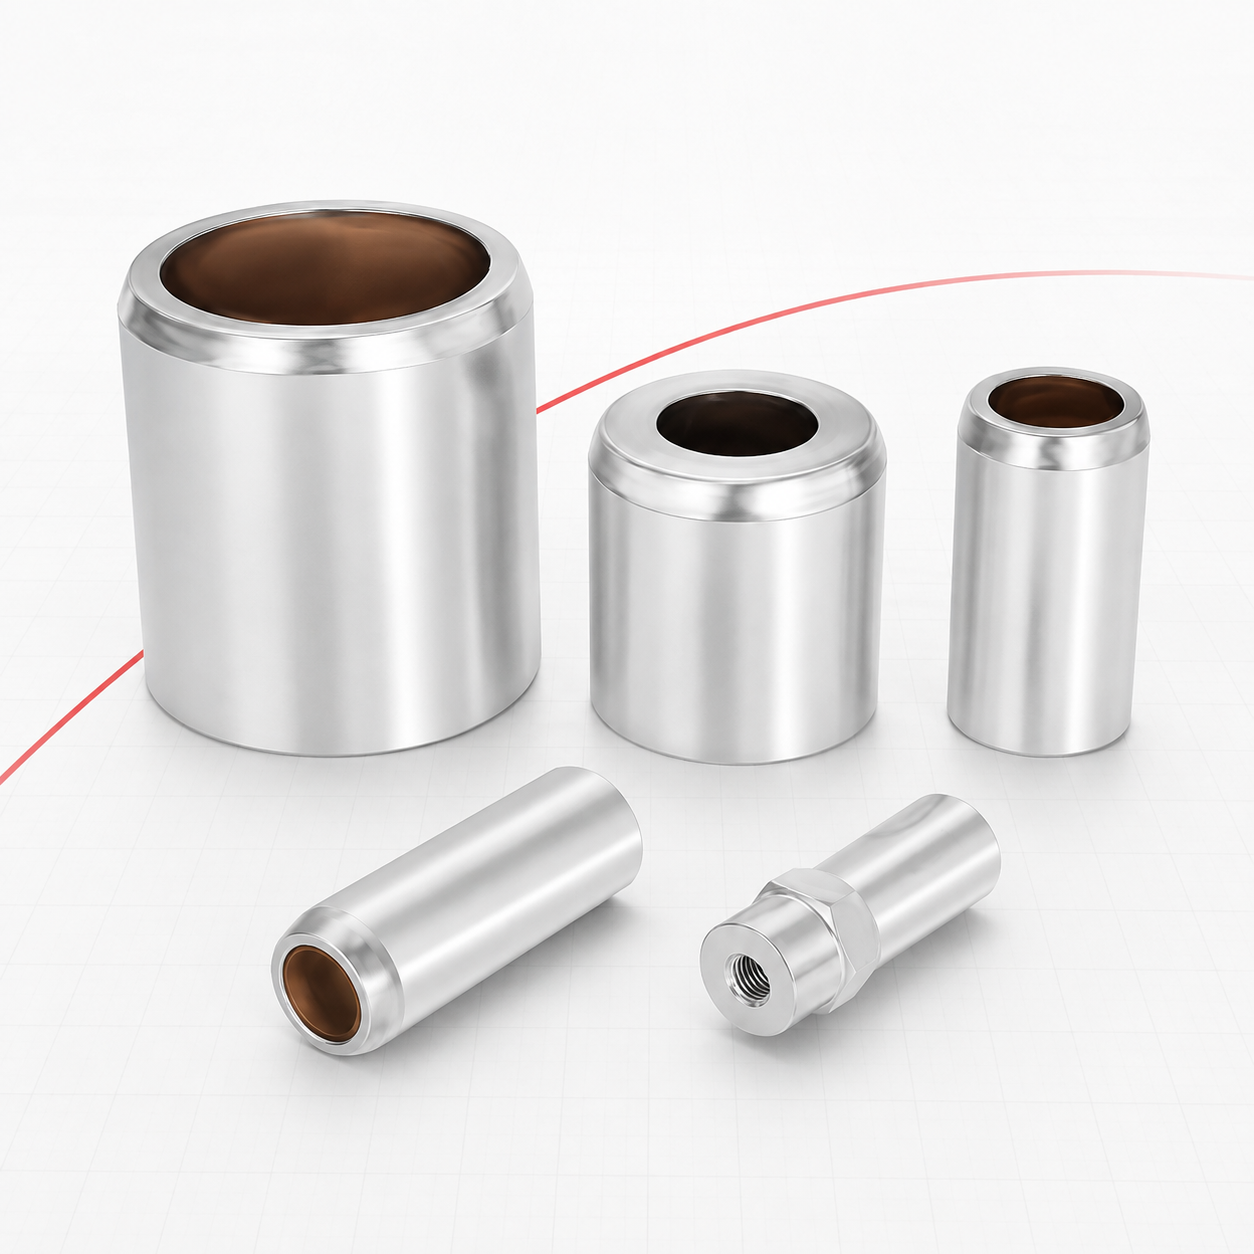
ตัวติดต่อแบบคงที่ของเรา ซึ่งยังเรียกว่าแถบติดต่อแบบคงที่ เป็นส่วนติดต่อไฟฟ้าแบบนิ่งที่ติดตั้งอยู่ฝั่งช่องเดินสายของอุปกรณ์สวิตช์เกียร์แบบเบรกเกอร์สุญญากาศแบบถอดออกได้ (VCB) ผลิตจากทองแดงอิเล็กโทรไลติกเกรด T2 ที่มีการนำไฟฟ้าสูง โดยสามารถเลือกชุบผิวด้วยเงินหรือดีบุกเพิ่มเติมได้ ตัวติดต่อนี้รับประกันจุดเชื่อมต่อที่มั่นคงและมีความต้านทานต่ำสำหรับตัวติดต่อแบบทิวลิปที่เคลื่อนที่ได้ของรถเข็น ออกแบบให้รองรับกระแสไฟฟ้าได้ตั้งแต่ 630 แอมแปร์ ถึง 1250 แอมแปร์ และสร้างขึ้นเพื่อติดตั้งโดยตรงภายในแผงควบคุม โดยทำหน้าที่เป็นเส้นทางการไหลของกระแสไฟฟ้าที่เชื่อถือได้จาก VCB ไปยังสายเคเบิลขาออก โครงสร้างที่แข็งแรงและขนาดที่แม่นยำทำให้ชิ้นส่วนนี้มีความน่าเชื่อถือสูงในการรักษาความสมบูรณ์ของระบบจ่ายไฟฟ้าแรงปานกลางในระยะยาว
- ภาพรวม
- การใช้งาน
- ข้อมูลทางเทคนิค
- บริการ
- การควบคุมคุณภาพ
- สินค้าที่แนะนำ
ขั้วต่อแบบนิ่งและแถบขั้วต่อแบบคงที่ — 630 แอมแปร์ ถึง 1250 แอมแปร์
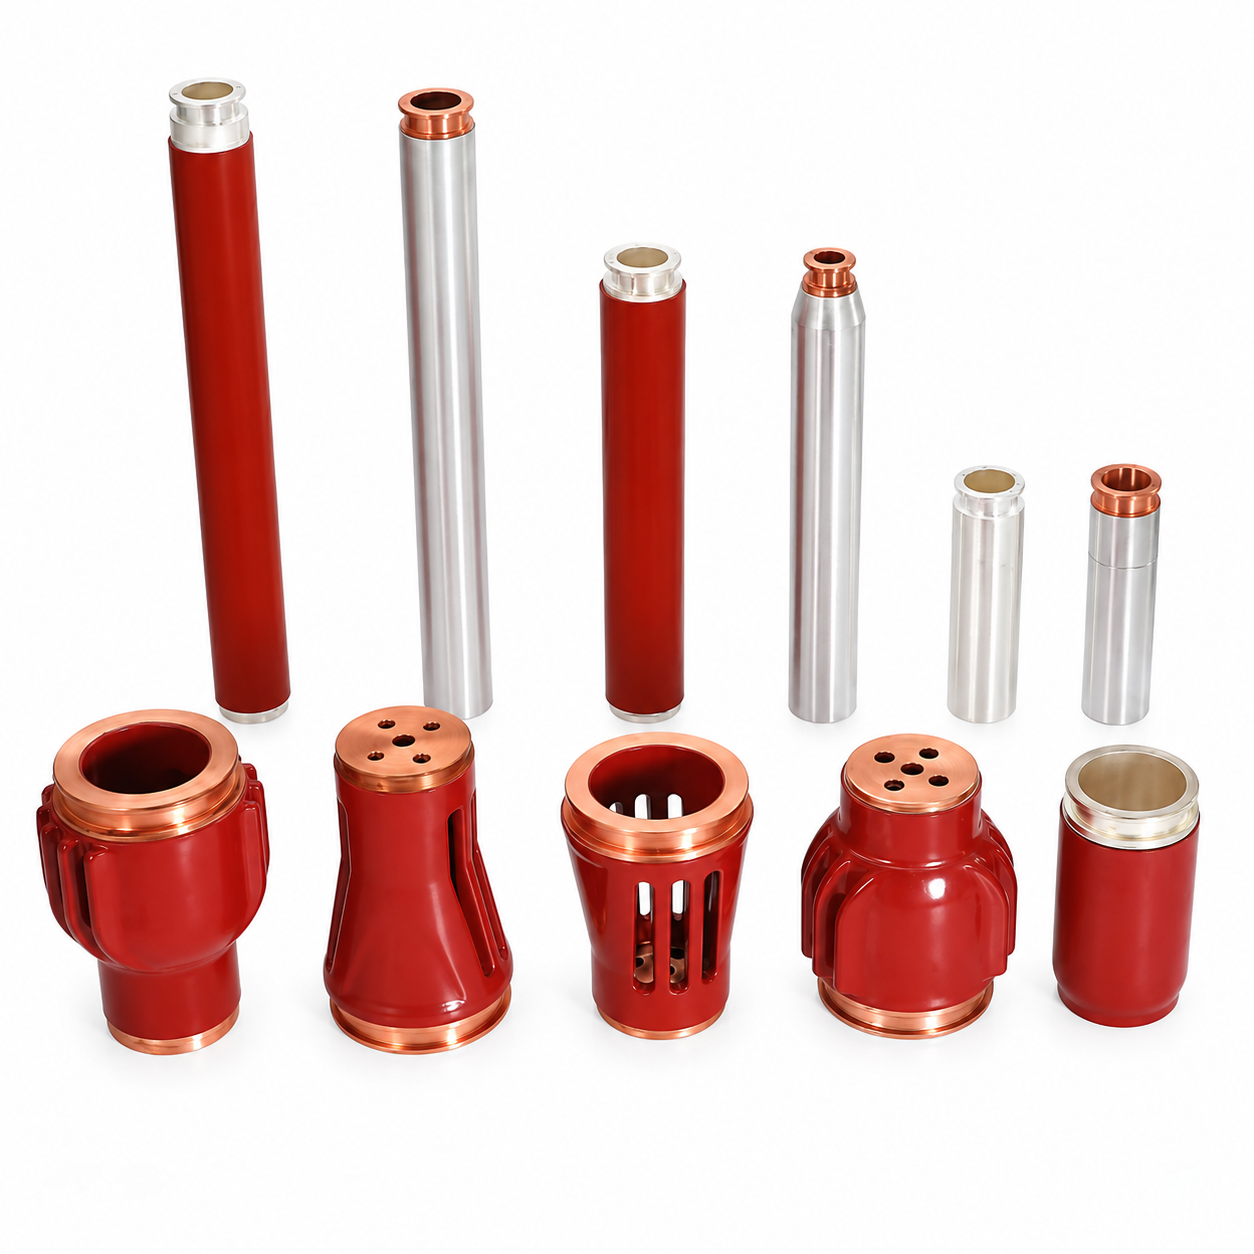
การสัมผัสแบบคงที่ คือ แท่งตัวนำที่ยึดติดแน่นอยู่ภายในแผงสวิตช์เกียร์ ซึ่งปลายจับรูปดอกทิวลิปของเบรกเกอร์แบบเลื่อนเข้า-ออกจะสัมผัสเมื่อรถเข็นถูกดันเข้าสู่ตำแหน่งใช้งานจริง ชิ้นส่วนนี้ติดตั้งอยู่บริเวณด้านที่เชื่อมระหว่างช่องเดินสายเคเบิลกับช่องบัสบาร์ ทำหน้าที่เป็นส่วนนิ่งของข้อต่อกระแสหลัก MOLDVOLT ผลิตการสัมผัสแบบคงที่แบบแถบแบนและแถบตัว L ที่ให้กระแสได้ตั้งแต่ 630A ถึง 1250A สำหรับแผงระบบแรงดัน 12kV และ 24kV
ส่วนอีกครึ่งหนึ่งของข้อต่อ
โดยทั่วไป ความสนใจมักมุ่งไปที่ขั้วต่อแบบทูลิป เนื่องจากเป็นส่วนที่เคลื่อนที่ได้และสึกหรออย่างเห็นได้ชัด แต่ค่าความต้านทานการสัมผัสเป็นสมบัติของข้อต่อทั้งหมด ไม่ใช่ของเพียงด้านใดด้านหนึ่งเท่านั้น ดังนั้น ขั้วต่อแบบนิ่งที่สึกหรอหรือเกิดออกซิเดชัน จะเพิ่มค่าความต้านทานของพื้นผิวสัมผัสได้เท่าเทียมกับขั้วต่อแบบทูลิปที่สึกหรอ และส่งผลเช่นเดียวกัน คือ การเกิดความร้อนสะสมในบริเวณท้องถิ่น การเกิดออกซิเดชันเร่งขึ้น แรงดันสปริงลดลง และในที่สุดอาจนำไปสู่ความล้มเหลวจากความร้อน
นี่คือเหตุผลที่เราจัดจำหน่ายขั้วต่อแบบคงที่ (static contacts) และขั้วต่อแบบดอกทิวลิป (tulip contacts) เป็นคู่ที่ผ่านการจับคู่กันมาแล้วสำหรับการเปลี่ยนชิ้นส่วน การติดตั้งขั้วต่อแบบดอกทิวลิปใหม่เข้ากับขั้วต่อแบบคงที่ที่มีร่องและออกซิไดซ์แล้ว จะลดความต้านทานลงเพียงบางส่วนเท่านั้น และทำให้รอยต่อเสื่อมสภาพต่อไปจากด้านที่ยึดแน่น
วัสดุและการเคลือบ
ทองแดงอิเล็กโทรไลติกเกรด T2 ซึ่งรับรองโดยใบรับรองจากโรงงานผลิต พร้อมชั้นเคลือบเงินหนา 8–12 ไมครอน วัดโดยเทคนิคฟลูออเรสเซนซ์แบบรังสีเอกซ์ (X-ray fluorescence) ต่อแต่ละล็อต การเคลือบเงินให้ความต้านทานการสัมผัสต่ำที่สุดสำหรับการใช้งานในสภาพแวดล้อมภายในอาคารที่สะอาด ส่วนการเคลือบด้วยดีบุกมีให้บริการ และเป็นข้อกำหนดที่เหมาะสมสำหรับการติดตั้งในพื้นที่ชายฝั่งอ่าวเปอร์เซีย สถานประกอบการอุตสาหกรรมในแอฟริกาตะวันตก และตู้ควบคุมใดๆ ที่มีหมอกเกลือหรือมลพิษที่มีสารกำมะถันแทรกซึมเข้าสู่ภายใน — เงินจะหมองคล้ำในบรรยากาศดังกล่าว และชั้นหมองคล้ำนั้นมีความต้านทานไฟฟ้า
รูปร่างเรขาคณิตมีผลต่อความหนาแน่นของกระแสไฟฟ้า
พื้นที่หน้าตัดของจุดสัมผัสแบบคงที่ถูกออกแบบให้สามารถรับกระแสไฟฟ้าที่กำหนดไว้ได้อย่างต่อเนื่องภายในขีดจำกัดการเพิ่มอุณหภูมิไม่เกิน 70 เคลวิน ตามมาตรฐาน IEC 62271-1 และสามารถทนแรงแม่เหล็กไฟฟ้าจากภาวะลัดวงจรผ่านได้โดยไม่เกิดการบิดเบี้ยว รูปทรงของพื้นผิวสัมผัสยังต้องสอดคล้องกับแนวของนิ้วสัมผัสแบบทิวลิปอย่างแม่นยำ หากแท่งสัมผัสเล็กเกินไปหรือจัดตำแหน่งไม่ตรง จะทำให้นิ้วสัมผัสแต่ละนิ้วรับโหลดไม่สม่ำเสมอ ซึ่งนิ้วบางนิ้วจะรับกระแสส่วนใหญ่และเกิดความร้อนสูงเกินไป แม้ว่าชั้นเคลือบผิวจะมีคุณภาพดีเพียงใดก็ตาม
มีให้เลือกทั้งแบบแท่งแบนและแท่งรูปตัวแอล เพื่อให้สอดคล้องกับการจัดวางช่องเดินสายเคเบิลและช่องเดินบัสบาร์ โดยมีรูยึดตามแบบแปลนที่ลูกค้าระบุ
อุปทาน
จัดจำหน่ายในรูปแบบการผลิตสำหรับผู้ผลิตอุปกรณ์ต้นทาง (OEM) ตามแบบแปลน จัดเป็นอะไหล่สำรองที่มีพร้อมสต๊อกสำหรับแผงควบคุมแบบ KYN28, HXGN และแบบเทียบเท่า รวมทั้งจัดทำเป็นชิ้นส่วนเทียบเคียงที่ผ่านกระบวนการวิเคราะห์ย้อนกลับ (reverse engineering) เมื่อชิ้นส่วนต้นฉบับหยุดการผลิตแล้ว โปรดส่งตัวอย่าง แบบแปลน หรือภาพถ่ายที่ระบุขนาดมาให้เรา
การใช้งานหลัก
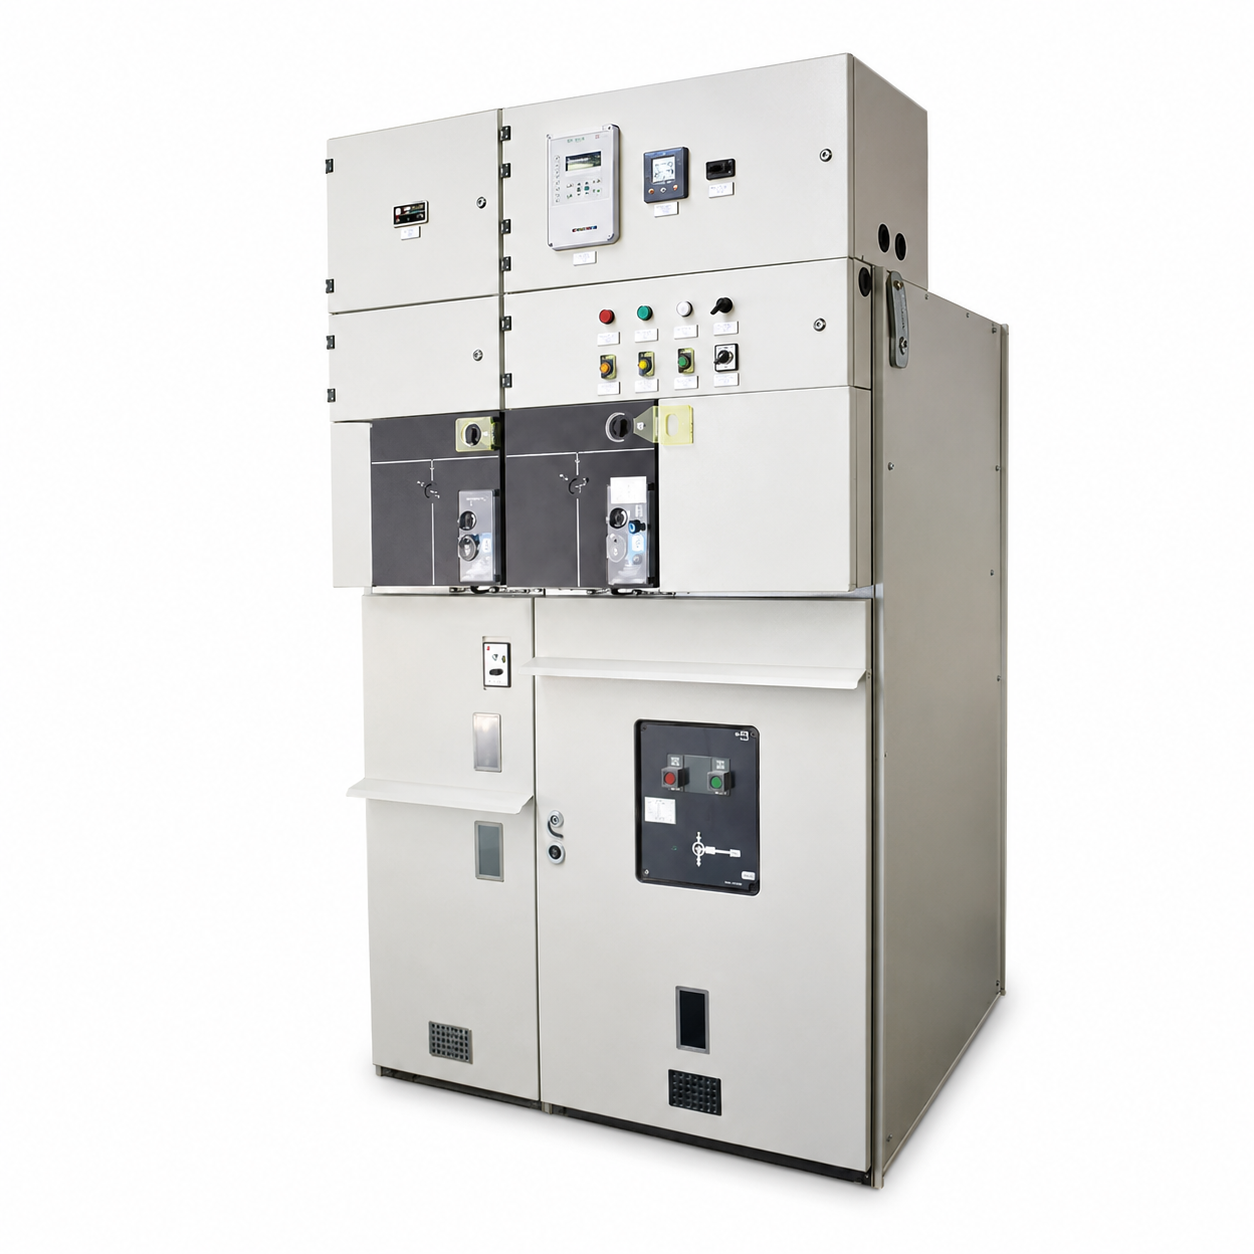
จุดสัมผัสแบบคงที่ด้านสายเคเบิล ติดตั้งอยู่ในช่องเดินสายเคเบิลของสวิตช์เกียร์แบบดึงออกได้รุ่น KYN28-12 และ KYN28-24
จุดสัมผัสแบบคงที่ด้านบัสบาร์ ติดตั้งอยู่ในช่องเดินบัสบาร์
- อินเทอร์เฟซการสัมผัสแบบนิ่งสำหรับรถเข็น PT และรถเข็นวัดค่า
- บาร์ติดต่อแบบคงที่ในศูนย์ควบคุมมอเตอร์ระดับแรงดันต่ำแบบถอดออกได้ โดยใช้บาร์ที่มีอันดับแรงดันต่ำที่เหมาะสม
- บาร์แยกจ่ายจากบัสบาร์และบาร์เชื่อมต่อภายในแผงสวิตช์เกียร์
- อะไหล่สำรองสำหรับสวิตช์เกียร์แบบถอดออกได้ที่ใช้งานมานานแล้ว ทั่วฐานติดตั้งทั้งหมด
– ชิ้นส่วนสำหรับงานซ่อมบำรุงเครื่องตัดวงจรและสต๊อกสำหรับศูนย์บริการอุปกรณ์สวิตช์เกียร์
- สต๊อกสำหรับการผลิตของผู้ประกอบแผงควบคุม (panel builder)
- โครงการติดตั้งเพิ่มเติม (retrofit) ที่มีการติดตั้งรถเข็นเครื่องตัดวงจรใหม่ ในขณะที่ขั้วต่อแบบนิ่งเดิมเสื่อมสภาพแล้ว
เมื่อใดควรเปลี่ยน
ควรตรวจสอบขั้วต่อแบบนิ่งทุกครั้งเมื่อตรวจบำรุงแผง พร้อมกับขั้วต่อแบบทิวลิป ให้เปลี่ยนทันทีหากพบสิ่งใดสิ่งหนึ่งต่อไปนี้: มีรอยเป็นหลุม (pitting) ปรากฏให้เห็น, ความเสียหายจากอาร์ก, หรือการสูญเสียชั้นเคลือบบนพื้นผิวขั้วต่อ; ความต้านทานของขั้วต่อสูงกว่าค่าอ้างอิงที่วัดไว้ในช่วงเริ่มใช้งานอย่างชัดเจน; การเปลี่ยนสีซึ่งบ่งชี้ว่าเคยเกิดความร้อนสูงมาก่อน; หรือการบิดเบี้ยวจากเหตุการณ์ลัดวงจรผ่านระบบ (through-fault event)
เนื่องจากขั้วติดต่อแบบนิ่งถูกยึดด้วยสกรูเข้ากับช่องติดตั้ง แทนที่จะติดตั้งอยู่บนรถเข็น การเปลี่ยนขั้วติดต่อนี้จึงจำเป็นต้องปิดวงจรแผงควบคุมทั้งหมด ซึ่งก็คือเหตุผลหลักที่ควรตรวจสอบและเปลี่ยนขั้วติดต่อนี้ในระหว่างการบำรุงรักษาตามแผน ไม่ใช่ปล่อยไว้จนกระทั่งเกิดความจำเป็นต้องปิดวงจรโดยไม่ได้วางแผนล่วงหน้า
คำแนะนำในการเลือก
ระบุตามกระแสไฟฟ้าที่กำหนดไว้ ขนาดหน้าตัดและยาวของบาร์ รูปร่างของพื้นผิวขั้วติดต่อที่สอดคล้องกับชุดขั้วติดต่อแบบกลีบดอกไม้ (tulip contact finger array) รูปแบบและแนวของรูยึด รวมทั้งรูปแบบบาร์ (แบนหรือรูปตัวแอล) และชนิดของการชุบผิวที่เหมาะสมกับสภาพแวดล้อมในการติดตั้ง
ความเหมาะสมตามภูมิภาค
– ตะวันออกกลาง: หมอกเกลือจากชายฝั่งและอุณหภูมิแวดล้อมในห้องสวิตช์สูง การชุบด้วยดีบุกและประสิทธิภาพที่ผ่านการรับรองภายใต้อุณหภูมิสูงคือข้อกำหนดที่เกี่ยวข้อง
– แอฟริกา: ความต้องการเปลี่ยนชิ้นส่วนสูงในระบบติดตั้งที่มีอายุการใช้งานยาวนาน โดยมักไม่มีการสนับสนุนจากผู้ผลิตเดิม (OEM) สำหรับแผงควบคุมต้นฉบับอีกต่อไป
– รัสเซียและประเทศในกลุ่ม CIS: ประสิทธิภาพที่ผ่านการรับรองภายใต้ช่วงการเปลี่ยนแปลงอุณหภูมิอย่างกว้างขวาง
– ยุโรปตะวันออก: การให้บริการตามมาตรฐาน IEC พร้อมการชุบเงินในห้องสวิตช์ที่สะอาดและแห้ง
ไม่เหมาะสำหรับ
อุปกรณ์สวิตช์เกียร์แบบคงที่ที่มีข้อต่อของบัสบาร์ยึดด้วยสกรู ซึ่งไม่มีพื้นผิวสัมผัสสำหรับการแยกวงจร กระแสไฟฟ้าที่กำหนดไว้สูงกว่าชนิดที่เลือก ใช้ในงานที่ยังไม่ได้ยืนยันรูปร่างเรขาคณิตของขั้วต่อแบบทิวลิปที่จะเชื่อมต่อกัน
| หมวดหมู่ | พารามิเตอร์ | ค่า / ข้อกำหนดจำเพาะ |
|---|---|---|
| ระบบไฟฟ้า | แรงดันไฟฟ้าที่กำหนด | บริการอุปกรณ์สวิตช์เกียร์ 12 กิโลโวลต์ / 24 กิโลโวลต์ |
| กระแสที่กำหนด | 630 แอมแปร์ / 1000 แอมแปร์ / 1250 แอมแปร์ | |
| กระแสที่ทนได้ในเวลาสั้น | 25 กิโลแอมแปร์ / 31.5 กิโลแอมแปร์ เป็นเวลา 4 วินาที ตรงกับค่าการจัดอันดับของแผง | |
| กระแสทนได้สูงสุด | 63 กิโลแอมแปร์ / 80 กิโลแอมแปร์ | |
| การเพิ่มขึ้นของอุณหภูมิที่กำหนด | ภายใน 70 เคลวิน ตามมาตรฐาน IEC 62271-1 ที่กระแสไฟฟ้าที่กำหนด | |
| ความต้านทานการสัมผัส | วัดและบันทึกสำหรับแต่ละชิ้น | |
| วัสดุและ การเคลือบ |
วัสดุฐาน | ทองแดงอิเล็กโทรไลติกเกรด T2 |
| การตรวจสอบวัสดุ | เก็บใบรับรองจากโรงงานไว้ตามแต่ละล็อต | |
| การนำไฟฟ้า | อย่างน้อย 97% ของ IACS | |
| การเคลือบผิว | ชุบเงินเป็นมาตรฐาน; มีตัวเลือกชุบดีบุกสำหรับพื้นที่ชายฝั่งและเขตอุตสาหกรรม | |
| ความหนาของการชุบ | 8–12 ไมครอน | |
| การตรวจสอบการชุบผิว | วัดด้วยเทคนิคการเรืองแสงด้วยรังสีเอกซ์ (X-ray fluorescence) บันทึกผลต่อล็อต | |
| เชิงกลและ กณิตศาสตร์ |
การตั้งค่า | แถบแบนหรือแถบตัวแอล |
| ตัดขวาง | กำหนดขนาดตามกระแสที่ระบุและแรงจากข้อบกพร่องที่ไหลผ่าน ตามแบบแปลน | |
| รูปทรงของพื้นผิวสัมผัส | ออกแบบให้สอดคล้องกับอาร์เรย์ของนิ้วสัมผัสแบบทิวลิปที่จับคู่ | |
| ความยาว | ตามแบบแปลน | |
| การติดตั้ง | ยึดด้วยสกรู รูปแบบรูตามข้อกำหนดของลูกค้า | |
| ข้อกำหนดแรงบิดของสกรู | จัดส่งพร้อมชิ้นส่วน | |
| การรักษากрая | ขัดขอบและทำมุมโค้งเพื่อป้องกันการรวมตัวของสนามไฟฟ้า | |
| บริการ เงื่อนไข |
อุณหภูมิในการทำงาน | −40 °C ถึง +105 °C |
| ความชื้น | เหมาะสำหรับการใช้งานในเขตอากาศร้อนชื้นและสภาพแวดล้อมที่มีความชื้นสูง | |
| การปนเปื้อน | กำหนดให้เคลือบด้วยดีบุกสำหรับสภาพแวดล้อมที่มีหมอกเกลือบริเวณชายฝั่งและสารกำมะถันในอุตสาหกรรม | |
| การทดสอบ แต่ละชิ้น หรือแต่ละล็อต |
การวัดความต้านทานการสัมผัส | — |
| การตรวจสอบความหนาของการชุบผิว | ด้วยเทคนิคฟลูออเรสเซนซ์แบบเอกซ์เรย์ | |
| การตรวจสอบขนาด | ตรวจสอบมิติการพอดีที่สำคัญ 100% | |
| การยืนยันการนำไฟฟ้าของวัสดุ | — | |
| การตรวจสอบทางสายตา | เพื่อตรวจหาข้อบกพร่องจากการชุบโลหะ ขอบคม และความเสียหายของพื้นผิว | |
| การยืนยันการเพิ่มขึ้นของอุณหภูมิ | บนตัวอย่างชนิดที่กำหนด ภายใต้กระแสไฟฟ้าที่ระบุ | |
| การทดสอบการกัดกร่อนด้วยฝอยเกลือ | สำหรับชิ้นส่วนที่ใช้งานในพื้นที่ชายฝั่ง | |
| ตัวเลือกต่าง ๆ | ชั้นชุบที่เหมาะสำหรับบริเวณชายฝั่งหรือเขตอุตสาหกรรม | ชั้นชุบดีบุกสำหรับบรรยากาศบริเวณชายฝั่งและเขตอุตสาหกรรม |
| การตั้งค่า | การจัดเรียงแบบบาร์แบนหรือบาร์รูปตัวแอล | |
| รูปทรงเรขาคณิตแบบกำหนดเอง | ส่วนตัดขวาง ความยาว และรูปแบบรูยึดที่ปรับแต่งตามแบบแปลน | |
| แบรนดิ้งและการแพ็คเกจ | รหัสชิ้นส่วนและบรรจุภัณฑ์ของลูกค้า | |
| การจัดหาแบบตรงกัน | พร้อมคอนแทคแบบทิวลิปเป็นชุดเปลี่ยน | |
| การวิศวกรรมย้อนกลับ | จากตัวอย่างจริงสำหรับชิ้นส่วนที่เลิกผลิตแล้ว |
ข้อกำหนดและแหล่งจัดหา
– ส่งแบบแปลน ตัวอย่าง หรือภาพถ่ายพร้อมรหัสชิ้นส่วนที่มีอยู่มาให้เรา และเราจะระบุชิ้นส่วนที่เทียบเท่ากัน รวมทั้งยืนยันความเหมาะสมก่อนที่ท่านจะสั่งซื้อ
– การวิเคราะห์ย้อนกลับจากตัวอย่างจริง เมื่อชิ้นส่วนต้นฉบับเลิกผลิตแล้ว หรือผู้ผลิตต้นฉบับ (OEM) ไม่จัดจำหน่ายอีกต่อไป — ซึ่งเป็นกรณีทั่วไปสำหรับแผงสวิตช์เกียร์รุ่นเก่า เช่น KYN28, HXGN และแผงนำเข้าอื่นๆ ที่ยังคงใช้งานอยู่ในแอฟริกา ประเทศในกลุ่ม CIS และตะวันออกกลาง
- การผลิตแบบ OEM และการผลิตภายใต้แบรนด์ของลูกค้าตามแบบแปลนที่ลูกค้าจัดทำขึ้น โดยใช้รหัสชิ้นส่วนและบรรจุภัณฑ์ตามที่ลูกค้ากำหนด
- เลือกวัสดุและกระบวนการชุบผิวให้เหมาะสมกับสภาพแวดล้อมปลายทาง: ชุบเงินเพื่อให้ได้ความต้านทานการสัมผัสต่ำสุดในอาคาร หรือชุบดีบุกสำหรับพื้นที่ชายฝั่งและเขตอุตสาหกรรม ซึ่งมีหมอกเกลือและสารกำมะถันที่ทำลายชั้นชุบเงิน
เหตุใดประเด็นนี้จึงมีความสำคัญเชิงพาณิชย์
ความเชี่ยวชาญด้านเทคนิคในท้องถิ่นที่จำกัดและการจัดหาอะไหล่สำรองที่ยากลำบาก มักถูกระบุว่าเป็นอุปสรรคหลักในตลาดไฟฟ้าของตะวันออกกลางและแอฟริกา แผงควบคุมหนึ่งแผงจะไม่สามารถใช้งานได้จนกว่าอะไหล่จะมาถึง เราจัดเก็บสินค้าที่ใช้สิ้นเปลืองไว้ในสต๊อก และจัดทำรายการอะไหล่สำรองสำหรับกองยานพาหนะตามจำนวนอุปกรณ์ที่ลูกค้าติดตั้งแล้ว เพื่อให้แน่ใจว่าอะไหล่จะอยู่บนชั้นวางก่อนที่จะมีความจำเป็นต้องใช้
ปริมาณและระยะเวลานำส่ง
- สินค้าที่มีในสต๊อกจะจัดส่งทันทีจากคลังสินค้า; เวลานำการผลิตโดยทั่วไปสำหรับสเปกมาตรฐานคือ 15–25 วัน
- ปริมาณสั่งซื้อขั้นต่ำต่ำสำหรับชิ้นส่วนมาตรฐาน — เราจัดจำหน่ายอะไหล่ฉุกเฉินแบบชิ้นเดียว รวมทั้งสั่งผลิตจำนวนมากด้วย
- การส่งสินค้าทางอากาศสำหรับสถานการณ์ฉุกเฉินที่เกิดความล้มเหลว และการรวมสินค้าส่งทางเรือสำหรับการเติมสต๊อกตามแผน
การทดสอบและการจัดทำเอกสาร
- การทดสอบตามปกติตามมาตรฐาน IEC ที่เกี่ยวข้อง โดยรายงานผลการทดสอบจัดทำให้ตามแต่ละล็อต
- ใบรับรองวัสดุ รายงานความหนาของการชุบผิว และบันทึกการตรวจสอบมิติสามารถจัดเตรียมให้ได้ตามคำร้องขอ
- การสนับสนุนด้านการรับรองสำหรับการยื่นเอกสารตามข้อกำหนด SONCAP, KEBS PVoC, SABER และ GOST R ในกรณีที่ชิ้นส่วนถูกจัดส่งเป็นสินค้าแยกต่างหาก
หลังการขาย
- การตอบกลับเชิงเทคนิคภายใน 24 ชั่วโมง; การสนับสนุนด้านวิศวกรรมการประยุกต์ใช้งานสำหรับการติดตั้ง การควบคุมแรงบิดขณะประกอบ และช่วงเวลาการบำรุงรักษา
- การรับประกันคุณภาพสำหรับข้อบกพร่องที่เกิดจากการผลิตและวัสดุ เป็นระยะเวลา 12 เดือนนับจากวันที่จัดส่ง
- มีข้อตกลงกรอบงานและข้อตกลงการสั่งซื้อแบบเรียกใช้ (call-off agreements) สำหรับผู้ประกอบแผงไฟฟ้า หน่วยงานสาธารณูปโภค และศูนย์บริการอุปกรณ์สวิตช์เกียร์
การตรวจสอบวัสดุ
- ทองแดงที่ใช้ผ่านการตรวจสอบแล้วว่าเป็นทองแดงอิเล็กโทรไลติกเกรด T2 หรือโลหะผสมทองแดง-เงินตามที่ระบุไว้ โดยเก็บใบรับรองจากโรงงานไว้ตามแต่ละล็อต
- เรซินอีพอกซีที่ผ่านการยืนยันว่าเป็นเกรดไซโคลอะไลฟาติก พร้อมเอกสารระบุเวลาแกล่ (gel time), ความหนืด และอัตราส่วนของสารเติมแต่ง; เรซินไบส์ฟีนอลแบบทั่วไปไม่ได้รับการยอมรับสำหรับการใช้งานกลางแจ้งหรือในสภาพแวดล้อมที่มีความชื้นสูง เนื่องจากคุณสมบัติในการต้านทานการเกิดรอยไหม้ตามผิว (tracking) และการต้านรังสี UV ต่ำกว่า
- ความหนาของการชุบโลหะวัดด้วยเทคนิคการเรืองแสงด้วยรังสีเอกซ์ (X-ray fluorescence) และบันทึกไว้ตามแต่ละล็อตการผลิต — โดยทั่วไปจะมีชั้นเงินหนา 8–12 ไมครอนบนพื้นผิวที่ทำหน้าที่เป็นจุดสัมผัส; ชั้นโลหะรองใต้ชั้นเงินนั้นมองไม่เห็นเมื่อส่งมอบ และจะปรากฏข้อบกพร่องด้านความร้อนออกมาให้เห็นได้ก็ต่อเมื่อผ่านไปหลายปี ดังนั้นจึงจำเป็นต้องวัดค่าจริง ไม่ใช่คาดคะเน
การควบคุมกระบวนการ
- การหล่อแบบ APG (Automatic Pressure Gelation) ภายใต้อุณหภูมิแม่พิมพ์ แรงดันฉีด และเวลาแกล่ที่ควบคุมอย่างแม่นยำ เพื่อให้ได้โครงสร้างวัสดุที่ไม่มีโพรงอากาศ; โพรงอากาศเป็นจุดเริ่มต้นของปรากฏการณ์การปล่อยประจุบางส่วน (partial discharge) ซึ่งเป็นสาเหตุหลักที่ทำให้วัสดุฉนวนถูกเจาะทะลุในระหว่างการใช้งานจริง
- การกำจัดอากาศออกจากรีซินด้วยสุญญากาศก่อนฉีดเข้าแม่พิมพ์ เพื่อขจัดอากาศที่ถูกกักเก็บไว้ภายใน
- การอบต่อหลังการหล่อ (post-cure) ภายใต้สภาวะที่ควบคุมอย่างแม่นยำ เพื่อลดความเครียดภายในและรักษาความคงตัวของขนาด
- แรงสปริงของนิ้วสัมผัสได้รับการสอบเทียบและตรวจสอบตามข้อกำหนด เพื่อให้มั่นใจว่ากระแสไฟฟ้าจะแบ่งสม่ำเสมอทั่วทุกนิ้ว
การทดสอบตามปกติ — ทุกชิ้นหรือทุกกลุ่ม
- การทดสอบการปล่อยประจุบางส่วนบนชิ้นส่วนฉนวน โดยทั่วไปต่ำกว่า 10 พิโคคูลอมบ์ ที่แรงดันไฟฟ้า 1.1 เท่าของแรงดันไฟฟ้าที่ระบุ
- การทดสอบความต้านทานแรงดันไฟฟ้าความถี่กำลัง
- การวัดความต้านทานการสัมผัสบนส่วนที่นำกระแสไฟฟ้า
- การตรวจสอบมิติตามแบบแปลน โดยมิติที่สำคัญสำหรับการเข้ากันได้จะถูกตรวจสอบครบทุกชิ้น
- การตรวจสอบด้วยตาเปล่าเพื่อหารอยแตกร้าว โพรง ข้อบกพร่องของการชุบผิว และคุณภาพพื้นผิว
- การทดสอบโหลดเชิงกลบนฉนวนตามความแข็งแรงแบบแคนทิเลเวอร์ที่ระบุ
การทดสอบชนิด
- ฉนวนได้รับการยืนยันตามมาตรฐาน IEC 60168 และ IEC 62217 ส่วนขั้วต่อและชิ้นส่วนนำไฟฟ้าได้รับการยืนยันว่ามีการเพิ่มอุณหภูมิไม่เกินขีดจำกัด 70 เคลวิน ตามมาตรฐาน IEC 62271-1 ภายใต้กระแสไฟฟ้าที่ระบุ
- การทดสอบวงจรความร้อนซ้ำ และสำหรับชิ้นส่วนที่ใช้งานในบริเวณชายฝั่ง จะมีการทดสอบการกัดกร่อนจากละอองเกลือเพิ่มเติม
การติดตามย้อนกลับและระบบ
- ระบบการจัดการคุณภาพตามมาตรฐาน ISO 9001
- การระบุหมายเลขชุดเพื่อเชื่อมโยงชิ้นส่วนที่ผลิตเสร็จแล้วกลับไปยังใบรับรองวัตถุดิบและบันทึกกระบวนการ
- ใบรับรองความสอดคล้อง ใบรับรองวัสดุ และรายงานการทดสอบที่ออกพร้อมกับการจัดส่งแต่ละครั้ง
- เก็บตัวอย่างไว้ตามชุดการผลิตแต่ละชุด เพื่อใช้อ้างอิงในอนาคตกรณีมีคำถามจากภาคสนาม