EN

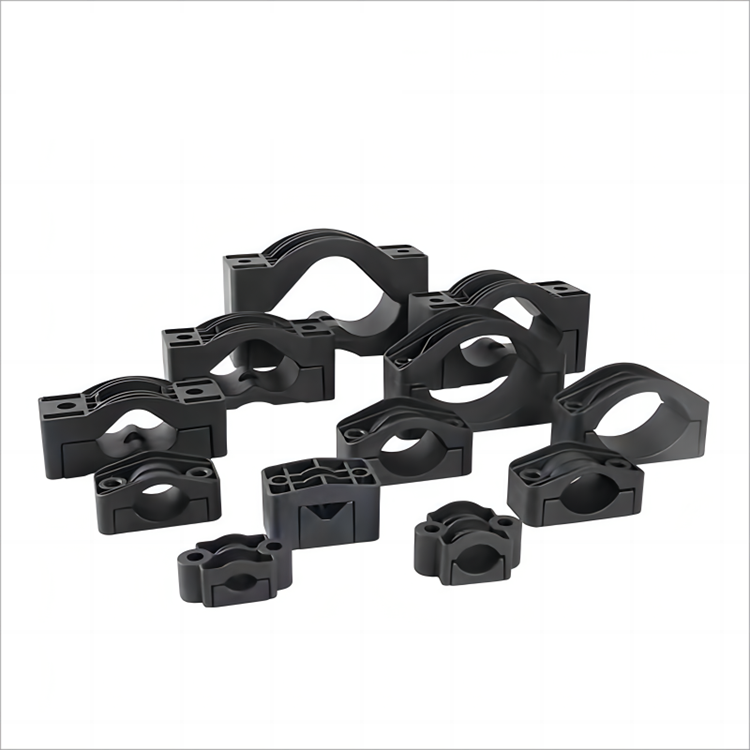
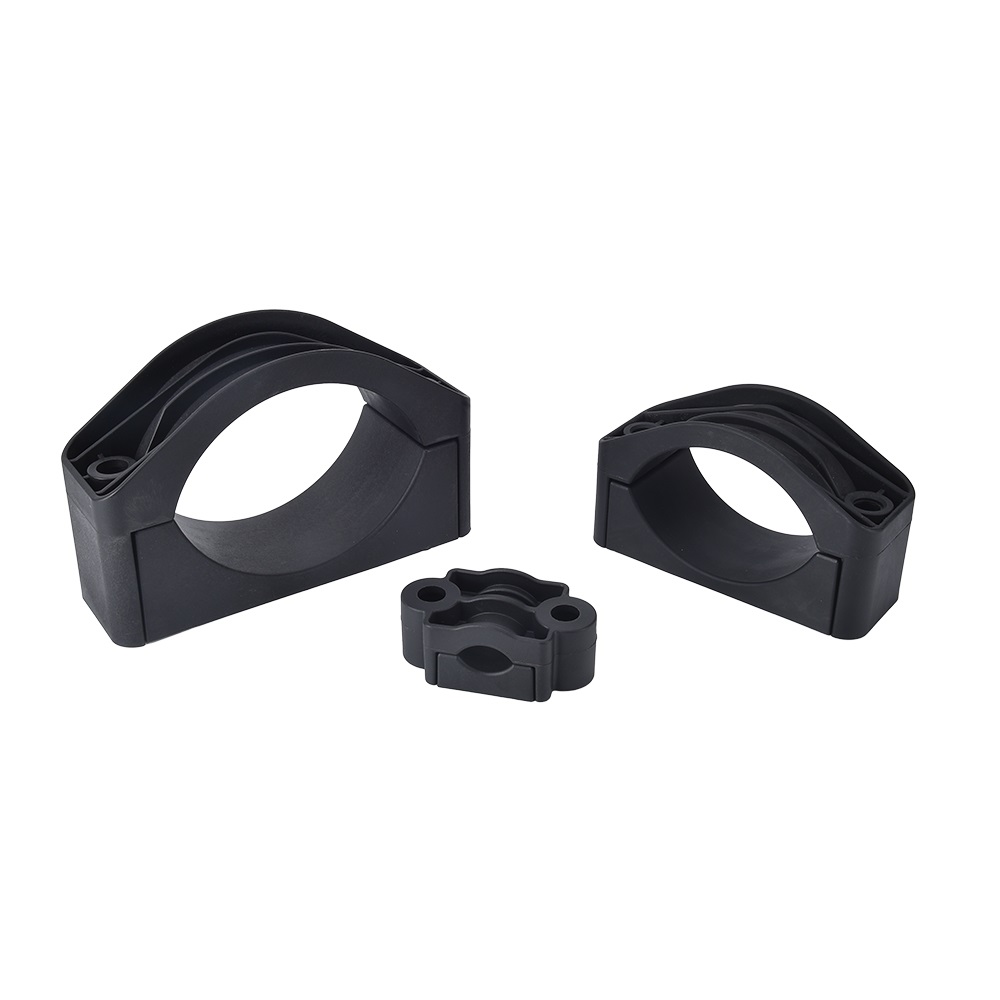
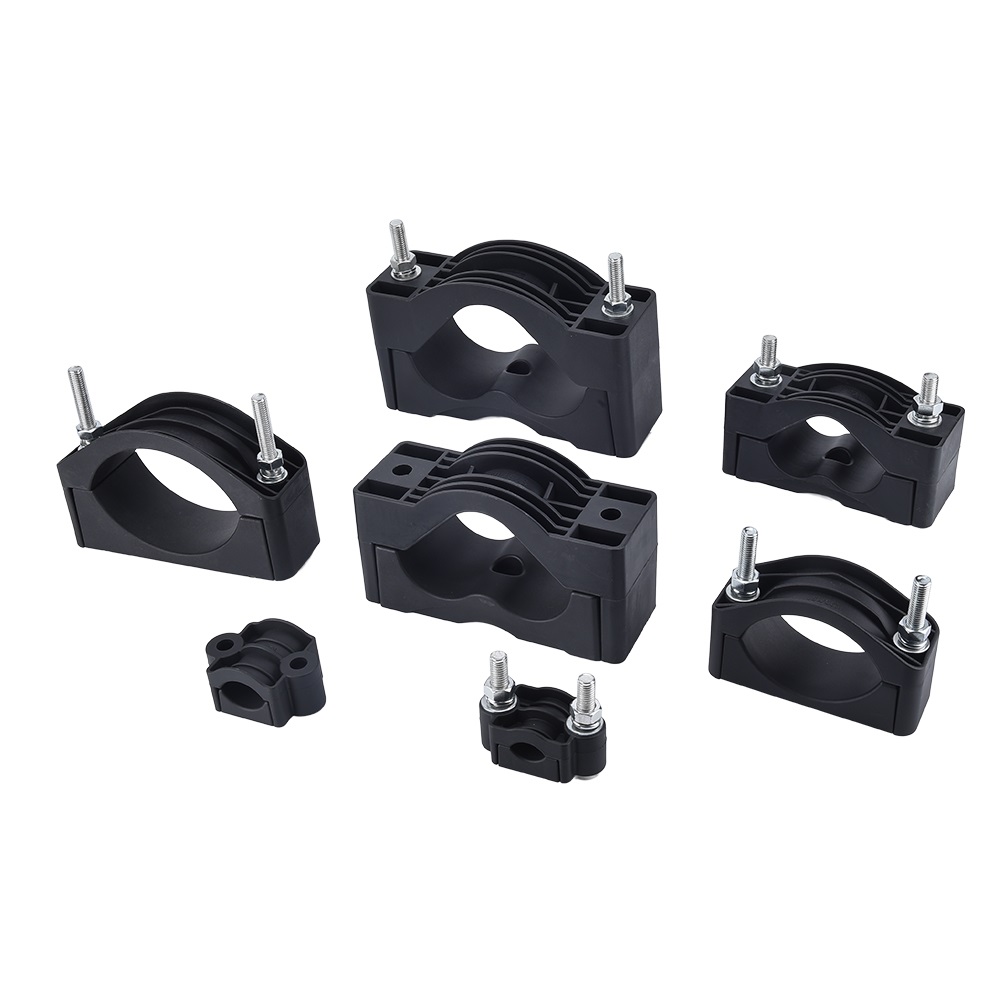
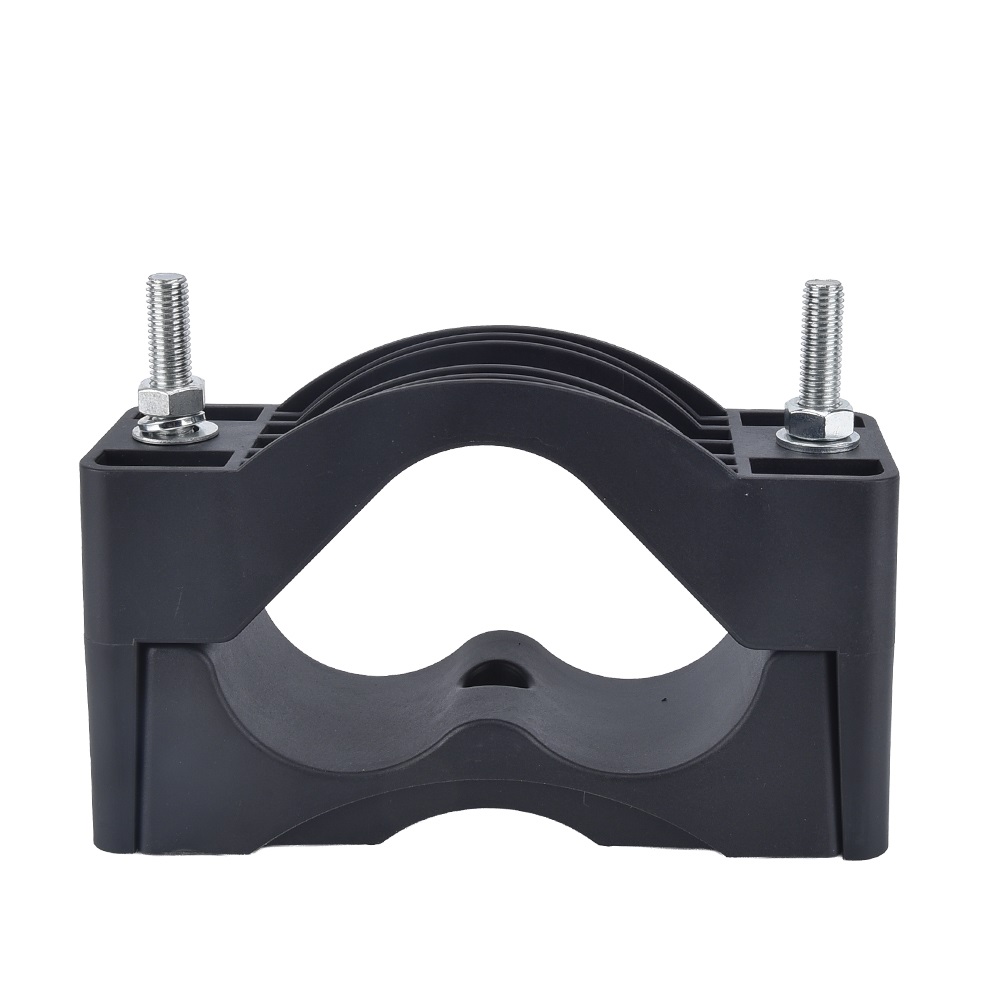
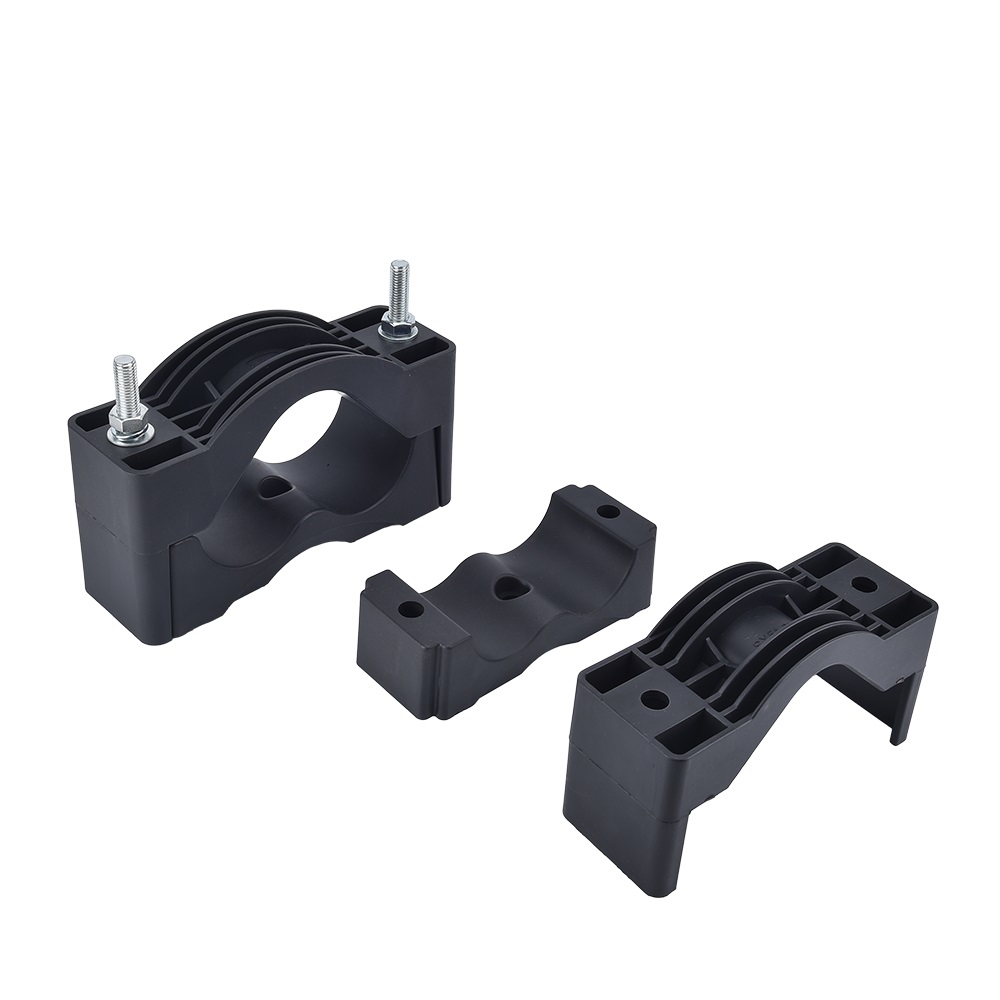
Zacisk i uchwyt kabli – utrzymywanie kabli zgodnie z wymaganiami dotyczącymi siły zwarciowej
Zaciski i uchwytki kablowe do niskonapięciowych urządzeń rozdzielczych i szaf. Jednokablowe, trójfazowe i wielokablowe, ze stali i polimerów, odporność na prąd zwarcia. Dobierane według rzeczywistej średnicy zewnętrznej kabla.
- Przegląd
- Zastosowania
- Dane techniczne
- Usługi
- Kontrola jakości
- Zalecane produkty
Zacisk i uchwyt kabli – utrzymywanie kabli zgodnie z wymaganiami dotyczącymi siły zwarciowej
klamra do kabli zapewnia stałe umocowanie kabli zakończonych, dzięki czemu ich ciężar nie działa bezpośrednio na zaciski i końcówki, a także zapobiega przesuwaniu się kabli podczas awarii. Oba te zadania są zwykle niedoszacowywane, a ich niewłaściwe wykonanie prowadzi do awarii, które są kosztowne, ale łatwe do zapobiegania.
DWA OSOBNE ZADANIA, DWIE OSOBNE AWARIE
Pierwsze zadanie ma charakter statyczny. Odcinek kabla o przekroju 240 mm2 wprowadzany od dołu jest ciężki, a jeśli nie jest odpowiednio zamocowany, jego ciężar działa na zacisk i końcówkę. W wyniku kilkuletniego cyklowania termicznego połączenie stopniowo się obluzowuje, nagrzewa i ostatecznie ulega awarii – wada, którą można wykryć za pomocą termografii (jeśli ktoś ją stosuje), a także pożar (jeśli nikt jej nie wykrywa).
Drugie zadanie jest dynamiczne i właśnie je ludzie zapominają. W przypadku zwarć przewody połączone równolegle podlegają takiej samej elektromagnetycznej sile odpychania co szyny zbiorcze. Przewody jednożyłowe w instalacjach o wysokim poziomie prądu zwarciowego ulegają gwałtownemu przemieszczeniu. Niezamocowane lub niedostatecznie zamocowane przewody uderzają o siebie, uszkadzają własną izolację oraz izolację innych przewodów i mogą przekształcić zwarcie jednofazowe w trójfazowe. Użycie zacisków kablowych na przewodach jednożyłowych nie ma na celu tylko porządku – jego głównym zadaniem jest ograniczenie skutków awarii.
UŁOŻENIE W TRÓJKĄT TO SPECYFIKACJA, A NIE PREFERENCJA UKŁADU
Przewody jednożyłowe należy układać w układzie trójkątnym i zabezpieczać zaciskami kablowymi w układzie trójkątnym. Takie rozwiązanie minimalizuje wypadkowe pole magnetyczne, wyrównuje siły działające na trzy żyły i zmniejsza prądy wirowe indukowane w otaczających konstrukcjach stalowych. Najczęstszym błędem występującym w lokalnie budowanych instalacjach o wysokim poziomie prądu zwarciowego jest układanie przewodów jednożyłowych w układzie płaskim i ich mocowanie za pomocą typowych uchwytów kołnierzykowych.
DOPASOWUJ ROZMIAR DO PRZEWODU, A NIE DO NUMERU RYSUNKU
Zbyt duży uchwyt nie zapewnia chwytu, a zbyt mały uciska izolację. Oba przypadki są powszechne, gdy zamówienie jest dokonywane na podstawie przekroju kabla, bez sprawdzenia rzeczywistego średnicy zewnętrznej, która znacznie się różni w zależności od typu kabla i producenta. Dostarczamy zakres średnic zewnętrznych (OD) dla każdego rozmiaru uchwytu, aby można było zamówić na podstawie zmierzonej wartości.
To, co dostarczamy
Uchwyty jednokablowe, uchwyty trójlistkowe, uchwyty wielokablowe oraz listwy utrzymujące kable przy wejściu, wykonane ze stali ocynkowanej, stali nierdzewnej i polimeru, obejmujące standardowy zakres średnic zewnętrznych (OD), z podaną wytrzymałością na prąd zwarciowy oraz odległościami montażowymi.
Podstawowe zastosowania
- Utrzymanie kabli doprowadzanych i odprowadzanych w szafach GGD, GCK, GCS, MNS oraz XL-21.
- Utrzymanie kabli przy tarczy wpustowej w skrzynkach rozdzielczych JXF oraz słupach zasilających.
- Utrzymanie kabli jednożyłowych w układzie trójlistkowym przy połączeniach niskonapięciowych transformatorów o wysokim poziomie prądu zwarciowego.
- Utrzymanie kabli w kanałach kablowych i na drabinach kablowych w pomieszczeniach rozdzielczych oraz piwnicach kablowych.
- Utrzymanie kabli silnikowych przy końcu napędu i rozruchu.
- Utrzymanie kabli połączeniowych generatorów.
- Utrzymywanie kabli DC i AC fotowoltaicznych w obudowach złączowych i falowników.
- Modernizacja zarządzania kablami w starszych instalacjach.
GDZIE NAJCZĘŚCIEJ WYKONYWANE JEST TO ŹLE
Połączenia niskonapięciowe transformatora. Jest to punkt o najwyższym poziomie zwarć w całej instalacji; kable są dużymi przewodami jednożyłowymi i często są zaciskane dowolnymi uchwytami, jakie były dostępne. Jeśli gdziekolwiek w instalacji przewody jednożylowe wymagają prawidłowo dobranej osprzętu trójlistkowego (cleats) z obliczoną odległością między nimi, to właśnie tutaj.
Dopasowanie regionalne
- Bliski Wschód: wysoka temperatura otoczenia powoduje nagrzewanie się zarówno kabli, jak i uchwytów; uchwyty polimerowe muszą zachowywać siłę chwytu przy długotrwałej ekspozycji na podwyższoną temperaturę, bez utraty elastyczności (creeping); materiał odporny na działanie promieniowania UV dla wszystkich tras zewnętrznych lub częściowo narażonych na działanie czynników atmosferycznych.
- Afryka: instalacje górnicze i przemysłowe poddawane wibracjom oraz korozji przybrzeżnej. Uchwyty ze stali nierdzewnej uzasadniają swój koszt na terenach przybrzeżnych i w zakładach przemysłowych.
- Rosja i państwa WNP: embrytowanie polimerowych uchwytów w niskich temperaturach stanowi rzeczywisty mechanizm uszkodzenia; należy określić uchwyty przeznaczone do warunków zimowych lub wybrać uchwyty stalowe.
– Europa Wschodnia: instalacje oznaczone znakiem CE zgodnie z normą EN 61439, przy czym siła zwarciowa działająca na końcówki kabli została uwzględniona w weryfikacji projektu.
Nieodpowiednie dla
Uchwyt szyny zbiorczej – należy używać uchwytu szyny zbiorczej i izolatora szyny zbiorczej, które są przystosowane do innego zakresu sił. Zawieszenie kabla nośnego poza podaną wartością dopuszczalną.
DANE TECHNICZNE – uchwyt kablowy i zacisk kablowy
Zgodność: IEC 61439-1, IEC 61914 (zaciski kablowe), IEC 60529
| KATEGORIA | Element | Szczegóły parametrów |
| Typy | Siodło jednokablowe | do indywidualnego zabezpieczenia kabla |
| Zacisk trójkablowy w układzie trójlistkowym | do trzech kabli jednożyłowych ułożonych w układzie trójlistkowym | |
| Uchwyt wielokablowy | do grupy kabli umieszczonych na wspólnej szynie | |
| Poprzeczna belka zabezpieczająca wlot kabla | belka o pełnej szerokości umieszczona na płycie zaciskowej | |
| Szybko montowany zacisk polimerowy | dla mniejszych kabli sterujących i pomocniczych | |
| ZAKRES ROZMIARÓW KABLI | Średnica zewnętrzna kabla | 5–130 mm w całym zakresie |
| Uwaga dotycząca zamówienia | zamawiaj według zmierzonej średnicy zewnętrznej kabla, a nie według przekroju przewodnika, ponieważ średnica zewnętrzna różni się w zależności od typu kabla i producenta | |
| Zakres uchwytów kabli ułożonych w układzie trójkątnym | 20–90 mm na rdzeń | |
| Materiały | Stal ocynkowana | ogólne użycie w pomieszczeniach |
| Nierdzewna stal 304 / 316 | do zastosowań przybrzeżnych, przemysłowych, morskich i zewnętrznych | |
| Polimer | ognioodporny, stabilizowany pod kątem działania promieni UV stopień przeznaczony do lżejszych kabli | |
| Liner | wkładka z elastomeru lub polimeru chroniąca powłokę kabla przed obciążeniem punktowym | |
| Części | ocynkowane lub ze stali nierdzewnej, dopasowane do korpusu uchwytu | |
| WYDOLNOŚĆ PRZY ZWARCIU | Zgodność ze standardami | Uchwyty certyfikowane pod kątem szczytowego prądu zwarciowego zgodnie z normą IEC 61914 |
| Wytrzymałość szczytowa | wartość nominalna podawana dla każdego typu uchwytu oraz konfiguracji kabla | |
| Odległości montażowe | tabela maksymalnych odstępów dostarczana w zależności od przewidywanego szczytowego prądu awaryjnego oraz konfiguracji kabla | |
| Rekomendacja | Zalecane jest tworzenie kształtu trójlistka przy połączeniach jednożyłowych w warunkach wysokiego poziomu prądu zwarciowego | |
| Wyroby mechaniczne | Ocena obciążenia statycznego | podane dla każdego typu uchwytu |
| Siła zacisku | wystarczające do zapobiegania ruchowi osiowemu bez uszkodzenia powłoki | |
| Moment zacisku | podane na rysunku | |
| Przydatność do zastosowań w warunkach wibracji | właściwe do instalacji przemysłowych i górniczych | |
| Środowisko | Temperatura pracy | –40 °C do +105 °C dla stali, –25 °C do +90 °C dla polimerów |
| Opcja do zastosowań w klimacie zimnym | Dostępna specjalna gatunek polimeru do zastosowań w klimacie zimnym w Rosji i krajach WNP | |
| Wilgotność względna | do 95% | |
| Mglistość | 96 h na powłokach cynkowych, 1000 h na stali nierdzewnej, nieograniczony czas użytkowania w normalnych warunkach eksploatacji dla stali 316 | |
| Wydajność w zakresie promieniowania UV | klasy stabilizowane do montażu na zewnątrz oraz częściowo narażonego na działanie czynników atmosferycznych | |
| Montaż | Montaż | montowane śrubami do ramy, płyty zaciskowej, kanału kablowego lub dedykowanej listewki mocującej |
| Ochrona powłoki kabla | wkładka dostarczana w przypadku, gdy zacisk opiera się bezpośrednio na powłoce kabla | |
| Uwaga dotycząca uziemienia | zaciski metalowe nie zastępują połączenia uziemiającego oplotu kabla |
Opcje
Konstrukcja ze stali nierdzewnej | stop polimerowy przeznaczony do warunków zimowych | niestandardowe zakresy średnicy zewnętrznej
Wydłużone listewki dystansowe | zaciski izolowane do układania pojedynczych żył, gdzie występuje zagrożenie prądów wirowych
w konstrukcjach stalowych jest to istotne | markowanie OEM oraz opakowania pod własną marką
CZĘŚCI, KTÓRYCH NIE MOŻNA NIEZAWODNIE ZAKUPIĆ LOKALNIE
Zapytaj dowolnego montażystę szaf w naszych rynkach, co najczęściej opóźnia partię produkcyjną – rzadko jest to wyzwalacz. Zazwyczaj to podpora szyny zbiorczej przybyła pęknięta, zacisk niepasujący do wymiaru szyny na rysunku, uchwyt bez pasującego zamka, zawias nie wytrzymujący obciążonej drzwiczki. Sami produkujemy ponad 2000 takich komponentów, posiadając 38+ patentów, ponieważ otwarty rynek nie zapewnia ich spójnej dostępności.
1. PEŁNY ZAKRES DOSTAW Z JEDNEGO ŹRÓDŁA
Izolatory, uchwyty szyn zbiorczych, zaciski kabli, zawiasy, zamki, uchwyty, mechanizmy sterujące, styki izolacyjne, szyny montażowe i sprzęt szafowy – jeden dostawca, jedna lista pakowania, jeden kontener. Przestajesz ścigać osiem dostawców dla jednej szafy.
2. DANE WYMIAROWE I RYSUNKI MONTAŻOWE
Każda część jest dostarczana z rysunkiem wymiarowym, tabelą zgodności ze szynami lub panelami, wartością momentu dokręcania oraz specyfikacją materiału. Twój projektant może zaprojektować komorę szyn zbiorczych bez konieczności wcześniejszego zamówienia próbek.
3. ZGODNE SYSTEMY, A NIE OSOBNE ELEMENTY
Izolatory, uchwyty i zaciski są zaprojektowane jako system z określonym szczytowym prądem wytrzymywalnym. Mieszanie marek to przyczyna awarii komory szyn zbiorczych podczas testu zwarciowego – mimo że na papierze wyglądała poprawnie. Określ zestaw oraz wartość prądu zwarciowego jako parametr projektowy, a nie jako oczekiwanie.
4. CZĘŚCI SPECJALNE I OEM
Niestandardowe rozmiary, alternatywne kształty gwintów, części oznaczone marką oraz opakowania pod własną marką. Opracowanie narzędzi dla klientów objętych umowami na duże ilości, przy zachowaniu rysunków w trybie poufnym (NDA).
5. MAGAZYNOWANIE, MINIMALNA ILOŚĆ ZAMÓWIENIA ORAZ KONSOLIDACJA
Niskie minimalne ilości zamówienia na produkty standardowe, dzięki czemu dystrybutor może utrzymywać zapas roboczy zamiast pełnego magazynu. Konsolidacja ładunków – szafy, szuflady i urządzenia wysyłane w jednej przesyłce.
6. DOKUMENTACJA MATERIAŁOWA I ZGODNOŚCI
Certyfikaty materiałów, dane dotyczące palności i indeksu śladu dla części izolacyjnych, raporty dotyczące grubości powłok na częściach przewodzących, deklaracje zgodności z dyrektywą RoHS oraz dokumentacja komponentów wymagana do pliku weryfikacyjnego IEC 61439.
7. OBSŁUGA PO SPRZEDAŻY
24-godzinna odpowiedź techniczna. Bezpłatna wymiana każdej części, która ulegnie awarii z powodu odchyłek wymiarowych lub materiału. Części pozostają w tej samej wersji rysunku, więc naprawa przeprowadzona w piątym roku nadal pasuje.
8. WARUNKI HANDLOWE
FOB, CFR, CIF, DDP, Ex-Works. Gwarancja handlowa, przelew telegraficzny (T/T), akredytywa dokumentowa (L/C). Przykłady dostarczane do weryfikacji dopasowania przed produkcją seryjną.
KONTROLA JAKOŚCI – MAŁE ELEMENTY, KTÓRE DECYDUJĄ O TYM, CZY PŁYTKA ZDA TEST
Wady na poziomie komponentów są tanie w zapobieganiu, ale kosztowne w wykrywaniu. Pęknięty izolator, kontakt z niewystarczającym pokryciem metalicznym lub zacisk odchylony o 2 mm od tolerancji nie ujawnia się w warsztacie; ujawnia się podczas testu wytrzymałości dielektrycznej lub podczas zwarcia. Kontrola przyjmowanych materiałów oraz kontrola w trakcie procesu są zatem stosowane do każdej partii.
Kontroli materiałów
1. Weryfikacja surowców przy odbiorze zgodnie z załączonym certyfikatem – gatunek polimeru, czystość miedzi, gatunek i grubość stali.
2. Materiały izolacyjne kwalifikowane pod względem klasy odporności na płomień, wskaźnika śladów ściekowych (CTI) oraz wytrzymałości dielektrycznej; gatunki samozgaszające potwierdzone dokumentacją partii.
3. Części metalowe sprawdzane pod kątem gatunku, grubości i stanu powierzchni przed kształtowaniem.
Kontrola wymiarów
4. Kontrola pierwszego egzemplarza dla każdego narzędzia i każdej serii produkcyjnej z pełnym raportem wymiarowym zgodnym z rysunkiem.
5. Próbkowanie w trakcie procesu zgodnie z uzgodnionym poziomem AQL; krytyczne wymiary mierzone są za pomocą skalibrowanych przyrządów pomiarowych.
6. Jakość gwintów oraz siła wyciągania wkładek sprawdzana na częściach z gwintem i częściach wytwarzanych metodą wtrysku z wkładkami.
7. Weryfikacja dopasowania względem współpracującej części – uchwyt sprawdzany jest z rzeczywistym przekrojem pręta, a nie tylko zgodnie z wartością liczbową na rysunku.
Testowanie wydajności
8. Części izolacyjne: wytrzymałość napięciowa przy częstotliwości sieciowej, opór izolacji, wyginanie mechaniczne i obciążenie belki konsolek oraz cyklowanie termiczne na próbkach partii.
9. Części przewodzące: grubość powłoki galwanicznej mierzona za pomocą miernika powłok, przyczepność powłoki, opór kontaktowy oraz wzrost temperatury przy znamionowym prądzie.
10. Części mechaniczne: siła działania, cyklowanie trwałościowe oraz test obciążeniowy zawiasów, zamków i zacisków.
11. Korozyjność: testy opadów solnych na częściach pokrytych warstwą metaliczną lub powłoką; rejestrowana jest liczba godzin do pojawienia się pierwszego wadliwego miejsca.
12. Warunki środowiskowe: starzenie pod wpływem wilgotności i wysokiej temperatury na próbkach, istotne dla instalacji w regionie Zatoki Perskiej oraz Afryki tropikalnej.
WYGLĄD I OPAKOWANIE
13. Wizualna kontrola pod kątem pęknięć, porów, nadmiaru materiału (flash), wyrostków (burrs), wad powłoki metalicznej oraz spójności barwności.
14. Czytelność i poprawność oznaczeń.
15. Weryfikacja ilości, integralności opakowania oraz etykietowania numeru części przed zamknięciem kartonu.
DOKUMENTACJA I SYSTEM
Certyfikaty materiałów, raporty pomiarów wymiarowych, protokoły badań oraz deklaracje zgodności z dyrektywą RoHS udostępniane na żądanie i sformatowane tak, aby można je było zawrzeć w Państwa pliku weryfikacyjnym zgodnym z normą IEC 61439. System zarządzania jakością zgodny z normą ISO 9001, obejmujący zarejestrowane niezgodności, ich analizę przyczynową oraz zamknięcie przypadków. Próbki dostarczane do własnej weryfikacji dopasowania przed rozpoczęciem masowej produkcji; akceptowana jest inspekcja niezależna przeprowadzona przez SGS, BV, TÜV lub Intertek.