EN

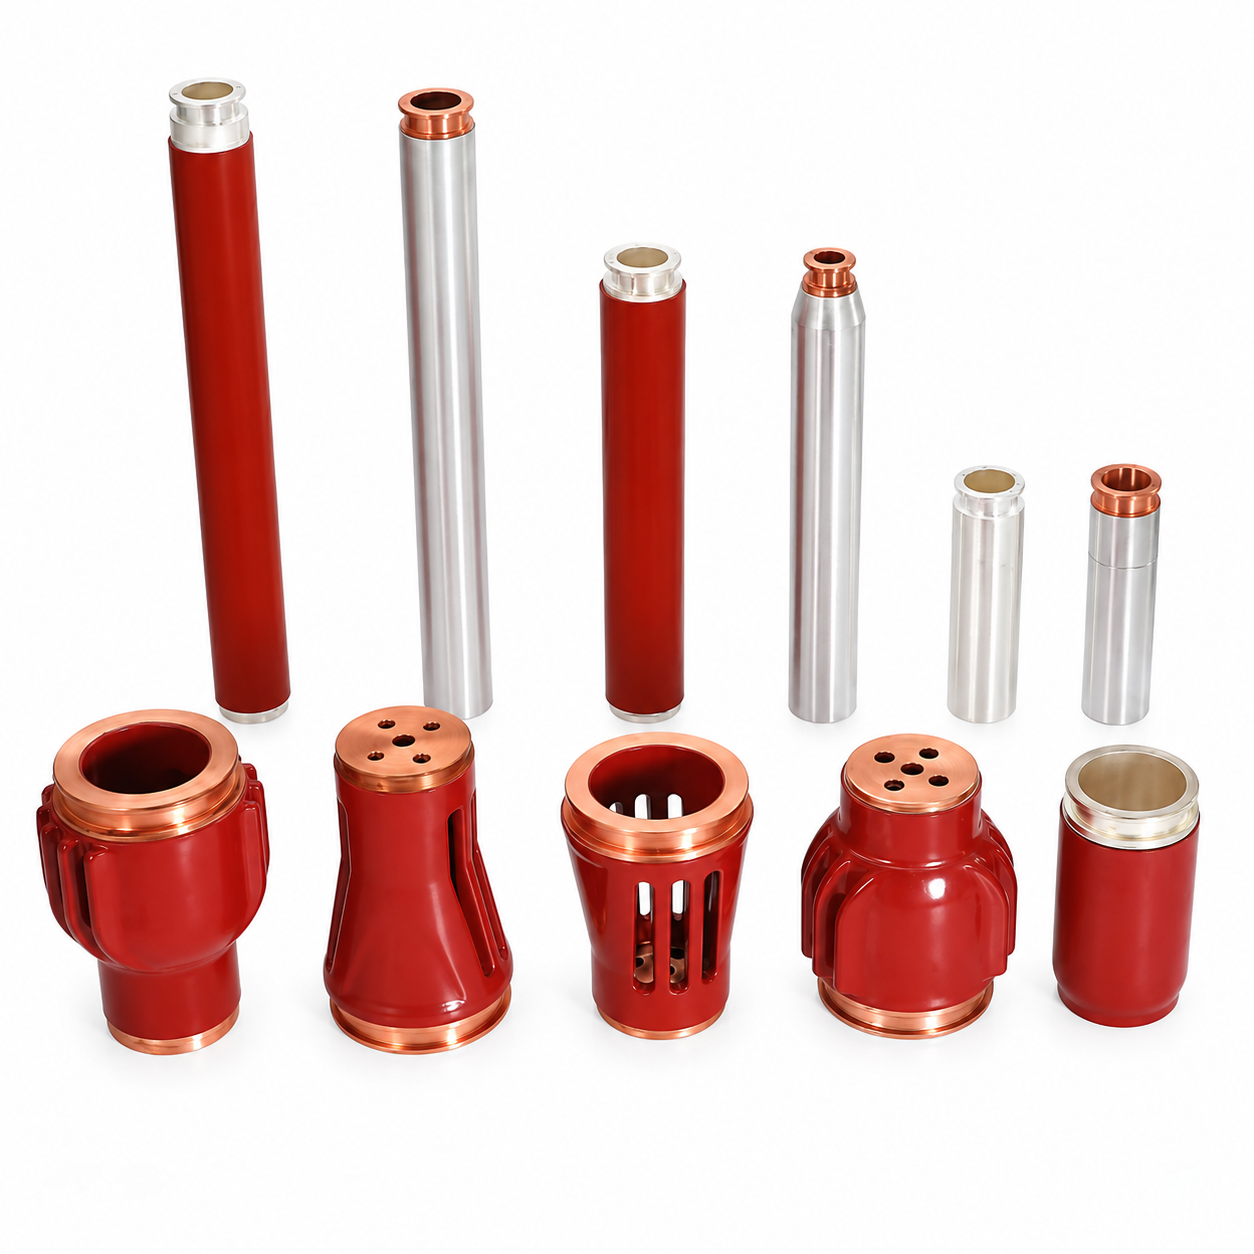
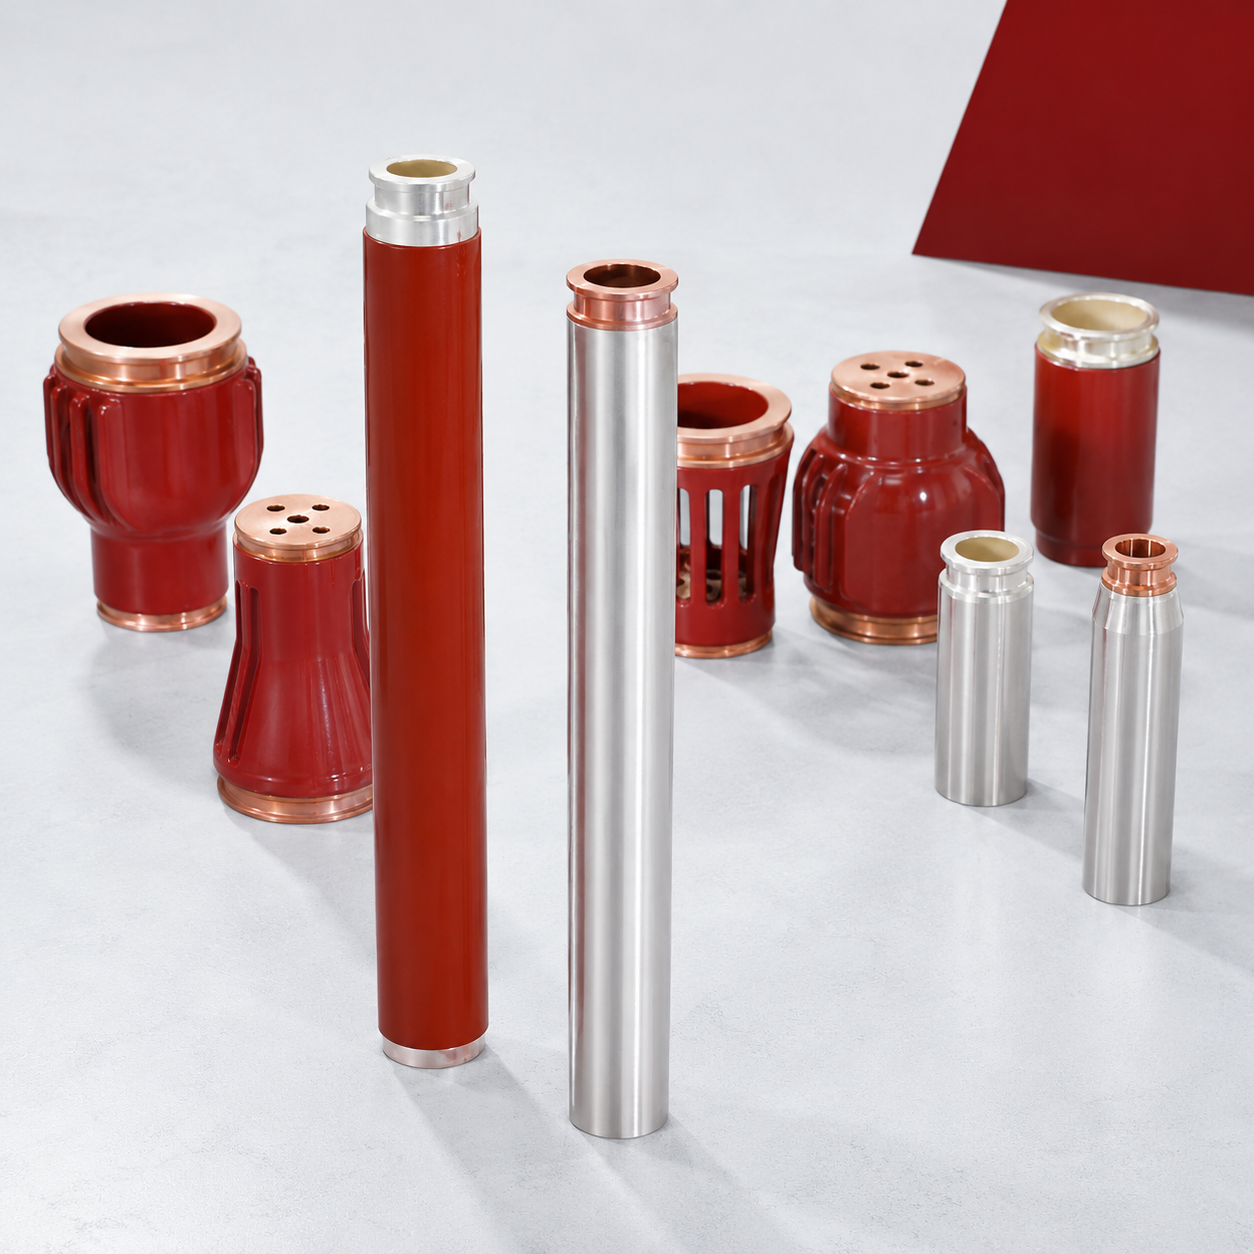
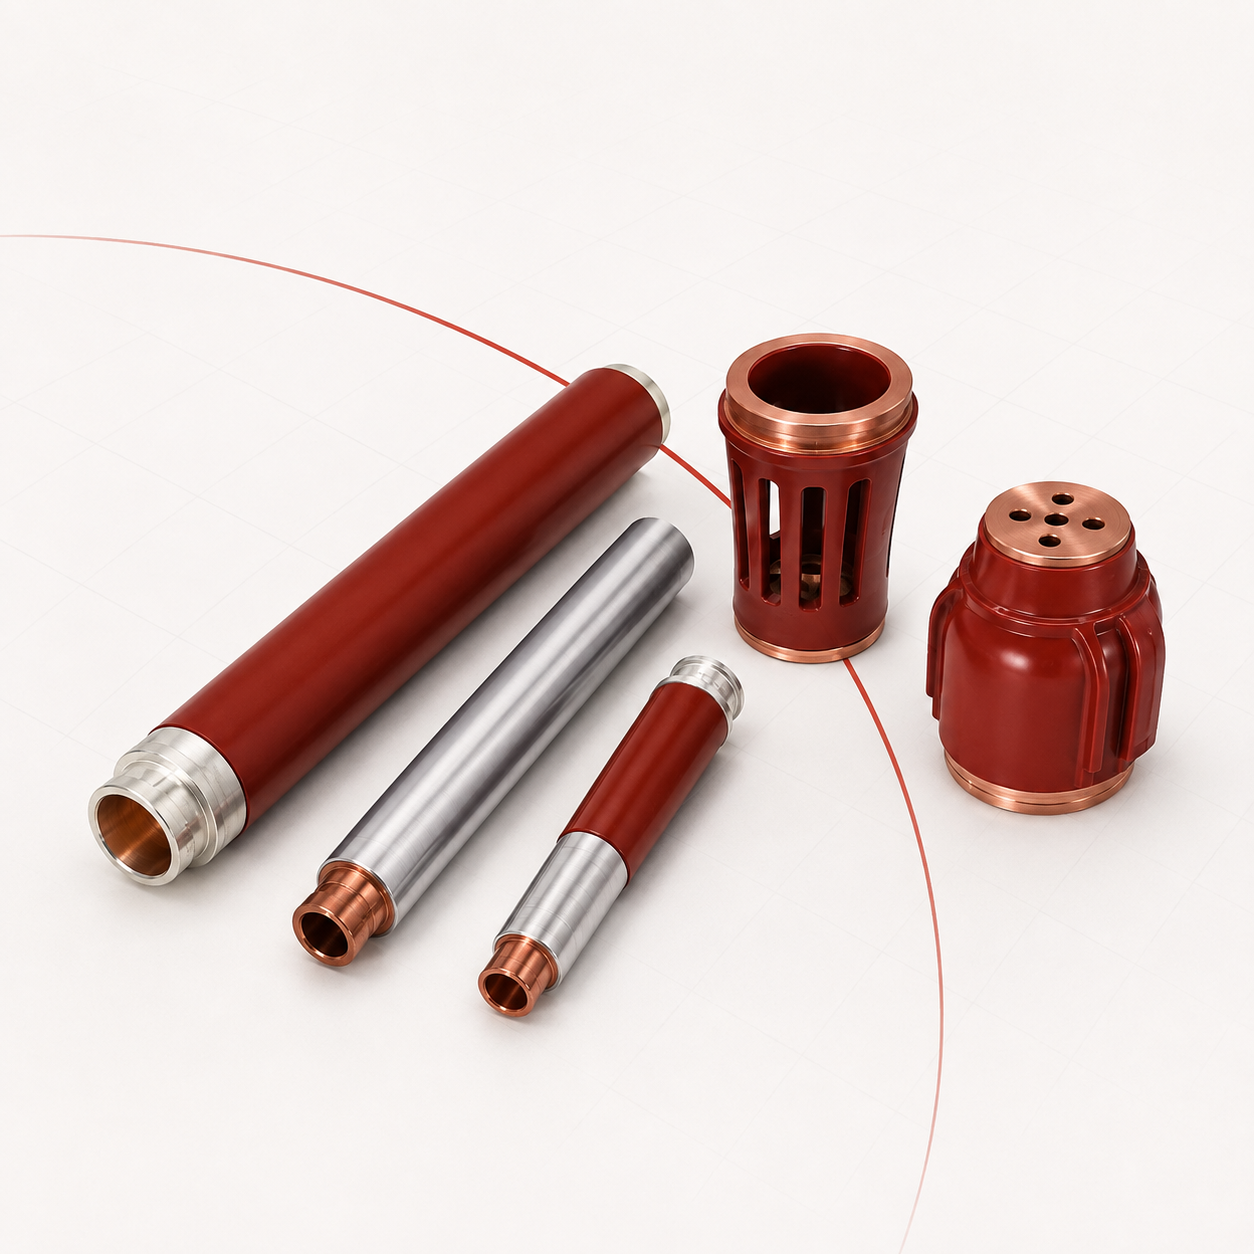
Izolowany ramię stykowe 1250 A – 3150 A
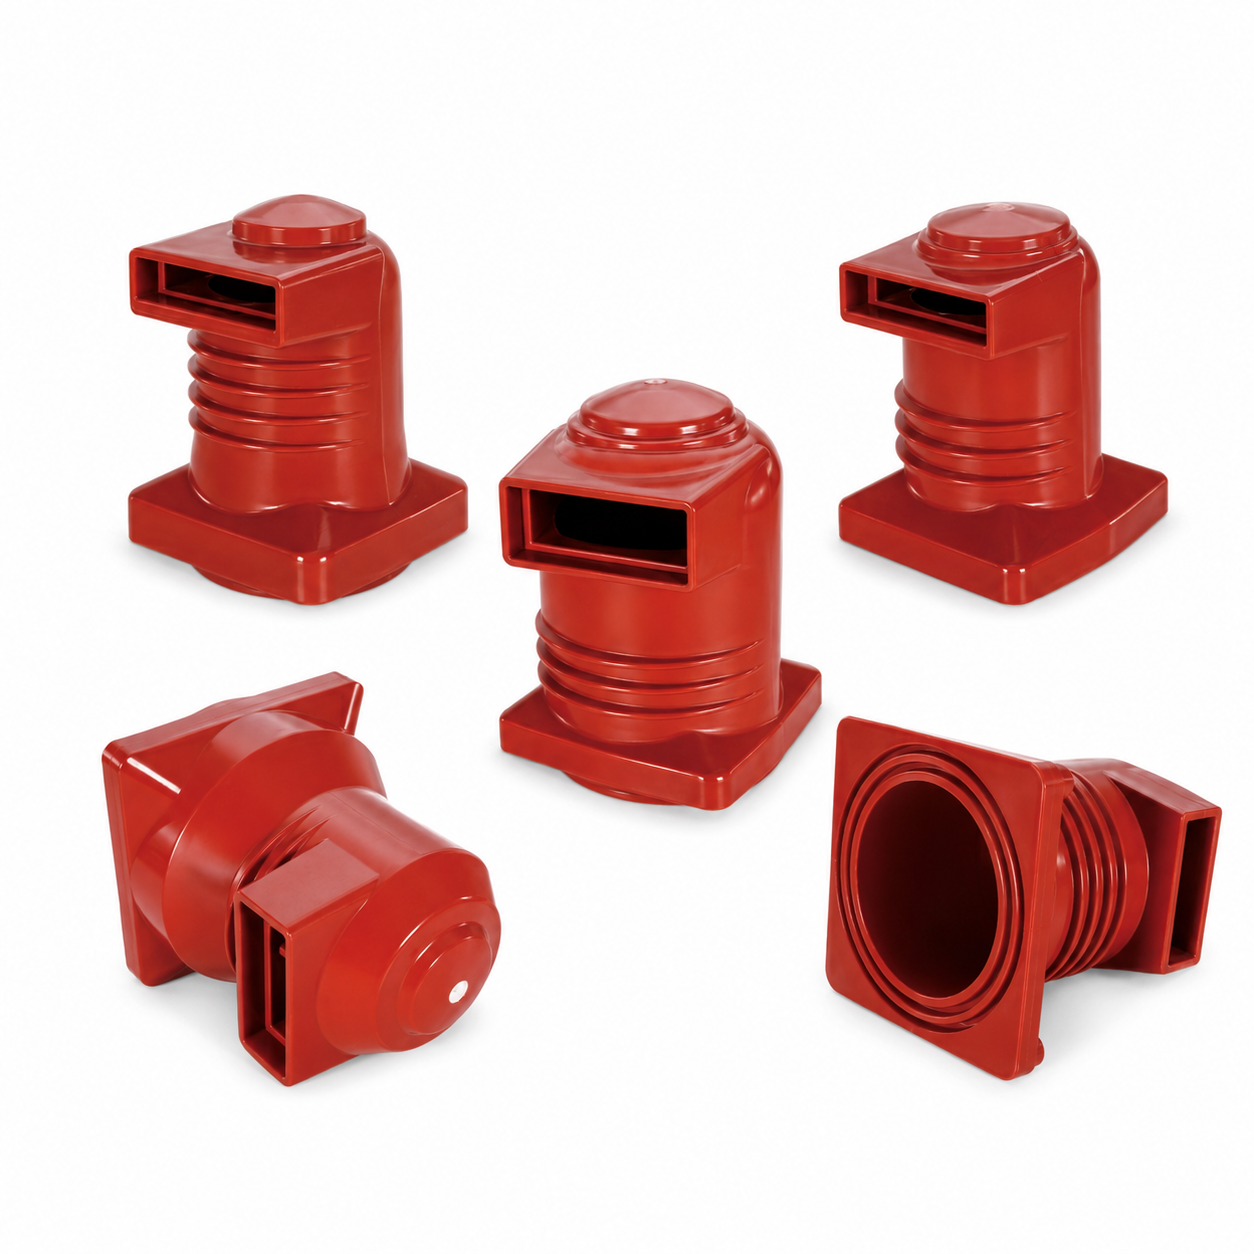
Rami kontaktowe z miedzi T2 z otuliną izolacyjną z wulkanizowanego silikonu. Zapobiegają przepięciom międzyfazowym w wilgotnych środowiskach Zatoki Perskiej. Nasze izolowane ramy kontaktowe to kluczowe komponenty zaprojektowane do połączeń dolnej części szyny magistrali w wózkach wyjmowanych bezpieczników próżniowych (VCB). Przeznaczone na prądy od 1250 A do 3150 A, ramy te wyposażone są w otulinę izolacyjną z wulkanizowanego gumy krzemionkowej lub termokurczliwej. Takie rozwiązanie zapewnia wytrzymałą barierę dielektryczną, znacznie zmniejszając ryzyko przepięć międzyfazowych w zwartej aparaturze rozdzielczej. Zaprojektowane na trwałość w trudnych warunkach eksploatacyjnych, ramy te są niezbędne do utrzymania integralności izolacji oraz długotrwałej niezawodności systemów średniego napięcia, szczególnie w wilgotnych i zanieczyszczonych środowiskach przemysłowych.
- Przegląd
- Zastosowania
- Dane techniczne
- Usługi
- Kontrola jakości
- Zalecane produkty
Izolowane ramki stykowe – 1250 A do 3150 A dla wyłączników próżniowych
Ramka stykowa to przewodnik miedziany łączący zacisk przerwacza próżniowego z tulipanowym stykiem wózka wyłącznika i przesyłający pełny prąd znamionowy przez ruchomą część zespołu. Górna i dolna ramka są montowane na każdy biegun. MOLDVOLT produkuje izolowane ramki stykowe o prądzie znamionowym od 1250 A do 3150 A przeznaczone dla wyłączników odbieralnych o napięciu 12 kV i 24 kV.
DLACZEGO ISTNIEJE OBUDOWA IZOLACYJNA
W przypadku ramki stykowej wykonanej z gołej miedzi odległość między fazami wewnątrz wyłącznika jest określona przez odstęp między osiami biegunów – 210 mm przy 12 kV i 230 mm przy 24 kV. W czystym, suchym powietrzu taka odległość wystarcza. W rzeczywistych warunkach eksploatacji panujących na naszych rynkach często nie zapewnia ona wystarczającej izolacji.
Wilgotność i kondensacja zmniejszają wytrzymałość dielektryczną powietrza. Przewodząca pyłowa warstwa mostkująca część szczeliny. Mgła solna pozostawia higroskopijną warstwę, która staje się przewodząca w obecności wilgoci. W każdej z tych sytuacji efektywna odległość izolacyjna spada poniżej wartości zaprojektowanej, co czyni możliwym przeskok fazowo-fazowy pomiędzy ramionami styków – awarię występującą wewnątrz wyzwalacza, niszczącą jednostkę oraz zwykle również komorę szafy rozdzielczej.
Wulkanizowana osłona z silikonowego kauczuku lub termozkurczalna osłona izolacyjna na ramieniu eliminuje powietrze jako jedyną barierę izolacyjną. To właśnie ta osłona pozwala, aby ten sam projekt wyzwalacza mógł być stosowany w wilgotnej przybrzeżnej podstacji afrykańskiej, na terenie Zatoki Perskiej narażonym na unoszące się w powietrzu sole i piasek oraz w szafie rozdzielczej państw Wspólnoty Niepodległych Państw podczas zimowego uruchamiania, gdy występuje kondensacja.
PRZEWODNIK I GĘSTOŚĆ PRĄDU
Elektrolityczna miedź stopu T2 potwierdzona certyfikatem wytwórni, o przekroju dobranym tak, aby przenosić prąd znamionowy w granicach podwyższenia temperatury do 70 K zgodnie z normą IEC 62271-1. Jest to szczególnie istotne dla ramki kontaktowej w porównaniu z szyną statyczną, ponieważ rama umieszczona jest wewnątrz zespołu wyzwalacza, gdzie chłodzenie konwekcyjne jest ograniczone – rama zaprojektowana tak, jakby była szyną wolno stojącą, będzie się nagrzewać nadmiernie.
Powierzchnie kontaktowe na obu końcach pokryte są srebrem w grubości 8–12 mikrometrów, co potwierdza się metodą fluorescencji rentgenowskiej w każdej partii; dostępne jest również pokrycie cyną dla obszarów przybrzeżnych i przemysłowych.
OBCIĄŻENIE MECHANICZNE
Rama przenosi obciążenie mechaniczne siły kontaktowej wyzwalacza próżniowego przy każdej operacji – dziesiątki tysięcy cykli w trakcie całkowitego okresu eksploatacji wyzwalacza – zachowując przy tym stabilność wymiarową, dzięki czemu utrzymywana jest prawidłowa współosiowość styków. Zgięcia i końcówki tworzy się metodą kształtowania, a nie spawania, o ile to możliwe, unikając w ten sposób zmian struktury ziarnistej i skupień naprężeń charakterystycznych dla połączeń spawanych.
Dostawa
Dostarczane jako produkcja OEM zgodnie z rysunkami oraz jako części zamienne do wyłączników VS1, VD4 i odpowiedników. W przypadku przestarzałych oryginalnych części prosimy o przesłanie wzorca lub rysunku z wymiarami – przygotujemy odpowiednik.
Podstawowe zastosowania
- Górnne i dolne ramki stykowe w wyłącznikach próżniowych VS1-12, VS1-24, VSG-12 i VSG-24.
- Ramki stykowe w wyłącznikach wysuwanych VD4, VPR i odpowiedników.
- Przewodniki łączące zaciski wyzwalaczy próżniowych ze stykami tulipanowymi wózka.
- Stałe ramki przewodzące w instalacjach wyłączników próżniowych montowanych w szafach.
- Części zamienne do odnawiania wyłączników w istniejącej bazie zainstalowanej w Afryce, państwach Wspólnoty Niepodległości i na Bliskim Wschodzie.
- Części do odnawiania wyłączników oraz zapasy warsztatów serwisowych rozdzielnic.
- Zapasy produkcyjne dla producentów szaf rozdzielczych i montażystów wyłączników.
- Projekty modernizacyjne, w których wyłącznik jest przebudowywany do użytku w istniejącej szafie.
DLACZEGO TO KLUCZOWY ELEMENT ODNAWIANIA
Przerzutniki próżniowe są często remontowane zamiast wymieniane: przerywacze próżniowe i mechanizmy mogą być nadal sprawne, podczas gdy ramiona stykowe uległy utracie powłoki, przebarwieniom spowodowanym przegrzaniem, degradacji osłon izolacyjnych lub uszkodzeniom mechanicznym wynikającym z awarii przewodowej. Wymiana ramion przywraca pełną funkcjonalność przerzutnika za niewielką część kosztu jego całkowitej wymiany.
Jest to istotna działalność na naszych rynkach, gdzie starsze, zainstalowane jednostki typu VS1 i VD4 pozostają w eksploatacji przez długi czas po wycofaniu przez pierwotnego producenta wsparcia technicznego. Ograniczona dostępność części zamiennych jest systematycznie wymieniana jako główny barierą zakupów urządzeń elektrycznych na Bliskim Wschodzie i w Afryce, a ramiona stykowe należą do elementów najczęściej potrzebnych i najrzadziej magazynowanych.
Kiedy zastąpić
Wymienić w przypadku wystąpienia którekolwiek z poniższych objawów: pęknięcia, utwardzenia lub śladów przeskoku na okładzinie izolacyjnej; utraty powłoki galwanicznej lub wgnieceń na powierzchniach stykowych; przebarwień świadczących o wcześniejszym przegrzaniu; odkształcenia spowodowanego siłami elektromagnetycznymi przy zwarciu przewodzącym; lub oporu styku wyraźnie przekraczającego wartość bazową ustaloną podczas wprowadzania urządzenia do eksploatacji.
Wskazówki dotyczące wyboru
Określić według prądu znamionowego, modelu wyzwalacza oraz odległości środków biegunów, geometrii ramy i układu otworów przyłączeniowych, typu izolacji – wulkanizowanej silikonowej lub termokurczliwej – oraz powłoki galwanicznej odpowiedniej dla danego środowiska.
Dopasowanie regionalne
– Bliski Wschód: sól i piasek unoszone w powietrzu w połączeniu z wysoką temperaturą otoczenia czynią okładzinę izolacyjną niezbędną, a nie opcjonalną; powłoka cynowa dla lokalizacji nadmorskich.
– Afryka: wilgotne środowiska nadmorskie i przemysłowe charakteryzujące się bardzo dużym zapotrzebowaniem na remonty.
– Rosja i państwa WNP: kondensacja podczas uruchamiania w zimie stanowi rzeczywiste zagrożenie wyładowania przebiciowego; wymagana jest potwierdzona elastyczność okładziny izolacyjnej w niskich temperaturach, ponieważ niektóre materiały izolacyjne stają się kruche w temperaturze −40 °C.
– Europa Wschodnia: standardowa obsługa zgodna z normami IEC w umiarkowanych pomieszczeniach rozdzielniczych.
Nieodpowiednie dla
Prądy znamionowe wyższe niż wybrany typ. Modele wyzwalaczy, w których geometria nie została jeszcze potwierdzona. Zastosowania wymagające przewodnika odsłoniętego, nieizolowanego.
| KATEGORIA | Parametr | Wartość / specyfikacja |
|---|---|---|
| Elektryczny | Napięcie znamionowe | obsługa wyzwalaczy 12 kV / 24 kV |
| Prąd znamionowy | 1250 / 1600 / 2000 / 2500 / 3150 A | |
| Prąd krótkotrwały wytrzymywany | 25 kA / 31,5 kA przez 4 s, dopasowane do znamionowego prądu wyzwalacza | |
| Prąd udarowy wytrzymywany | 63 kA / 80 kA | |
| Temperatura znamionowego wzrostu | W zakresie 70 K zgodnie z normą IEC 62271-1 przy prądzie znamionowym | |
| Opór kontaktowy | Pomiar i rejestracja dla każdego elementu z osobna | |
| Dyrygent | Materiał bazowy | Miedź elektrolityczna klasy T2 |
| Weryfikacja materiału | Certyfikat hutniczy przechowywany dla każdej partii | |
| Przewodność | Minimalnie 97 % IACS | |
| Przekrój | Dobrane do prądu znamionowego z uwzględnieniem ograniczonego chłodzenia konwekcyjnego w obudowie wyzwalacza | |
| Tworzenie | Zgięcia i końcówki wykonane metodą kształtowania, a nie spawania – tam, gdzie pozwala na to geometria – w celu uniknięcia zmian struktury ziarnistej i skupienia naprężeń | |
| Powłoka kontaktowa na powierzchni | Powłoka srebrowana o grubości 8–12 mikrometrów – standard; powłoka cynowana dostępna dla obszarów nadmorskich i przemysłowych | |
| Weryfikacja powłoki | Pomiar metodą fluorescencji rentgenowskiej, dokumentowany dla każdej partii | |
| Wylęgnacja KURTKA |
Typ | Wulkanizowana guma krzemionkowa lub termokurczliwy poliolefin |
| Wytrzymałość dielektryczna | minimum 20 kV/mm | |
| Wskaźnik odporności na śladowanie (CTI) | minimum 600 dla gumy krzemionkowej | |
| Zakres temperatur | od −40 °C do +150 °C dla gumy krzemionkowej; od −40 °C do +105 °C dla termokurczliwego poliolefinu | |
| Oporność na zapłon | Dostępna klasa UL94 V-0 | |
| Przyczepność | Całkowicie połączona z przewodnikiem, bez szczeliny powietrznej na granicy styku | |
| Zasięg | Pełna długość ramienia z wyłączeniem powierzchni styku i obszarów końcowych | |
| Wyroby mechaniczne | Geometria ramienia | Zgodnie z rysunkiem, dopasowana do modelu wyzwalacza i odległości między osiami biegunów |
| Zgodność odległości między osiami biegunów | 210 mm (12 kV) / 230 mm (24 kV) | |
| Wzór otworów na zaciski | Zgodnie ze specyfikacją klienta | |
| Życie mechaniczne | Dopasowana do mechanicznej odporności wyzwalacza, minimum 30 000 cykli operacyjnych | |
| Zgodność | Stopy wyzwalaczy VS1, VD4, VPR oraz odpowiedniki | |
| Serwis Warunki |
Temperatura pracy | −40 °C do +105 °C |
| Wilgotność | Przeznaczona do eksploatacji w klimacie tropikalnym i przy wysokiej wilgotności | |
| Zanieczyszczenie | Otoka izolacyjna zaprojektowana do pracy w wilgotnych, pylnych, słonych oraz skraplających się środowiskach | |
| Testowanie (Każdy element lub partia) |
Pomiar rezystancji styku | — |
| Weryfikacja grubości powłoki galwanicznej | Metodą fluorescencji rentgenowskiej (XRF) | |
| Test wytrzymałości dielektrycznej koszulki izolacyjnej | — | |
| Inspekcja wymiarowa | Kontrola krytycznych wymiarów montażowych – 100% | |
| Weryfikacja przewodności materiału | — | |
| Inspekcja wizualna | Pod kątem wad koszulki, pustek i uszkodzeń powłoki galwanicznej | |
| Weryfikacja wzrostu temperatury | Na próbkach typowych | |
| Elastyczność powłoki przy niskich temperaturach | Do eksploatacji zgodnej z normą GOST 15150 | |
| Opcje | Rodzaj izolacji | Wulkanizowana izolacja silikonowa lub termokurczliwa |
| Powłoka odporna na warunki nadmorskie/przemysłowe | Powłoka cynowa dla warunków nadmorskich i przemysłowych | |
| Dostosowana geometria | Indywidualna geometria, długość i układ końcówek zgodnie z rysunkiem | |
| Markowanie i opakowanie | Oznaczenie części klienta i opakowanie | |
| Powłoka samogasnąca | Powłoka spełniająca wymagania UL94 V-0 | |
| Powłoka zweryfikowana pod kątem działania w niskich temperaturach | Dla klimatycznych warunków eksploatacji zgodnych z GOST 15150 | |
| Inżynieria wsteczna | Z fizycznego wzorca dla wycofanych z produkcji wyzwalaczy |
SPECYFIKACJA I ZAOPATRZENIE
– Wyślij rysunek, próbkę lub zdjęcie wraz z istniejącym numerem części – zidentyfikujemy odpowiednik i potwierdzimy dopasowanie przed złożeniem zamówienia.
– Inżynieria odwrotna na podstawie fizycznego wzorca, gdy oryginalna część jest wycofana z produkcji lub producent nie dostarcza jej już bezpośrednio – często stosowane w przypadku starszych szaf KYN28, HXGN oraz importowanych szaf nadal eksploatowanych w Afryce, państwach Wspólnoty Niepodległościowych i na Bliskim Wschodzie.
– Produkcja OEM i pod własną marką na podstawie Twoich rysunków, z Twoim numerowaniem części i opakowaniem.
- Materiały i powłoki dobrane do warunków środowiskowych w miejscu przeznaczenia: powłoka srebrna zapewnia najniższy opór kontaktowy w pomieszczeniach zamkniętych, natomiast powłoka cynowa jest stosowana w atmosferze nadmorskiej i przemysłowej, gdzie mgła solna i siarczki niszczą powłokę srebrną.
DLACZEGO TO MA ZNACZENIE HANDLOWE
Ograniczona lokalna wiedza techniczna oraz trudny dostęp do części zamiennych są systematycznie wskazywane jako główne bariery na rynkach elektrotechnicznych na Bliskim Wschodzie i w Afryce. Panel pozostaje niefunkcjonalny przez cały czas, jaki upływa od złożenia zamówienia do momentu dostarczenia części. Posiadamy części eksploatacyjne na magazynie oraz przygotowujemy listy części zamiennych dla całej floty urządzeń na podstawie Twojej istniejącej bazy zainstalowanych urządzeń — dzięki temu część znajduje się już na półce przed jej faktycznym zapotrzebowaniem.
Ilość i czas realizacji
- Części ze stanu magazynowego wysyłane bezpośrednio z zapasów; typowy czas realizacji zamówienia wynosi 15–25 dni roboczych dla specyfikacji standardowych.
- Niskie minimalne ilości zamawianych partii dla części standardowych — oferujemy zarówno pojedyncze części awaryjne, jak i duże partie do produkcji masowej.
- Przewóz lotniczy w przypadku awarii, przewóz morski z konsolidacją ładunków w przypadku planowanego uzupełnienia zapasów.
Badania i dokumentacja
- Rutynowe badania zgodnie z obowiązującymi normami IEC z wynikami dostarczanymi dla każdej partii.
- Certyfikaty materiałów, raporty dotyczące grubości powłoki oraz protokoły kontroli wymiarowej dostępne na żądanie.
- Wsparcie certyfikacyjne w ramach procedur SONCAP, KEBS PVoC, SABER i GOST R w przypadku wysyłki komponentu jako osobnej przesyłki.
PO SPRZEDAŻY
- Techniczna odpowiedź w ciągu 24 godzin; wsparcie inżynierów aplikacyjnych w zakresie dopasowania, momentu dokręcania oraz interwałów konserwacji.
- Gwarancja na wady produkcyjne i materiałowe: 12 miesięcy od dnia dostawy.
- Umowy ramowe i umowy na zamówienie dostępne dla producentów szaf rozdzielczych, operatorów sieci energetycznych oraz warsztatów serwisowych wyposażenia rozdzielczego.
Kontroli materiałów
- Miedź potwierdzona jako elektrolityczna miedź klasy T2 lub określona stop miedzi ze srebrem, z zachowaniem certyfikatów hutniczych dla każdej partii.
- Smoła epoksydowa potwierdzona jako smoła cykloalifatyczna z udokumentowanym czasem żelowania, lepkością oraz stosunkiem napełniacza; smoła epoksydowa typu bisfenolowego o ogólnym przeznaczeniu nie jest akceptowana do zastosowań zewnętrznych ani w warunkach wysokiej wilgotności ze względu na gorszą odporność na śladowanie i promieniowanie UV.
- Grubość powłoki mierzona metodą fluorescencji rentgenowskiej i rejestrowana dla każdej partii — zazwyczaj 8–12 mikrometrów srebra na powierzchniach stykowych. Warstwa podkładowa jest niewidoczna w momencie dostawy i ujawnia się dopiero po latach jako usterka termiczna, dlatego jej grubość jest mierzona, a nie zakłada się ją.
Kontrola procesu
- Odlewanie metodą APG (Automatic Pressure Gelation) przy kontrolowanej temperaturze formy, ciśnieniu wtrysku i czasie żelowania, co zapewnia matrycę bez pustek. Pustki wywołują wyładowania cząstkowe, a to właśnie wyładowania cząstkowe ostatecznie przebijają izolator w trakcie eksploatacji.
- Dezgazowanie żywicy w próżni przed wtryskiem w celu usunięcia powietrza zamkniętego w masie.
- Kontrolowany cykl utwardzania końcowego w celu odciążenia naprężeń wewnętrznych i stabilizacji wymiarów.
- Siła sprężysta palców stykowych kalibrowana i weryfikowana zgodnie ze specyfikacją, zapewniając jednolite rozdział prądu przez wszystkie palce.
TESTY RUTYNOWE — KAŻDY EGZEMPLARZ LUB KAŻDA PARTIA
- Test wyładowań cząstkowych na komponentach izolacyjnych, zwykle poniżej 10 pC przy napięciu 1,1 × napięcia znamionowego.
- Test wytrzymałości napięciowej przy częstotliwości sieciowej.
- Pomiar oporu kontaktowego na elementach przewodzących prąd.
- Kontrola wymiarów zgodnie z rysunkiem, przy czym krytyczne wymiary pasowania są sprawdzane w 100%.
- Kontrola wzrokowa pod kątem pęknięć, porów, wad powłoki oraz jakości wykończenia powierzchni.
- Badania obciążenia mechanicznego izolatorów pod kątem nominalnej wytrzymałości na zginanie.
BADAŃ TYPOWYCH
- Izolatory zweryfikowane zgodnie z normami IEC 60168 i IEC 62217; styki i części przewodzące zweryfikowane pod kątem wzrostu temperatury w granicach dopuszczalnego zakresu 70 K zgodnie z normą IEC 62271-1 przy znamionowym prądzie.
- Cyklowanie termiczne oraz, dla części przeznaczonych do eksploatacji w strefie nadmorskiej, badania odporności na korozję w atmosferze solnej.
ŚLEDZENIE I SYSTEM
- System zarządzania jakością zgodny z normą ISO 9001.
- Numeracja partii umożliwiająca powiązanie gotowych elementów z certyfikatem materiału surowego oraz zapisami procesowymi.
- Certyfikaty zgodności, certyfikaty materiałów oraz raporty badań dołączone do każdej dostawy.
- Próbki zachowywane osobno dla każdej partii produkcyjnej w celach referencyjnych w przypadku ewentualnego zapytania polowego.