EN

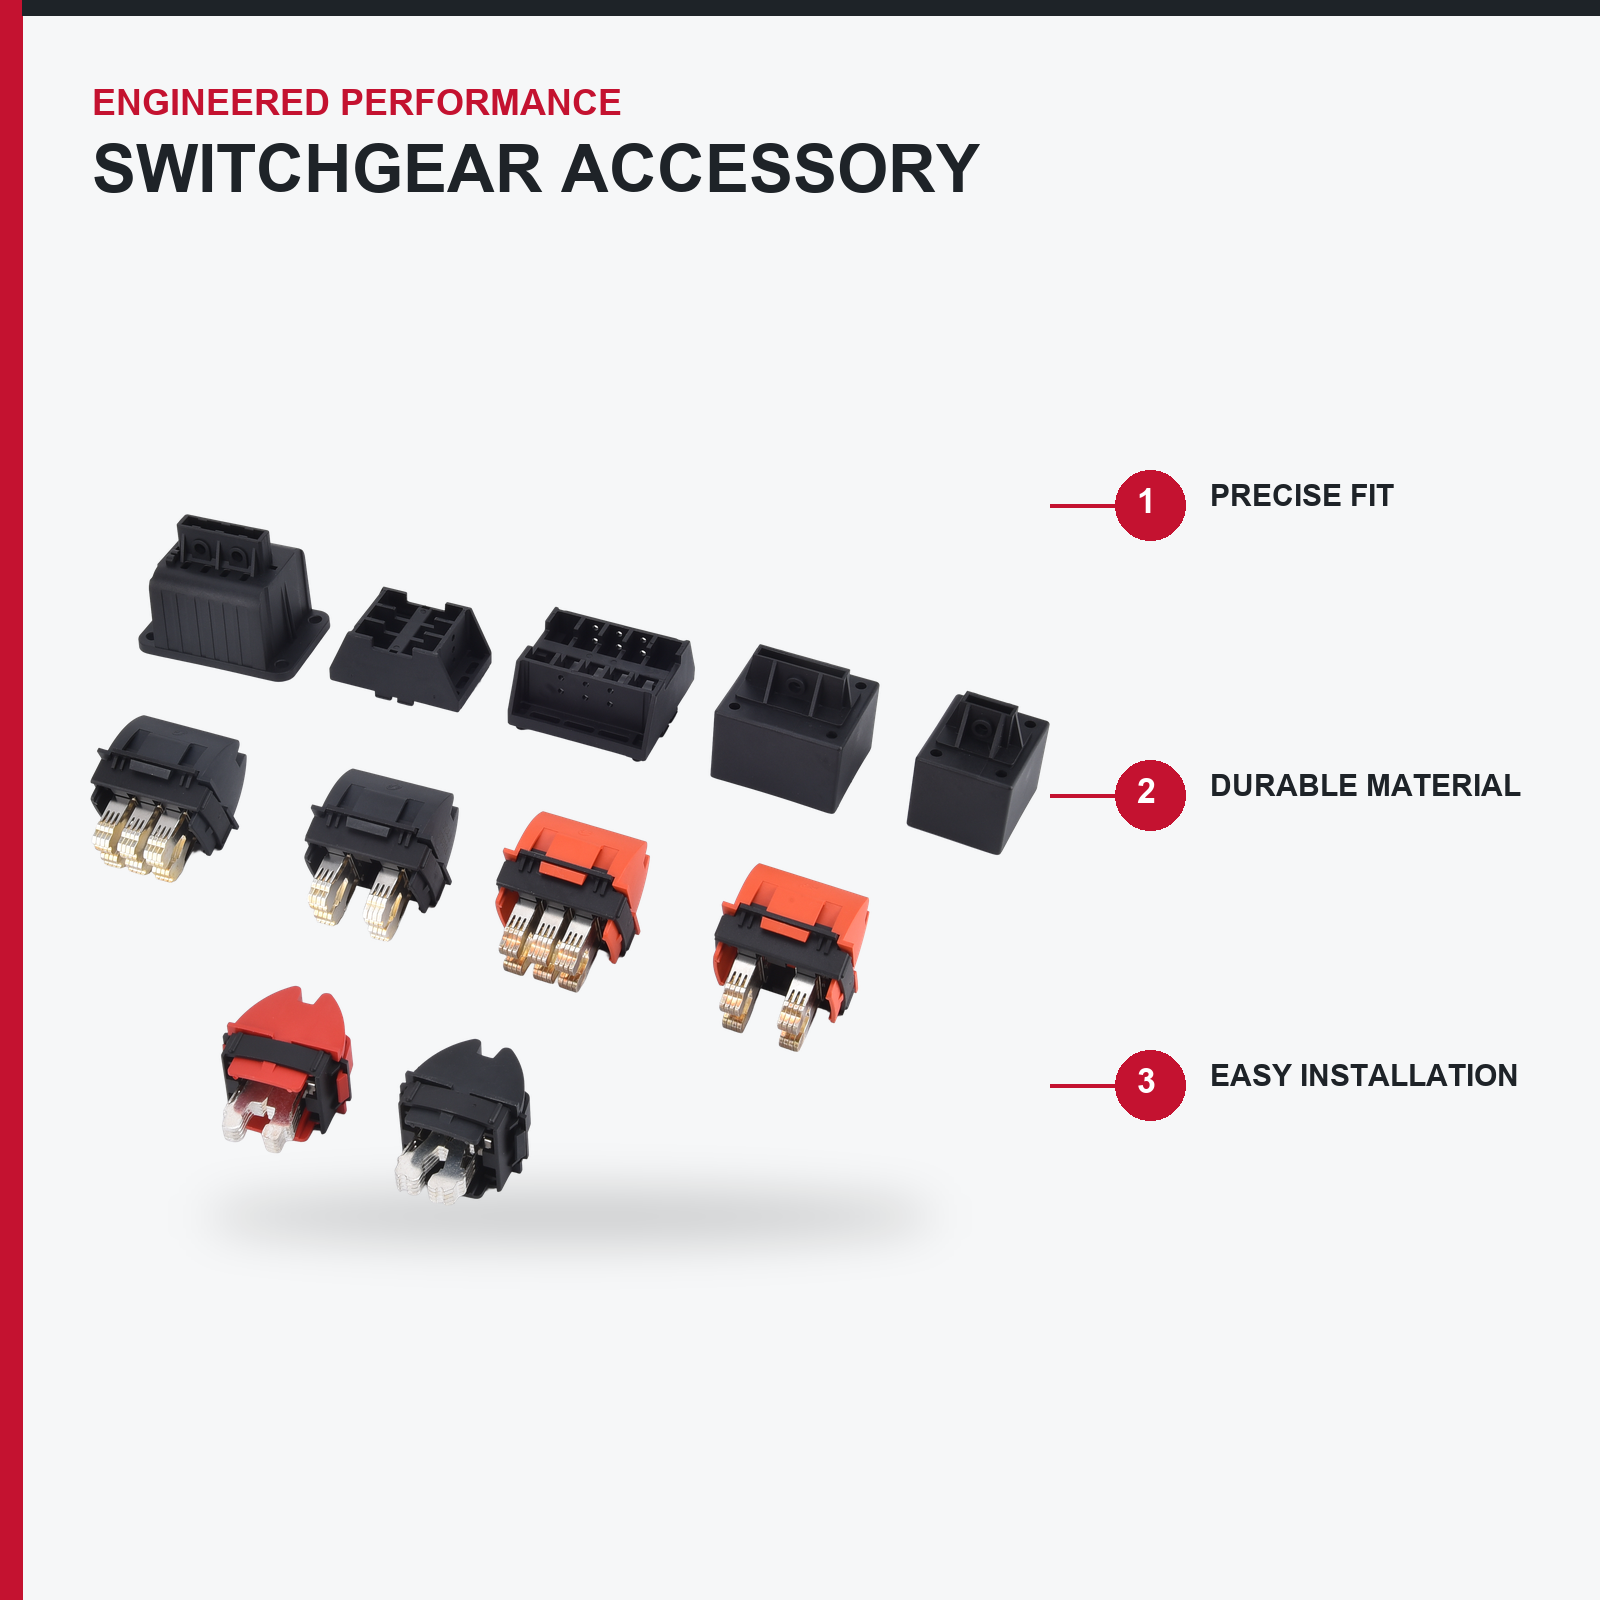
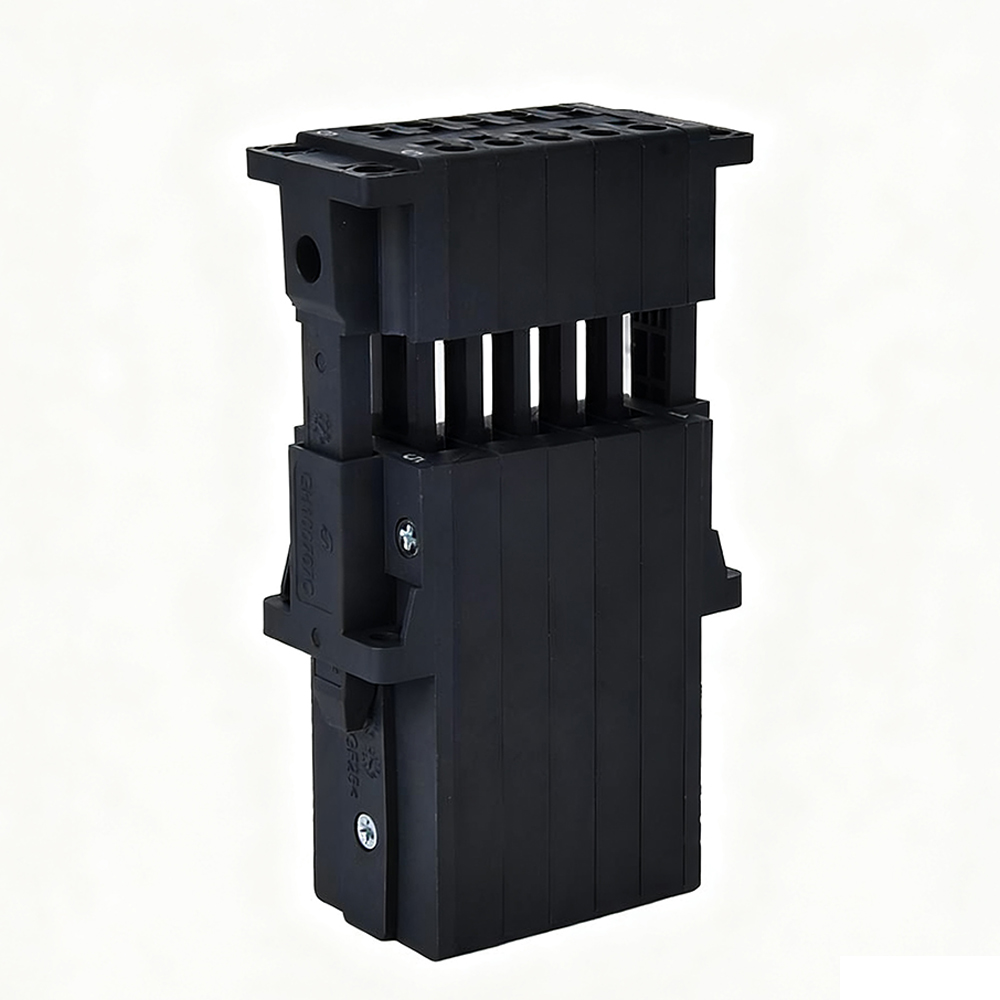
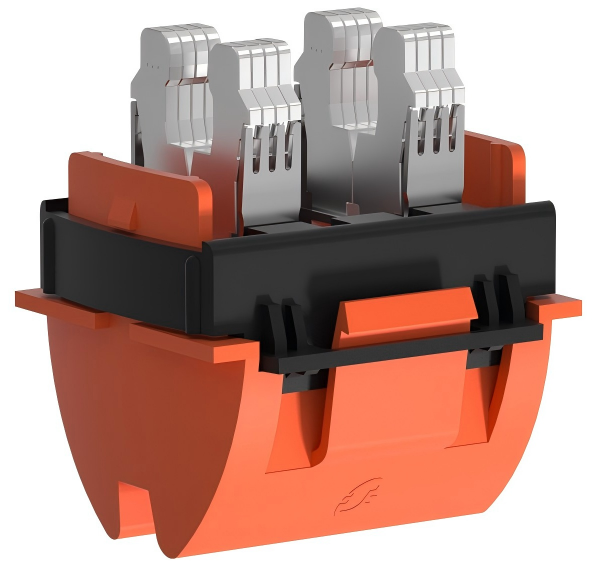
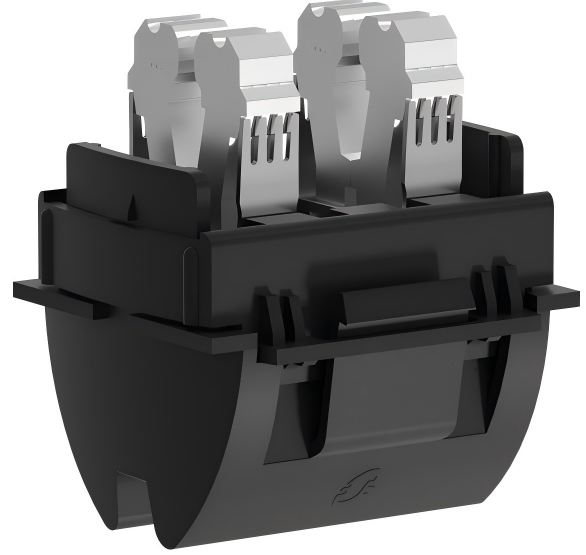
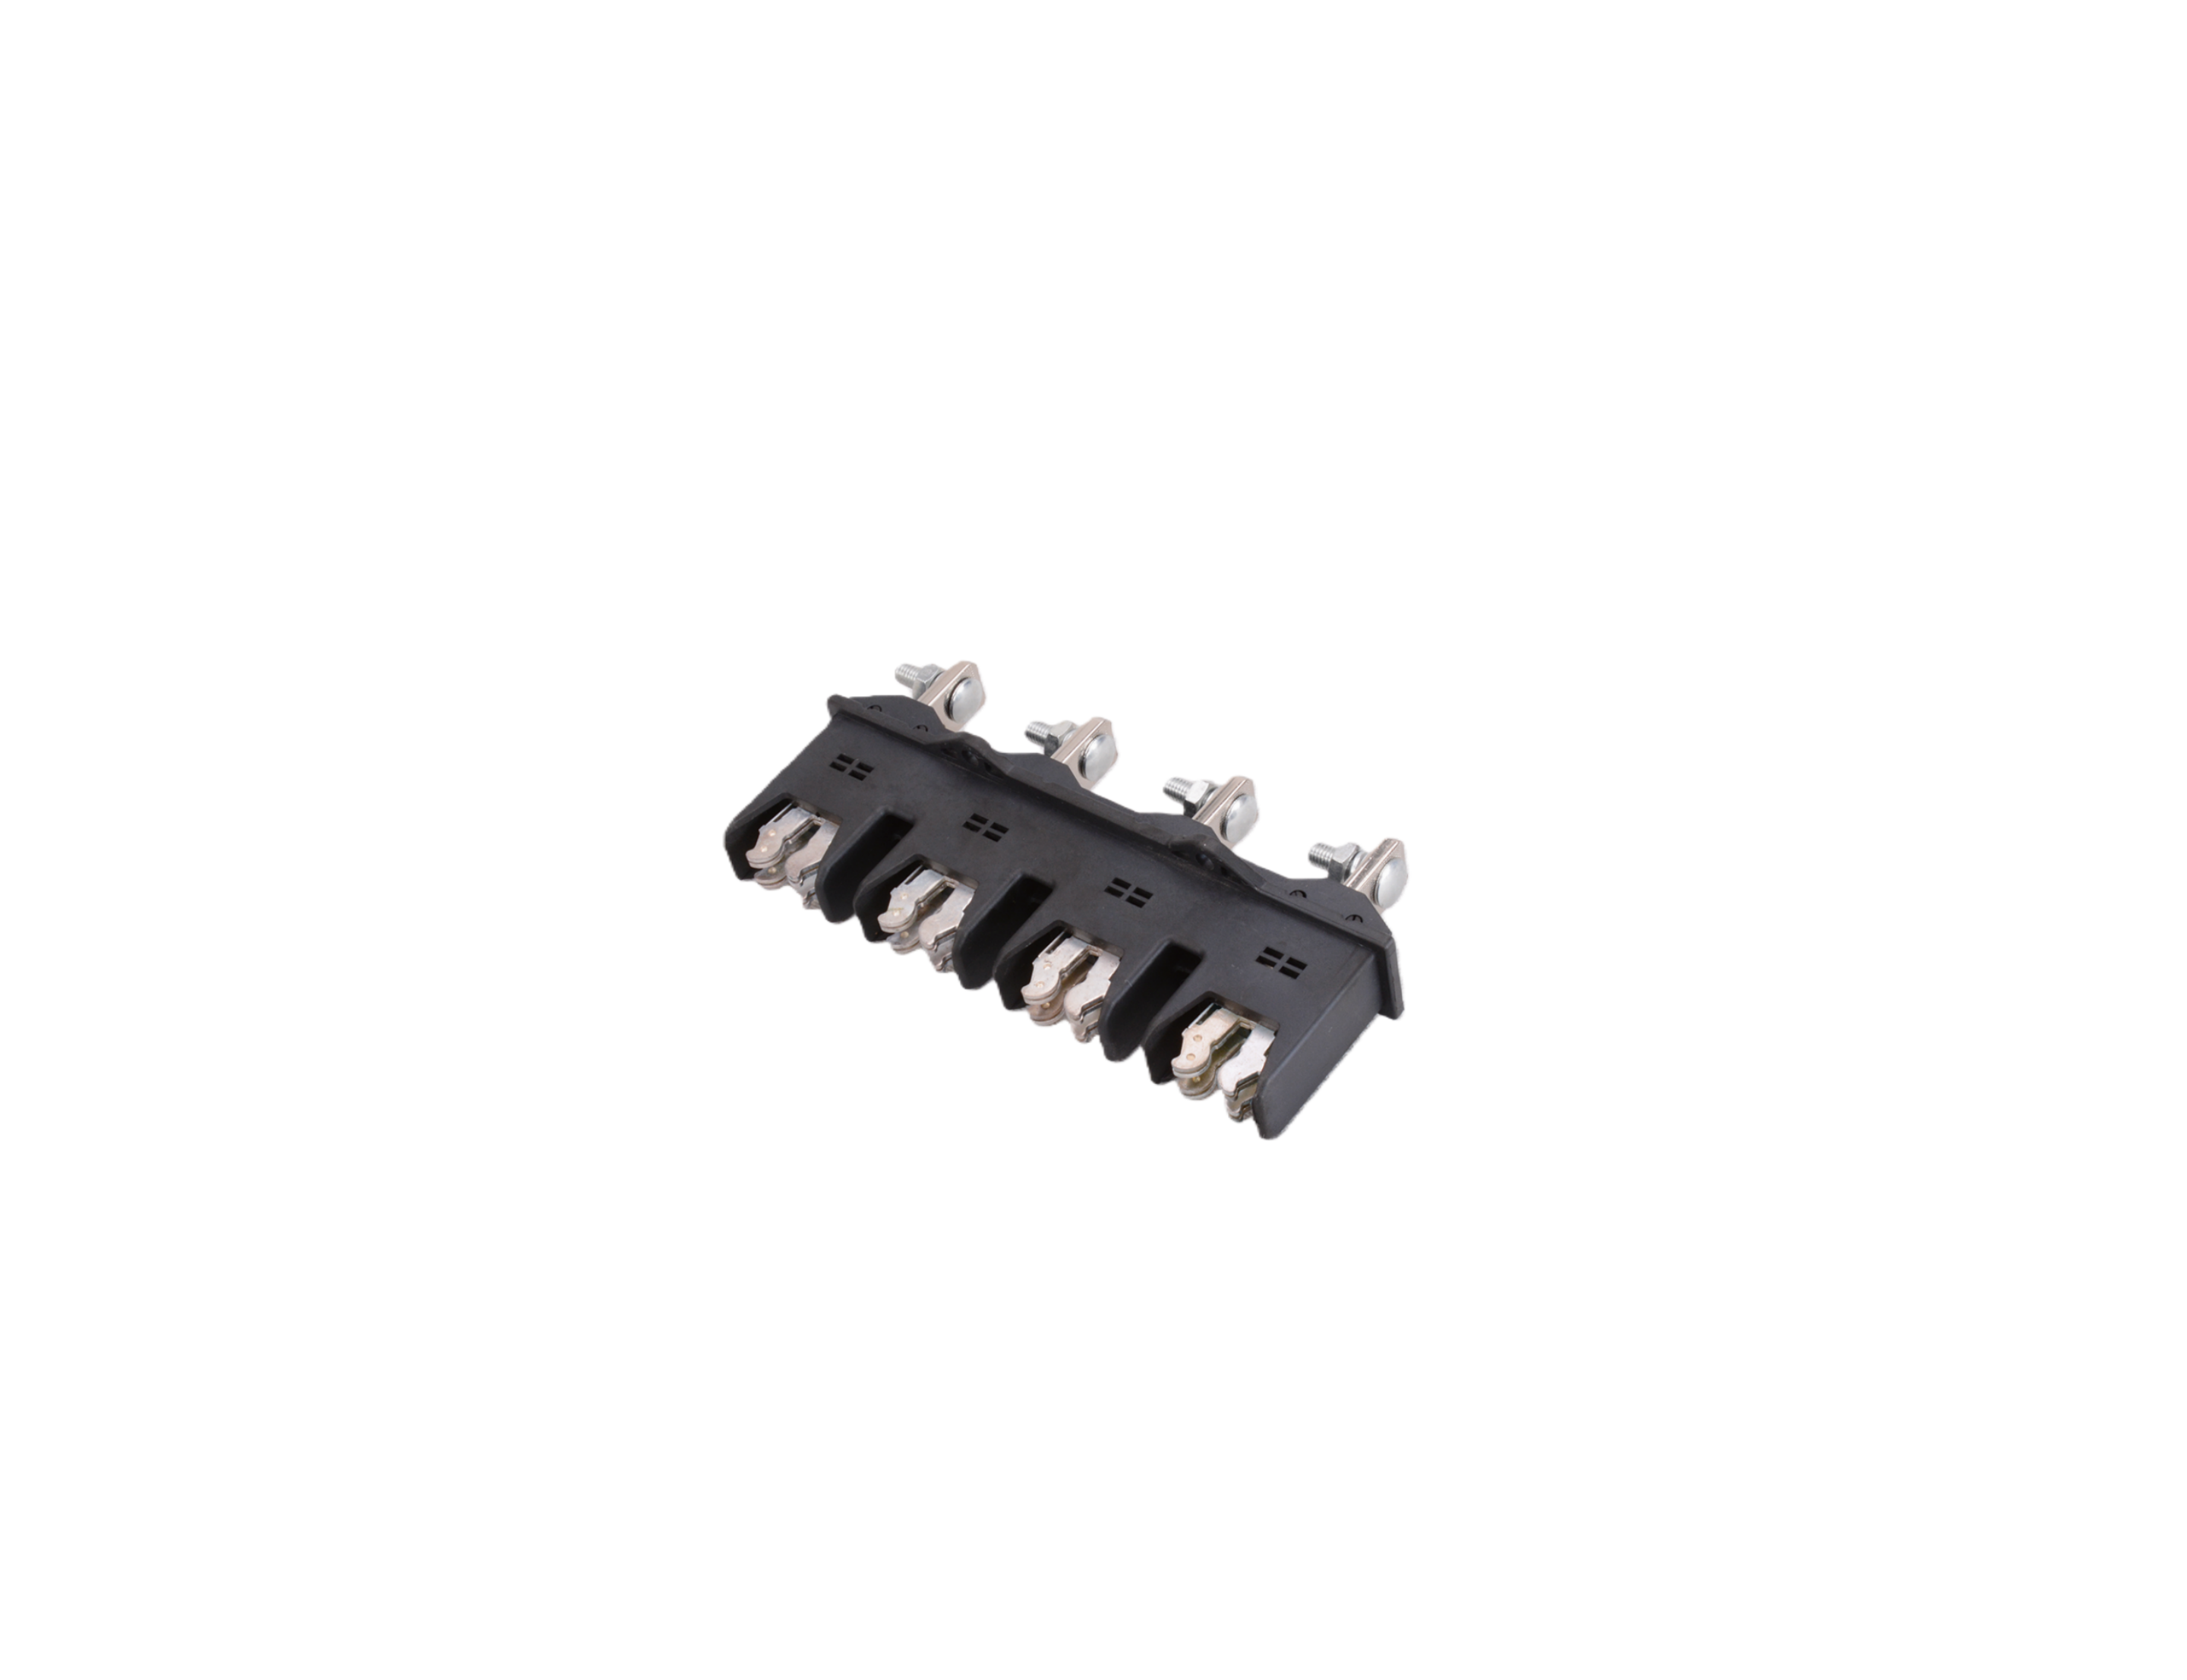
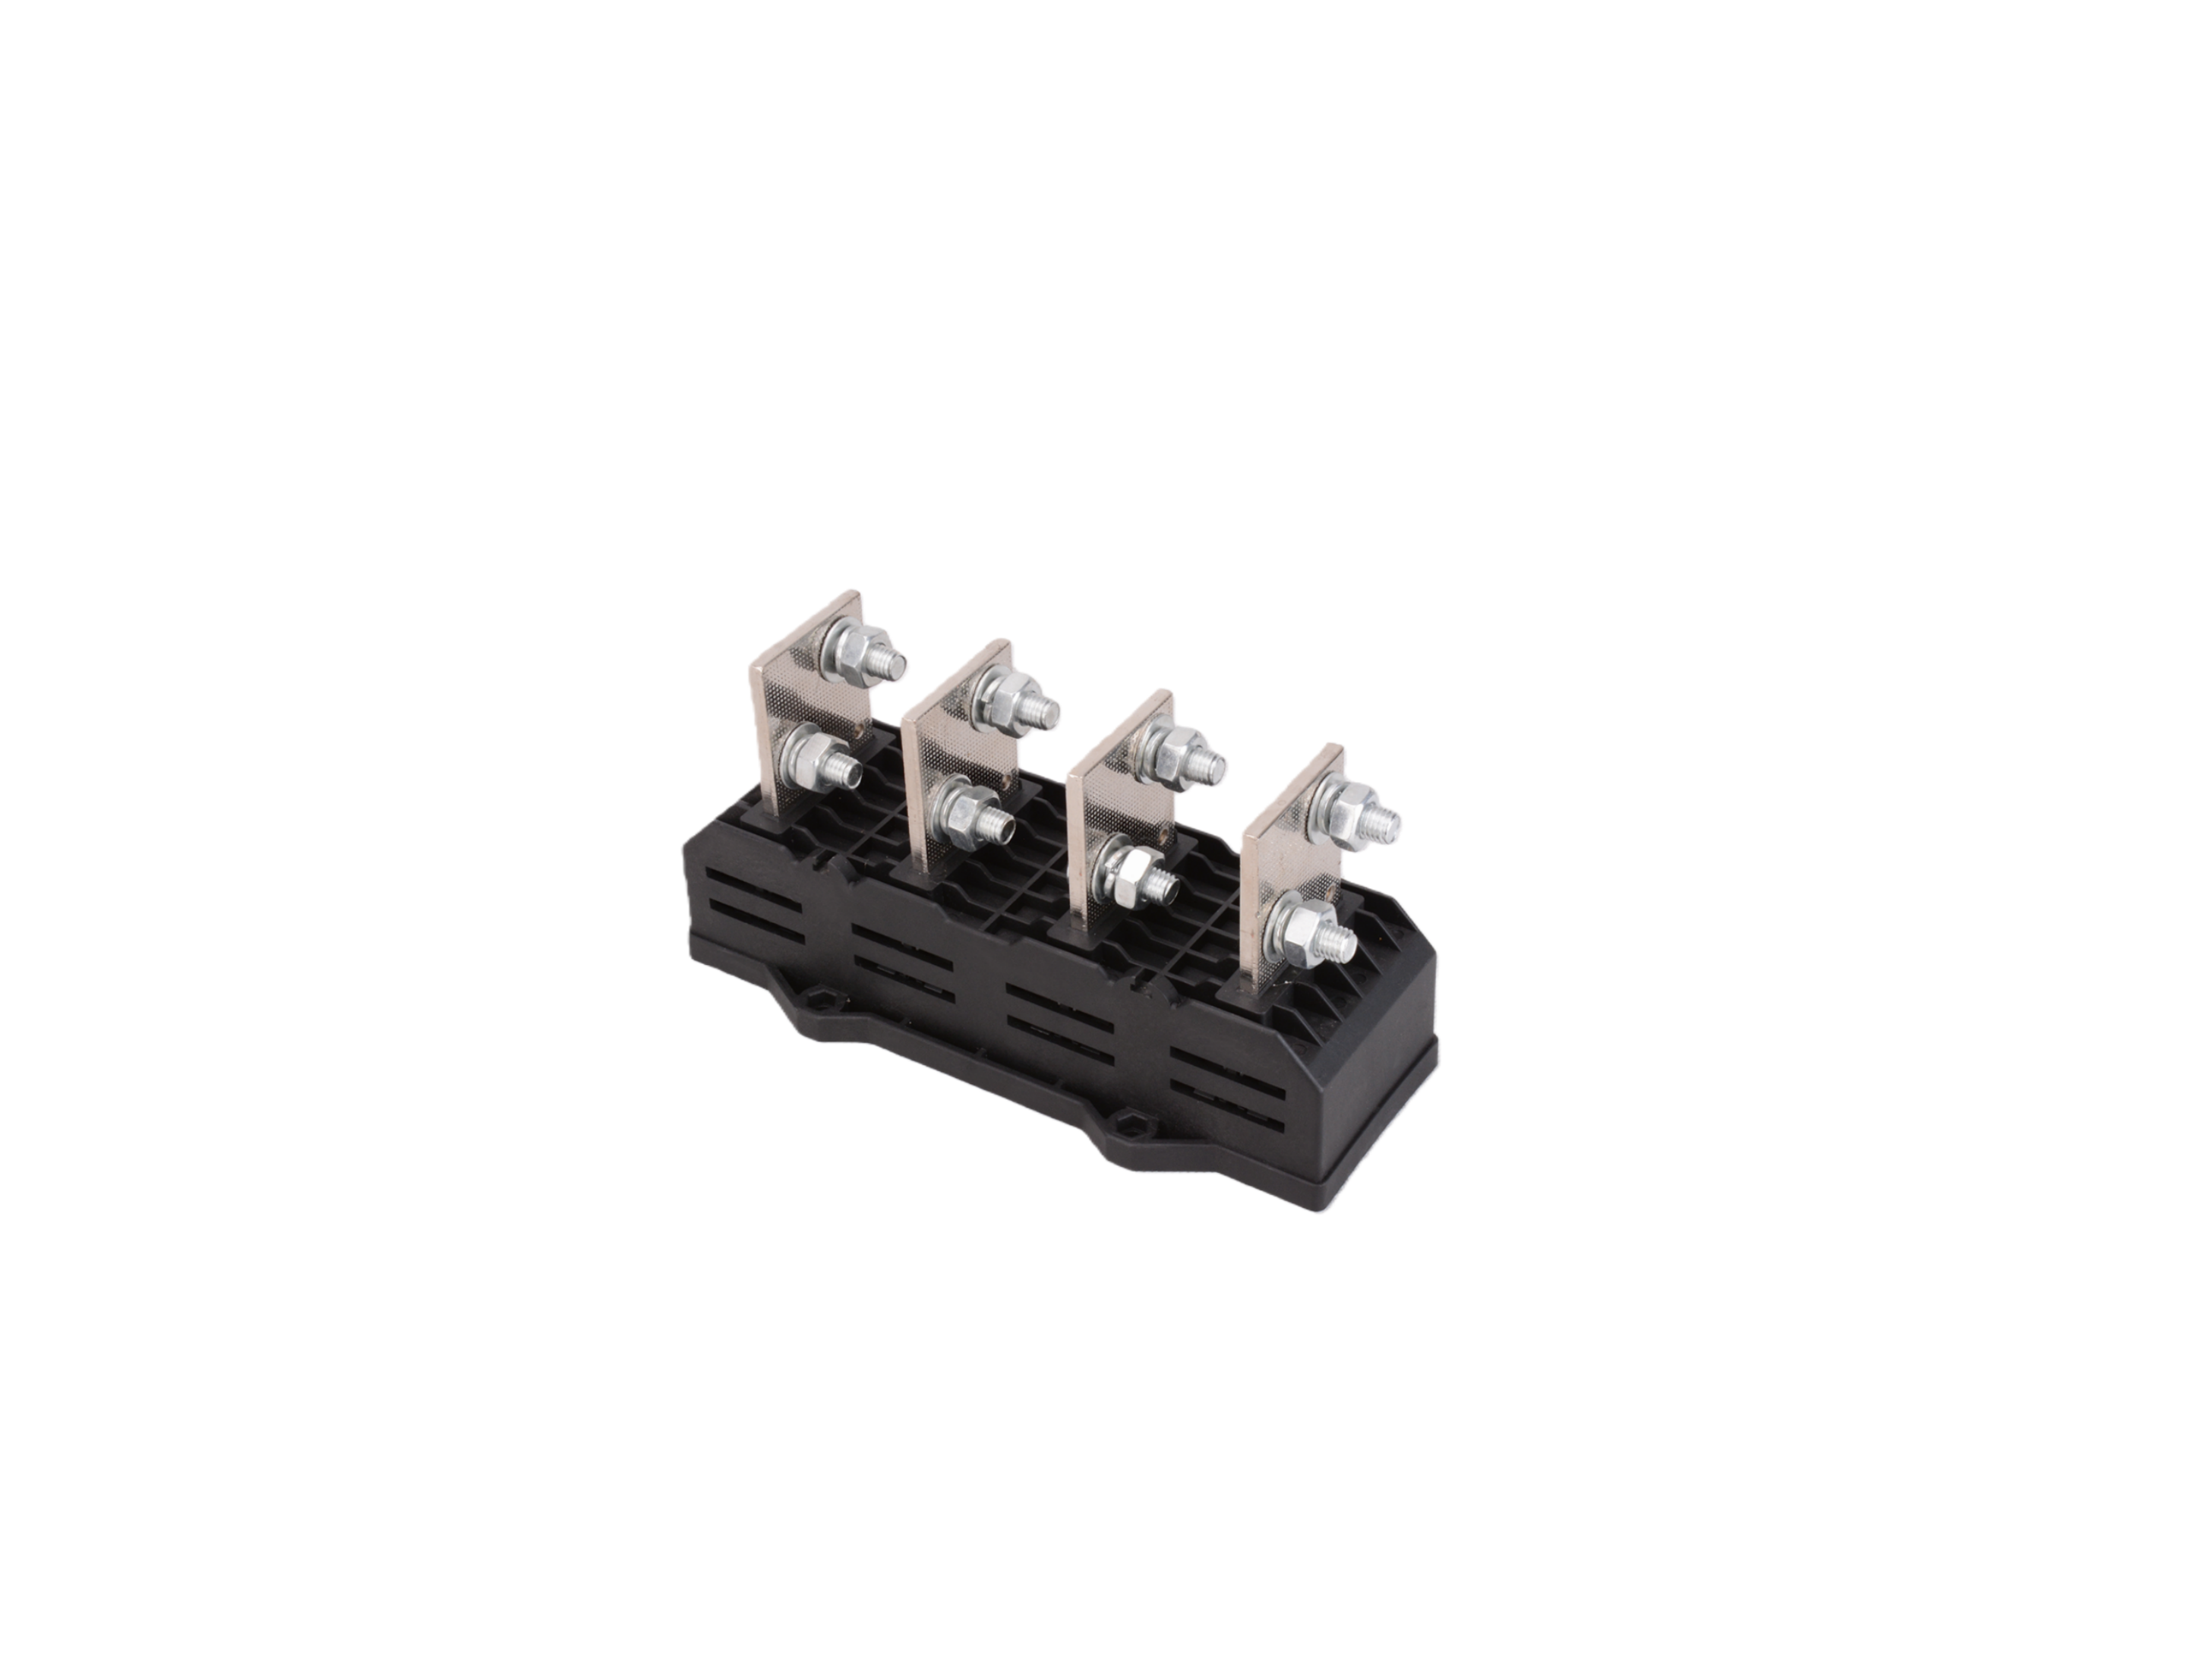
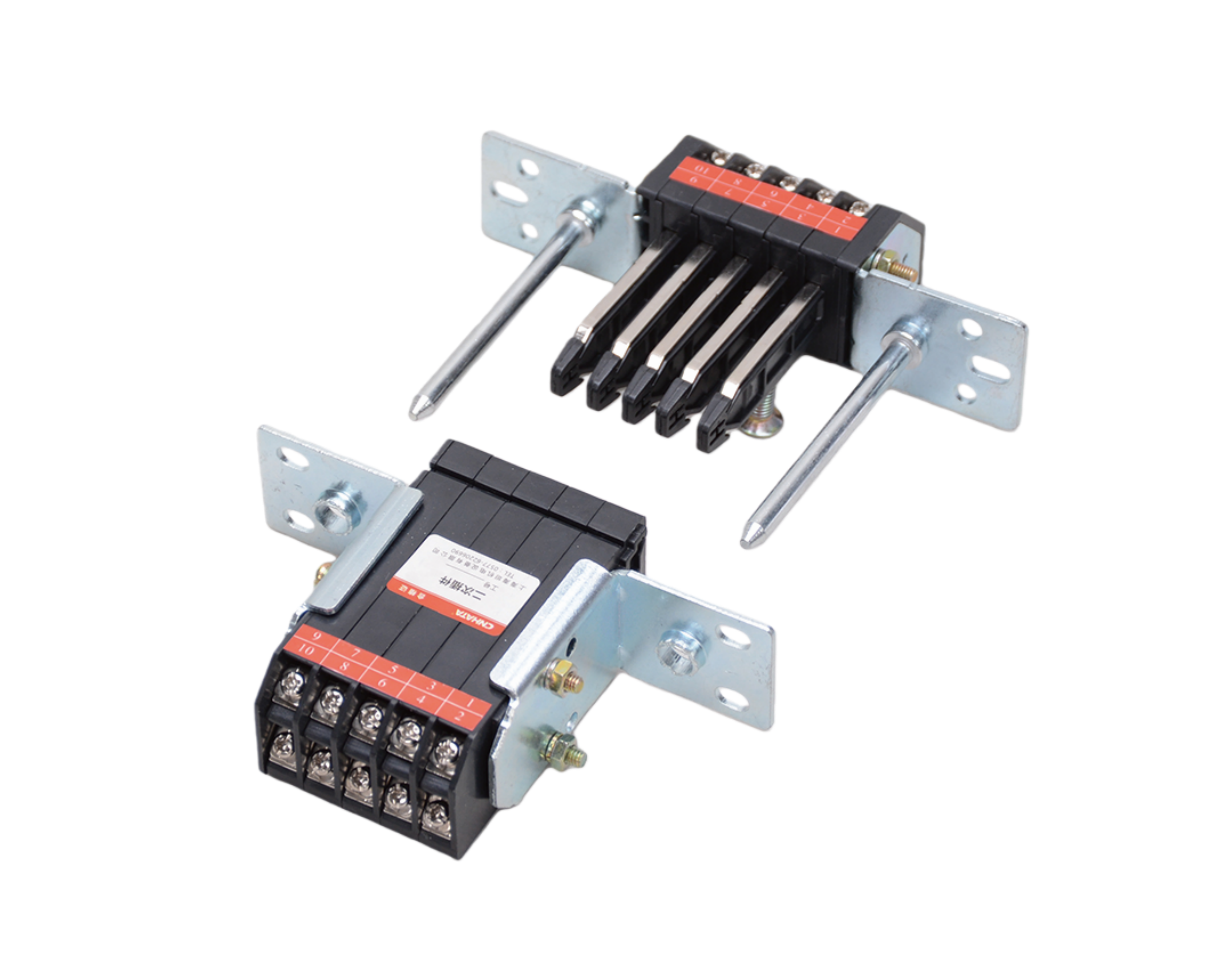
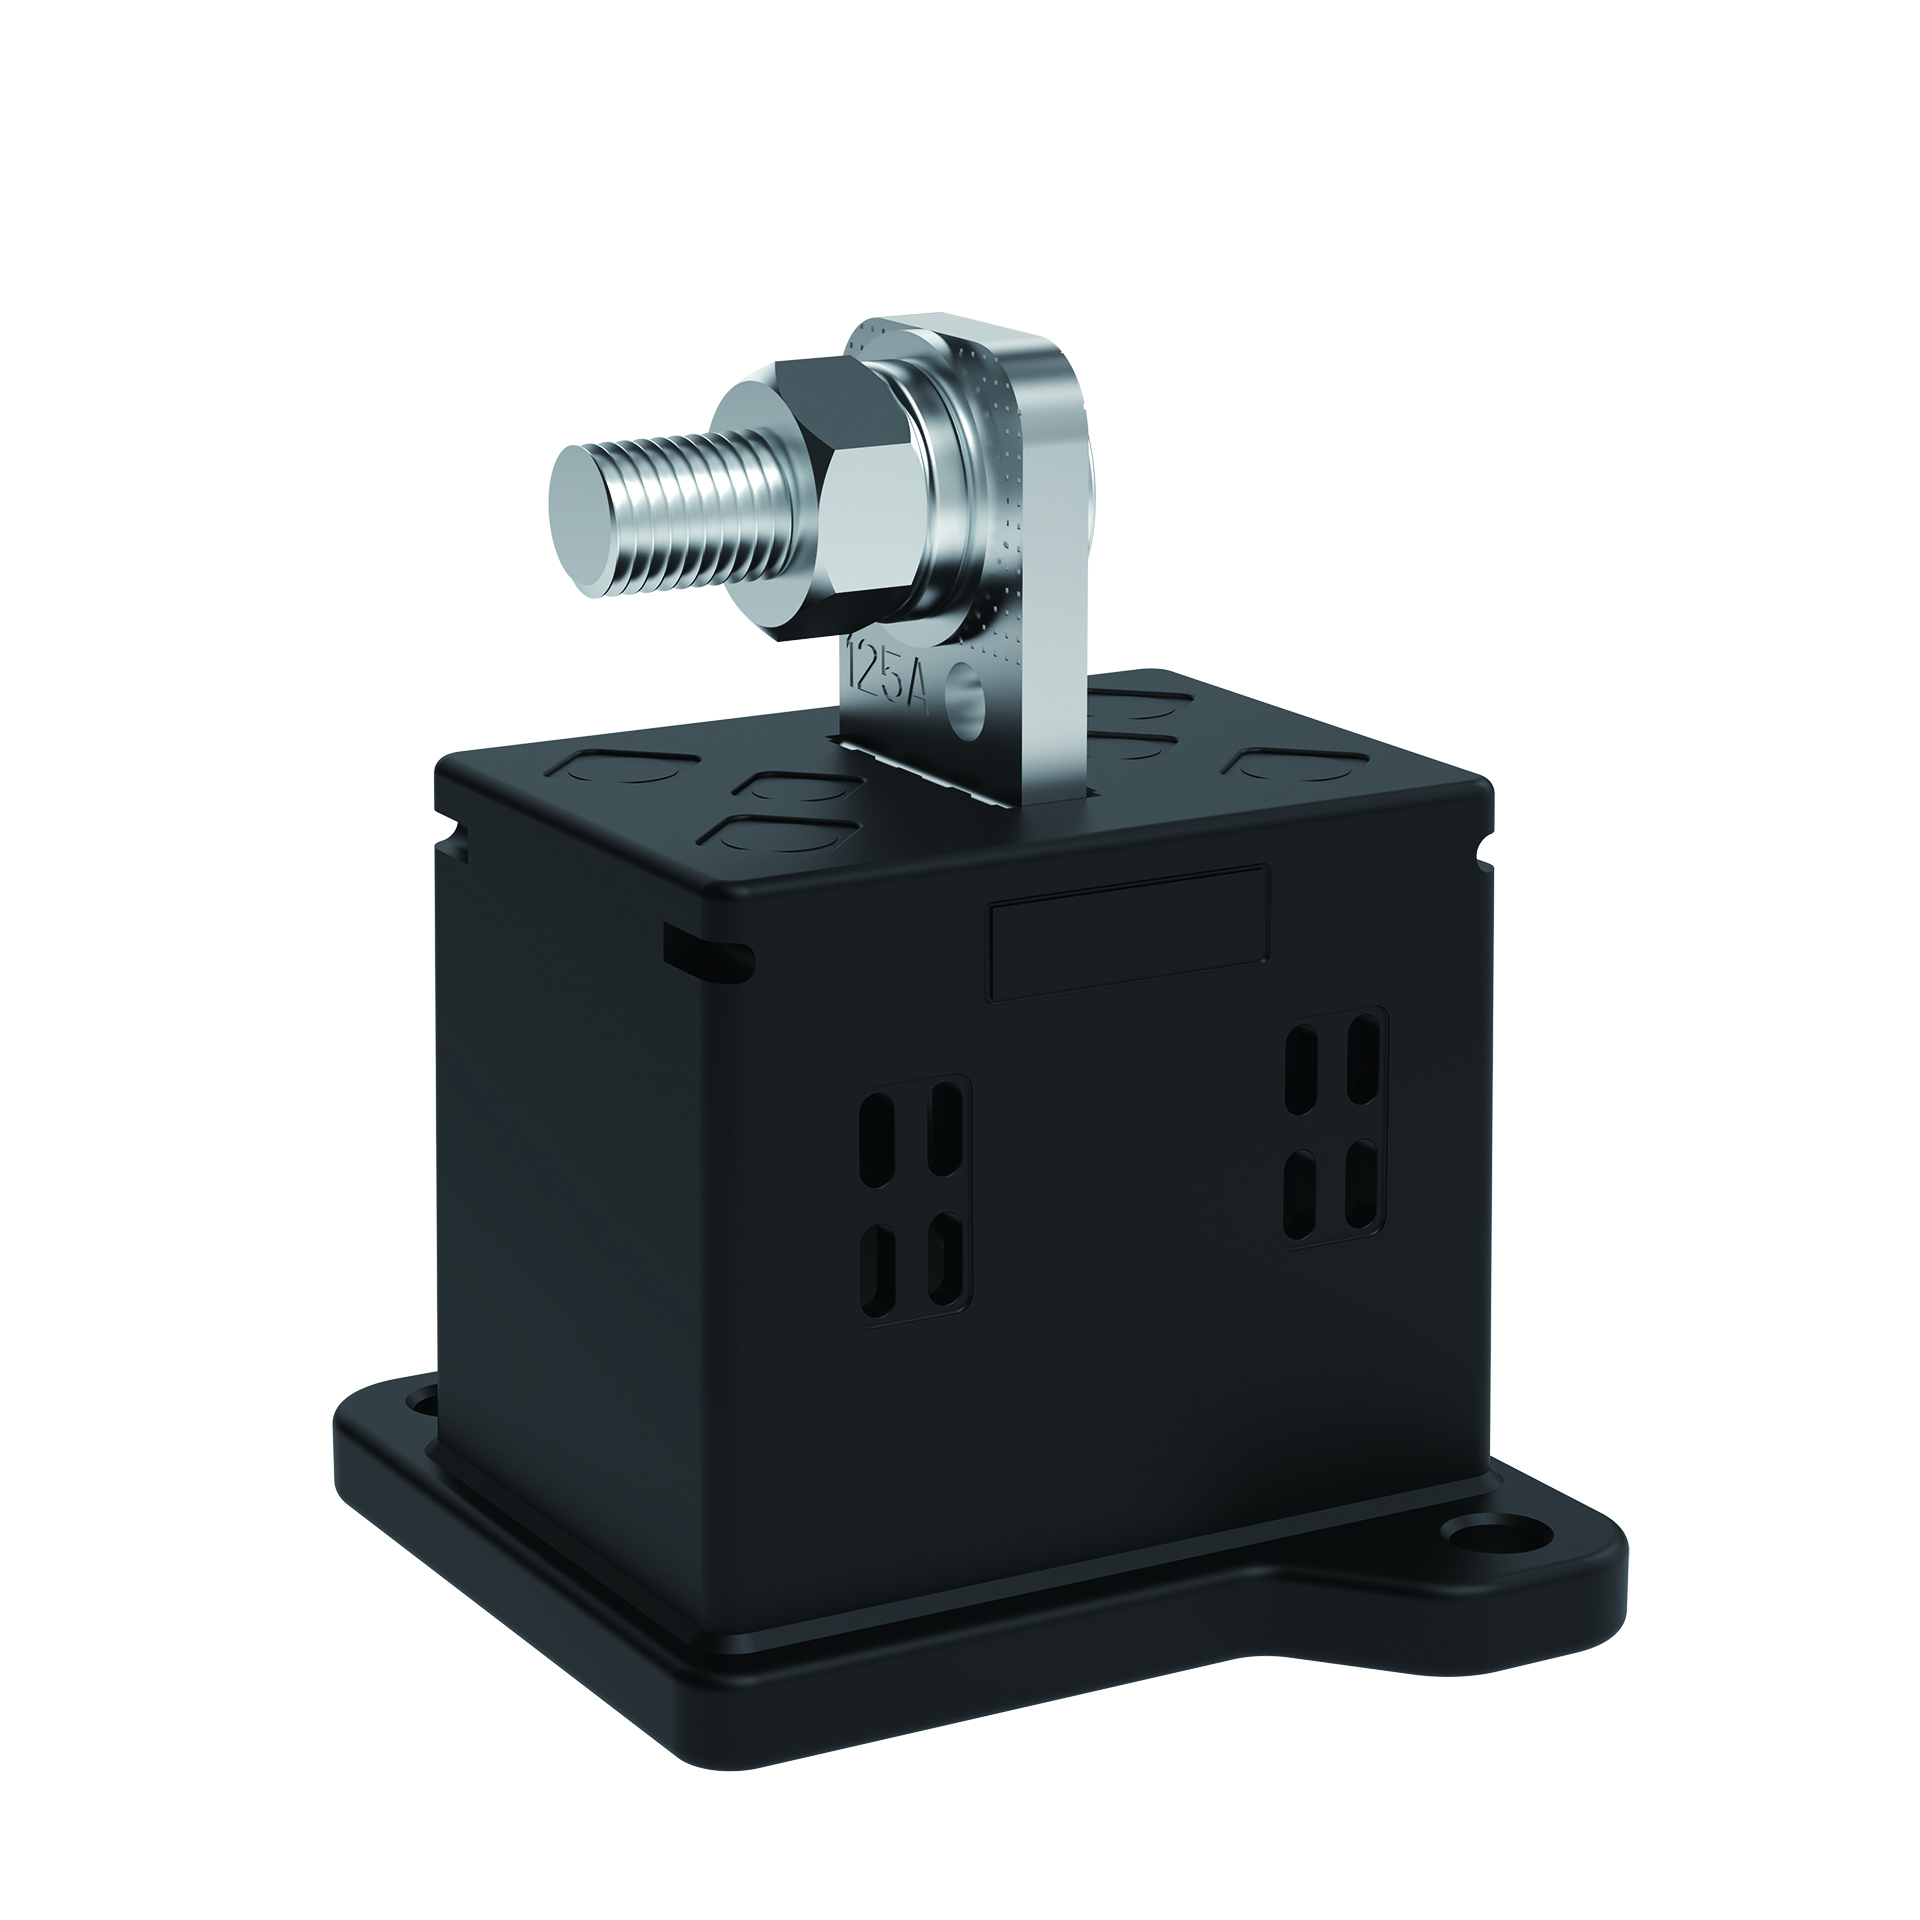
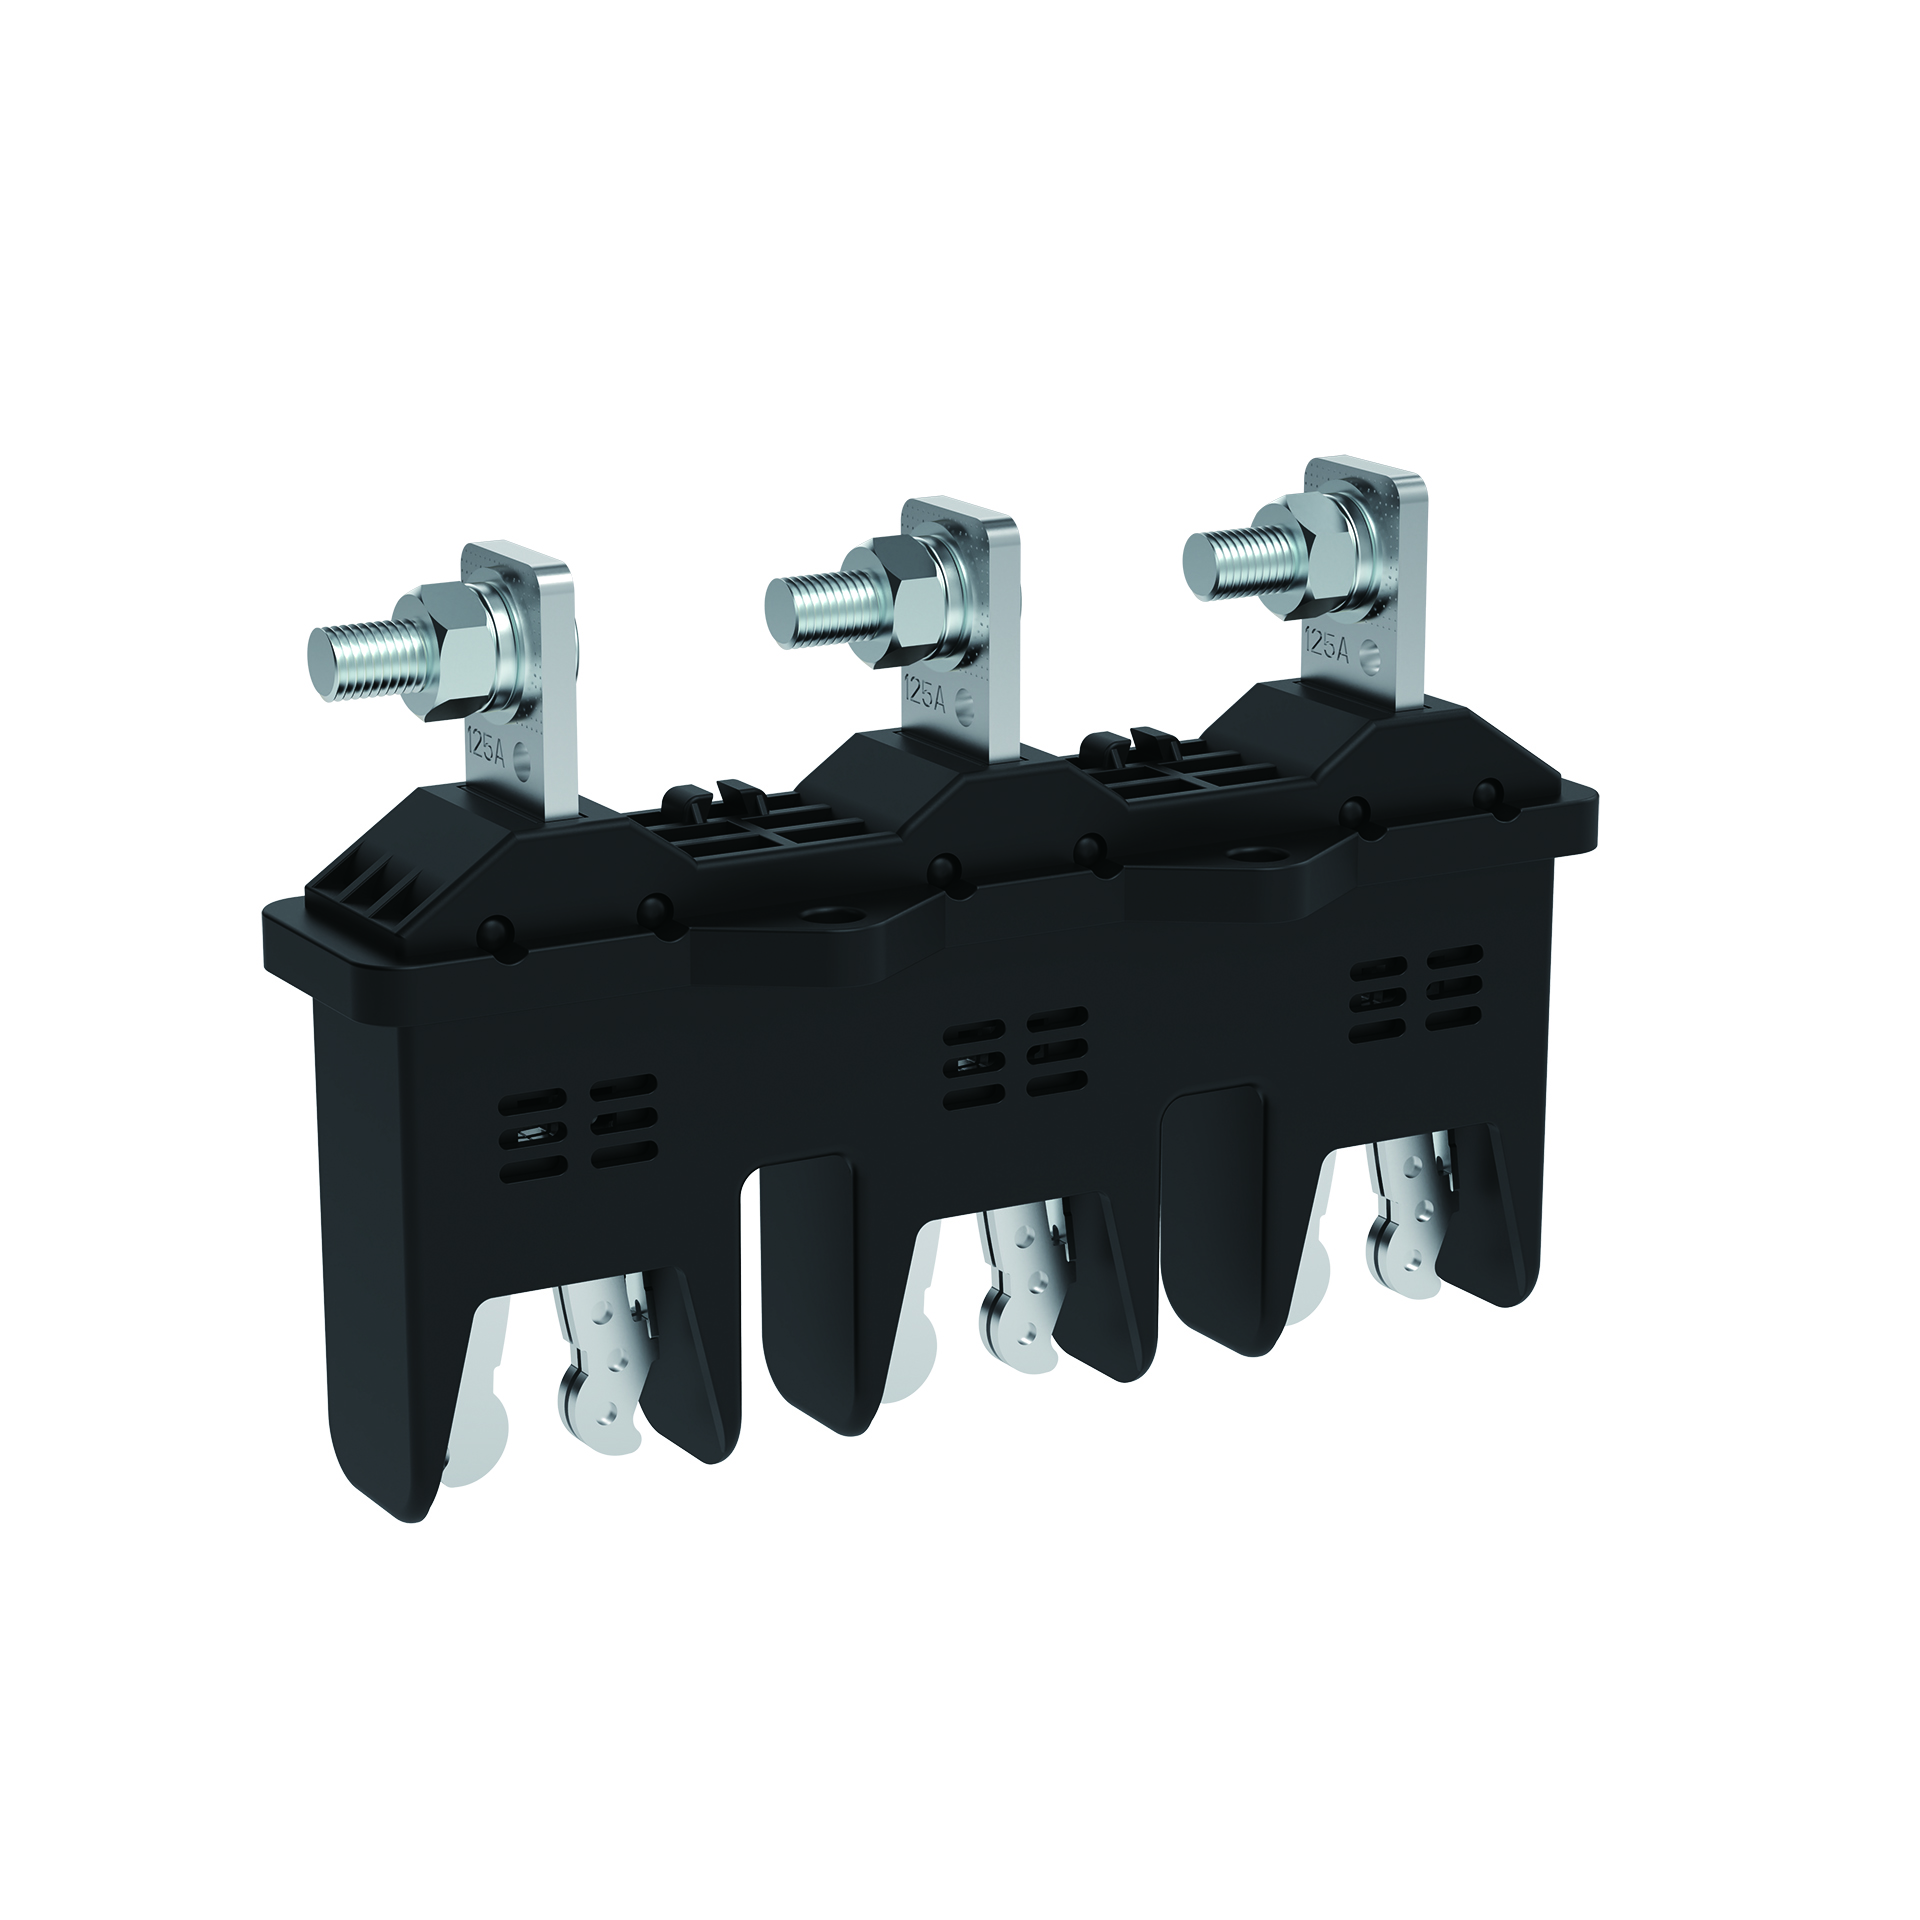
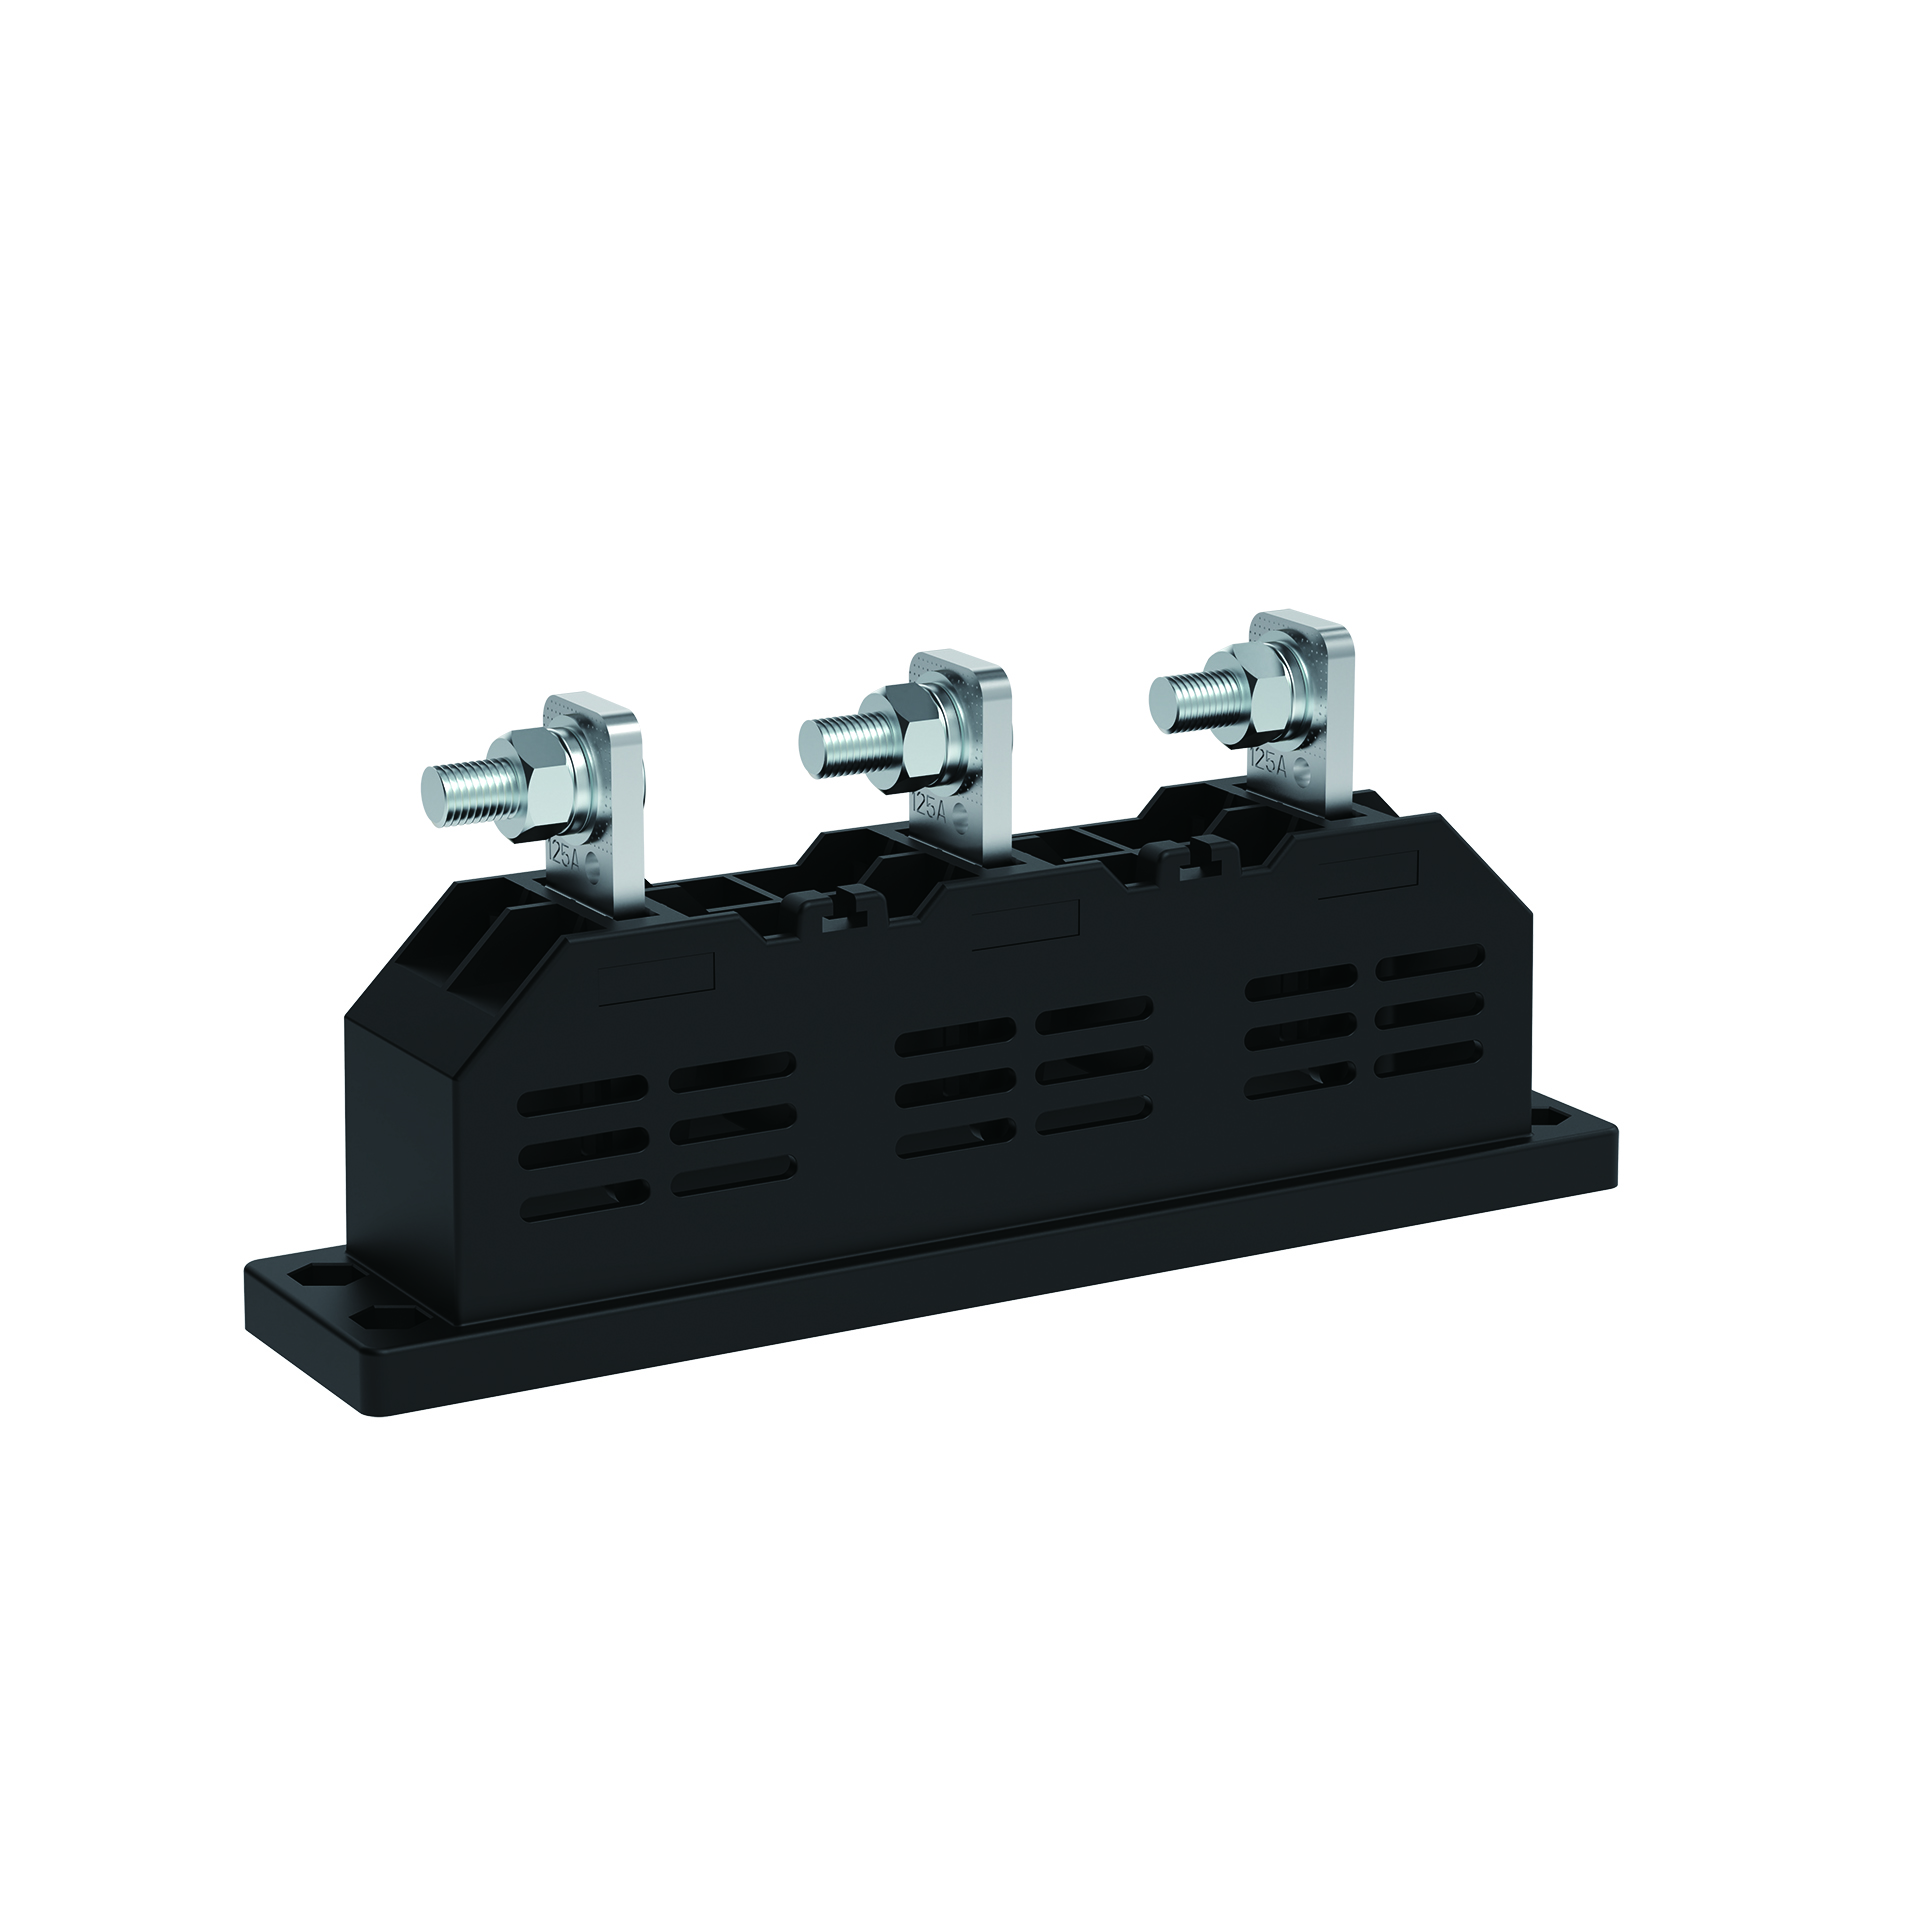
Kontakt izolacyjny typu plug-in – zestawy styków głównych i wtórnych pokryte srebrem
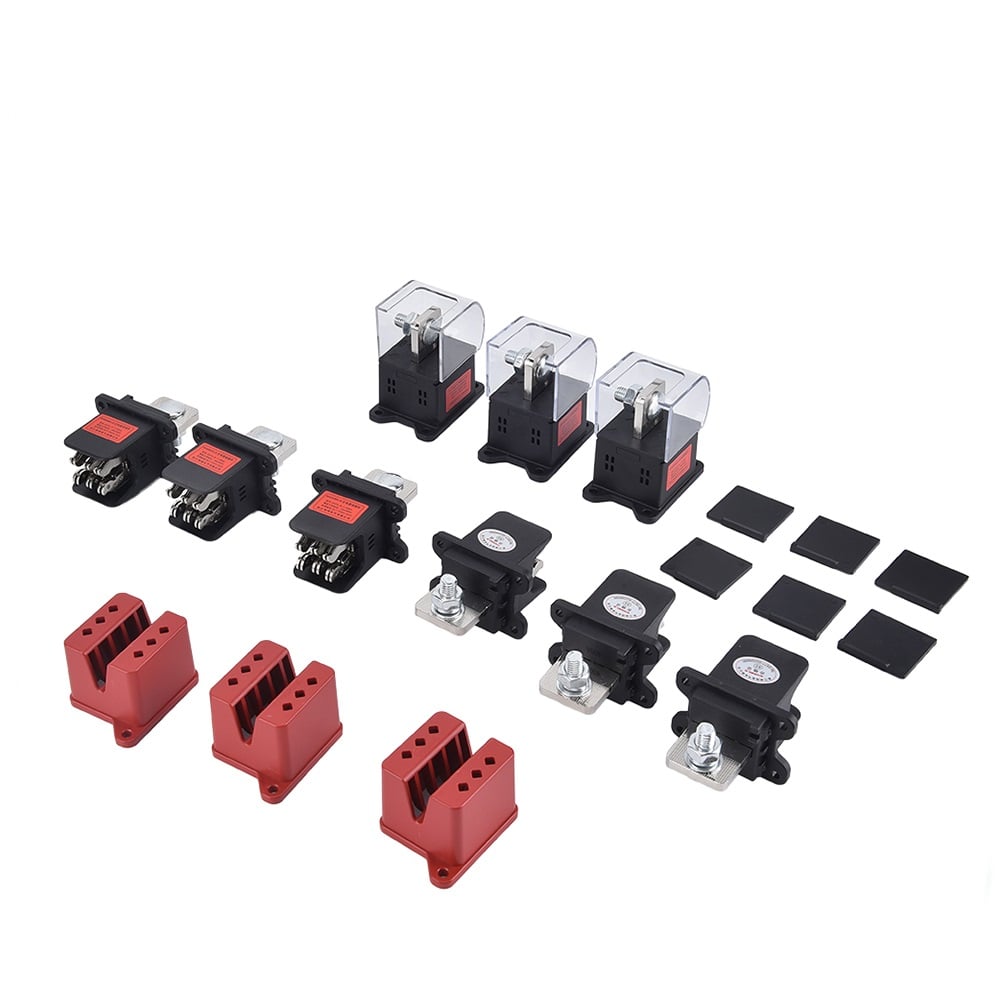
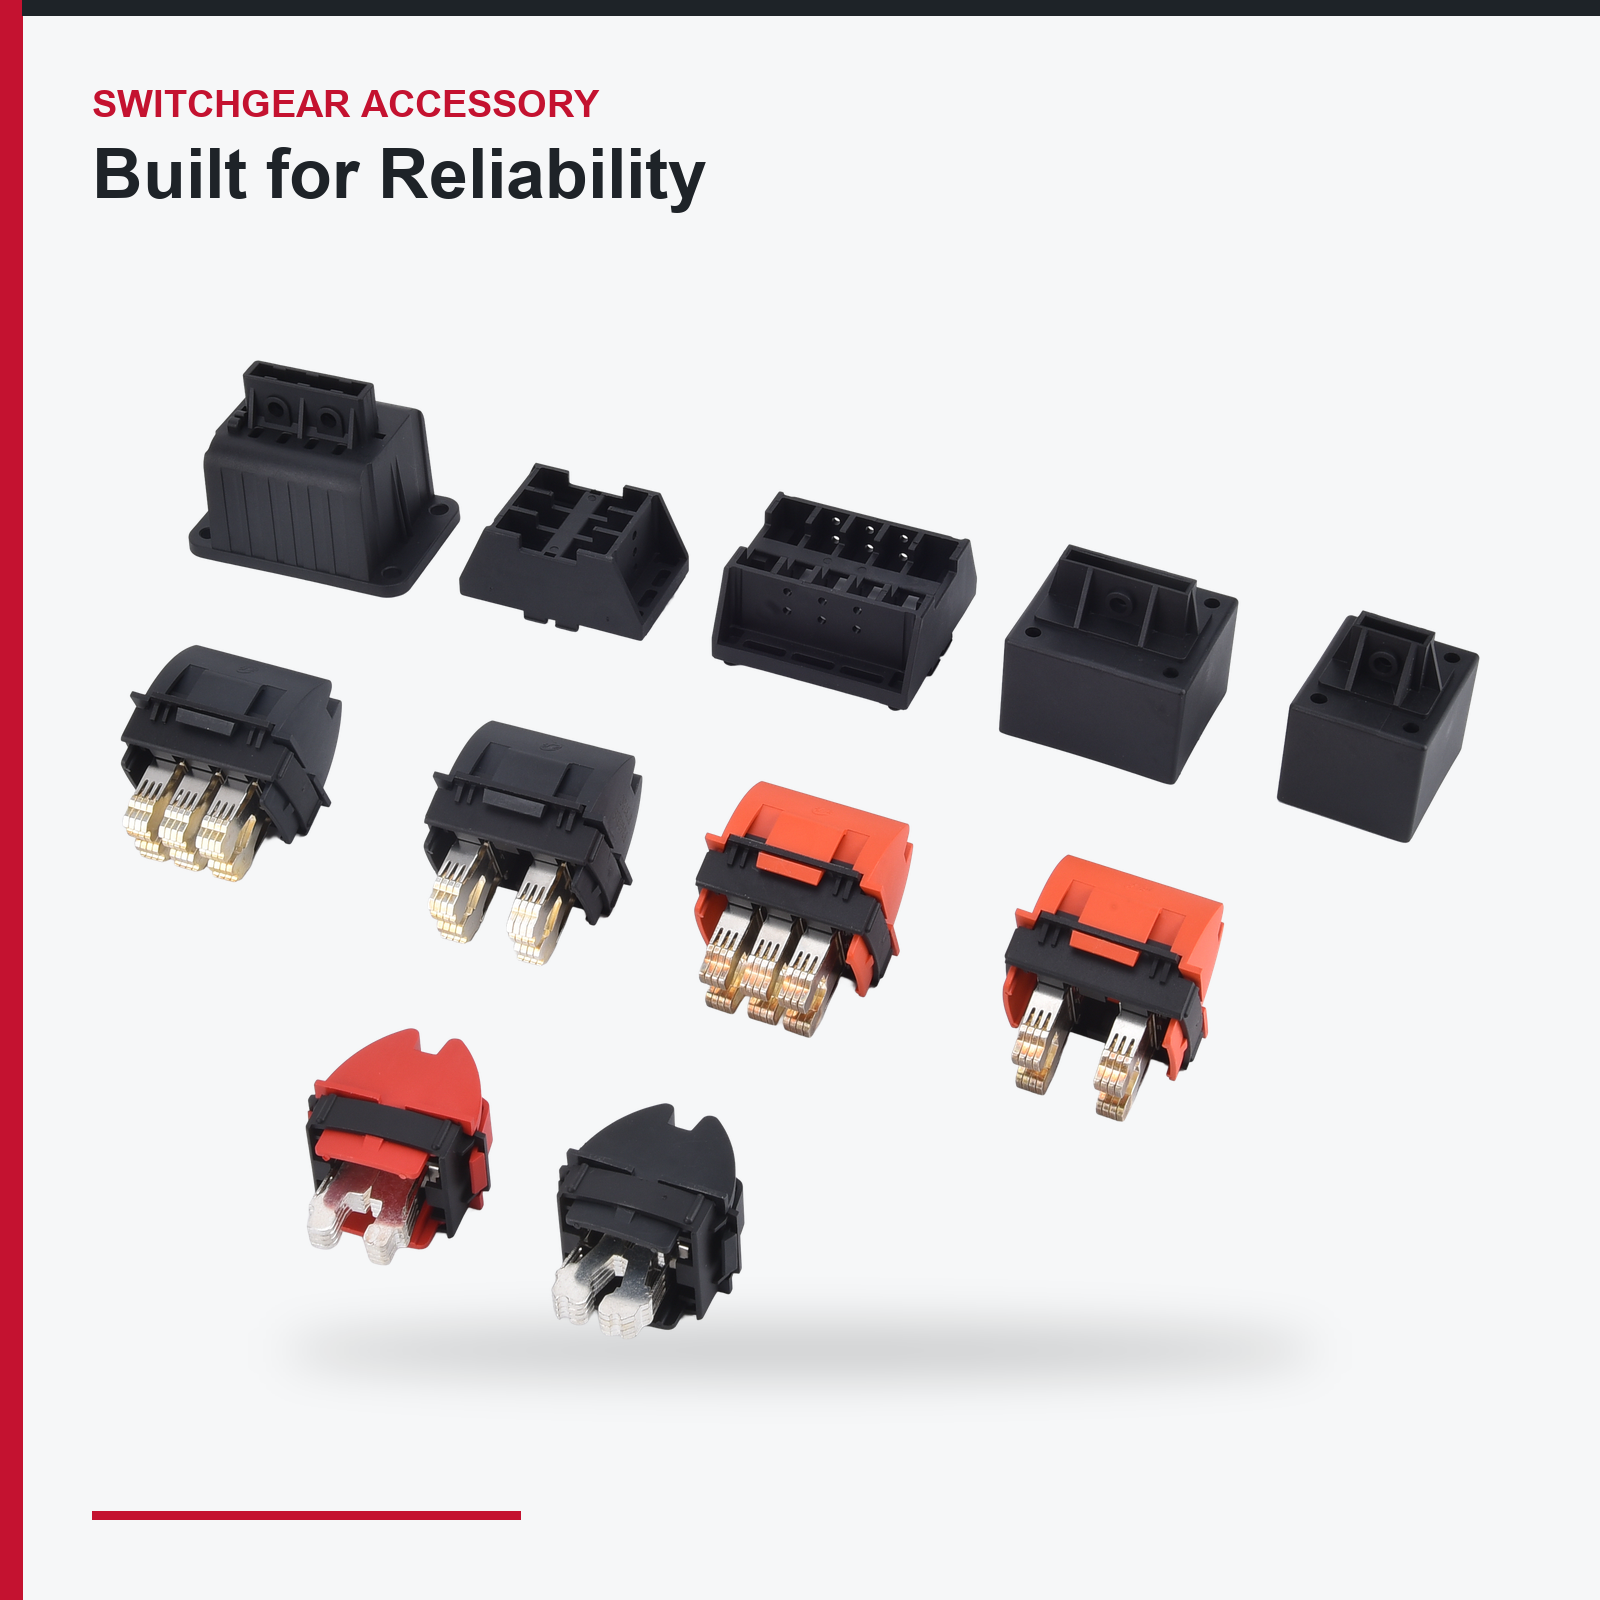
Kontakty izolacyjne typu plug-in dla wyciąganych szuflad niskonapięciowych. Pokryte srebrem, sprężynowe, samocentrujące się kontakty główne i pomocnicze. Wytrzymałość na 100 000 cykli, zestawy poddane testom.
- Przegląd
- Zastosowania
- Dane techniczne
- Usługi
- Kontrola jakości
- Zalecane produkty
Kontakt izolacyjny typu plug-in – zestawy styków głównych i wtórnych pokryte srebrem
Styk wtyczkowy to połączenie elektryczne, które przesuwalna szuflada tworzy i rozłącza za każdym razem, gdy jest wstawiana lub wyjmowana. Styki pierwotne przewodzą prąd roboczy między szufladą a pionową szyną zbiorczą; styki wtórne przewodzą obwody sterowania. Wszystko, co dotyczy niezawodności przesuwalnej tablicy rozdzielczej, zależy od tego, jak dobrze te styki działają po dziesięciu latach cykli termicznych.
TRYB AWARII, KTÓRY NIKT NIE PRZEWIDUJE
Kontakt o nieco wyższym oporze grzeje się. Ciepło utlenia jego powierzchnię. Utlenienie dalej zwiększa opór. Ten proces jest powolny, samowzmacniający się i całkowicie niewidoczny za zamkniętą skrzynką – aż do momentu przegrzania szuflady przy pełnym obciążeniu, zwykle od dwóch do pięciu lat po przekazaniu obiektu, najczęściej w najcieplejszym miesiącu roku. Klient wini tablicę rozdzielczą. Przyczyną była niewłaściwie dobrana siła docisku kontaktów lub grubość powłoki, określona zbyt optymistycznie w trakcie budowy.
Dlatego właśnie sami produkujemy układ kontaktowy zamiast zakupywać go gotowy oraz dlatego grubość powłoki srebrnej i siłę docisku kontaktów mierzymy i dokumentujemy, zamiast zakładać je na podstawie oszacowań.
DLACZEGO WŁAŚNIE POWŁOKA SREBRNA
Tlenek srebra pozostaje przewodzący, co właśnie wyjaśnia, dlaczego srebro jest odpowiednim materiałem powłokowym dla styku przeznaczonego do łączenia i rozłączania w powietrzu. Styk pokryty cyną lub niepokryty miedziany tworzy izolującą warstwę tlenku, a połączenie ulega degradacji. W przypadku styku używanego sto razy rocznie przez dwadzieścia lat ta różnica decyduje o tym, czy płyta osiągnie projektowy okres użytkowania, czy też będzie wymagała remontu już po ośmiu latach.
SAMOCENTROWANIE NIE JEST LUUKSEM
Żadna szafka nie jest idealnie kwadratowa, a żaden szuflada nie jest idealnie umieszczona. Styk musi zawsze znajdować swój odpowiedni element współpracujący i dokładnie się na nim osadzać nawet przy niewielkim niedoskonałym ułożeniu – bez odczuwalnego dla operatora wysiłku. Samocentrujące się, sprężynowane palce stykowe zapewniają to działanie; styki sztywne nie zapewniają takiej funkcji, a sztywny styk osadzający się jedynie na jednym brzegu przepuszcza pełny prąd tylko przez ułamek swojej zaprojektowanej powierzchni.
To, co dostarczamy
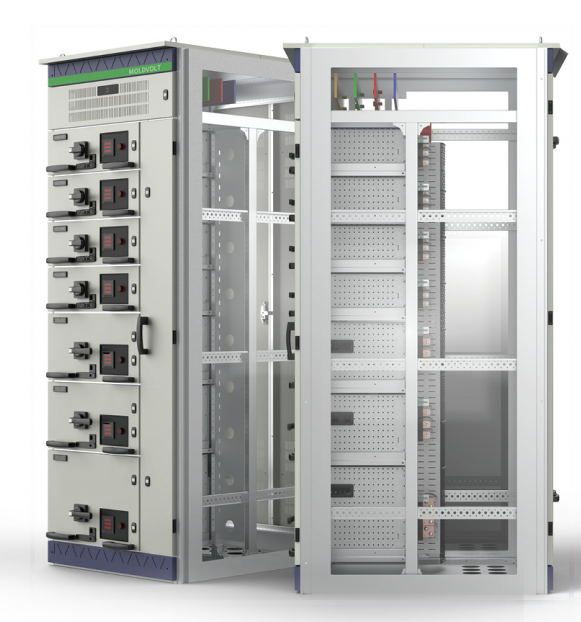
Dopasowane zestawy styków głównych i wtórnych dla szuflad jednostkowych MOLDVOLT 1/2, 1, 1,5 i 2 oraz modułów M-Blokset 4M/2, 3M i 6M. Dostarczane jako zestawy wraz z odpowiadającymi komponentami po stronie szyny, grubość powłoki zweryfikowana na próbkach partii, a nacisk styków zmierzony zgodnie ze specyfikacją. Dostarczane również jako zestawy wymienne do konserwacji istniejących instalacji – utrzymywane w tej samej wersji rysunku, dzięki czemu naprawa wykonana w dziesiątym roku eksploatacji nadal pasuje.
Podstawowe zastosowania
– Główne styki izolacyjne mocy między szufladą a pionową szyną zbiorczą w rozdzielnicach GCK, GCS i MNS.
– Wtyczki obwodów sterowania wtórnego w wyjmowalnych jednostkach funkcyjnych.
– Styki izolacyjne modułów na platformie M-Blokset.
– Zestawy wymienne styków do modernizacji starszych wyjmowalnych tablic.
– Zapasy serwisowe dla zakładów eksploatujących duże centra sterowania silnikami.
– Kompletowane na miejscu (CKD) zestawy szuflad dostarczane do producentów szaf rozdzielczych montujących własne jednostki funkcyjne.
KIEDY WYSTĘPUJE POTRZEBA WYMIANY
Zestawy styków są zużywalne, ale mają długą żywotność. Sygnałami wymiany są: wzrost zmierzonego oporu styku powyżej określonego limitu, widoczne przebarwienia powierzchni styku, gorące punkty wykryte termograficznie na styku szufladki oraz zwiększone siły potrzebne do wypychania szufladki. Elektrownia, która mierzy opór styku podczas zaplanowanej konserwacji, wymienia styki zgodnie z harmonogramem; elektrownia, która tego nie robi, wymienia szufladki dopiero po awarii.
Dopasowanie regionalne
– Bliski Wschód: wysoka temperatura otoczenia w pomieszczeniach rozdzielczych (50–55 °C), znacznie przekraczająca odniesienie IEC (+40 °C), przyspiesza wszystkie mechanizmy degradacji termicznej na styku. W tym przypadku odpowiednie pokrycie i nacisk mają większe znaczenie niż w instalacjach umiarkowanych, a badania termograficzne powinny być częścią cyklu konserwacji.
– Afryka: pył i wilgotność na terenach przybrzeżnych oraz kopalnianych uszkadzają powierzchnie styków. Ochroną są szczelne komory i odpowiednie pokrycie; zapas zestawów styków w magazynie konserwacyjnym pozwala uniknąć długich czasów dostawy do odległych lokalizacji.
– Rosja i państwa Wspólnoty Niepodległości: szeroki zakres cykli temperaturowych między okresami ogrzewania a nieogrzewania wpływa mechanicznie oraz termicznie na interfejs styku.
– Europa Wschodnia: zmontowane zespoły oznaczone znakiem CE zgodnie z normą EN 61439-2, w której weryfikacja wzrostu temperatury na interfejsie styku stanowi część weryfikacji projektu.
Nieodpowiednie dla
Stałe połączenia, które powinny być połączeniami śrubowymi, a nie kontaktami wtykanymi. Możliwość stosowania na różnych platformach – między systemami szuflad MOLDVOLT i M-Blokset.
DANE TECHNICZNE – Wtykany izolacyjny styk
Zgodność: IEC 61439-1, IEC 61439-2, IEC 60947-1, GB 7251.1
| KATEGORIA | Element | Szczegóły parametrów |
| GŁÓWNE STYKI ZASILANIA | Prąd znamionowy na zestaw styków | 63 / 100 / 160 / 250 / 400 / 630 A |
| Napięcie robocze nominalne | do 690 V AC | |
| Napięcie izolacji znamionowe (Ui) | 1000 V | |
| Znamionowe napięcie udarowe wytrzymywane (Uimp) | 8 kV | |
| Krótkotrwała odporność | dopasowany do klasy złożenia, do 80 kA przez 1 s | |
| Materiał bazowy | elektrolityczna miedź o wysokiej przewodności | |
| Obróbki | srebrny, grubość zweryfikowana na próbkach partii | |
| Formularz kontaktowy | samocentrujące się, sprężynowe skupisko palców | |
| Nacisk styków | mierzone zgodnie ze specyfikacją w każdym zestawie | |
| Opór kontaktowy | mierzone i rejestrowane, granica określona dla aktualnego prądu znamionowego | |
| KONTAKTY STEROWANIA WTÓRNEGO | Typ | wtyk i gniazdo wielopinowe |
| Liczba pinów | 8 / 16 / 24 / 32 / 48 pinów | |
| Prąd znamionowy na pin | 10 A | |
| Napięcie znamionowe | 250 V AC / 250 V DC | |
| Obróbki | srebro na powierzchni styku | |
| Zaślubinowych | wchodzi w pozycję testową, dzięki czemu obwody sterujące pozostają pod napięciem, podczas gdy styki zasilania są rozłączone | |
| Kodujące | polaryzacja mechaniczna zapobiegająca nieprawidłowemu włożeniu | |
| Wyroby mechaniczne | Wytrzymałość mechaniczna | 100 000 cykli pracy |
| Możliwość samoczynnego wyjustowania | dopuszcza określone niedosunięcie szuflady | |
| Siła wstawiania i wyjmowania | określone i zweryfikowane | |
| Stykanie ochronne (PE) | oddzielne stykanie ochronne (PE), które łączy się przed stykami zasilania i rozłącza się po nich | |
| IZOLACJA I PODPORA | Korpus izolacyjny | termoset wzmocniony szkłem lub termoplastyczny odporny na płomień |
| Łatwopalność | stopień odporności na płomień, dokumentacja partii | |
| Wskaźnik śladów przetarcia | zweryfikowano na próbkach partii | |
| Odległości izolacyjne i czołowe | zgodnie z normą IEC 61439-1 dla znamionowego napięcia izolacji | |
| Środowisko | Temperatura otoczenia | od −5 ℃ do +40 ℃ zgodnie z normą IEC; zweryfikowano do +55 ℃ przy obniżeniu mocy |
| Wilgotność względna | do 95% | |
| Test mgły solnej na częściach pokrytych warstwą ochronną | minimum 96 h | |
| Wysokość | do 2000 m | |
| Zgodność | Seria szuflad MOLDVOLT | 1/2 jednostki, 1 jednostka, 1,5 jednostki, 2 jednostki |
| Zakres modułów M-Blokset | 4M/2, 3M, 6M | |
| Uwaga | obie platformy wykorzystują różne systemy stykowe i nie są wzajemnie zamienne |
TESTOWANIE KAŻDEGO ZESTAWU
Grubość powłoki na próbkach partii za pomocą miernika powłok
Mierzono nacisk stykowy
Mierzono i rejestrowano opór stykowy
Wytrzymałość dielektryczna i opór izolacji w obudowie izolacyjnej
Kontrola wymiarów zgodnie z rysunkiem
Opcje
Grubszą srebrną powłoką dla zastosowań o dużej liczbie cykli | izolacja wysokotemperaturowa
korpus | zestawy wymienne do istniejących instalacji | markowanie OEM
CZĘŚCI, KTÓRYCH NIE MOŻNA NIEZAWODNIE ZAKUPIĆ LOKALNIE
Zapytaj dowolnego montażystę szaf w naszych rynkach, co najczęściej opóźnia partię produkcyjną – rzadko jest to wyzwalacz. Zazwyczaj to podpora szyny zbiorczej przybyła pęknięta, zacisk niepasujący do wymiaru szyny na rysunku, uchwyt bez pasującego zamka, zawias nie wytrzymujący obciążonej drzwiczki. Sami produkujemy ponad 2000 takich komponentów, posiadając 38+ patentów, ponieważ otwarty rynek nie zapewnia ich spójnej dostępności.
1. PEŁNY ZAKRES DOSTAW Z JEDNEGO ŹRÓDŁA
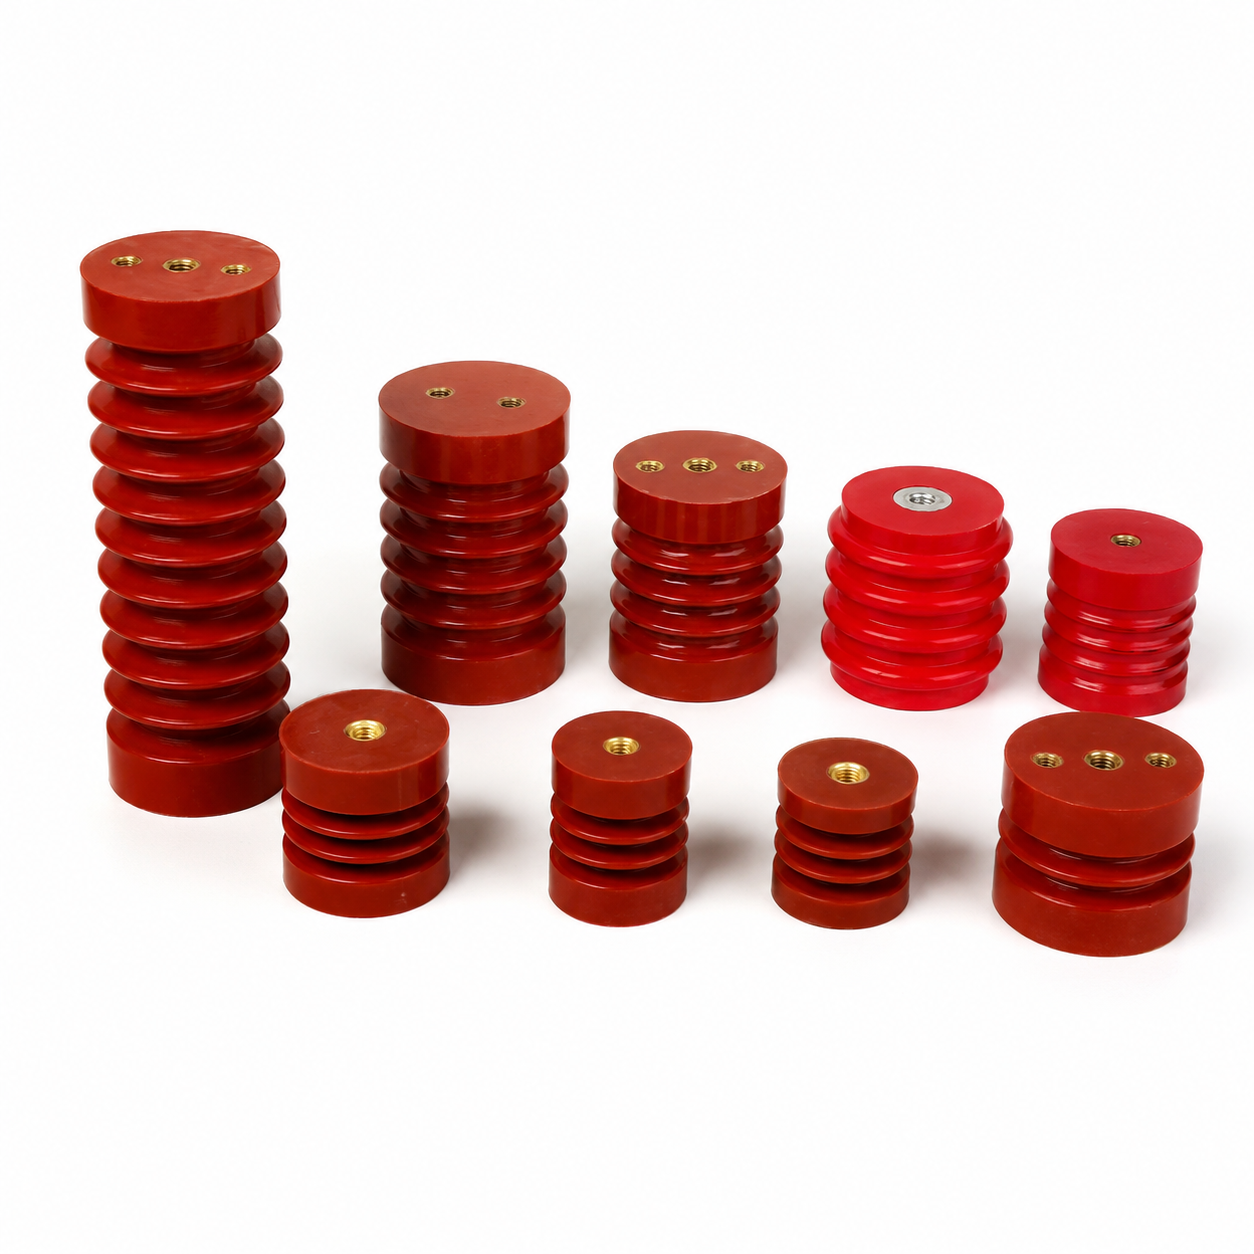
Izolatory, uchwyty szyn zbiorczych, zaciski kabli, zawiasy, zamki, uchwyty, mechanizmy sterujące, styki izolacyjne, szyny montażowe i sprzęt szafowy – jeden dostawca, jedna lista pakowania, jeden kontener. Przestajesz ścigać osiem dostawców dla jednej szafy.
2. DANE WYMIAROWE I RYSUNKI MONTAŻOWE
Każda część jest dostarczana z rysunkiem wymiarowym, tabelą zgodności ze szynami lub panelami, wartością momentu dokręcania oraz specyfikacją materiału. Twój projektant może zaprojektować komorę szyn zbiorczych bez konieczności wcześniejszego zamówienia próbek.
3. ZGODNE SYSTEMY, A NIE OSOBNE ELEMENTY
Izolatory, uchwyty i zaciski są zaprojektowane jako system z określonym szczytowym prądem wytrzymywalnym. Mieszanie marek to przyczyna awarii komory szyn zbiorczych podczas testu zwarciowego – mimo że na papierze wyglądała poprawnie. Określ zestaw oraz wartość prądu zwarciowego jako parametr projektowy, a nie jako oczekiwanie.
4. CZĘŚCI SPECJALNE I OEM
Niestandardowe rozmiary, alternatywne kształty gwintów, części oznaczone marką oraz opakowania pod własną marką. Opracowanie narzędzi dla klientów objętych umowami na duże ilości, przy zachowaniu rysunków w trybie poufnym (NDA).
5. MAGAZYNOWANIE, MINIMALNA ILOŚĆ ZAMÓWIENIA ORAZ KONSOLIDACJA
Niskie minimalne ilości zamówienia na produkty standardowe, dzięki czemu dystrybutor może utrzymywać zapas roboczy zamiast pełnego magazynu. Konsolidacja ładunków – szafy, szuflady i urządzenia wysyłane w jednej przesyłce.
6. DOKUMENTACJA MATERIAŁOWA I ZGODNOŚCI
Certyfikaty materiałów, dane dotyczące palności i indeksu śladu dla części izolacyjnych, raporty dotyczące grubości powłok na częściach przewodzących, deklaracje zgodności z dyrektywą RoHS oraz dokumentacja komponentów wymagana do pliku weryfikacyjnego IEC 61439.
7. OBSŁUGA PO SPRZEDAŻY
24-godzinna odpowiedź techniczna. Bezpłatna wymiana każdej części, która ulegnie awarii z powodu odchyłek wymiarowych lub materiału. Części pozostają w tej samej wersji rysunku, więc naprawa przeprowadzona w piątym roku nadal pasuje.
8. WARUNKI HANDLOWE
FOB, CFR, CIF, DDP, Ex-Works. Gwarancja handlowa, przelew telegraficzny (T/T), akredytywa dokumentowa (L/C). Przykłady dostarczane do weryfikacji dopasowania przed produkcją seryjną.
KONTROLA JAKOŚCI – MAŁE ELEMENTY, KTÓRE DECYDUJĄ O TYM, CZY PŁYTKA ZDA TEST
Wady na poziomie komponentów są tanie w zapobieganiu, ale kosztowne w wykrywaniu. Pęknięty izolator, kontakt z niewystarczającym pokryciem metalicznym lub zacisk odchylony o 2 mm od tolerancji nie ujawnia się w warsztacie; ujawnia się podczas testu wytrzymałości dielektrycznej lub podczas zwarcia. Kontrola przyjmowanych materiałów oraz kontrola w trakcie procesu są zatem stosowane do każdej partii.
Kontroli materiałów
1. Weryfikacja surowców przy odbiorze zgodnie z załączonym certyfikatem – gatunek polimeru, czystość miedzi, gatunek i grubość stali.
2. Materiały izolacyjne kwalifikowane pod względem klasy odporności na płomień, wskaźnika śladów ściekowych (CTI) oraz wytrzymałości dielektrycznej; gatunki samozgaszające potwierdzone dokumentacją partii.
3. Części metalowe sprawdzane pod kątem gatunku, grubości i stanu powierzchni przed kształtowaniem.
Kontrola wymiarów
4. Kontrola pierwszego egzemplarza dla każdego narzędzia i każdej serii produkcyjnej z pełnym raportem wymiarowym zgodnym z rysunkiem.
5. Próbkowanie w trakcie procesu zgodnie z uzgodnionym poziomem AQL; krytyczne wymiary mierzone są za pomocą skalibrowanych przyrządów pomiarowych.
6. Jakość gwintów oraz siła wyciągania wkładek sprawdzana na częściach z gwintem i częściach wytwarzanych metodą wtrysku z wkładkami.
7. Weryfikacja dopasowania względem współpracującej części – uchwyt sprawdzany jest z rzeczywistym przekrojem pręta, a nie tylko zgodnie z wartością liczbową na rysunku.
Testowanie wydajności
8. Części izolacyjne: wytrzymałość napięciowa przy częstotliwości sieciowej, opór izolacji, wyginanie mechaniczne i obciążenie belki konsolek oraz cyklowanie termiczne na próbkach partii.
9. Części przewodzące: grubość powłoki galwanicznej mierzona za pomocą miernika powłok, przyczepność powłoki, opór kontaktowy oraz wzrost temperatury przy znamionowym prądzie.
10. Części mechaniczne: siła działania, cyklowanie trwałościowe oraz test obciążeniowy zawiasów, zamków i zacisków.
11. Korozyjność: testy opadów solnych na częściach pokrytych warstwą metaliczną lub powłoką; rejestrowana jest liczba godzin do pojawienia się pierwszego wadliwego miejsca.
12. Warunki środowiskowe: starzenie pod wpływem wilgotności i wysokiej temperatury na próbkach, istotne dla instalacji w regionie Zatoki Perskiej oraz Afryki tropikalnej.
WYGLĄD I OPAKOWANIE
13. Wizualna kontrola pod kątem pęknięć, porów, nadmiaru materiału (flash), wyrostków (burrs), wad powłoki metalicznej oraz spójności barwności.
14. Czytelność i poprawność oznaczeń.
15. Weryfikacja ilości, integralności opakowania oraz etykietowania numeru części przed zamknięciem kartonu.
DOKUMENTACJA I SYSTEM
Certyfikaty materiałów, raporty pomiarów wymiarowych, protokoły badań oraz deklaracje zgodności z dyrektywą RoHS udostępniane na żądanie i sformatowane tak, aby można je było zawrzeć w Państwa pliku weryfikacyjnym zgodnym z normą IEC 61439. System zarządzania jakością zgodny z normą ISO 9001, obejmujący zarejestrowane niezgodności, ich analizę przyczynową oraz zamknięcie przypadków. Próbki dostarczane do własnej weryfikacji dopasowania przed rozpoczęciem masowej produkcji; akceptowana jest inspekcja niezależna przeprowadzona przez SGS, BV, TÜV lub Intertek.