EN

Contact fixe
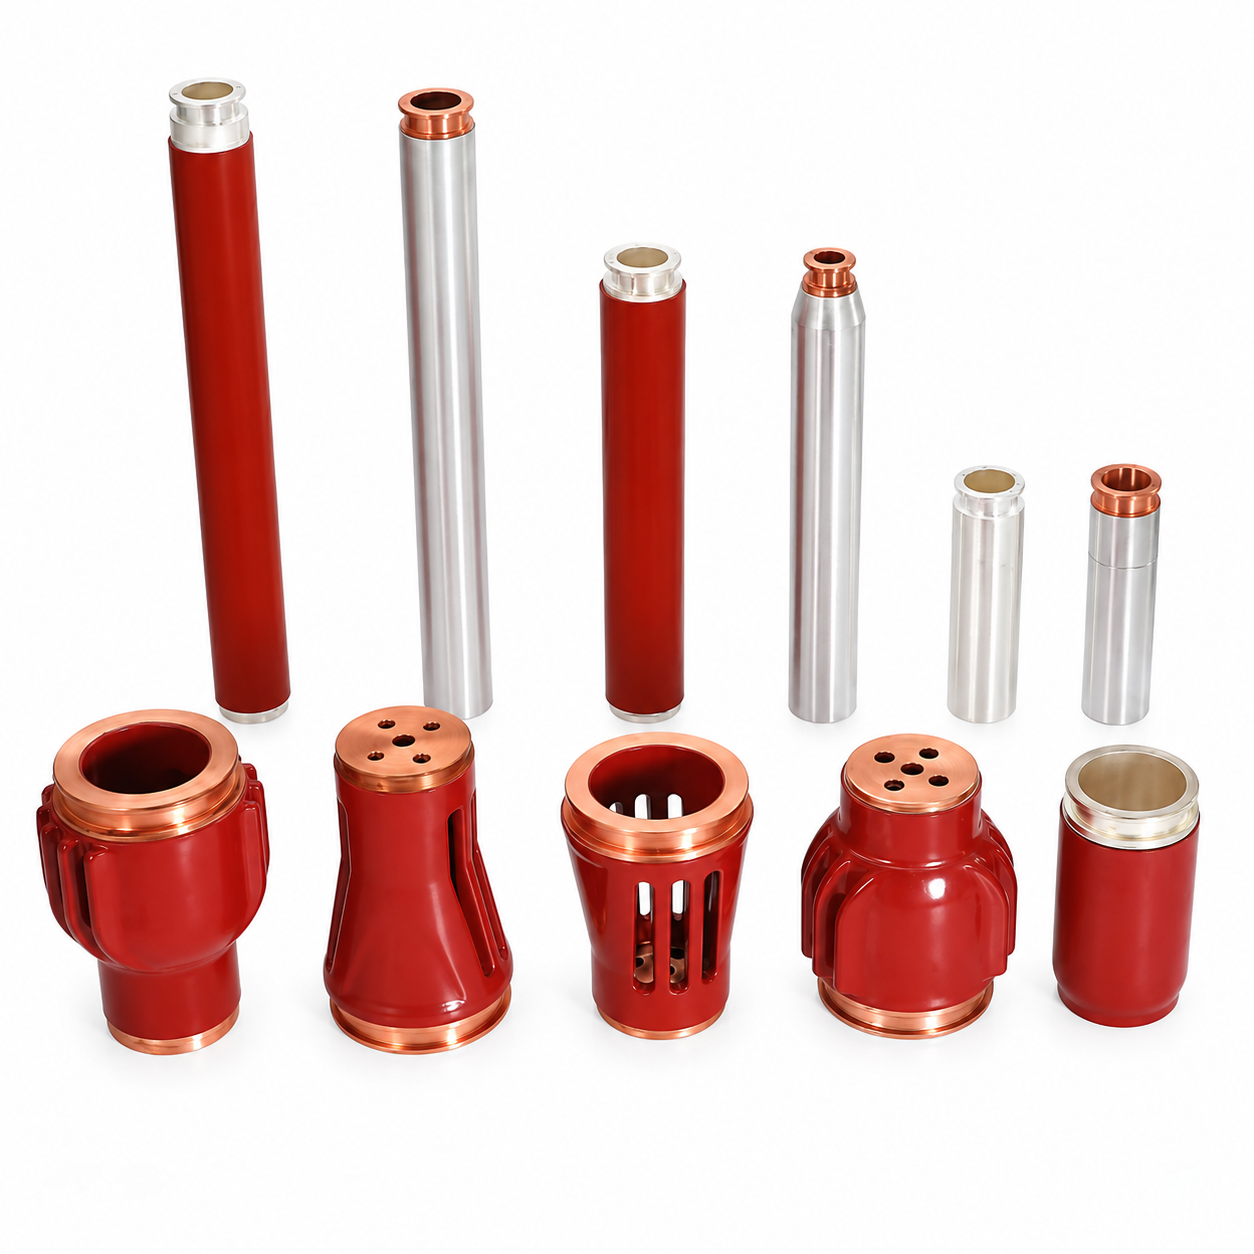
Nos contacts statiques, également appelés barres de contact fixes, constituent l’interface conductrice stationnaire située du côté du compartiment de câbles des tableaux de commutation à disjoncteurs sous vide extractibles (VCB). Fabriqués en cuivre électrolytique T2 à haute conductivité, avec placage optionnel en argent ou en étain, ces contacts garantissent un point de connexion stable et à faible résistance pour les contacts tulipes mobiles du chariot. Conçus pour des courants nominaux allant de 630 A à 1250 A, ils sont destinés à être montés directement dans le tableau, assurant un trajet fiable du courant entre le disjoncteur VCB et les câbles de sortie. Leur construction robuste et leurs dimensions précises en font un composant fiable pour préserver l’intégrité à long terme des systèmes de distribution d’énergie moyenne tension.
- Aperçu
- Applications
- Données techniques
- Services
- Contrôle qualité
- Produits recommandés
Contacts fixes et barres de contact fixes – 630 A à 1250 A
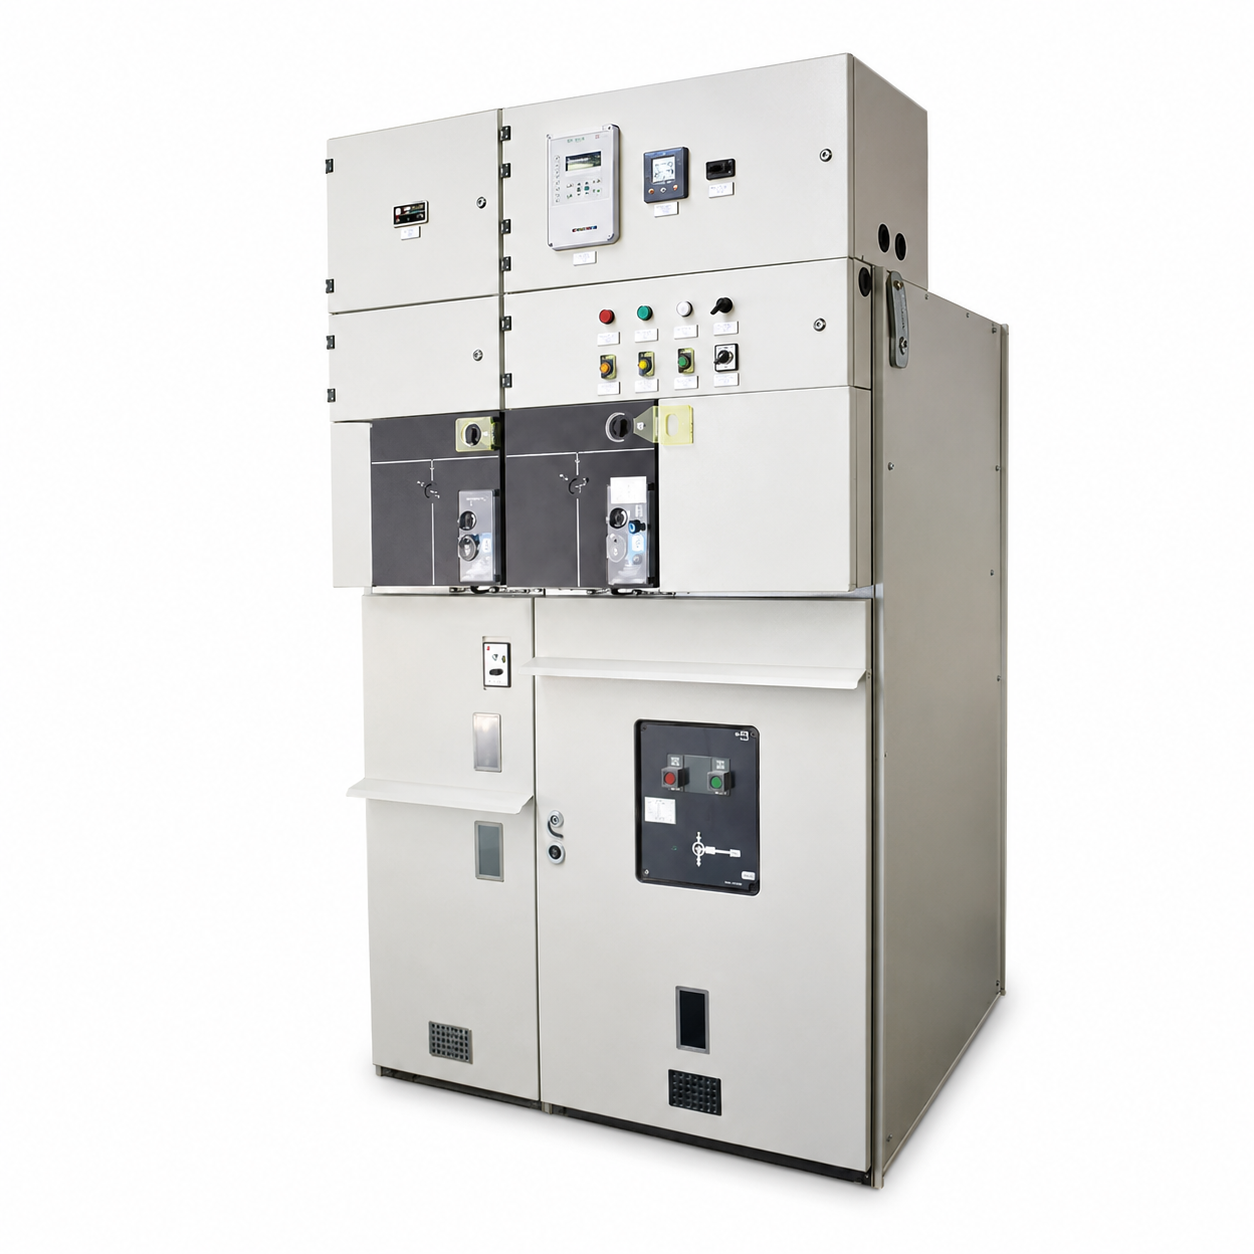
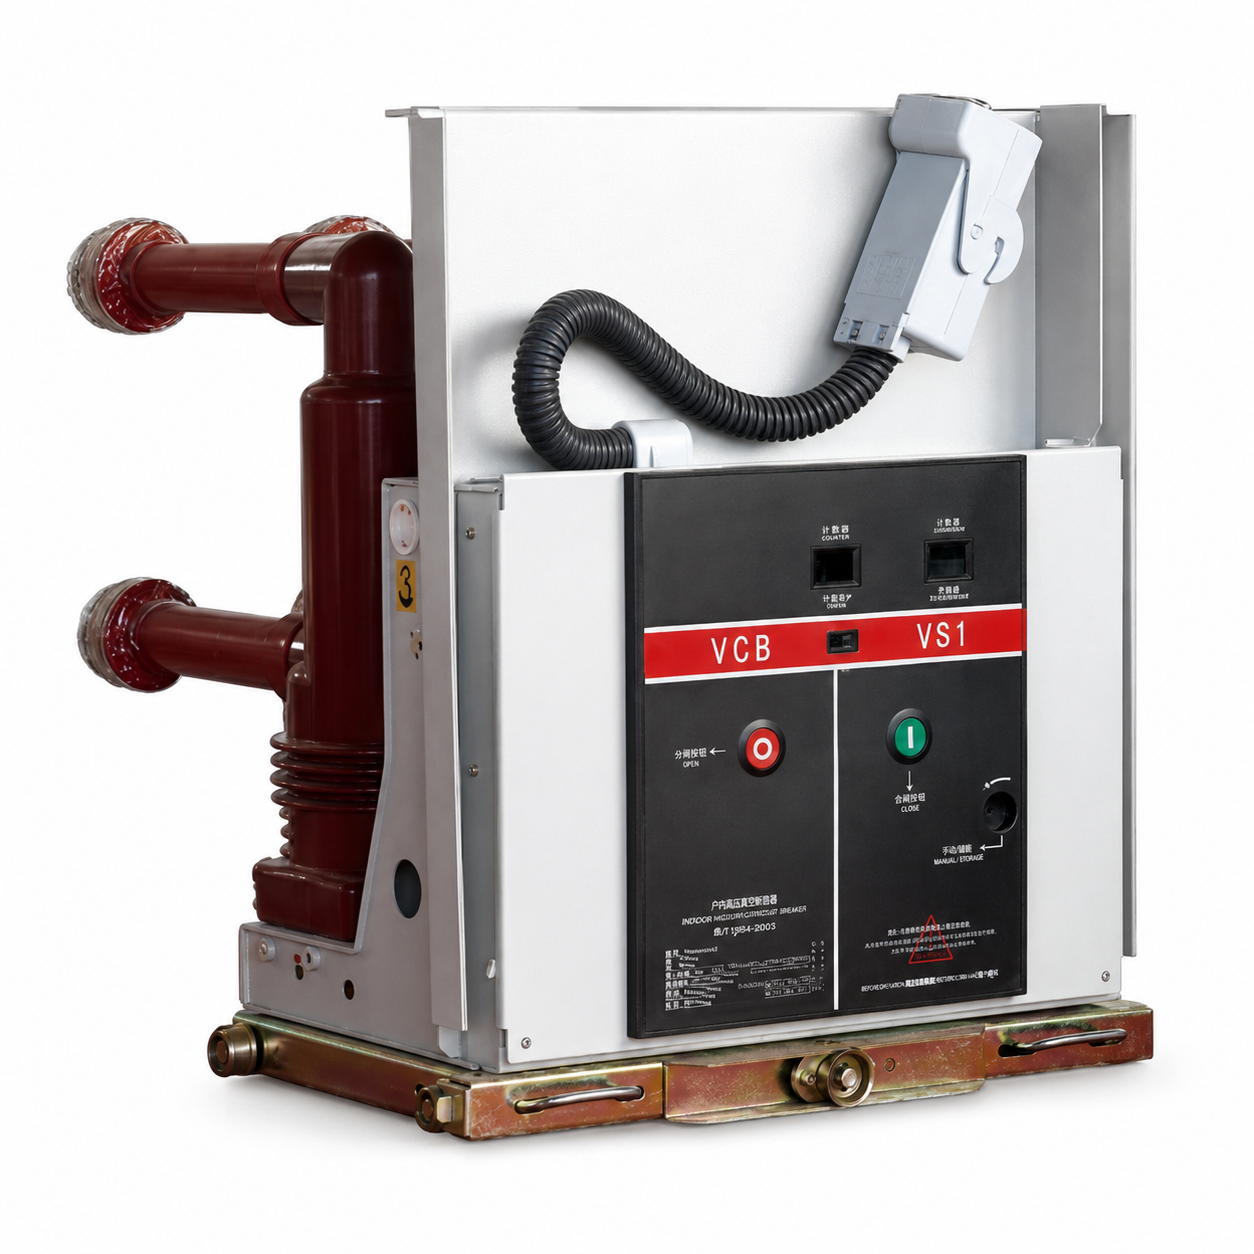
Le contact fixe est la barre conductrice fixe montée à l’intérieur du tableau de distribution, avec laquelle le contact tulipe d’un disjoncteur mobile entre en prise lorsque le chariot est poussé en position de service. Il est situé du côté du compartiment des câbles et du compartiment des barres omnibus de l’interface d’isolement, constituant ainsi la moitié stationnaire de la jonction principale de courant. MOLDVOLT fabrique des contacts fixes en barre plate et en barre en L, dimensionnés de 630 A à 1250 A pour des tableaux de 12 kV et 24 kV.
L’AUTRE MOITIÉ DE LA JONCTION
L’attention se porte généralement sur le contact tulipe, car il s’agit de la partie mobile et visiblement usée. Or, la résistance de contact est une caractéristique de la jonction dans son ensemble, et non d’un seul de ses côtés. Un contact fixe usé ou oxydé augmente la résistance de l’interface aussi efficacement qu’un contact tulipe usé, entraînant exactement les mêmes conséquences : un échauffement localisé, une oxydation accélérée, une détente de la force de rappel des ressorts et, éventuellement, une défaillance thermique.
C’est pourquoi nous fournissons les contacts fixes et les contacts tulipe en paires appariées destinées au remplacement. Le montage d’un nouveau contact tulipe sur un contact fixe présentant des piqûres ou une oxydation ne permet de récupérer qu’une partie de la résistance initiale et laisse le joint se dégrader depuis le côté fixe.
Matériau et revêtement
Cuivre électrolytique de grade T2, vérifié par certificat d’usine, avec un placage argent de 8 à 12 microns mesuré par fluorescence X par lot. L’argent offre la résistance de contact la plus faible pour un service en intérieur dans un environnement propre. Un placage étain est disponible et constitue la spécification appropriée pour les installations côtières du Golfe, les sites industriels d’Afrique de l’Ouest et tout tableau où des brouillards salins ou des polluants contenant des sulfures pénètrent à l’intérieur — l’argent se ternit dans ces atmosphères et la couche de ternissure est résistive.
LA GÉOMÉTRIE INFLUENCE LA DENSITÉ DE COURANT
La section transversale de contact statique est dimensionnée pour transporter en continu le courant nominal dans la limite d’élévation de température de 70 K définie par la norme IEC 62271-1, et pour résister aux forces électromagnétiques engendrées par un défaut traversant sans se déformer. La géométrie de la surface de contact doit également correspondre précisément à la disposition des doigts du contact tulipe : une barre sous-dimensionnée ou mal alignée provoque un chargement inégal des doigts, certains d’entre eux supportant alors une part disproportionnée du courant et surchauffant, quelle que soit la qualité du placage.
Disponible en versions barre plate et barre en L afin de s’adapter aux aménagements des compartiments de câbles et des compartiments de barres omnibus, avec des motifs de perçage conformes au plan fourni par le client.
Fourniture
Fourni en production OEM selon plan, en pièces de rechange standard pour les tableaux KYN28, HXGN et équivalents, ainsi qu’en versions reproduites par ingénierie inverse lorsque la pièce d’origine est obsolète. Veuillez nous envoyer un échantillon, un plan ou une photographie cotée.
Applications principales
- Contacts fixes côté câble dans le compartiment de câbles des appareils de commutation escamotables KYN28-12 et KYN28-24.
- Contacts fixes côté barres omnibus dans le compartiment de barres omnibus.
- Interface de contact statique pour les chariots de prise de tension (PT) et de mesure.
- Barres de contact fixes dans les centres de commande moteur basse tension (BT) extractibles, avec la tenue en tension BT appropriée.
- Dérivations et barres de raccordement pour les jeux de barres dans les tableaux de commutation.
- Pièces de rechange pour les tableaux de commutation extractibles anciens, sur l’ensemble du parc installé.
- Réfection des disjoncteurs et stock pour les ateliers de service des tableaux de commutation.
- Stock de production pour les fabricants de tableaux.
- Projets de modernisation où un nouveau chariot de disjoncteur est installé et où les contacts statiques existants se sont dégradés.
Quand remplacer
Les contacts statiques doivent être inspectés à chaque entretien du tableau, conjointement avec les contacts tulipe. Remplacer dès qu’un des éléments suivants est constaté : piqûres visibles, dommages par arc ou perte de placage sur la surface de contact ; résistance de contact mesurablement supérieure à la valeur de référence établie lors de la mise en service ; décoloration indiquant un surchauffage antérieur ; ou déformation résultant d’un défaut traversant.
Comme le contact fixe est vissé dans le compartiment plutôt que monté sur le chariot, son remplacement nécessite une coupure du tableau — c’est précisément pourquoi il doit être inspecté et remplacé lors de la maintenance planifiée, et non laissé en service jusqu’à ce qu’il provoque une coupure imprévue.
Guide de sélection
Spécifier par courant nominal, section et longueur des barres, géométrie de la surface de contact adaptée au réseau de doigts de contact tulipe apparié, configuration et orientation des trous de fixation — barre plate ou en L — ainsi que le type de placage adapté à l’environnement d’installation.
Adéquation régionale
- Moyen-Orient : brouillard salin côtier et température ambiante élevée dans les locaux de commutation. Le placage étain et les performances vérifiées à haute température constituent les spécifications pertinentes.
- Afrique : forte demande de remplacement sur une base installée vieillissante, souvent sans assistance restante du fabricant d’origine pour le tableau initial.
- Russie et CEI : performances vérifiées sur de larges plages de cyclage thermique.
- Europe orientale : service standard IEC avec placage argent dans des locaux de commutation propres et secs.
Non adapté pour
Appareillage fixe avec jonctions de barres omnibus boulonnées, dépourvu d’interface de contact d’isolement. Courants assignés supérieurs au type sélectionné. Applications pour lesquelles la géométrie des contacts tulipe accouplés n’a pas été confirmée.
| CATÉGORIE | Paramètre | Valeur / Spécification |
|---|---|---|
| Électrique | Tension nominale | service appareillage 12 kV / 24 kV |
| Courant nominal | 630 A / 1000 A / 1250 A | |
| Courant de support en court-circuit | 25 kA / 31,5 kA pendant 4 s, adapté à la puissance nominale du tableau | |
| Courant de tenue de crête | 63 kA / 80 kA | |
| Élévation de température nominale | Inférieur à 70 K selon CEI 62271-1 à courant assigné | |
| Résistance au contact | Mesuré et enregistré pièce par pièce | |
| MATÉRIAU ET Plaquage |
Matériau de base | Cuivre électrolytique de grade T2 |
| Vérification du matériau | Certificat d’usine conservé par lot | |
| Conductivité | Minimum 97 % IACS | |
| Traitement de surface | Standard plaqué argent ; placage étain disponible pour les atmosphères côtières et industrielles | |
| Épaisseur du revêtement | 8 à 12 microns | |
| Vérification du placage | Mesure par fluorescence X, enregistrée par lot | |
| MÉCANIQUE ET Géométrie |
Configuration | Barre plate ou barre en L |
| Section transversale | Dimensionné selon le courant nominal et la force de défaut en court-circuit, conformément au plan | |
| Géométrie de la surface de contact | Adapté à la configuration des doigts de contact tulipe associée | |
| Longueur | Conformément au plan | |
| Montage | Fixé par boulonnage, motif de perçage selon la spécification du client | |
| Spécification du couple de serrage des boulons | Fourni avec la pièce | |
| Traitement des bords | Ébavuré et arrondi pour éviter la concentration de champ | |
| Service Conditions |
Température de fonctionnement | −40 °C à +105 °C |
| L’humidité | Adapté aux services tropicaux et à forte humidité | |
| Pollution | Plaqué étain spécifié pour les environnements côtiers de brouillard salin et industriels contenant des sulfures | |
| Essais (Chaque pièce ou lot) |
Mesure de la résistance de contact | — |
| Vérification de l’épaisseur du placage | Par fluorescence X | |
| Inspection dimensionnelle | Dimensions critiques d’ajustement vérifiées à 100 % | |
| Vérification de la conductivité du matériau | — | |
| Inspection visuelle | Pour les défauts de placage, les bavures et les dommages de surface | |
| Vérification de l’élévation de température | Sur des échantillons types au courant nominal | |
| Essai de corrosion par brouillard salin | Pour les pièces destinées à un service côtier | |
| Options | Placage côtier / industriel | Placage étain pour les atmosphères côtières et industrielles |
| Configuration | Configuration en barre plate ou en barre en L | |
| Géométrie sur mesure | Section personnalisé, longueur et motif de perçage pour fixation selon le plan | |
| Marquage et emballage | Numérotation des pièces client et conditionnement | |
| Approvisionnement coordonné | Avec contacts tulipe en jeu de remplacement | |
| Ingénierie inverse | À partir d’un échantillon physique pour les pièces obsolètes |
SPÉCIFICATION ET APPROVISIONNEMENT
– Envoyez-nous un plan, un échantillon ou une photographie avec le numéro de pièce existant : nous identifierons l’équivalent et confirmerons la compatibilité avant que vous ne passiez commande.
– Ingénierie inverse à partir d’un échantillon physique lorsque la pièce d’origine est obsolète ou que l’équipementier d’origine (OEM) ne la fournit plus – pratique courante pour les tableaux anciens KYN28, HXGN et les tableaux importés encore en service en Afrique, dans la CEI et au Moyen-Orient.
– Production OEM et sous marque privée selon vos plans, avec votre numérotation de pièces et votre conditionnement.
– Choix du matériau et du placage adaptés à l’environnement de destination : placage argent pour la résistance de contact minimale en intérieur, placage étain pour les atmosphères côtières et industrielles où le brouillard salin et les composés soufrés attaquent l’argent.
POURQUOI CELA A DE L’IMPORTANCE SUR LE PLAN COMMERCIAL
L’expertise technique locale limitée et la difficulté d’approvisionnement en pièces de rechange sont systématiquement identifiées comme les principaux obstacles sur les marchés électriques du Moyen-Orient et d’Afrique. Un tableau est hors service pendant toute la durée nécessaire à la livraison de la pièce. Nous maintenons en stock des articles consommables et établissons des listes de pièces de rechange pour flotte, basées sur votre parc installé, afin que la pièce soit disponible en stock avant même d’être nécessaire.
Quantité et délai de livraison
— Articles en stock expédiés depuis l’entrepôt ; délai de production habituel de 15 à 25 jours pour les spécifications standard.
— Faibles quantités minimales de commande pour les pièces standard : nous fournissons aussi bien des remplacements d’urgence unitaires que des volumes importants destinés à la production.
— Transport aérien en cas de panne, regroupement de fret maritime pour les réapprovisionnements planifiés.
Essais et documentation
— Essais systématiques conformément à la norme IEC applicable, avec fourniture des résultats par lot.
— Certificats de matériaux, rapports d’épaisseur de placage et registres d’inspection dimensionnelle disponibles sur demande.
- Assistance à la certification pour les dossiers SONCAP, KEBS PVoC, SABER et GOST R lorsque le composant est expédié comme envoi autonome.
Service après-vente
- Réponse technique sous 24 heures ; assistance technique applicative concernant le montage, le couple de serrage et les intervalles d’entretien.
- Garantie contre les défauts de fabrication et de matériaux : 12 mois à compter de la livraison.
- Accords-cadres et accords de commande disponibles pour les fabricants de tableaux électriques, les entreprises de services publics et les ateliers de maintenance des appareillages de coupure.
Contrôle des matériaux
- Cuivre vérifié comme cuivre électrolytique de qualité T2 ou alliage cuivre-argent spécifié, avec certificats d’usine conservés par lot.
- Résine époxy vérifiée comme résine cycloaliphatique, avec temps de gélification, viscosité et rapport de charge documentés ; les résines époxy bisphénol à usage général ne sont pas acceptées pour une utilisation en extérieur ou dans des environnements à forte humidité, en raison de leur moindre résistance aux traces de surface et aux rayons UV.
- Épaisseur du placage mesurée par fluorescence X et enregistrée par lot — typiquement 8 à 12 micromètres d’argent sur les surfaces de contact. Le sous-placage est invisible à la livraison et ne se manifeste que des années plus tard sous forme de défaillance thermique ; il est donc mesuré, et non supposé.
Contrôle des processus
- Coulée APG (gélification sous pression automatique) à température de moule, pression d’injection et durée de gélification contrôlées, produisant une matrice exempte de vides. Les vides initient les décharges partielles, et ce sont ces décharges partielles qui finissent par percer un isolant en service.
- Dégazage sous vide de la résine avant injection afin d’éliminer l’air piégé.
- Cycle de post-cuisson contrôlé pour soulager les contraintes internes et stabiliser les dimensions.
- Force de rappel des doigts de contact étalonnée et vérifiée conformément aux spécifications, garantissant un partage uniforme du courant entre tous les doigts.
ESSAIS DE ROUTINE — CHAQUE PIÈCE OU CHAQUE LOT
- Essai de décharge partielle sur les composants d’isolation, généralement inférieur à 10 pC à 1,1 fois la tension assignée.
- Essai de tenue en tension à fréquence industrielle.
- Mesure de la résistance de contact sur les parties conductrices.
- Inspection dimensionnelle par rapport au plan, avec vérification à 100 % des dimensions critiques d’ajustement.
- Inspection visuelle pour détecter les fissures, les vides, les défauts de placage et la finition de surface.
- Essai de charge mécanique sur les isolateurs, conformément à leur résistance nominale en porte-à-faux.
Essais de type
- Les isolateurs sont vérifiés selon les normes IEC 60168 et IEC 62217 ; les contacts et les parties conductrices sont vérifiés quant à l’élévation de température, qui ne doit pas dépasser la limite de 70 K prévue par la norme IEC 62271-1 à courant nominal.
- Cycles thermiques et, pour les pièces destinées à un service côtier, essai de corrosion en brouillard salin.
TRAÇABILITÉ ET SYSTÈME
- Système de management de la qualité ISO 9001.
- Numérotation par lot permettant de relier les pièces finies au certificat du matériau brut et aux registres des procédés.
- Certificats de conformité, certificats de matériaux et rapports d’essais fournis avec chaque expédition.
- Échantillons conservés par lot de production afin de servir de référence ultérieure en cas d’interrogation sur site.