EN

Stacionárny kontakt
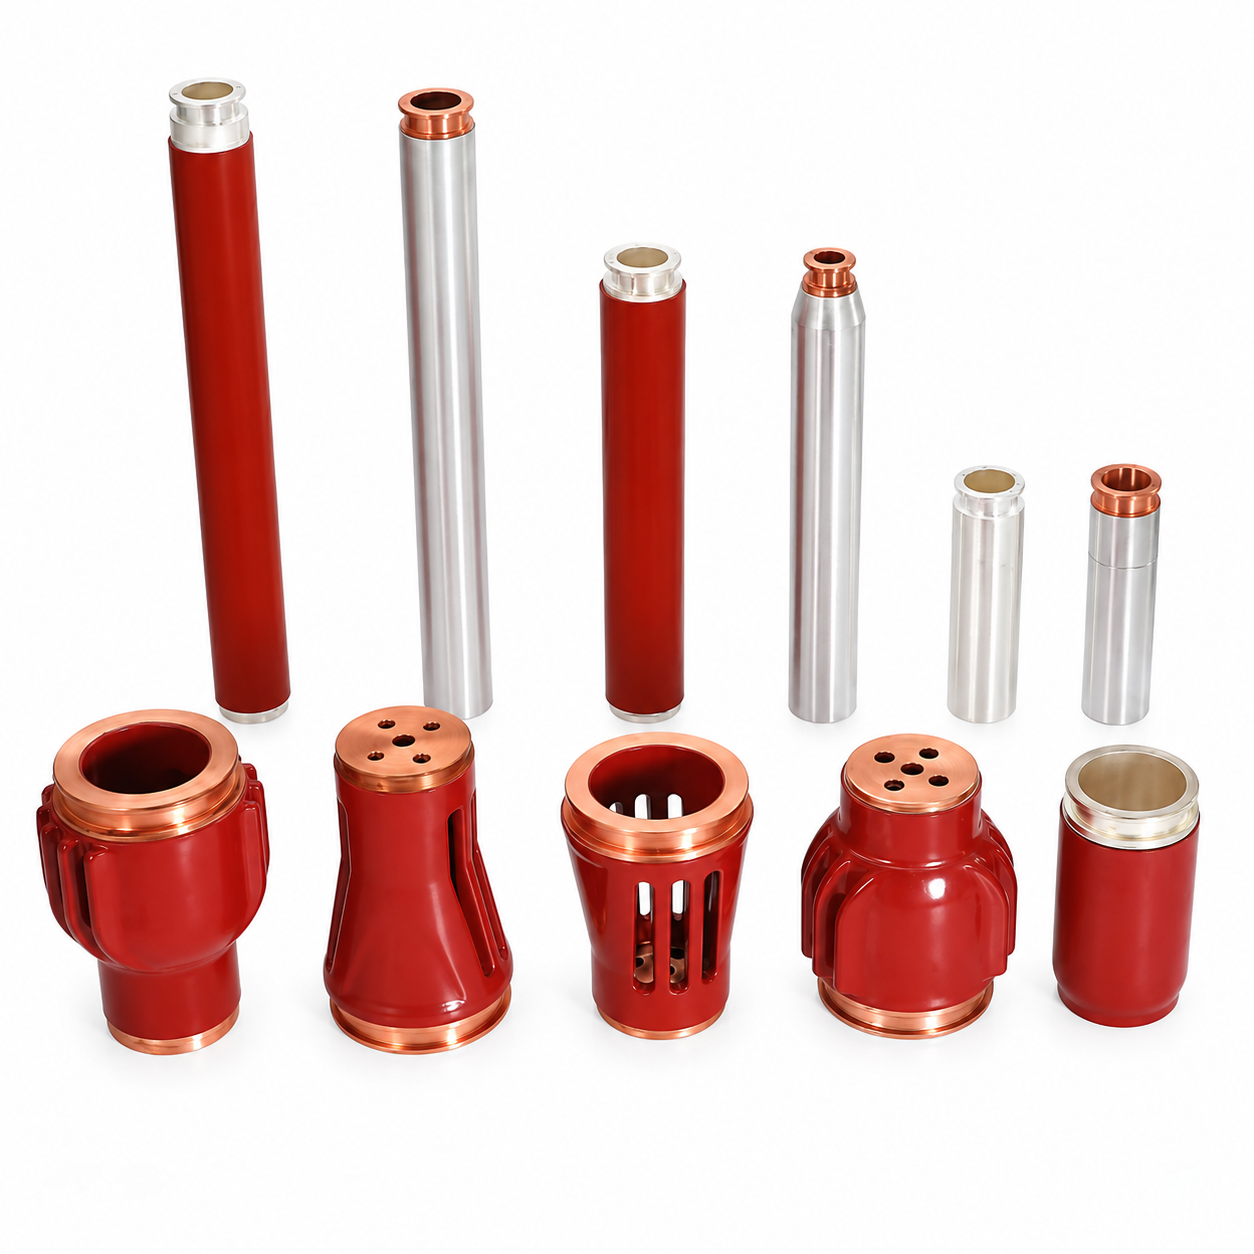
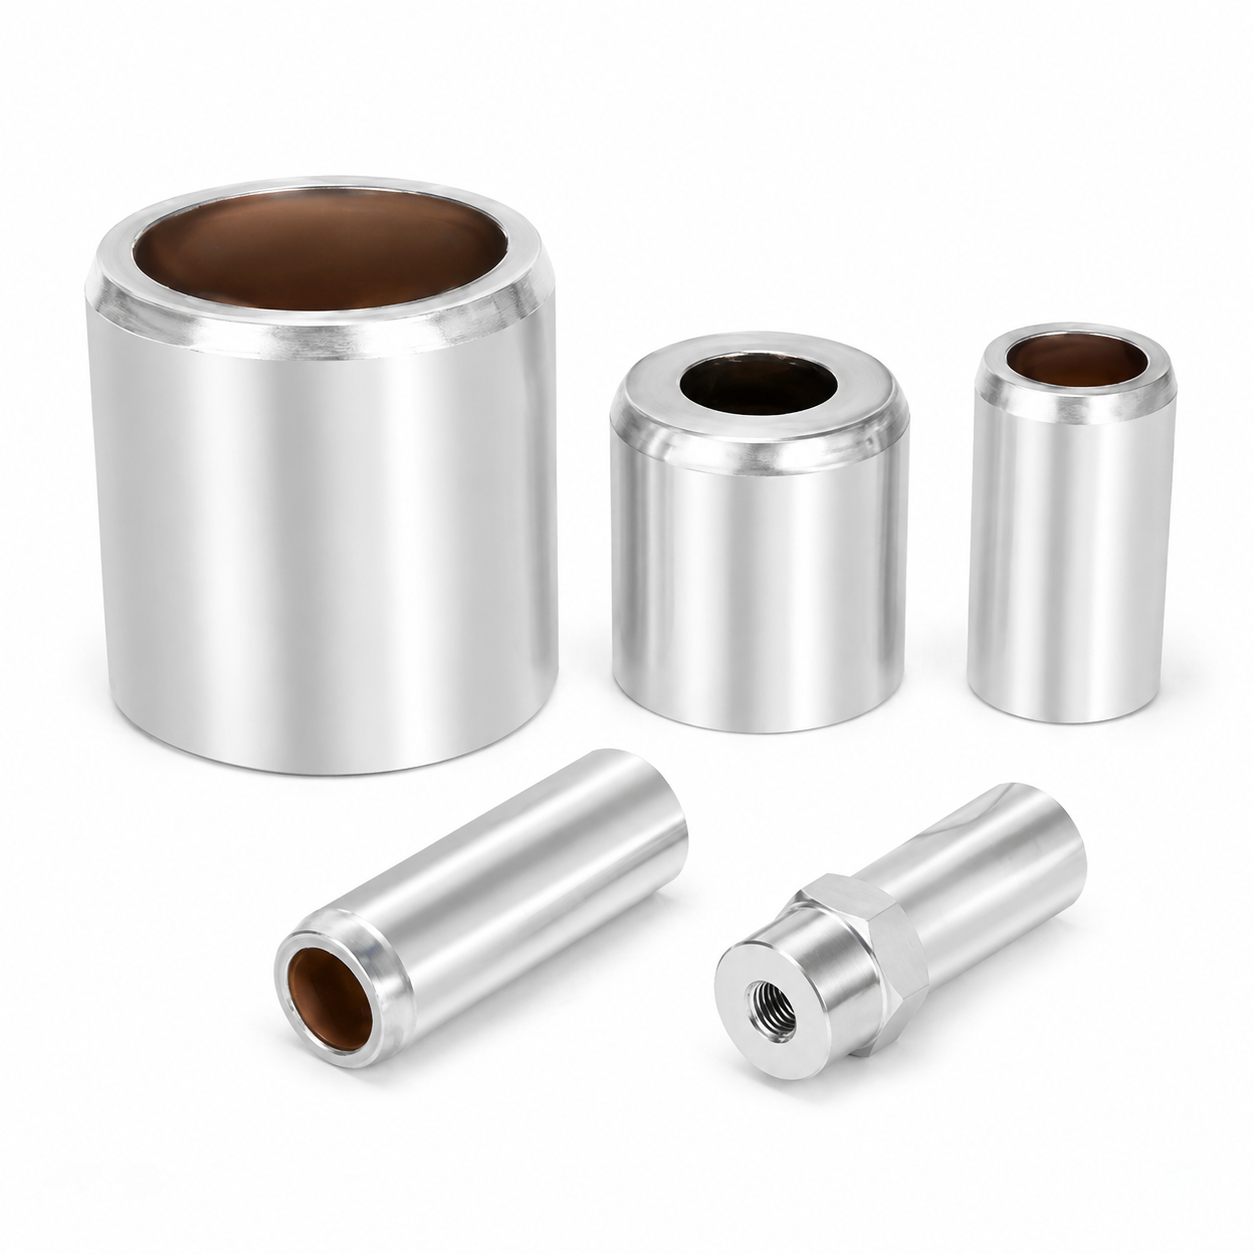
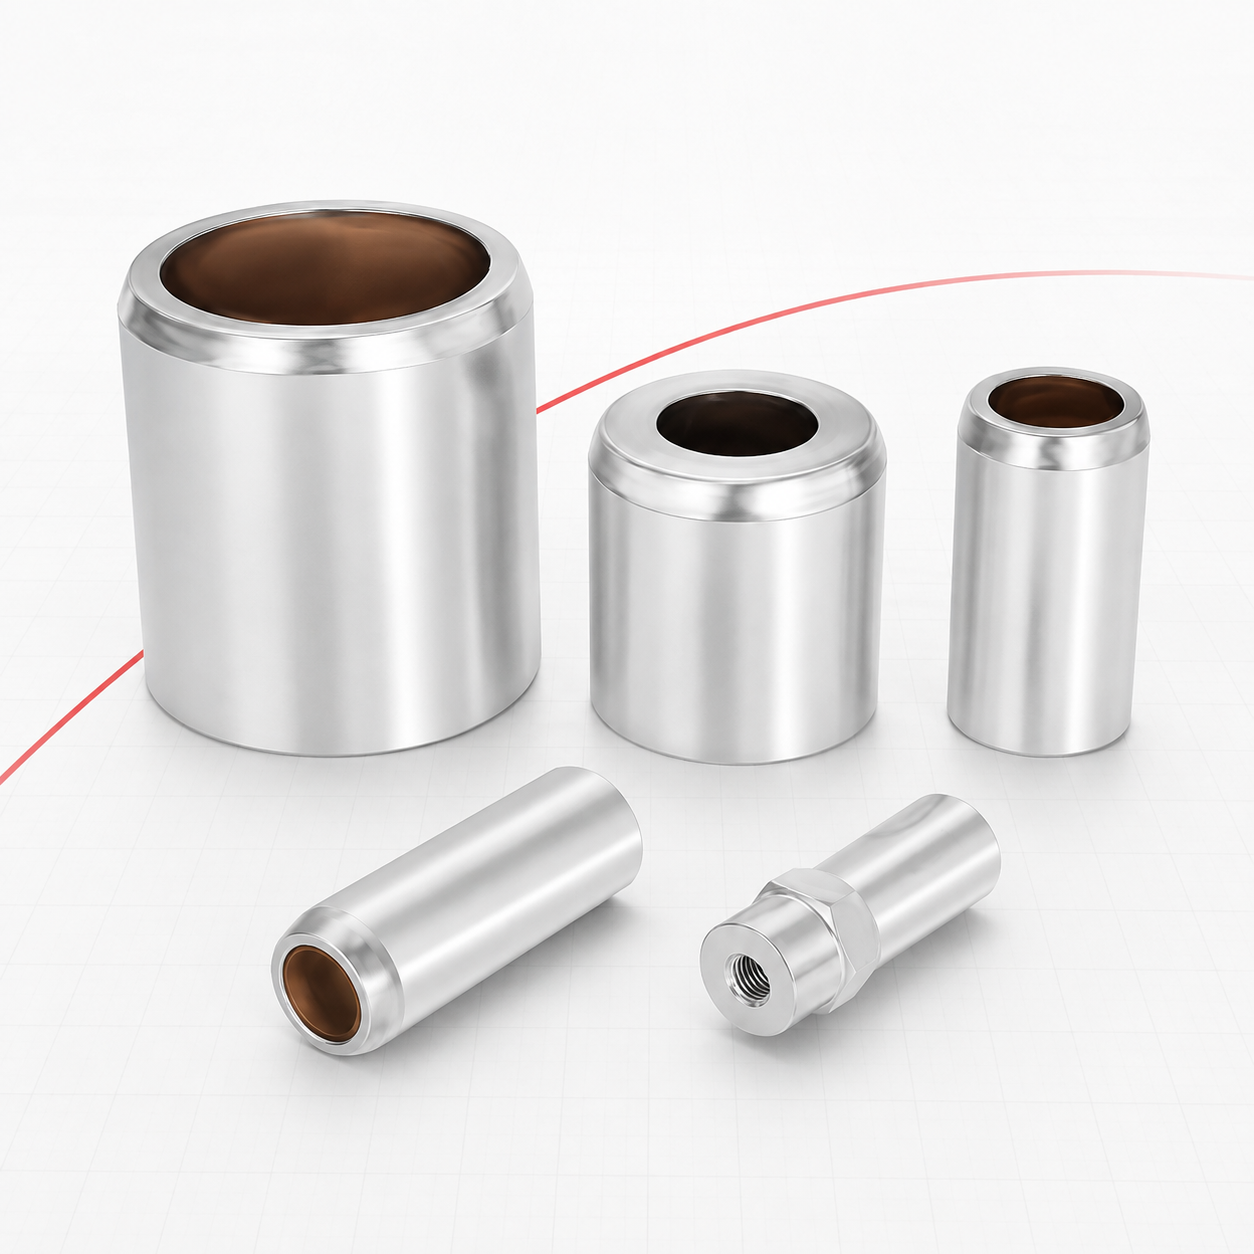
Naše statické kontakty, tiež označované ako pevné kontaktové lišty, slúžia ako stacionárne vodivé rozhranie na strane káblového priestoru výklopného vysokonapäťového vypínača (VCB). Vyrábané z vysokej vodivosti elektrolytickej medi T2 s možnou striebornou alebo cínovou povlakovou vrstvou zabezpečujú stabilný, nízkoodporový kontakt pre pohyblivé tulipánové kontakty vozíka. S nominálnym prúdom 630 A až 1250 A sú navrhnuté na priame namontovanie do rozvádzača a poskytujú spoľahlivú dráhu pre prúd od VCB k odchádzajúcim káblom. Ich robustná konštrukcia a presné rozmery ich robia spoľahlivou súčiastkou na udržanie dlhodobej integrity systémov stredného napätia.
- Prehľad
- Použitie
- Technické údaje
- Služby
- Kontrola kvality
- Odporúčané výrobky
Statické kontakty a pevné kontaktové lišty – 630 A až 1250 A
Statický kontakt je pevná vodičová lišta namontovaná vo vnútri rozvádzača, do ktorej sa zapája tulipánový kontakt vytiahnuteľného ističa, keď je vozík zasunutý do prevádzky. Nachádza sa na strane oddelovacieho rozhrania s káblovým a zbernicovým priestorom a tvorí nehybnú polovicu hlavnej prúdovej spojky. Spoločnosť MOLDVOLT vyrába statické kontakty v tvare plochej a L-lišty s menovitými prúdmi od 630 A do 1250 A pre rozvádzače 12 kV a 24 kV.
DRUHÁ POLOVICA SPOJA
Pozornosť sa zvyčajne sústreďuje na tulipánový kontakt, pretože ide o pohyblivú časť, ktorá je viditeľne opotrebovaná. Odpor kontaktu je vlastnosťou celého spoja, nie len jednej jeho strany. Opotrebovaný alebo oxidovaný statický kontakt zvyšuje odpor rozhrania rovnako účinne ako opotrebovaný tulipánový kontakt a má rovnaký výsledok: lokálne zahrievanie, zrýchlené oxidovanie, uvoľnenie pružinovej sily a nakoniec tepelné poškodenie.
Preto dodávame statické kontakty a tulipánové kontakty ako kompatibilný pár na výmenu. Inštalácia nového tulipánového kontaktu proti poškodenému, oxidovanému statickému kontaktu obnoví len časť odporu a spoj sa bude stále zhoršovať zo strany pevného kontaktu.
Materiál a povrchová úprava
Elektrolytická meď triedy T2, overená certifikátom výrobcu, s 8–12 mikrónmi striebornej povlakovej vrstvy, ktorá sa meria fluorescenčnou röntgenovou spektrometriou pre každú šaržu. Striebro poskytuje najnižší kontaktný odpor pre prevádzku v uzavretých priestoroch s čistým prostredím. Cínový povlak je tiež dostupný a je správnym technickým požiadavkám pre inštalácie v príbrežných oblastiach Zálivu, priemyselné lokality v západnej Afrike a akýkoľvek rozvádzač, do ktorého sa dostáva soľná hmla alebo znečistenie obsahujúce sírovodík – striebro sa v takýchto atmosférach potemňuje a vrstva potemnenia má odporový charakter.
GEOMETRIA MÁ VÝZNAM PRE HUSTOTU PRÚDU
Statický prierez kontaktu je navrhnutý tak, aby nepretržite prenášal menovitý prúd v rámci limity teplotného stúpania 70 K podľa normy IEC 62271-1 a zároveň odolával elektromagnetickým silám pri prechode poruchového prúdu bez deformácie. Geometria kontaktnej plochy musí presne zodpovedať usporiadaniu prstov tulipánového kontaktu – príliš malý alebo nesprávne zarovnaný kontakt spôsobuje nerovnomerné zaťaženie prstov, pri ktorom niekoľko prstov prenáša neúmerne veľkú časť prúdu a prehrieva sa bez ohľadu na kvalitu povlaku.
Dostupné v konfiguráciách rovného profilu a L-profilu, aby vyhovovali rozmiestneniu v káblovom a zbernicovom priestore, s vzorom montážnych otvorov podľa zákazníckeho výkresu.
Dodávka
Dodáva sa ako OEM výroba podľa výkresu, ako skladové náhradné diely pre panely KYN28, HXGN a ekvivalentné typy, a ako reverzné inžiniersky vyvinuté ekvivalenty v prípade, že pôvodná súčiastka už nie je dostupná. Pošlite vzorku, výkres alebo fotografiu s rozmermi.
Hlavné aplikácie
- Nehybné káblové kontakty v káblovom priestore vytiahnuteľného rozvádzača KYN28-12 a KYN28-24.
- Nehybné zbernicové kontakty v zbernicovom priestore.
– Statické kontaktové rozhranie pre PT a meracie vozíky.
– Pevné kontaktové lišty v vysúvateľných nízkoproudých riadiacich centrách motora s použitím príslušného nízkoproudového hodnotenia.
– Odberové a pripojovacie lišty hlavnej zbernice v rozvádzačových paneloch.
– Náhradné diely pre staré vysúvateľné rozvádzače v rámci celkovej inštalovanej základne.
- Obnova vypínačov a zásoby pre servisné dielne pre rozvádzače.
– Zásoby pre výrobcov rozvádzačov.
– Projekty modernizácie, pri ktorých sa namontuje nový vozík vypínača a existujúce statické kontakty sa zhoršili.
Keď nahraziť
Statické kontakty je potrebné skontrolovať pri každej údržbe panela spoločne s tulipovými kontaktmi. Vymeňte ich, ak zistíte niektorý z nasledujúcich príznakov: viditeľné vyšľahnutie, poškodenie oblúkom alebo straty povlaku na kontaktnej ploche; odpor kontaktov merateľne vyšší ako výchozia hodnota pri uvedení do prevádzky; zmena farby naznačujúca predchádzajúce prehriatie; alebo deformáciu spôsobenú poruchou cez zariadenie.
Keďže statický kontakt je pripevnený skrutkami do priestoru namiesto toho, aby bol umiestnený na vozíku, jeho výmena vyžaduje vypnutie panela – práve preto by mal byť preskúmaný a vymenený počas plánovanej údržby namiesto toho, aby sa čakalo, kým donúti k neplánovanému vypnutiu.
Sprievodca výberom
Špecifikujte podľa menovitého prúdu, prierezu a dĺžky lišt, geometrie kontaktnej plochy zhodnej s príslušným radom tulipánových kontaktov, vzoru a orientácie montážnych otvorov – rovná alebo L-lišta – a druhu povlaku vhodného pre inštalačné prostredie.
Regionálne prispôsobenie
- Stredný východ: prímorská soľná hmla a vysoká teplota okolia v prepínačovni. Relevantnými špecifikáciami sú povlak z cínu a overený výkon pri zvýšených teplotách.
- Afrika: vysoká potreba výmeny v rámci staršej inštalovanej základne, často bez zostávajúcej podpory výrobcu (OEM) pre pôvodný panel.
- Rusko a nezávislé štáty: overený výkon v širokom rozsahu tepelného cyklovania.
- Východná Európa: štandardná služba podľa IEC s povlakom zo striebra v čistých, suchých prepínačovniach.
Nie je vhodné pre
Pevná rozvádzačová súprava s priskrutkovanými zbernicami, ktorá nemá izolačné kontaktové rozhranie. Menovité prúdy vyššie ako u vybranej typovej verzie. Aplikácie, pri ktorých ešte nebola potvrdená geometria spojovacích tulipánových kontaktov.
| KATEGÓRIA | Parameter | Hodnota / Špecifikácia |
|---|---|---|
| Elektrické | Menovité napätie | údržba rozvádzačových súprav 12 kV / 24 kV |
| Menovitý prúd | 630 A / 1000 A / 1250 A | |
| Stručnodočasný odolný prúd | 25 kA / 31,5 kA po dobu 4 s, zhodné s menovitým výkonom rozvádzača | |
| Maximálny vydržaný prúd | 63 kA / 80 kA | |
| Menovitý teplotný nárast | Do 70 K podľa IEC 62271-1 pri menovitom prúde | |
| Odpor kontaktu | Merané a zaznamenané pre každý kus | |
| MATERIÁL A Povrchová úprava |
Základný materiál | Elektrolytická meď triedy T2 |
| Overenie materiálu | Certifikát z výrobného procesu sa uchováva pre každú šaržu | |
| Vodičstvo | Minimálne 97 % IACS | |
| Úpravy povrchu | Štandardne striebrované; cínovanie je dostupné pre pobrežné a priemyselné atmosféry | |
| Hrúbka náplasti | 8 – 12 mikrónov | |
| Overenie platničkovania | Meranie fluorescenčnou röntgenovou spektrometriou, zaznamenané pre každú dávkovú výrobu | |
| MECHANICKÉ A Geometria |
Konfigurácia | Plochý tyčový profil alebo L-tvarový profil |
| Prierez | Rozmery podľa menovitého prúdu a sily pri poruche v obvode, podľa výkresu | |
| Geometria kontaktnej plochy | Prispôsobené protikontaktnému poli prstov tulipánového kontaktu | |
| Dĺžka | K výkresu | |
| Nainštalovanie | Skružované, rozmiestnenie otvorov podľa špecifikácie zákazníka | |
| Špecifikácia krútiaceho momentu skrutky | Dodáva sa s dielom | |
| Úprava hrán | Odstránené hranoly a zaoblené na zabránenie koncentrácie poľa | |
| Servis Podmienkami |
Prevádzková teplota | −40 °C až +105 °C |
| Vlhkosť | Vhodné pre tropické podmienky a prevádzku za vysokého vzdušného vlhka | |
| Znečistenie | Stanovené cinovalé povlaky pre prímorské prostredia so soľnou hmlou a priemyselné prostredia so sírovodíkom | |
| Testovanie každý kus alebo dávka |
Meranie prechodového odporu | — |
| Overenie hrúbky povlaku | Metódou röntgenovej fluorescencie | |
| Meranie rozmierov | Kritické rozmery pre montáž 100 % skontrolované | |
| Overenie vodivosti materiálu | — | |
| Vizuálna kontrola | Pre chyby pri pokovovaní, oškrabania a poškodenie povrchu | |
| Overenie nárastu teploty | Na typových vzorkách pri menovitom prúde | |
| Skúška odolnosti voči korózii v soľnom opare | Pre diely určené na použitie v pobrežných oblastiach | |
| Možností | Povlak pre pobrežné / priemyselné prostredie | Cínový povlak pre pobrežné a priemyselné atmosféry |
| Konfigurácia | Konfigurácia s rovným alebo L-tvarovým držiakom | |
| Prispôsobiteľná geometria | Vlastný prierez, dĺžka a vzor montážnych otvorov podľa výkresu | |
| Značka a balenie | Číselné označenie súčiastok zákazníka a balenie | |
| Kompatibilné dodávky | S kontaktmi tvaru tulipánu ako náhradná sada | |
| Reverzné inžinierstvo | Z fyzického vzorku pre zastarané súčiastky |
ŠPECIFIKÁCIA A ZDROJE DODÁVOK
– Pošlite výkres, vzorku alebo fotografiu so stávajúcim číselným označením súčiastky a my identifikujeme ekvivalent a potvrdíme zhodu pred tým, ako sa zaviazete k objednávke.
– Reverzné inžinierstvo na základe fyzického vzorku v prípadoch, keď je pôvodná súčiastka zastaraná alebo ju výrobca už neposkytuje – časté pri starších rozvádzačoch KYN28, HXGN a dovozených rozvádzačoch, ktoré stále prevádzkujú v Afrike, nezávislých štátoch a Strednom východe.
- Výroba podľa OEM špecifikácií a vlastných značiek na základe vašich výkresov, s vašimi číslami dielov a obalov.
- Materiál a povlakovanie vybrané pre cieľové prostredie: strieborné povlakovanie pre najnižší kontaktový odpor v interiéri, cinoľové povlakovanie pre pobrežné a priemyselné prostredia, kde sa striebro rozkladá vplyvom soľného mhu a sírovodíkov.
PREČO TO MÁ OBCHODNÝ VÝZNAM
Obmedzená miestna technická odbornosť a ťažkosti s dodávkou náhradných dielov sa v elektrických trhoch na Blízkom východe a v Afrike stále uvádzajú ako hlavné prekážky. Panel je mimo prevádzky po celú dobu, kým sa náhradný diel nedodá. Uchovávame spotrebné položky na sklade a poskytujeme zoznamy náhradných dielov pre celé vozové parky na základe vášho inštalovaného základu, aby bol diel pripravený na skladovej položke ešte pred tým, než bude potrebný.
Množstvo a dodací termín
- Položky zo skladu sa odosielajú priamo zo zásob; typická výrobná lehota pre štandardné špecifikácie je 15–25 dní.
- Nízke minimálne objednávky pre štandardné diely – dodávame aj jednotlivé núdzové náhradné diely, ako aj veľké sériové objednávky.
- Letecká doprava pre prípady porúch, námorná doprava v kontajneroch pre plánované dopĺňanie zásob.
Testovanie a dokumentácia
- Pravidelné skúšky podľa príslušného štandardu IEC s výsledkami dodávanými pre každú dávku.
- Certifikáty materiálov, správy o hrúbke pokovovania a záznamy o kontrolách rozmerov sú k dispozícii na vyžiadanie.
- Podpora pri certifikácii pre predloženie dokumentov SONCAP, KEBS PVoC, SABER a GOST R v prípade, že komponent je odoslaný ako samostatná zásielka.
Po predaji
- Technická odpoveď do 24 hodín; technická podpora pre aplikácie týkajúce sa montáže, upínacieho momentu a intervalov údržby.
- Záruka proti výrobným a materiálovým chybám: 12 mesiacov od dátumu dodania.
- Rámcové zmluvy a zmluvy na vyvolávanie sú k dispozícii pre výrobcov panelov, energetické spoločnosti a dielne poskytujúce servis pre rozvádzače.
Kontrola materiálov
- Meď overená ako elektrolytická meď triedy T2 alebo špecifikovaná zliatina medi so striebrom, s výrobnými certifikátmi uchovávanými pre každú dávku.
– Epoxidová pryskavka overená ako cykloalifatická trieda s dokumentovaným časom želatinizácie, viskozitou a pomerným zastúpením plniva; všeobecné bisfenolové pryskavky sa neprijímajú pre vonkajšie alebo vysokovlhkostné prostredie kvôli ich horšej odolnosti voči sledovaniu (tracking) a UV žiareniu.
– Hrúbka pokovovania meraná fluorescenčnou röntgenovou spektrometriou a zaznamenaná pre každú šaržu – zvyčajne 8–12 mikrónov striebra na kontaktových povrchoch. Podpokovovanie pri dodávke nie je viditeľné a prejaví sa až o roky neskôr ako tepelná porucha, preto sa táto hodnota meria, nie predpokladá.
Kontrola procesu
– Litie metódou APG (Automatic Pressure Gelation) pri kontrolovanej teplote formy, tlaku pri vstrekovaní a čase želatinizácie, čo vytvára bezdierovú maticu. Dutiny spúšťajú čiastočný výboj a práve čiastočný výboj nakoniec pri prevádzke prepichne izolátor.
– Odplyňovanie pryskavky vo vákuu pred vstrekovaním za účelom odstránenia zachyteného vzduchu.
– Kontrolovaný cyklus následného žíhania na uvoľnenie vnútorného napätia a stabilizáciu rozmerov.
– Sila pružiny kontaktnej prstenej časti kalibrovaná a overená podľa špecifikácie, čím sa zabezpečuje rovnaké rozdeľovanie prúdu cez všetky prsty.
BEŽNÉ SKÚŠANIE – KAŽDÝ KUS ALEBO KAŽDÁ ŠARŽA
– Skúška čiastočného výboja na izolačných súčastiach, zvyčajne nižšia ako 10 pC pri 1,1-násobku menovitého napätia.
– Skúška výdržného napätia pri sieťovej frekvencii.
– Meranie prechodového odporu na súčastiach prenášajúcich prúd.
– Kontrola rozmerov podľa výkresu, pričom kritické rozmerové údaje pre pasovanie sa kontrolujú v 100 % prípadov.
– Vizuálna kontrola trhliny, dutín, chýb povlaku a povrchovej úpravy.
– Mechanické skúšanie zaťaženia izolátorov podľa ich menovitej konzolovej pevnosti.
SKÚŠKY TYPU
– Izolátory overené podľa noriem IEC 60168 a IEC 62217; kontakty a vodivé súčasti overené z hľadiska teplotného stúpania v rámci limity 70 K podľa normy IEC 62271-1 pri menovitom prúde.
– Teplotné cyklovacie skúšanie a pre súčasti určené na použitie v pobrežných oblastiach aj korózne skúšanie v soľnom opare.
STOPOVATEĽNOSŤ A SYSTÉM
– Systém manažmentu kvality podľa normy ISO 9001.
- Číslovanie dávok, ktoré spája hotové súčiastky so certifikátmi surovín a záznamami o výrobných procesoch.
- Certifikáty zhody, materiálové certifikáty a skúšobné správy vydané s každou dodávkou.
- Vzorky uchovávané podľa výrobnej dávky na budúce použitie v prípade požiadavky zo strany zákazníka.