EN

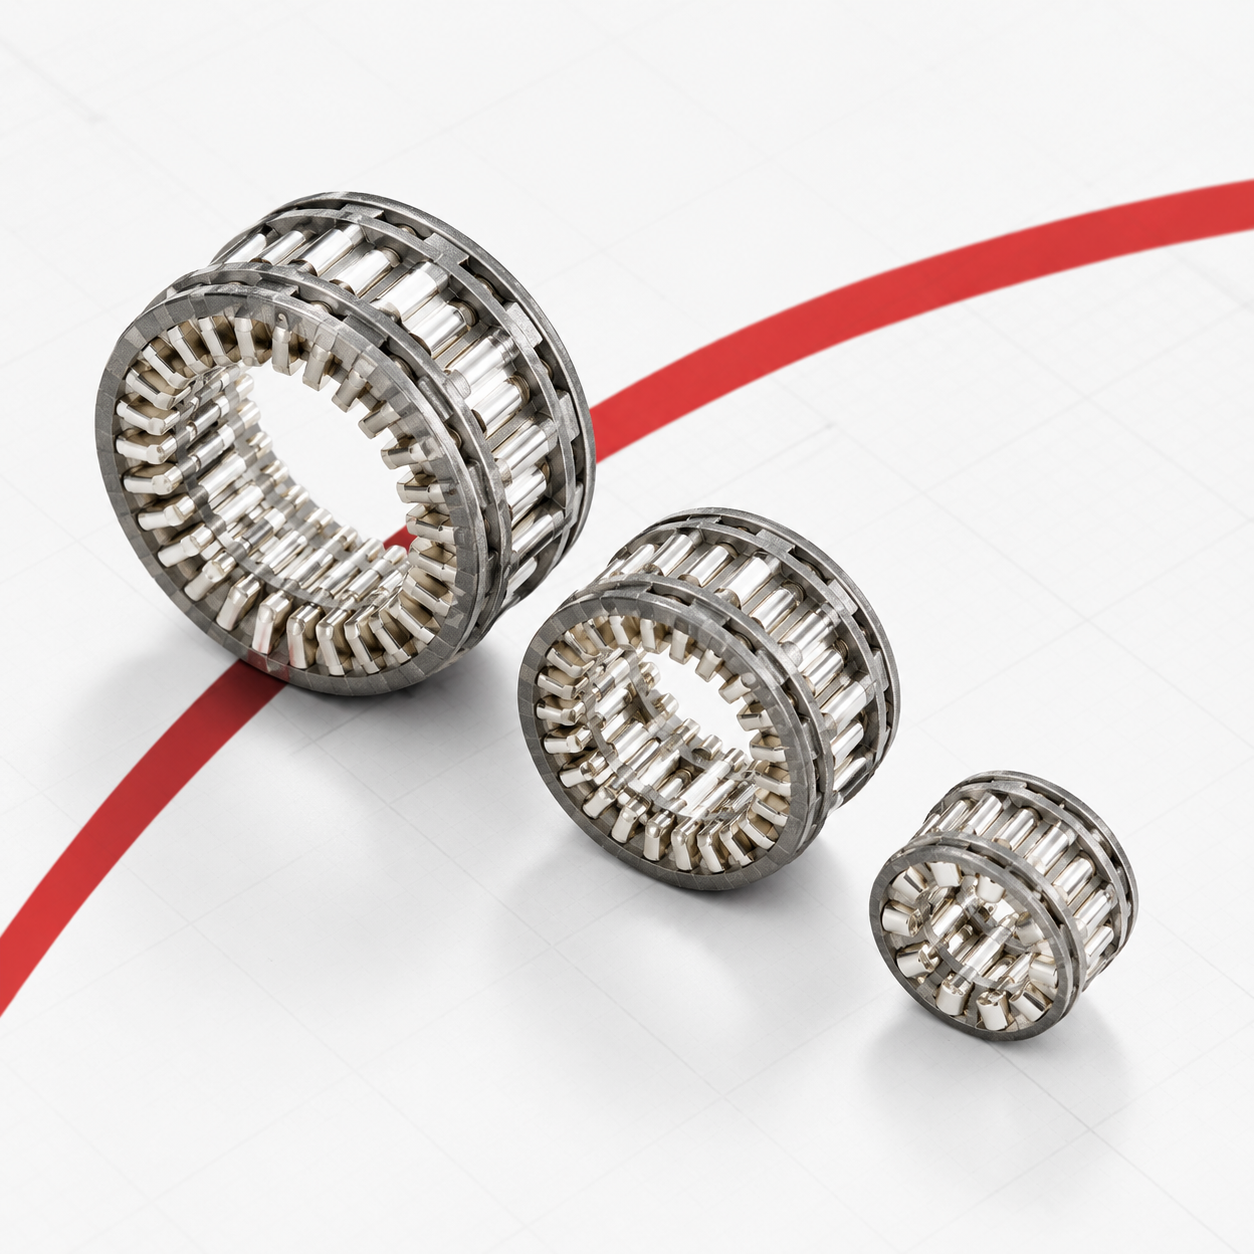
Kontakt typu tulipan (kontakt szczękowy) – 630 A – 1250 A
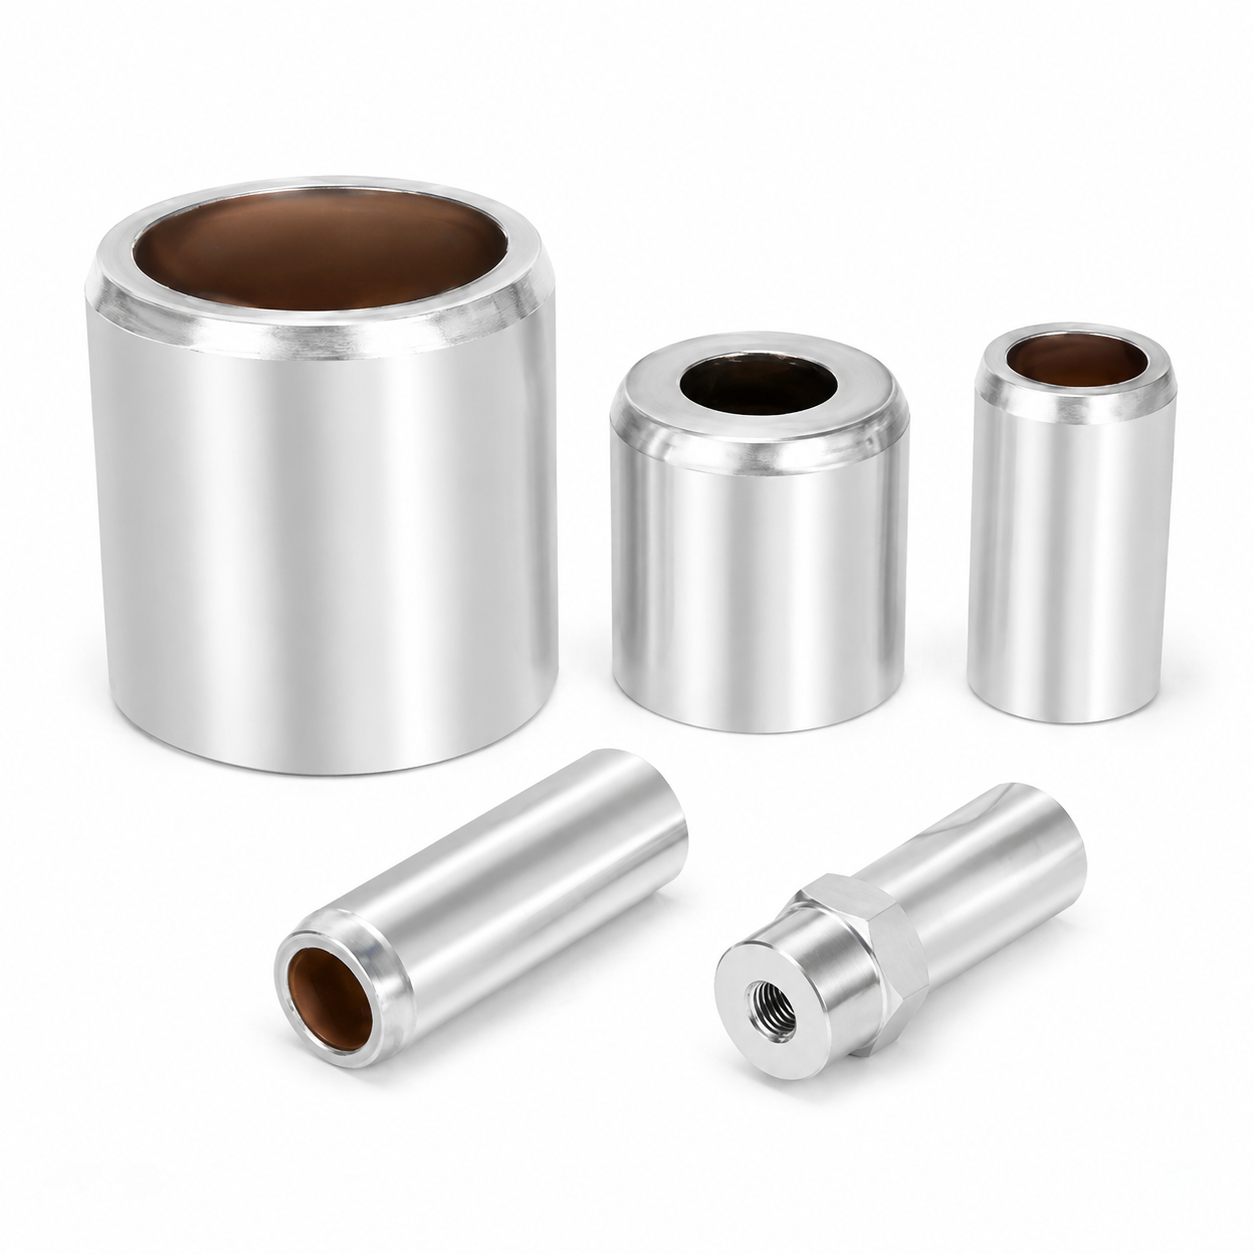
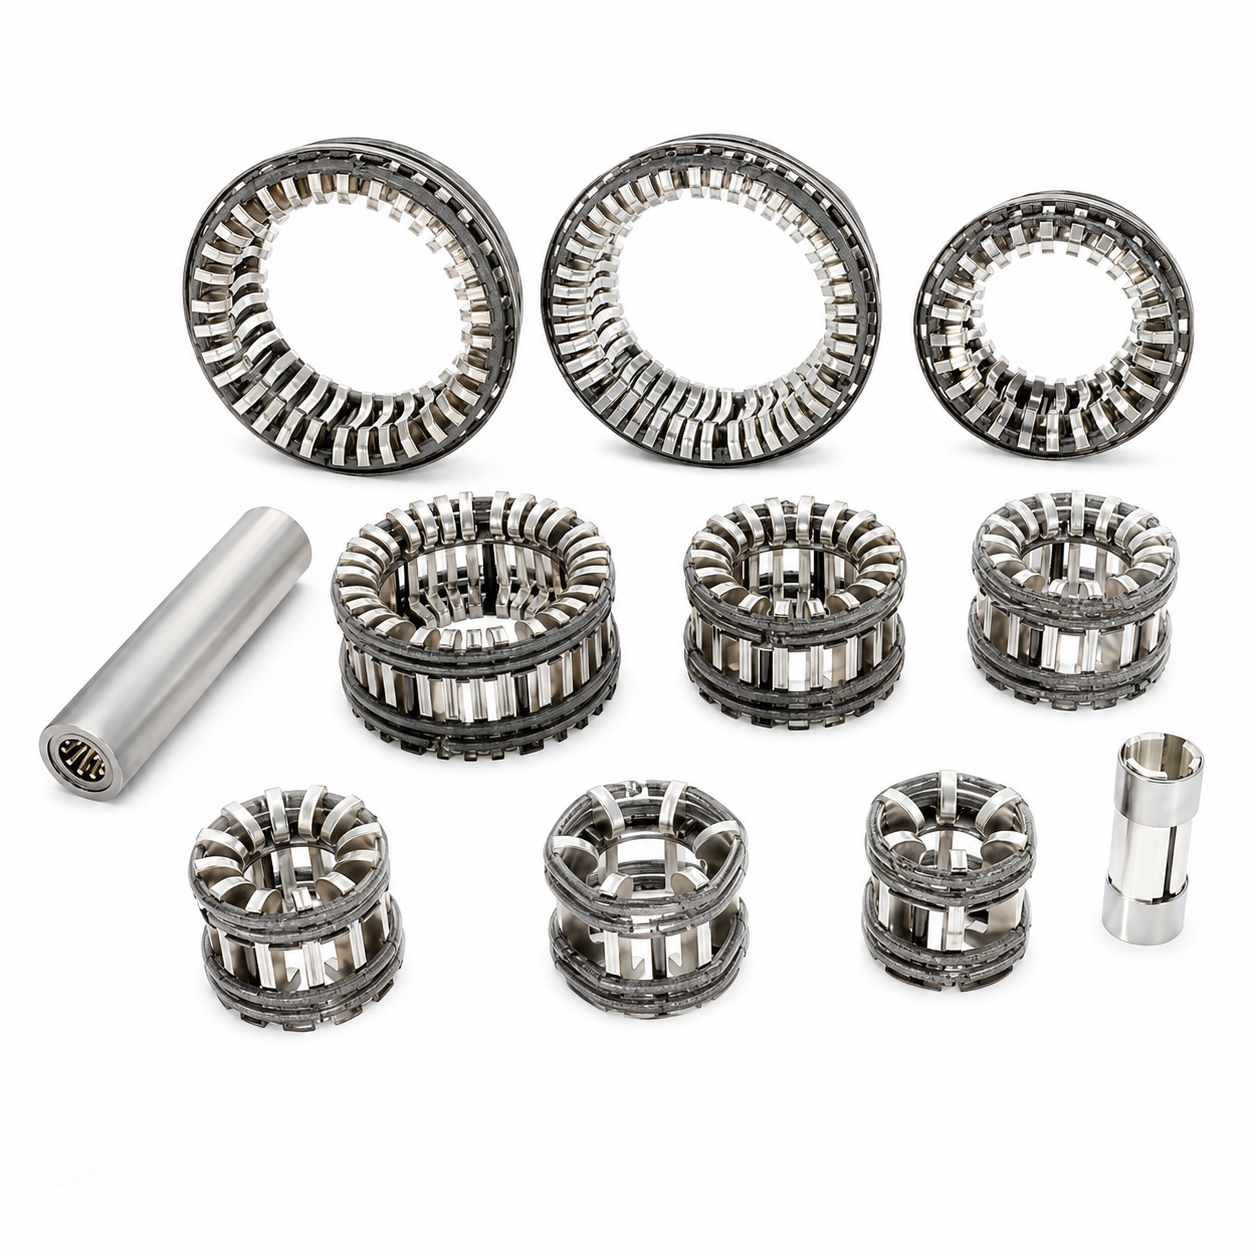
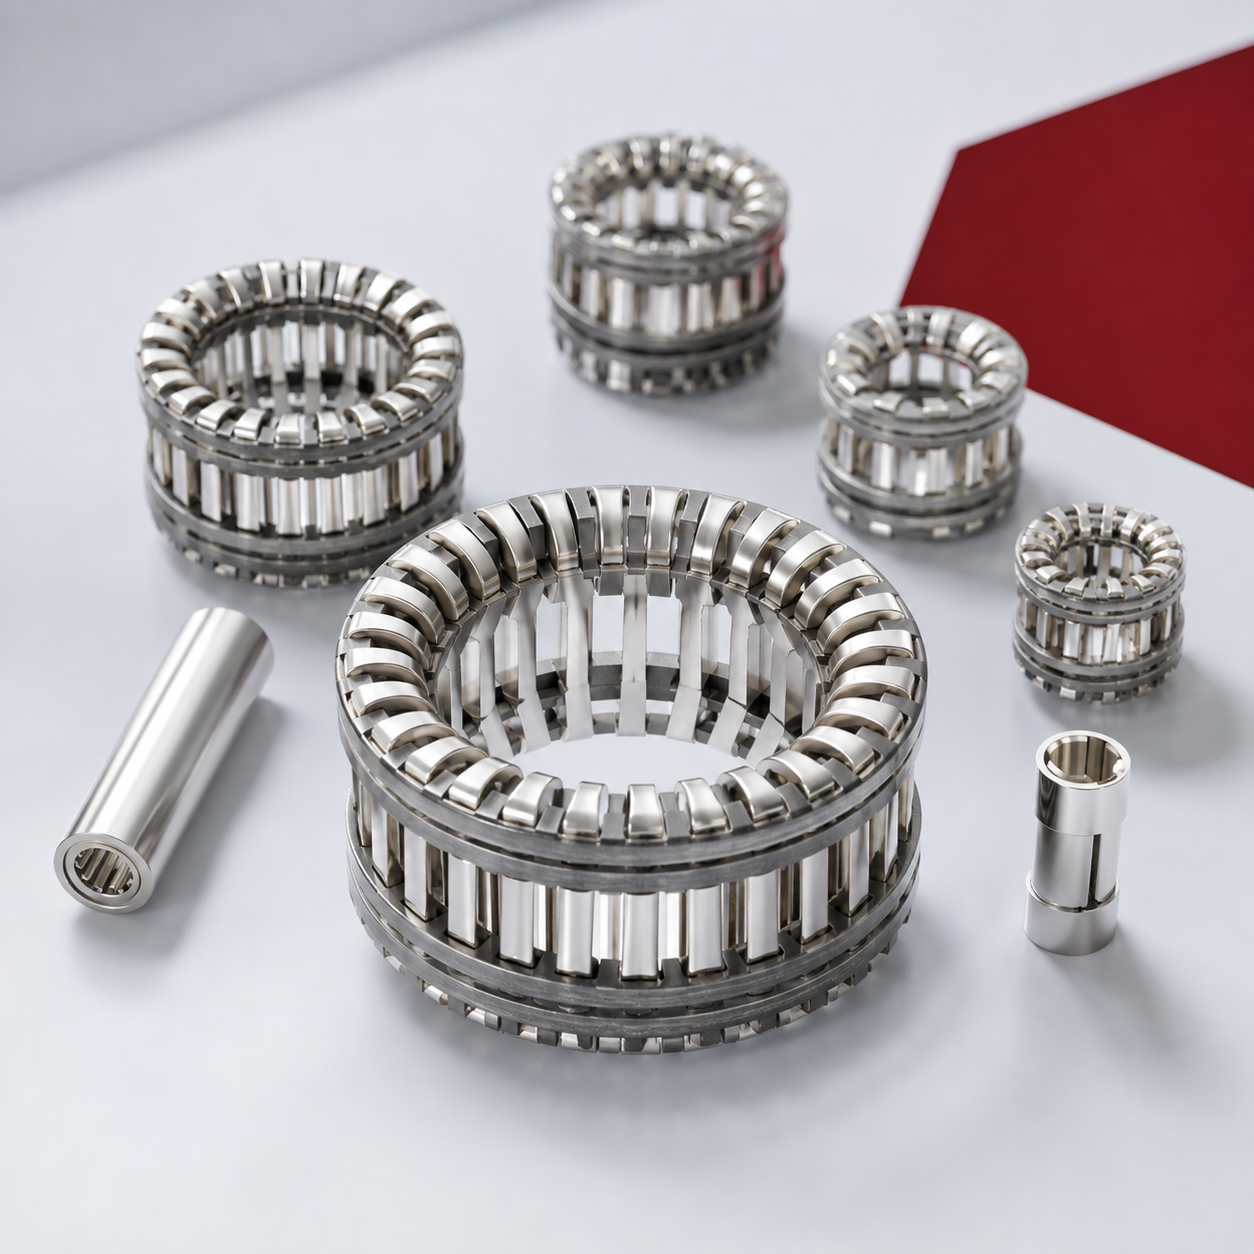
Wielopalcowe miedziane styki tulipanowe z srebrem. Gotowe do wymiany zamienniki dla VS1 i VD4. Niski opór styku; zapobiega utlenianiu w środowiskach przybrzeżnych Zatoki Perskiej. Nasze styki tulipanowe, znane również jako styki szczękowe lub palcowe, stanowią kluczowy przewodzący interfejs dla wózków obwodów próżniowych (VCB) w medium-voltage switchgear. Wykonane z wysokoprzewodzącej elektrolitycznej miedzi T2 z opcjonalnym pokryciem srebrem lub cyną, zapewniają minimalny opór elektryczny oraz stabilny wzrost temperatury pod obciążeniem ciągłym. Przeznaczone na prądy od 630 A do 3150 A, oferują niezawodne rozwiązanie typu drop-in do różnych standardowych szkieletów VCB, gwarantując spójną wydajność w sieciach dystrybucji energii, szczególnie w wymagających warunkach środowiskowych regionu GCC.
- Przegląd
- Zastosowania
- Dane techniczne
- Usługi
- Kontrola jakości
- Zalecane produkty
Kontakty tulipanowe (kontakty szczękowe) – 630 A do 3150 A, miedź srebrzona
Kontakt tulipanowy to ślizgowa powierzchnia kontaktu elektrycznego pomiędzy wózkiem wyjmowanego wyzwalacza nadprądowego a stałymi przewodnikami szafy rozdzielczej. Okrągła konfiguracja sprężynowych palców miedzianych obejmuje stałą szynę kontaktową i przepuszcza pełny prąd znamionowy przez połączenie mechaniczne, które jest tworzone i rozłączane przy każdym włożeniu lub wyjęciu wyzwalacza. Firma MOLDVOLT produkuje kontakty tulipanowe o prądzie znamionowym od 630 A do 3150 A przeznaczone dla szaf rozdzielczych o napięciu 12 kV i 24 kV.
NAJCZĘSTSZA PRZYCZYNA PRZEGRZEWANIA SIĘ SZAF ROZDZIELCZYCH
Oporność kontaktowa na tym interfejsie decyduje o wzroście temperatury całej ścieżki prądowej i ulega niewidzialnemu pogorszeniu. Każda operacja wypychania powoduje lekkie zużycie warstwy pokrycia. Utlenianie i siarkowanie atakują odsłonięty metal podstawowy. Nacisk sprężyn spada w wyniku cykli termicznych. Oporność rośnie, co generuje ciepło, a to z kolei przyspiesza utlenianie i dalsze osłabianie sprężyn. Proces ten nasila się stopniowo, aż do wystąpienia zdarzenia termicznego; w tym momencie uszkodzenia obejmują zwykle również skrzynkę kontaktową i często szynę zbiorczą.
Żadna z tych rzeczy nie jest widoczna w trakcie normalnej eksploatacji. Obrazy termiczne pozwalają je wykryć, jeśli szafy są regularnie inspekcjonowane – co w praktyce ma miejsce jedynie w części instalacji w naszych rynkach. Dlatego kontakty typu tulipka stanowią najbardziej często wymieniane części zapasowe w każdej floty wyjmowalnych urządzeń rozdzielczych, a jakość kontaktów warto dokładnie określić w specyfikacji technicznej zamiast wybierać wyłącznie według ceny.
TRZY CZYNNIKI KONTROLUJĄ OPORNOŚĆ KONTAKTOWĄ
Materiał podstawowy: miedź elektrolityczna klasy T2 lub stop miedzi ze srebrem, potwierdzony certyfikatem hutniczym.
Powłoka: 8–12 mikrometrów srebra, mierzona metodą fluorescencji rentgenowskiej i dokumentowana dla każdej partii. Warstwa podpowłokowa jest niewidoczna w momencie dostawy i ujawnia się dopiero po latach jako usterka termiczna, dlatego jej grubość jest mierzona, a nie zakłada się ją.
Siła sprężynowa: kalibrowana i weryfikowana dla każdego palca, zapewniając jednolite rozdział prądu. Jeśli kilka palców przewodzi nieproporcjonalnie dużą część prądu z powodu osłabienia pozostałych, te palce przegrzewają się niezależnie od jakości powłoki.
Liczba palców skaluje się wraz z wartością znamionową – od 16 palców przy 630 A do 60 palców przy 3150 A – co ogranicza wzrost temperatury do dopuszczalnych 70 K zgodnie z normą IEC 62271-1.
WYBÓR POWŁOKI TO DECYZJA RYNKOWA
Pokrycie srebrne zapewnia najniższy opór kontaktowy i jest standardem dla paneli wewnętrznych w czystych, suchych pomieszczeniach rozdzielniczych. Pokrycie cynowe znacznie lepiej odpiera atak siarczków i jest właściwym rozwiązaniem dla instalacji przybrzeżnych w Zatoce Perskiej, przemysłowych obiektów w zachodniej Afryce oraz wszelkich lokalizacji, w których mgła solna lub zanieczyszczenia przemysłowe docierają do wnętrza panelu. Wybór pokrycia srebrnego jako domyślnego rozwiązania w przybrzeżnej stacji transformatorowej stanowi błąd projektowy, który przejawia się przyspieszoną degradacją.
Zgodność i dostępność
Bezproblemowe zamienniki dla wycofanych z produkcji wykrojów wózków wyzwalaczy VS1, VD4, VPR, Eaton oraz innych standardowych typów. Dostarczane jako produkty OEM zgodnie z rysunkami technicznymi oraz jako zapasy magazynowe. W przypadku, gdy oryginalna część została wycofana z produkcji, wystarczy przesłać próbkę – opracujemy odpowiednik.
Podstawowe zastosowania
- Główny interfejs prądowy wózka wyzwalacza próżniowego (VCB) w metalowo-osłoniętych rozdzielnicach KYN28-12 i KYN28-24 – podstawowa aplikacja.
- Kontakty izolacyjne na wózkach transformatorów pomiarowych (PT) i wózkach pomiarowych.
- Kontakty wózków sterowania silnikami niskiego napięcia (LV) w centrach sterowania silnikami, z zastosowaniem odpowiedniego stopnia ochrony dla niskiego napięcia.
– Punkty połączeń wewnętrznych GIS i RMU z wykorzystaniem kulistych wariantów kulek.
– Części zamienne do wyjmowalnych rozdzielnic dla istniejącej bazy zainstalowanej w Afryce, państwach Wspólnoty Niepodległych Państw oraz na Bliskim Wschodzie.
- Części do odnawiania wyłączników oraz zapasy warsztatów serwisowych rozdzielnic.
- Zapasy produkcyjne dla producentów paneli.
– Projekty modernizacyjne obejmujące montaż nowych wózków wyzwalaczy w istniejących szafach.
DLACZEGO TO JEST NAJWAŻNIEJSZA CZĘŚĆ ZAMIENNA DO ROZDZIELNIC
Kontakty tulipanowe są elementami zużywającymi się z założenia. Ulegają zużyciu przy każdym wciąganiu wyzwalacza, degradują się chemicznie w zanieczyszczonych i wilgotnych środowiskach, a siła ich sprężyn słabnie w wyniku cykli termicznych. W przeciwieństwie do większości komponentów rozdzielnic mają one ograniczoną żywotność, mierzoną liczbą operacji wciągania oraz latami ekspozycji, a nie dziesięcioleciem.
Ponieważ ograniczona dostępność części zamiennych jest systematycznie wskazywana jako główny barierą na rynkach elektrycznych Bliskiego Wschodu i Afryki, a uszkodzony styk powoduje wyłączenie przewodnika z eksploatacji bez ostrzeżenia, styki tulipanowe powinny znaleźć się na czele dwuletniej listy części zamiennych dla każdej floty wyjmowalnych rozdzielnic. Posiadamy w magazynie standardowe wartości znamionowe i dostarczamy pojedyncze części zamiennicze w trybie awaryjnym oraz partie produkcyjne.
Wskazówki dotyczące konserwacji
Zużycie styków należy oceniać przy każdej konserwacji szafy: sprawdzić stan pokrycia, zmierzyć opór styku w porównaniu z wartością bazową z momentu oddania do eksploatacji oraz zweryfikować siłę nacisku sprężyn palcowych. Zastąpić styk tulipanowy i skrzynkę stykową jako parę – zamontowanie nowego styku tulipanowego w zużytej skrzynce stykowej po prostu przenosi problem na drugą stronę połączenia.
Wskazówki dotyczące wyboru
Określić według prądu znamionowego, wymiarów i geometrii szyny stykowej, liczby palców oraz średnicy ich układu, modelu wyzwalacza zapewniającego zgodność oraz typu pokrycia odpowiedniego dla danego środowiska.
Dopasowanie regionalne
– Bliski Wschód: morska mgła solna i wysoka temperatura otoczenia. Pokrycie cyną oraz zweryfikowana wydajność w podwyższonej temperaturze.
– Afryka: bardzo duże zapotrzebowanie na wymianę w ramach zużytej, istniejącej bazy z ograniczoną pomocą producentów OEM.
– Rosja i państwa WNP: zweryfikowana wydajność w niskich temperaturach wiosną.
– Europa Wschodnia: standardowa obsługa zgodna z normą IEC, pokrycie srebrem w czystych pomieszczeniach rozdzielniczych.
Nieodpowiednie dla
Stacjonarna rozdzielnica z połączeniami szyn zbiorczych za pomocą śrub, bez styków ślizgowych. Prąd znamionowy wyższy niż dla wybranego typu.
| KATEGORIA | Parametr | Wartość / specyfikacja |
|---|---|---|
| PARAMETRY TECHNICZNE I Liczba palców |
630 A | 16 palców |
| 1000 A | 24 palce | |
| 1250 A | 24 palce | |
| 1600 A | 32 palców | |
| 2500 A | 48 palców | |
| 3150 A | 60 palców | |
| Elektryczny | Napięcie znamionowe | obsługa rozdzielni 12 kV / 24 kV |
| Prąd znamionowy | 630 / 1000 / 1250 / 1600 / 2500 / 3150 A | |
| Prąd krótkotrwały wytrzymywany | 25 kA / 31,5 kA przez 4 s, dopasowane do klasy znamionowej szafy | |
| Prąd udarowy wytrzymywany | 63 kA / 80 kA | |
| Temperatura znamionowego wzrostu | W zakresie 70 K zgodnie z normą IEC 62271-1 przy prądzie znamionowym | |
| Opór kontaktowy | Pomiar i rejestracja dla każdego elementu z osobna | |
| MATERIAŁ I Obróbki |
Materiał bazowy | Elektrolityczna miedź klasy T2 lub stop miedzi ze srebrem (Cu-Ag) |
| Weryfikacja materiału | Certyfikat hutniczy przechowywany dla każdej partii | |
| Obróbki powierzchni | Standardowo pokryte srebrem; dostępne pokrycie cyną dla obszarów nadmorskich i przemysłowych | |
| Grubość galwanizacji | 8–12 mikrometrów | |
| Weryfikacja powłoki | Pomiar metodą fluorescencji rentgenowskiej, dokumentowany dla każdej partii | |
| Materiał sprężynowy | Stal nierdzewna lub brąz berylowy – odporny na korozję | |
| Siła sprężysta | Kalibrowane i weryfikowane osobno dla każdego palca w celu zapewnienia jednolitego rozdziału prądu | |
| Wyroby mechaniczne | Średnica układu | Dopasowany do geometrii belki kontaktowej, niestandardowy |
| Długość i profil palca | Do rysunku | |
| Siła włożenia | Określony z uwzględnieniem mechanizmu przesuwania | |
| Życie mechaniczne | minimum 2000 cykli przesuwania | |
| Zgodność | Ślady kółek ręcznych typu VS1, VD4, VPR, Eaton oraz odpowiedniki | |
| Warianty | Standardowy okrągły konektor typu tulipan, kulisty typu kuli dla GIS oraz połączeń obrotowych | |
| Serwis Warunki |
Temperatura pracy | −40 °C do +105 °C |
| Wilgotność | Przeznaczona do eksploatacji w klimacie tropikalnym i przy wysokiej wilgotności | |
| Zanieczyszczenie | Ołowieniowanie cynowe określone dla środowisk morskich (mgła solna) oraz przemysłowych (siarczki) | |
| Testowanie (Każdy element lub partia) |
Pomiar rezystancji styku | — |
| Weryfikacja grubości powłoki galwanicznej | Metodą fluorescencji rentgenowskiej (XRF) | |
| Kalibracja siły sprężyny | Skalibrowano i zweryfikowano | |
| Inspekcja wymiarowa | Kontrola krytycznych wymiarów montażowych – 100% | |
| Inspekcja wizualna | Pod kątem wad powłoki galwanicznej i odkształcenia palców | |
| Weryfikacja wzrostu temperatury | Na próbkach typowych przy znamionowym prądzie | |
| Badanie odporności na korozję w atmosferze solnej | Dla części przeznaczonych do eksploatacji w regionach nadmorskich | |
| Opcje | Powłoka odporna na warunki nadmorskie/przemysłowe | Powłoka cynowa dla warunków nadmorskich i przemysłowych |
| Dostosowana geometria | Średnica, liczba palców i profil układu dopasowane do rysunku zgodnie z zamówieniem klienta | |
| Wersja kulista | Kuliste typu kuli do zastosowań w systemach GIS oraz kontaktach obrotowych | |
| Markowanie i opakowanie | Oznaczenie części klienta i opakowanie | |
| Sprężyny do niskich temperatur | Materiał sprężynowy zweryfikowany pod kątem pracy w niskich temperaturach zgodnie ze standardem GOST 15150 | |
| Inżynieria wsteczna | Na podstawie fizycznego wzorca dla części wycofanych z produkcji |
SPECYFIKACJA I ZAOPATRZENIE
– Wyślij rysunek, próbkę lub zdjęcie wraz z istniejącym numerem części – zidentyfikujemy odpowiednik i potwierdzimy dopasowanie przed złożeniem zamówienia.
– Inżynieria odwrotna na podstawie fizycznego wzorca, gdy oryginalna część jest wycofana z produkcji lub producent nie dostarcza jej już bezpośrednio – często stosowane w przypadku starszych szaf KYN28, HXGN oraz importowanych szaf nadal eksploatowanych w Afryce, państwach Wspólnoty Niepodległościowych i na Bliskim Wschodzie.
– Produkcja OEM i pod własną marką na podstawie Twoich rysunków, z Twoim numerowaniem części i opakowaniem.
- Materiały i powłoki dobrane do warunków środowiskowych w miejscu przeznaczenia: powłoka srebrna zapewnia najniższy opór kontaktowy w pomieszczeniach zamkniętych, natomiast powłoka cynowa jest stosowana w atmosferze nadmorskiej i przemysłowej, gdzie mgła solna i siarczki niszczą powłokę srebrną.
DLACZEGO TO MA ZNACZENIE HANDLOWE
Ograniczona lokalna wiedza techniczna oraz trudny dostęp do części zamiennych są systematycznie wskazywane jako główne bariery na rynkach elektrotechnicznych na Bliskim Wschodzie i w Afryce. Panel pozostaje niefunkcjonalny przez cały czas, jaki upływa od złożenia zamówienia do momentu dostarczenia części. Posiadamy części eksploatacyjne na magazynie oraz przygotowujemy listy części zamiennych dla całej floty urządzeń na podstawie Twojej istniejącej bazy zainstalowanych urządzeń — dzięki temu część znajduje się już na półce przed jej faktycznym zapotrzebowaniem.
Ilość i czas realizacji
- Części ze stanu magazynowego wysyłane bezpośrednio z zapasów; typowy czas realizacji zamówienia wynosi 15–25 dni roboczych dla specyfikacji standardowych.
- Niskie minimalne ilości zamawianych partii dla części standardowych — oferujemy zarówno pojedyncze części awaryjne, jak i duże partie do produkcji masowej.
- Przewóz lotniczy w przypadku awarii, przewóz morski z konsolidacją ładunków w przypadku planowanego uzupełnienia zapasów.
Badania i dokumentacja
- Rutynowe badania zgodnie z obowiązującymi normami IEC z wynikami dostarczanymi dla każdej partii.
- Certyfikaty materiałów, raporty dotyczące grubości powłoki oraz protokoły kontroli wymiarowej dostępne na żądanie.
- Wsparcie certyfikacyjne w ramach procedur SONCAP, KEBS PVoC, SABER i GOST R w przypadku wysyłki komponentu jako osobnej przesyłki.
PO SPRZEDAŻY
- Techniczna odpowiedź w ciągu 24 godzin; wsparcie inżynierów aplikacyjnych w zakresie dopasowania, momentu dokręcania oraz interwałów konserwacji.
- Gwarancja na wady produkcyjne i materiałowe: 12 miesięcy od dnia dostawy.
- Umowy ramowe i umowy na zamówienie dostępne dla producentów szaf rozdzielczych, operatorów sieci energetycznych oraz warsztatów serwisowych wyposażenia rozdzielczego.
Kontroli materiałów
- Miedź potwierdzona jako elektrolityczna miedź klasy T2 lub określona stop miedzi ze srebrem, z zachowaniem certyfikatów hutniczych dla każdej partii.
- Smoła epoksydowa potwierdzona jako smoła cykloalifatyczna z udokumentowanym czasem żelowania, lepkością oraz stosunkiem napełniacza; smoła epoksydowa typu bisfenolowego o ogólnym przeznaczeniu nie jest akceptowana do zastosowań zewnętrznych ani w warunkach wysokiej wilgotności ze względu na gorszą odporność na śladowanie i promieniowanie UV.
- Grubość powłoki mierzona metodą fluorescencji rentgenowskiej i rejestrowana dla każdej partii — zazwyczaj 8–12 mikrometrów srebra na powierzchniach stykowych. Warstwa podkładowa jest niewidoczna w momencie dostawy i ujawnia się dopiero po latach jako usterka termiczna, dlatego jej grubość jest mierzona, a nie zakłada się ją.
Kontrola procesu
- Odlewanie metodą APG (Automatic Pressure Gelation) przy kontrolowanej temperaturze formy, ciśnieniu wtrysku i czasie żelowania, co zapewnia matrycę bez pustek. Pustki wywołują wyładowania cząstkowe, a to właśnie wyładowania cząstkowe ostatecznie przebijają izolator w trakcie eksploatacji.
- Dezgazowanie żywicy w próżni przed wtryskiem w celu usunięcia powietrza zamkniętego w masie.
- Kontrolowany cykl utwardzania końcowego w celu odciążenia naprężeń wewnętrznych i stabilizacji wymiarów.
- Siła sprężysta palców stykowych kalibrowana i weryfikowana zgodnie ze specyfikacją, zapewniając jednolite rozdział prądu przez wszystkie palce.
TESTY RUTYNOWE — KAŻDY EGZEMPLARZ LUB KAŻDA PARTIA
- Test wyładowań cząstkowych na komponentach izolacyjnych, zwykle poniżej 10 pC przy napięciu 1,1 × napięcia znamionowego.
- Test wytrzymałości napięciowej przy częstotliwości sieciowej.
- Pomiar oporu kontaktowego na elementach przewodzących prąd.
- Kontrola wymiarów zgodnie z rysunkiem, przy czym krytyczne wymiary pasowania są sprawdzane w 100%.
- Kontrola wzrokowa pod kątem pęknięć, porów, wad powłoki oraz jakości wykończenia powierzchni.
- Badania obciążenia mechanicznego izolatorów pod kątem nominalnej wytrzymałości na zginanie.
BADAŃ TYPOWYCH
- Izolatory zweryfikowane zgodnie z normami IEC 60168 i IEC 62217; styki i części przewodzące zweryfikowane pod kątem wzrostu temperatury w granicach dopuszczalnego zakresu 70 K zgodnie z normą IEC 62271-1 przy znamionowym prądzie.
- Cyklowanie termiczne oraz, dla części przeznaczonych do eksploatacji w strefie nadmorskiej, badania odporności na korozję w atmosferze solnej.
ŚLEDZENIE I SYSTEM
- System zarządzania jakością zgodny z normą ISO 9001.
- Numeracja partii umożliwiająca powiązanie gotowych elementów z certyfikatem materiału surowego oraz zapisami procesowymi.
- Certyfikaty zgodności, certyfikaty materiałów oraz raporty badań dołączone do każdej dostawy.
- Próbki zachowywane osobno dla każdej partii produkcyjnej w celach referencyjnych w przypadku ewentualnego zapytania polowego.