EN

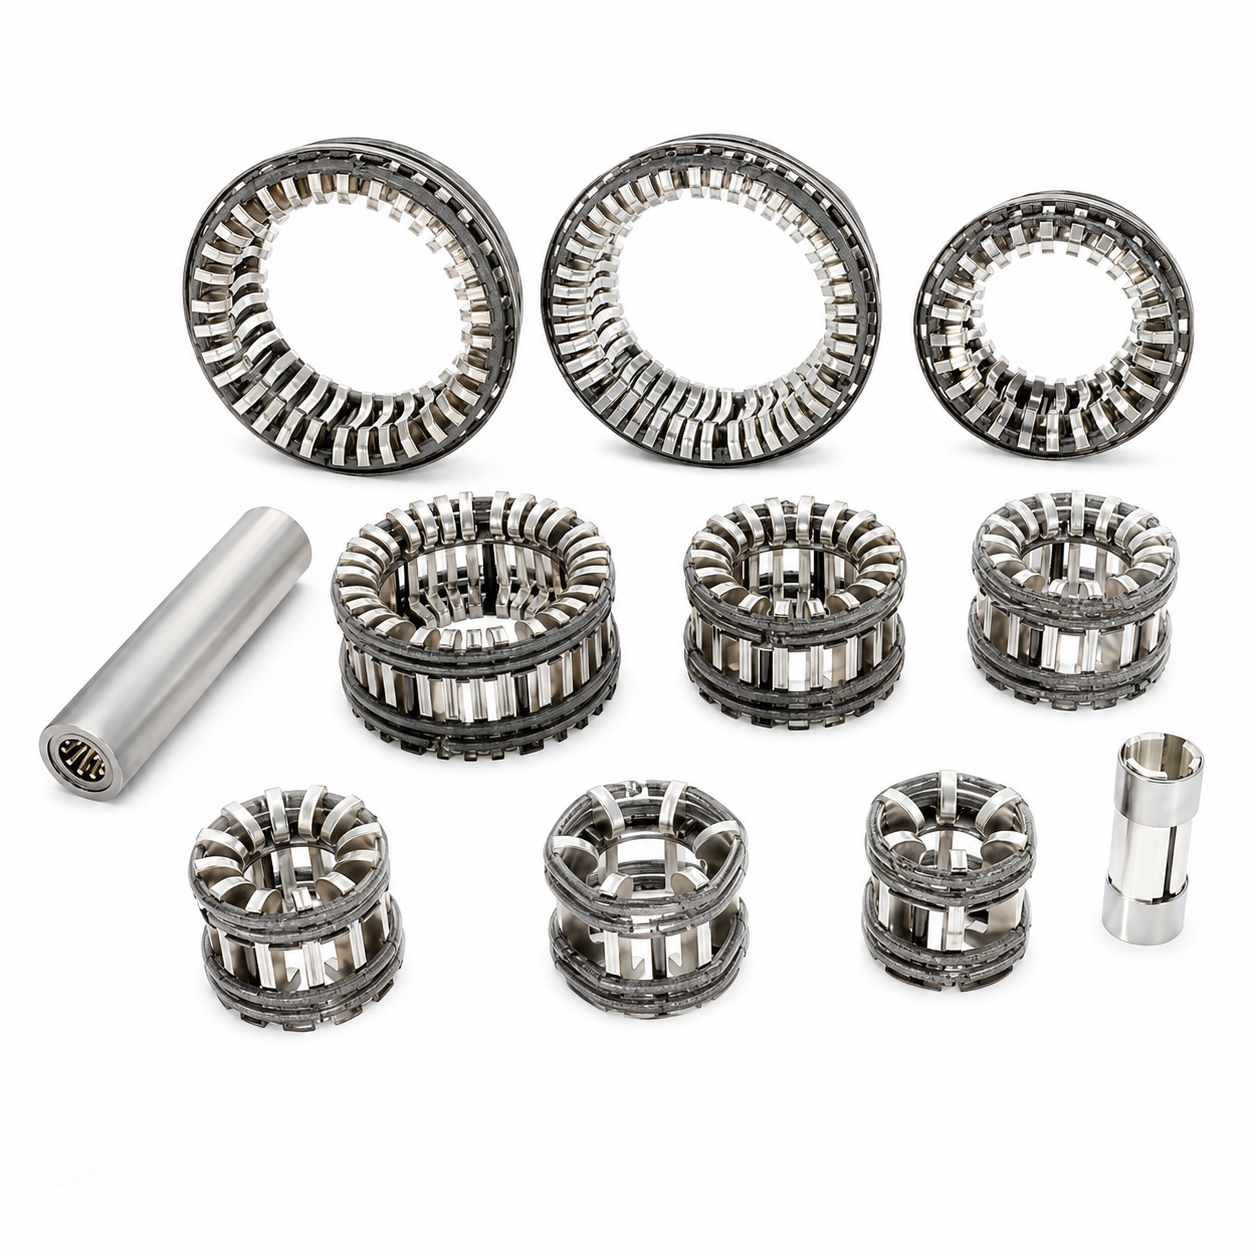
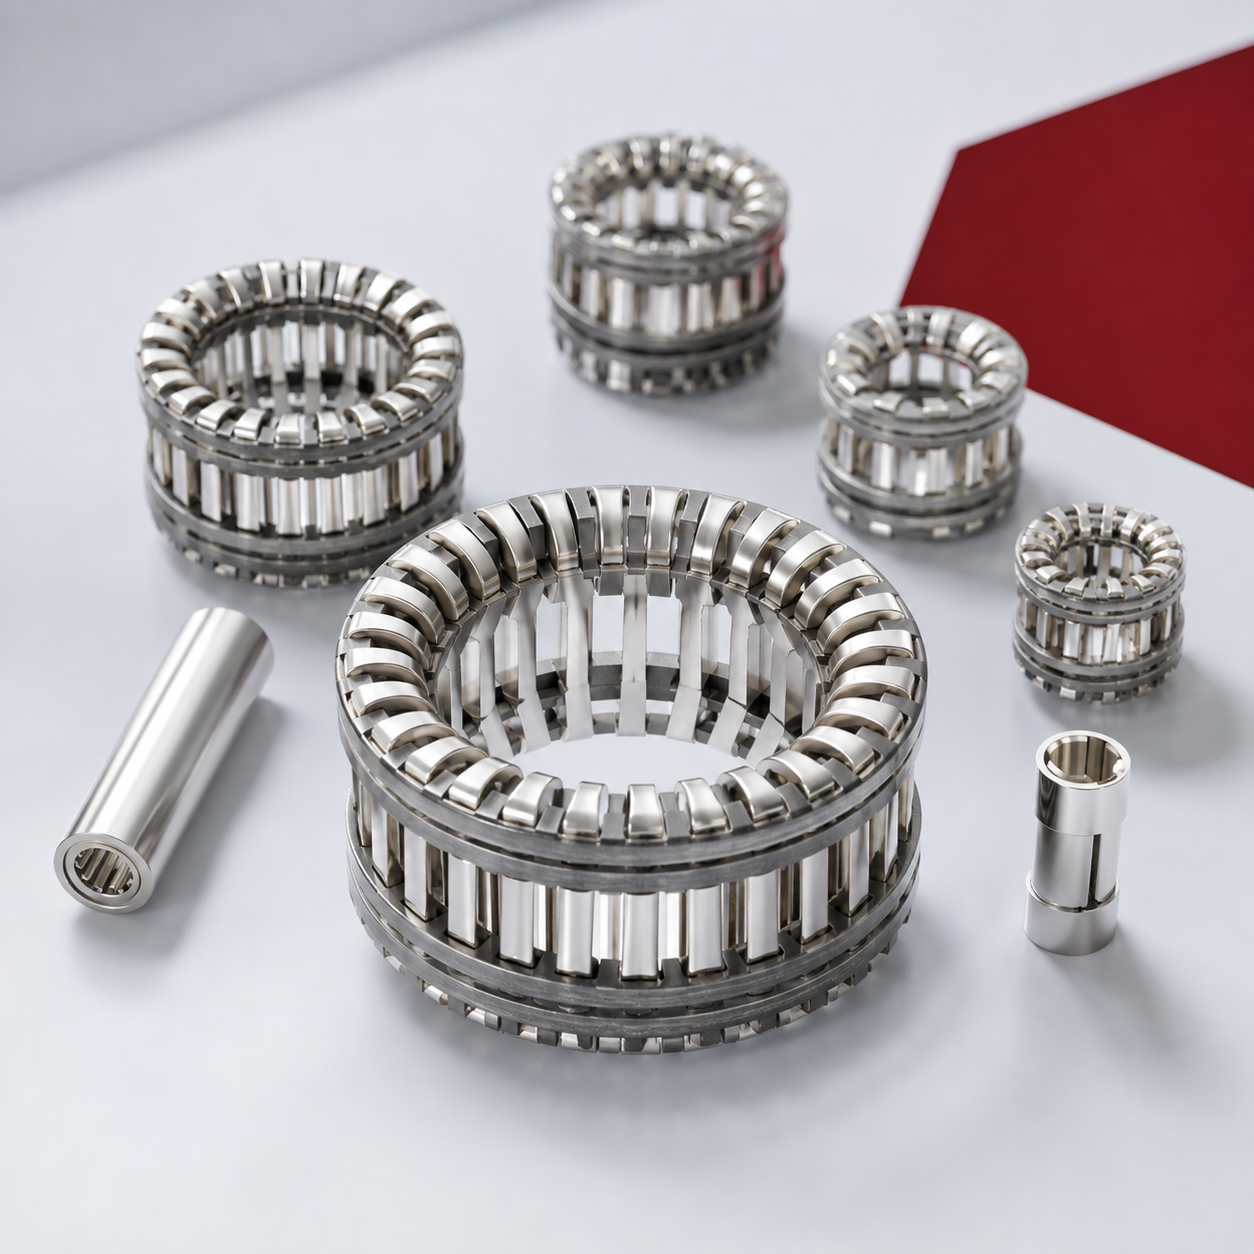
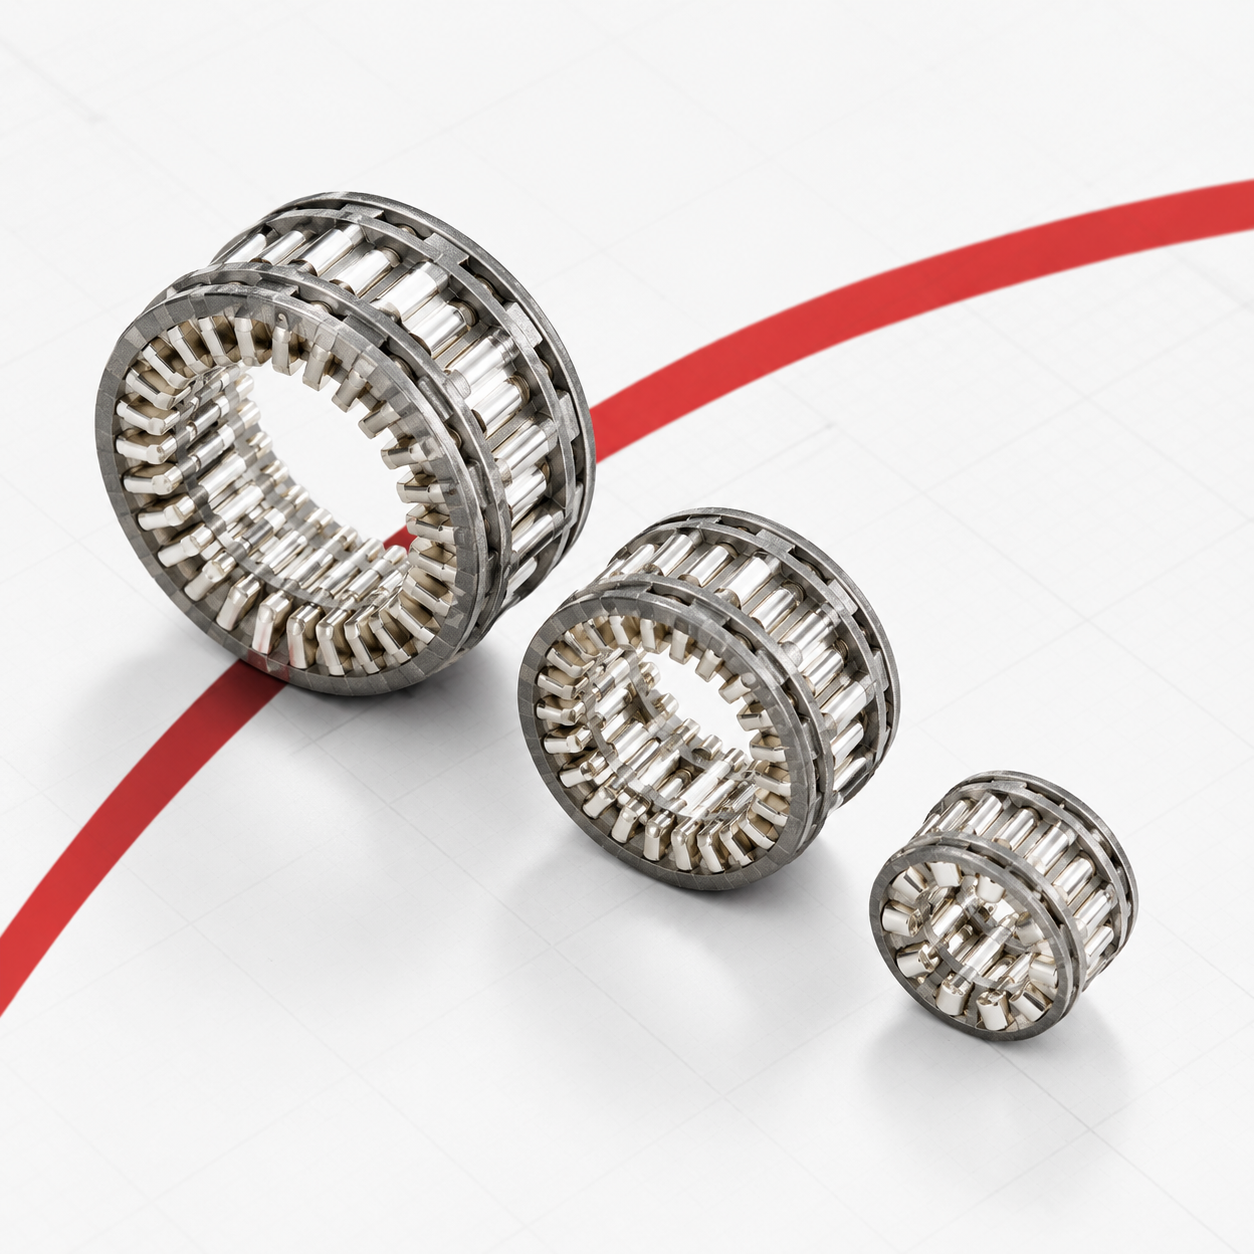
Contato em Tulipa (Contato de Mandíbula) 630 A – 1250 A
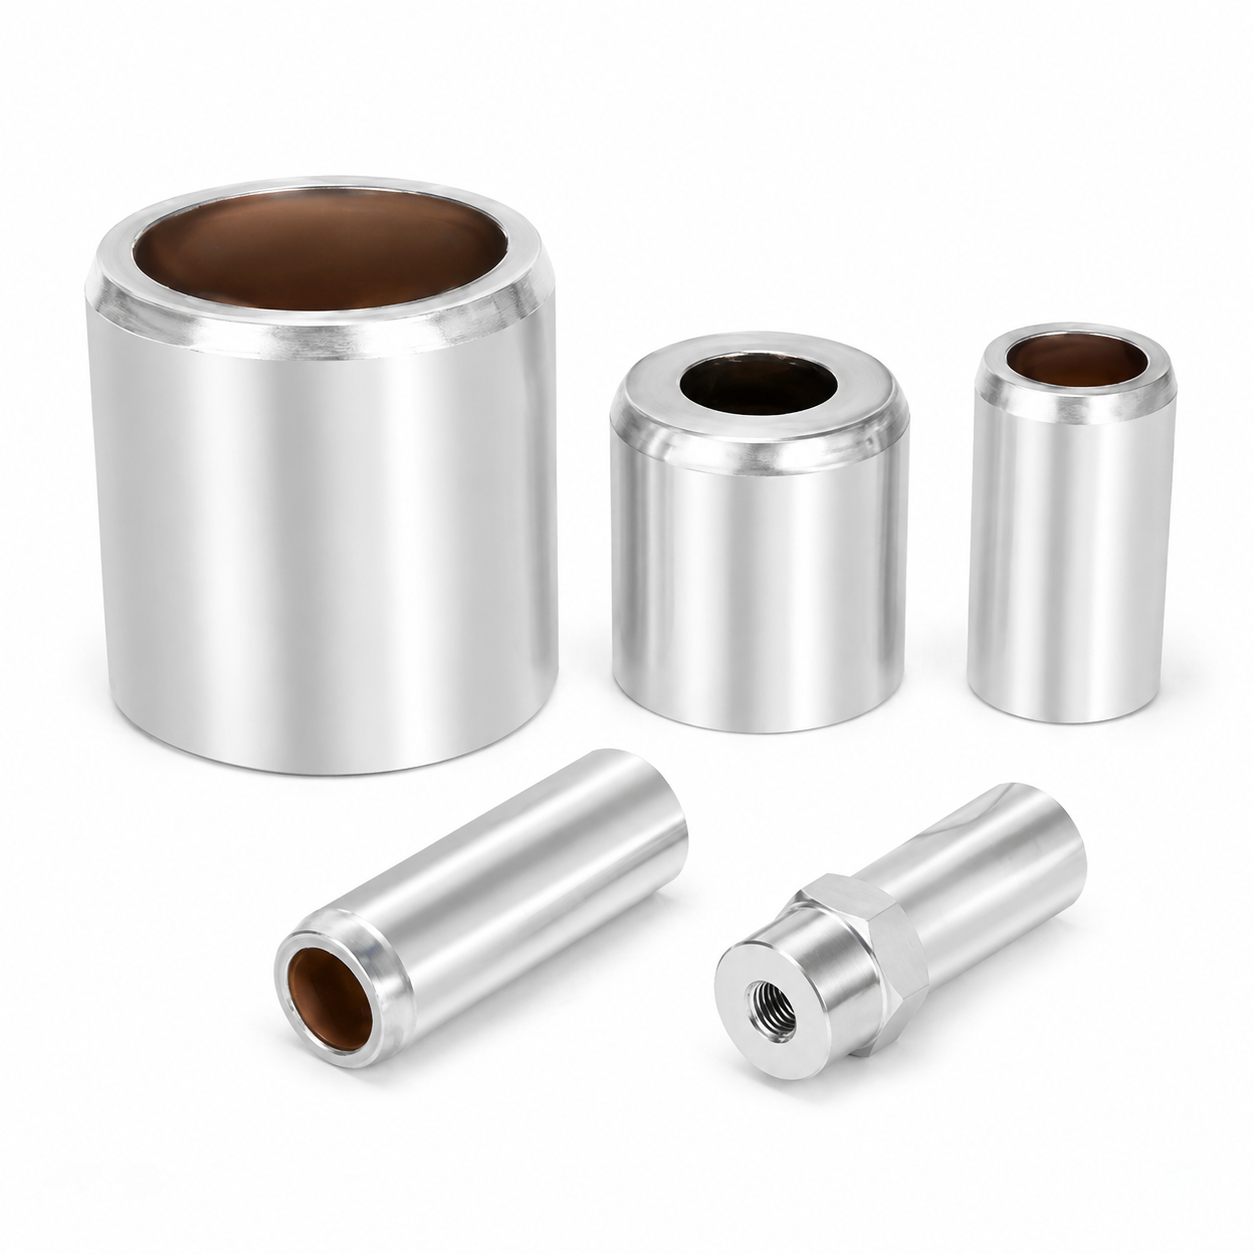
Contatos em forma de tulipa de cobre prateado com múltiplos dedos. Substituição direta para VS1 e VD4. Baixa resistência de contato; previne oxidação em ambientes costeiros do Golfo. Nossos contatos em forma de tulipa, também conhecidos como contatos de mandíbula ou contatos de dedo, atuam como interface condutora crítica para carros manuais de disjuntores a vácuo extraíveis (VCB) dentro de quadros de média tensão. Projetados em cobre eletrolítico T2 de alta condutividade, com revestimento opcional em prata ou estanho, esses contatos garantem resistência elétrica mínima e elevação estável de temperatura sob carga contínua. Projetados para correntes nominais de 630 A a 3150 A, oferecem uma solução confiável e de substituição direta para diversos chassis-padrão de VCB, assegurando desempenho consistente em redes de distribuição de energia, especialmente nas condições ambientais exigentes da região do GCC.
- Visão Geral
- Aplicações
- Dados Técnicos
- Serviços
- Controle de qualidade
- Produtos recomendados
Contatos em Tulipa (Contatos Mandíbula) – 630 A a 3150 A, Cobre Prateado
O contato em tulipa é a interface elétrica deslizante entre um carro de disjuntor retrátil e os condutores fixos do painel de quadro de comando. Um arranjo circular de dedos de cobre com mola agarra a barra de contato fixa, conduzindo toda a corrente nominal através de uma junção que é feita e desfeita mecanicamente toda vez que o disjuntor é movido para dentro ou para fora. A MOLDVOLT fabrica contatos em tulipa com classificação de 630 A a 3150 A para quadros de comando de 12 kV e 24 kV.
A CAUSA MAIS COMUM DE SUPERAQUECIMENTO EM QUADROS DE COMANDO
A resistência de contato nessa interface determina a elevação de temperatura de todo o percurso da corrente e degrada-se de forma invisível. Cada operação de engate desgasta ligeiramente o revestimento. A oxidação e a sulfidação atacam o metal base exposto. A pressão da mola diminui com os ciclos térmicos. A resistência aumenta, gerando calor, o que acelera a oxidação e relaxa ainda mais as molas. Esse processo se intensifica até ocorrer um evento térmico; nesse ponto, os danos já se estenderam à caixa de contatos e, frequentemente, ao barramento.
Nada disso é visível durante a operação normal. A termografia detecta esse problema se o quadro for inspecionado regularmente — o que, na prática, não ocorre em muitas instalações nos nossos mercados. Por isso, os contatos tipo tulipa são as peças de reposição com maior rotatividade em qualquer frota de equipamentos de chaveamento retráteis, e por isso a qualidade dos contatos merece especificação adequada, em vez de ser definida apenas pelo preço.
TRÊS FATORES CONTROLAM A RESISTÊNCIA DE CONTATO
Material base: cobre eletrolítico grau T2 ou liga cobre-prata, com certificado de usina.
Revestimento: 8–12 mícrons de prata, medidos por fluorescência de raios X e registrados por lote. O revestimento subdimensionado é invisível na entrega e só se revela anos depois como uma falha térmica; portanto, essa espessura é medida, não presumida.
Força da mola: calibrada e verificada em cada dedo, garantindo distribuição uniforme da corrente. Se alguns dedos conduzirem uma parcela desproporcional da corrente porque outros perderam a tensão, esses dedos superaquecerão, independentemente da qualidade do revestimento.
O número de dedos escala conforme a classificação — 16 dedos para 630 A até 60 dedos para 3150 A — mantendo a elevação de temperatura dentro do limite de 70 K estabelecido pela norma IEC 62271-1.
A ESCOLHA DO REVESTIMENTO É UMA DECISÃO DE MERCADO
O banho de prata proporciona a menor resistência de contato e é o padrão para painéis internos em salas de interruptores limpas e secas. O banho de estanho resiste muito melhor ao ataque por sulfetos e é a especificação correta para instalações costeiras no Golfo, sítios industriais da África Ocidental e qualquer local onde névoa salina ou poluição industrial atinja o interior do painel. Especificar prata por padrão em uma subestação costeira constitui um erro de especificação que se manifesta como degradação acelerada.
COMPATIBILIDADE E FORNECIMENTO
Substituições diretas para VS1, VD4, VPR, Eaton e outras configurações-padrão de disjuntores sobre carros. Fornecidos como produção OEM conforme desenho técnico e também como peças de reposição em estoque. Quando a peça original estiver obsoleta, envie uma amostra e produziremos uma equivalente.
Aplicações principais
- Interface principal de corrente para carros de VCB extraíveis em quadros de comando metálicos blindados KYN28-12 e KYN28-24 — aplicação principal.
- Contatos de isolamento em carros de transformadores de potencial (PT) e de medição.
- Contatos para gavetas de centros de controle de motores de baixa tensão (LV), utilizando a classificação adequada para baixa tensão.
- Pontos de conexão interna GIS e RMU, utilizando variantes esféricas do tipo bola.
- Peças de reposição para equipamentos de chaveamento retráteis em toda a base instalada na África, CEI e Oriente Médio.
- Reforma de disjuntores e estoque para oficinas de serviço de quadros de comando.
- Estoque de produção para fabricantes de quadros.
- Projetos de modernização com instalação de carros novos para disjuntores em quadros existentes.
POR QUE ESTA É A PEÇA DE REPOSIÇÃO NÚMERO UM PARA EQUIPAMENTOS DE CHAVEAMENTO
Contatos tipo tulipa são consumíveis por projeto. Sofrem desgaste a cada operação de engate do disjuntor, degradam-se quimicamente em atmosferas poluídas e úmidas, e sua força elástica diminui com os ciclos térmicos. Ao contrário da maioria dos componentes de equipamentos de chaveamento, possuem uma vida útil finita, medida em número de operações de engate e anos de exposição, não décadas.
Como a disponibilidade limitada de peças de reposição é constantemente identificada como uma das principais barreiras nos mercados elétricos do Médio Oriente e da África, e como um contacto degradado retira um alimentador de serviço sem aviso prévio, os contactos tipo tulipa devem constar em primeiro lugar na lista bienal de peças de reposição para qualquer frota de quadros de comando retráteis. Mantemos em stock as classificações padrão e fornecemos substituições de emergência individuais, bem como volumes de produção.
Orientação de Manutenção
O desgaste dos contactos deve ser avaliado em cada manutenção do quadro: verificar o estado do revestimento, medir a resistência de contacto em comparação com a linha de base estabelecida na entrada em serviço e confirmar a força da mola dos dedos. Substituir o contacto tipo tulipa e a caixa de contacto em conjunto — instalar um novo contacto tipo tulipa numa caixa de contacto desgastada simplesmente transfere o problema para o outro lado da junção.
Orientação de Seleção
Especificar conforme a corrente nominal, as dimensões e a geometria da barra de contacto, o número de dedos e o diâmetro da disposição em matriz, o modelo do disjuntor para compatibilidade e o tipo de revestimento adequado ao ambiente.
Adequação Regional
- Médio Oriente: névoa salina costeira e alta temperatura ambiente. Revestimento em estanho e desempenho verificado em temperaturas elevadas.
- África: procura muito elevada de substituição numa base instalada envelhecida, com apoio limitado dos fabricantes originais de equipamento (OEM).
- Rússia e CEI: desempenho verificado em baixas temperaturas na primavera.
- Europa Oriental: serviço padrão IEC, revestimento em prata em salas de comutação limpas.
Não adequado para
Quadros de manobra do tipo fixo com juntas de barramentos aparafusadas, sem interface de contato deslizante. Correntes nominais superiores ao tipo selecionado.
| CATEGORIA | Parâmetro | Valor / Especificação |
|---|---|---|
| CARACTERÍSTICAS E Quantidade de Dentes |
630 A | 16 dedos |
| 1000 A | 24 dedos | |
| 1250 A | 24 dedos | |
| 1600 A | 32 dedos | |
| 2500 A | 48 dedos | |
| 3150 A | 60 dedos | |
| Elétrico | Tensão nominal | serviço de quadros de comando de 12 kV / 24 kV |
| Corrente nominal | 630 / 1000 / 1250 / 1600 / 2500 / 3150 A | |
| Corrente de suporte a curto prazo | 25 kA / 31,5 kA durante 4 s, compatível com a classificação do painel | |
| Corrente suportável de pico | 63 kA / 80 kA | |
| Elevação de Temperatura Nominal | Dentro de 70 K conforme IEC 62271-1, na corrente nominal | |
| Resistência ao contacto | Medido e registrado por peça | |
| MATERIAL & Revestimento |
Material base | Cobre eletrolítico grau T2 ou liga de cobre-prata (Cu-Ag) |
| Verificação do Material | Certificado de usina retido por lote | |
| Tratamento superficial | Revestimento padrão em prata; revestimento em estanho disponível para atmosferas costeiras e industriais | |
| Espessura do banho | 8 – 12 mícrons | |
| Verificação do revestimento | Medição por fluorescência de raios X, registrada por lote | |
| Material de moagem | Aço inoxidável ou cobre-berílio, resistente à corrosão | |
| Força da mola | Calibrado e verificado por dedo para distribuição uniforme da corrente | |
| Mecânico | Diâmetro do arranjo | Ajustado à geometria da barra de contato, personalizado |
| Comprimento e perfil dos dedos | Conforme desenho | |
| Força de inserção | Especificados para adequar ao mecanismo de engrenagem | |
| Vida mecânica | mínimo de 2.000 operações de engrenagem | |
| Compatibilidade | VS1, VD4, VPR, Eaton e footprints equivalentes de disjuntores sobre carros manuais | |
| Variantes | Tulipa circular padrão; tipo esférica com esferas para GIS e conexões rotativas | |
| Serviço Condições |
Temperatura de operação | −40 °C a +105 °C |
| Umidade | Adequado para serviço tropical e em ambientes de alta umidade | |
| Poluição | Revestimento em estanho especificado para ambientes com névoa salina costeira e sulfetos industriais | |
| Teste (Cada peça ou lote) |
Medição da Resistência de Contato | — |
| Verificação da espessura do revestimento | Por fluorescência de raios X | |
| Calibração da força da mola | Calibrado e verificado | |
| Inspeção Dimensional | Dimensões críticas de ajuste verificadas em 100% | |
| Inspecção visual | Para defeitos no revestimento e deformação dos dedos | |
| Verificação da elevação de temperatura | Em amostras de tipo, à corrente nominal | |
| Ensaio de corrosão por névoa salina | Para peças destinadas a serviços costeiros | |
| Opções | Revestimento costeiro/industrial | Revestimento a estanho para atmosferas costeiras e industriais |
| Geometria Personalizada | Diâmetro, quantidade de dedos e perfil personalizados conforme desenho | |
| Versão esférica | Tipo esférico com bolas para GIS e contatos rotativos | |
| Marca e Embalagem | Numeração de peças e embalagem sob encomenda do cliente | |
| Molas para baixas temperaturas | Material de mola verificado para baixas temperaturas, conforme serviço GOST 15150 | |
| Engenharia Reversa | A partir de amostra física para peças obsoletas |
ESPECIFICAÇÃO E AQUISIÇÃO
- Envie um desenho, uma amostra ou uma fotografia com o número de peça existente e identificaremos a peça equivalente e confirmaremos a compatibilidade antes de você formalizar o pedido.
- Engenharia reversa a partir de uma amostra física quando a peça original está obsoleta ou o fabricante original (OEM) deixou de fornecê-la — prática comum em painéis antigos KYN28, HXGN e painéis importados ainda em operação na África, na CEI e no Oriente Médio.
- Produção OEM e sob marca privada conforme seus desenhos, com sua numeração de peças e embalagem.
- Seleção de materiais e revestimentos adequados ao ambiente de destino: revestimento em prata para menor resistência de contato em ambientes internos; revestimento em estanho para atmosferas costeiras e industriais, onde névoa salina e sulfetos atacam o revestimento em prata.
POR QUE ISSO É RELEVANTE COMERCIALMENTE
A experiência técnica local limitada e o fornecimento difícil de peças de reposição são identificados consistentemente como as principais barreiras nos mercados elétricos do Médio Oriente e de África. Um painel permanece fora de serviço durante todo o tempo necessário para a chegada da peça. Mantemos itens consumíveis em stock e elaboramos listas de peças de reposição para frotas com base na sua base instalada, garantindo que a peça já esteja disponível antes mesmo de ser necessária.
Quantidade e Prazo de Entrega
- Itens em stock expedidos diretamente do inventário; prazo típico de produção de 15 a 25 dias para especificações padrão.
- Quantidades mínimas de encomenda reduzidas para peças padrão — fornecemos substituições de emergência individuais, bem como volumes elevados para produção em massa.
- Transporte aéreo em situações de avaria; consolidação de transporte marítimo para reabastecimento planeado.
Testes e Documentação
- Ensaios rotineiros conforme a norma IEC aplicável, com resultados fornecidos por lote.
- Certificados de materiais, relatórios de espessura do revestimento e registos de inspeção dimensional disponíveis mediante pedido.
- Apoio à certificação para submissões SONCAP, KEBS PVoC, SABER e GOST R, quando o componente é enviado como remessa independente.
Pós-venda
- Resposta técnica em até 24 horas; apoio de engenharia de aplicações quanto à adequação, torque de montagem e intervalos de manutenção.
- Garantia contra defeitos de fabricação e de materiais: 12 meses a contar da entrega.
- Acordos-quadro e acordos de chamada disponíveis para fabricantes de painéis, concessionárias de energia elétrica e oficinas de serviço para equipamentos de chaveamento.
Controle de materiais
- Cobre verificado como cobre eletrolítico grau T2 ou liga cobre-prata especificada, com certificados de usina arquivados por lote.
- Resina epóxi verificada como grau cicloalifática, com tempo de gelificação, viscosidade e proporção de carga documentados; resinas epóxi bisfenólicas de uso geral não são aceitas para aplicações externas ou em ambientes de alta umidade, devido à sua menor resistência ao tracking e à radiação UV.
- Espessura do revestimento medida por fluorescência de raios X e registrada por lote – tipicamente 8–12 mícrons de prata nas superfícies de contato. O sub-revestimento é invisível na entrega e só se manifesta anos depois como uma falha térmica; portanto, essa espessura é medida, não presumida.
Controle de processo
- Fundição por APG (Gelação Automática sob Pressão), sob temperatura controlada do molde, pressão de injeção e tempo de gelificação, produzindo uma matriz isenta de vazios. Vazios iniciam descargas parciais, e são essas descargas parciais que, eventualmente, perfuram um isolante em operação.
- Desgaseificação a vácuo da resina antes da injeção, para eliminar o ar aprisionado.
- Ciclo controlado de pós-cura para aliviar tensões internas e estabilizar as dimensões.
- Força de mola dos dedos de contato calibrada e verificada conforme especificação, garantindo distribuição uniforme da corrente em todos os dedos.
ENSAIOS DE ROTINA – CADA PEÇA OU CADA LOTE
- Ensaio de descarga parcial em componentes isolantes, tipicamente abaixo de 10 pC à 1,1 vez da tensão nominal.
- Ensaio de tensão suportável em frequência de potência.
- Medição da resistência de contato em partes condutoras de corrente.
- Inspeção dimensional conforme desenho, com verificação de 100 % das dimensões críticas de ajuste.
- Inspeção visual para trincas, vazios, defeitos no revestimento e acabamento superficial.
- Ensaio de carga mecânica em isoladores contra a resistência cantilever nominal.
ENSAIOS DE TIPO
- Isoladores verificados conforme IEC 60168 e IEC 62217; contatos e partes condutoras verificados quanto à elevação de temperatura dentro do limite de 70 K da IEC 62271-1, à corrente nominal.
- Ciclagem térmica e, para peças destinadas a serviço costeiro, ensaio de corrosão por névoa salina.
RASTREABILIDADE E SISTEMA
- Sistema de gestão da qualidade ISO 9001.
- Numeração por lote vinculando as peças acabadas ao certificado do material bruto e aos registros do processo.
- Certificados de conformidade, certificados de material e relatórios de ensaio emitidos com cada remessa.
- Amostras retidas por lote de produção para referência futura, caso surja uma consulta de campo.