EN

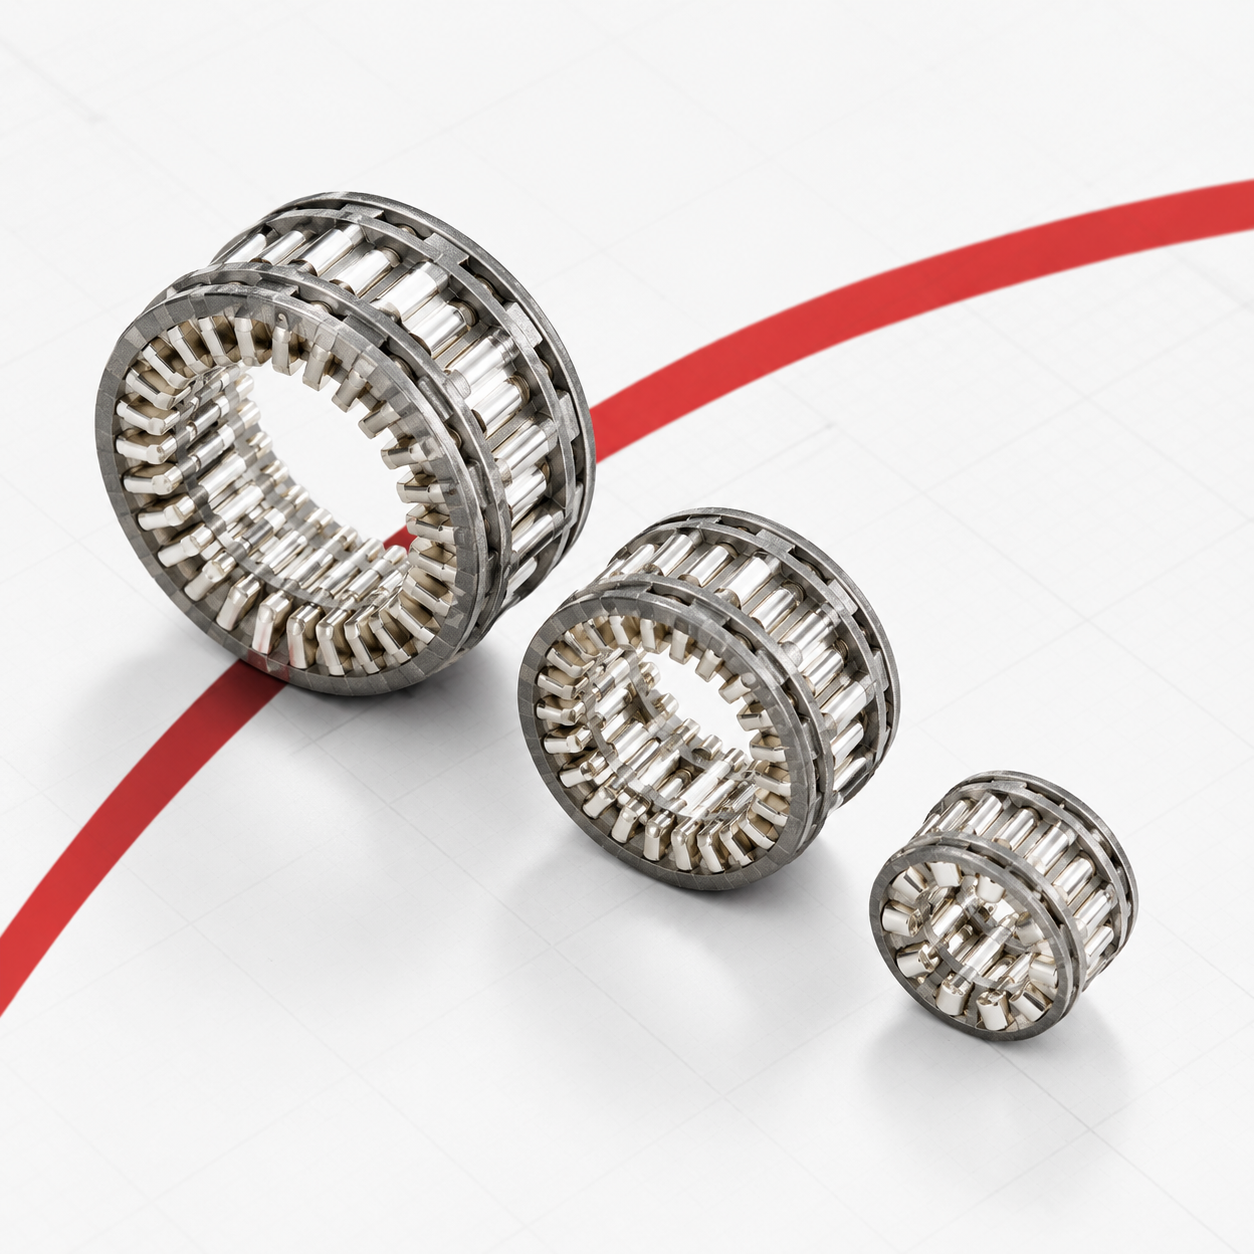
Tulpenkontakt (Backenkонтакт) 630 A – 1250 A
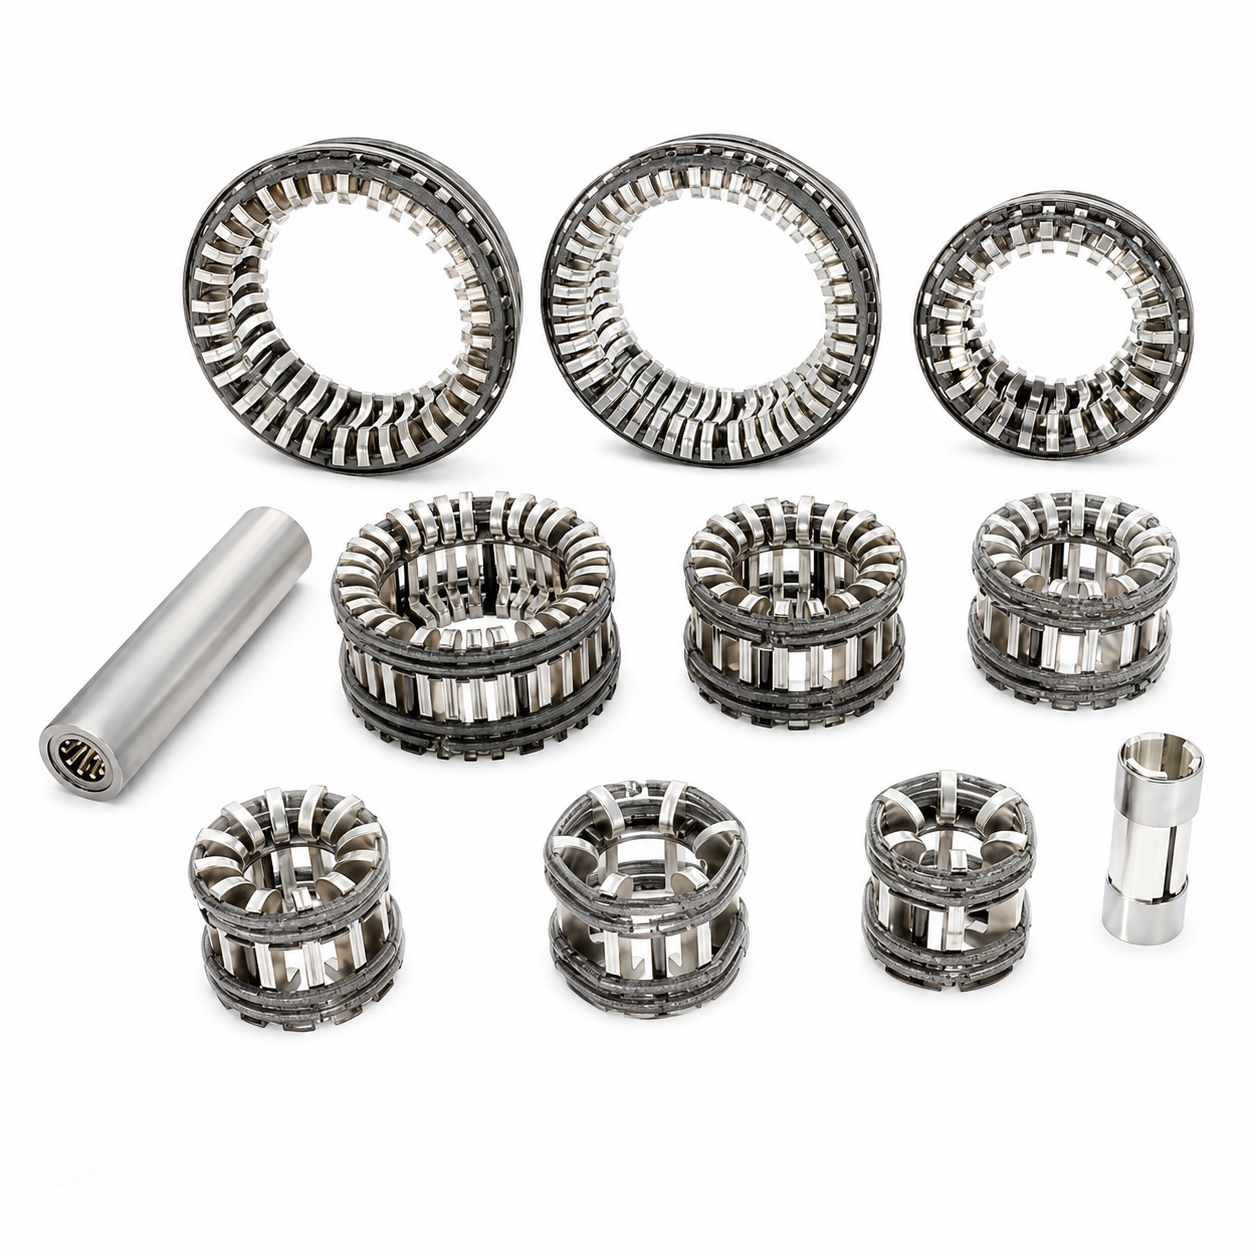
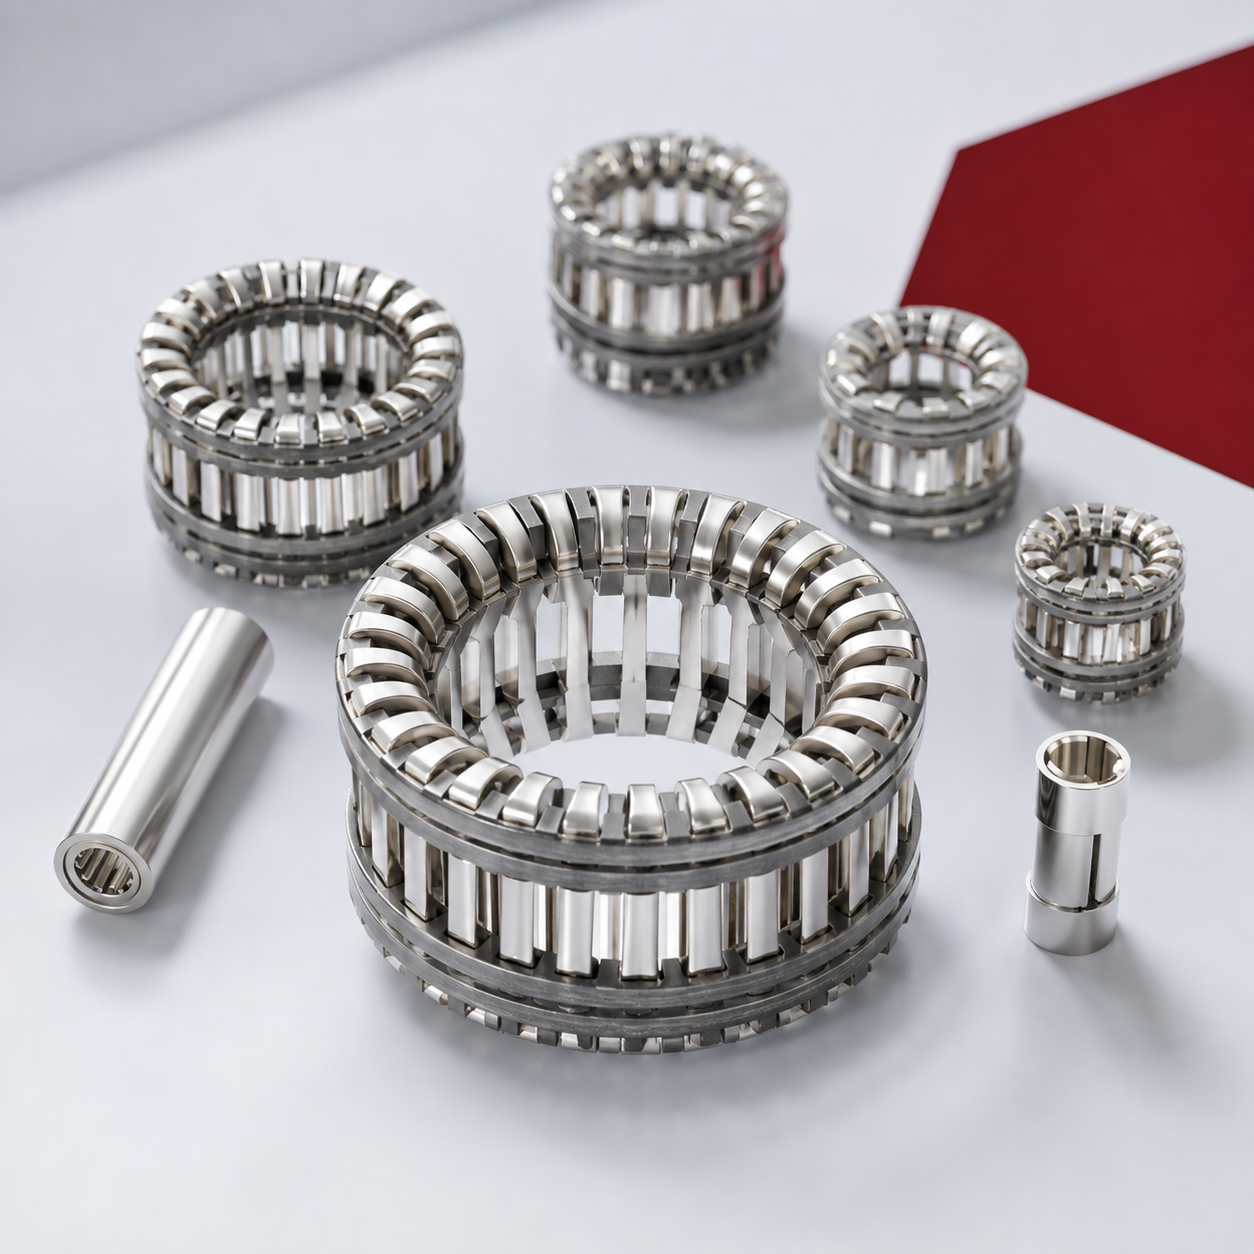
Mehrfingrige, versilberte Kupfer-Tulpenkontakte. Direkter Ersatz für VS1 und VD4. Geringer Kontaktwiderstand; verhindert Oxidation in Küstenregionen des Golfgebiets. Unsere Tulpenkontakte, auch als Backenkontakte oder Fingerkontakte bekannt, bilden die entscheidende leitfähige Schnittstelle für ausziehbare Vakuum-Leistungsschalter (VCB)-Handwagen innerhalb von Mittelspannungs-Schaltanlagen. Sie bestehen aus hochleitfähigem elektrolytischem Kupfer der Sorte T2 und sind optional mit Silber oder Zinn beschichtet, um einen minimalen elektrischen Widerstand und eine stabile Temperaturerhöhung bei Dauerlast zu gewährleisten. Für Nennströme von 630 A bis 3150 A ausgelegt, bieten sie eine zuverlässige, direkte Austauschlösung für verschiedene Standard-VCB-Chassis und sichern so eine konsistente Leistung in Stromverteilungsnetzen – insbesondere unter den anspruchsvollen Umgebungsbedingungen der GCC-Region.
- Übersicht
- Anwendungen
- Technische Daten
- Dienstleistungen
- Qualitätskontrolle
- Empfohlene Produkte
Tulip-Kontakte (Kieferkontakte) – 630 A bis 3150 A, versilbertes Kupfer
Der Tulip-Kontakt ist die gleitende elektrische Schnittstelle zwischen einem ausziehbaren Leistungsschalterwagen und den festen Leitern des Schaltanlagenfelds. Ein kreisförmiges Array federbelasteter Kupferfinger umgreift die feste Kontaktleiste und leitet den vollen Nennstrom durch eine Verbindung, die bei jedem Ein- und Ausfahren des Leistungsschalters mechanisch hergestellt und getrennt wird. MOLDVOLT fertigt Tulip-Kontakte mit einer Stromstärke von 630 A bis 3150 A für Schaltanlagen mit 12 kV und 24 kV.
DIE HÄUFIGSTE URSACHE FÜR ÜBERHITZUNG VON SCHALTANLAGEN
Der Kontaktwiderstand an dieser Schnittstelle bestimmt den Temperaturanstieg des gesamten Strompfads und verschlechtert sich unsichtbar. Jeder Ein- und Auszugszyklus abträgt geringfügig die Beschichtung. Oxidation und Sulfidierung greifen das freiliegende Grundmetall an. Die Federkraft lässt mit thermischen Zyklen nach. Der Widerstand steigt, wodurch Wärme entsteht, die wiederum die Oxidation beschleunigt und die Federn weiter entspannt. Dieser Prozess verstärkt sich, bis es zu einem thermischen Ereignis kommt – und zu diesem Zeitpunkt reicht der Schaden bereits bis in die Kontaktbox und häufig auch bis zur Sammelschiene.
Während des Normalbetriebs ist davon nichts sichtbar. Thermografie kann diesen Zustand erfassen, sofern die Schaltanlage regelmäßig überprüft wird – was in der Praxis bei vielen Installationen in unseren Märkten jedoch nicht erfolgt. Daher sind Tulpenkontakte das am häufigsten ausgetauschte Ersatzteil in jedem Bestand an ausziehbaren Schaltgeräten, und daher lohnt es sich, die Kontaktkualität korrekt zu spezifizieren, statt ausschließlich nach Preis zu kaufen.
DREI FAKTOREN BESTIMMEN DEN KONTAKTWIDERSTAND
Grundmaterial: Elektrolytkupfer der Güte T2 oder Kupfer-Silber-Legierung, nachgewiesen durch Werkzeugzertifikat.
Beschichtung: 8–12 Mikrometer Silber, gemessen mittels Röntgenfluoreszenzanalyse und pro Charge dokumentiert. Eine zu dünne Unterbeschichtung ist bei Auslieferung unsichtbar und zeigt sich erst Jahre später als thermischer Fehler; daher wird sie gemessen statt angenommen.
Federkraft: Kalibriert und für jeden Finger einzeln verifiziert, um eine gleichmäßige Stromaufteilung sicherzustellen. Wenn einige Finger einen unverhältnismäßig großen Anteil des Stroms tragen, weil andere nachgegeben haben, heizen sich diese Finger unabhängig von der Qualität der Beschichtung über.
Anzahl der Finger steigt mit der Nennstromstärke – von 16 Fingern bei 630 A bis zu 60 Fingern bei 3150 A – um den Temperaturanstieg innerhalb der 70-K-Grenze gemäß IEC 62271-1 zu halten.
DIE WAHL DER BESCHICHTUNG IST EINE MARKTENTSCHLIESSUNG
Silberbeschichtung führt zum niedrigsten Übergangswiderstand und ist Standard für Innenpaneele in sauberen, trockenen Schalträumen. Zinnbeschichtung widersteht Schwefelverbindungsangriffen deutlich besser und ist die richtige Spezifikation für Küstenanlagen im Golfraum, westafrikanische Industriestandorte sowie alle Standorte, an denen Salznebel oder industrielle Verschmutzung in das Innere der Paneele eindringen. Die Standardwahl von Silber in einer Küsten-Umspannstation stellt einen Spezifikationsfehler dar, der sich als beschleunigter Verschleiß bemerkbar macht.
VERTRÄGLICHKEIT UND LIEFERUNG
Direkt austauschbare Ersatzteile für VS1-, VD4-, VPR-, Eaton- und andere Standard-Schiebebühnen-Leistungsschalter-Fußabdrücke. Geliefert als OEM-Produktion nach Zeichnung sowie als Lagerware für Ersatzteile. Falls das Originalteil nicht mehr verfügbar ist, senden Sie bitte eine Probe – wir fertigen ein äquivalentes Teil.
Hauptanwendungen
- Hauptstromanschluss für ausziehbare VCB-Schiebebühnen in KYN28-12- und KYN28-24-Metallgehäuse-Schaltschränken – die primäre Anwendung.
- Trennkontakte an Spannungswandler- und Messwagen.
- Kontakte für ausziehbare Niederspannungs-Motorsteuerungsschrank-Schubladen mit entsprechender Niederspannungs-Auslegung.
- GIS- und RMU-interne Verbindungspunkte mit kugelförmigen Varianten.
- Ersatzteile für ausziehbare Schaltanlagen im gesamten installierten Bestand in Afrika, den GUS-Staaten und dem Nahen Osten.
- Material für Leistungsschalter-Überholungen und Service-Werkstätten für Schaltanlagen.
- Produktionsbestand für Schaltschrankbauer.
- Nachrüstprojekte mit neuen Leistungsschalter-Fahrwerken für bestehende Schaltanlagen.
WARUM DIES DAS NUMMER-EINS-SCHALTANLAGENERSATZTEIL IST
Tulpenkontakte sind von Konstruktion her Verschleißteile. Sie verschleißen bei jeder Räckoperation des Leistungsschalters, sie altern chemisch in verschmutzter und feuchter Atmosphäre, und ihre Federkraft lässt durch thermische Zyklen nach. Im Gegensatz zu den meisten Schaltanlagenkomponenten besitzen sie eine begrenzte Lebensdauer – gemessen in Räckvorgängen und Jahren der Umgebungseinwirkung, nicht in Jahrzehnten.
Da die begrenzte Verfügbarkeit von Ersatzteilen stets als eine der wichtigsten Hürden in den elektrischen Märkten des Nahen Ostens und Afrikas identifiziert wird und da ein beschädigter Kontakt einen Speiseführer ohne Vorwarnung außer Betrieb setzt, sollten Tulpenkontakte an der Spitze der zweijährigen Ersatzteilliste für jede Flotte von ausziehbaren Schaltanlagen stehen. Wir führen Standardausführungen auf Lager und liefern sowohl Einzelersatzteile für Notfälle als auch Serienmengen.
Wartungsanleitung
Der Verschleiß der Kontakte ist bei jeder Schaltschrankwartung zu prüfen: Überprüfen Sie den Zustand der Beschichtung, messen Sie den Kontaktwiderstand im Vergleich zum Inbetriebnahmewert und verifizieren Sie die Federkraft der Finger. Ersetzen Sie Tulpenkontakt und Kontaktbuchse stets als Paar – das Einsetzen eines neuen Tulpenkontakts in eine abgenutzte Kontaktbuchse verschiebt das Problem lediglich auf die andere Seite der Verbindung.
Auswahlhilfe
Geben Sie die Spezifikation anhand der Nennstromstärke, der Abmessungen und Geometrie der Kontaktleiste, der Anzahl der Finger und des Array-Durchmessers, des Leistungsschaltermodells für die Kompatibilität sowie der für die Umgebung geeigneten Beschichtungsart an.
Regionale Eignung
- Naher Osten: Küstensalznebel und hohe Umgebungstemperatur. Zinnbeschichtung und nachgewiesene Hochtemperatur-Leistung.
- Afrika: sehr hohe Austauschnachfrage bei einer veralteten installierten Basis mit begrenzter OEM-Unterstützung.
- Russland und GUS: nachgewiesene Niedertemperatur-Frühjahrsleistung.
- Osteuropa: Standard-IEC-Betrieb, Silberbeschichtung in sauberen Schaltanlagenräumen.
Nicht geeignet für
Feste Schaltanlage mit verschraubten Sammelschienenverbindungen, ohne Gleitkontakt-Schnittstelle. Stromstärken über der gewählten Ausführung.
| KATEGORIE | Parameter | Wert / Spezifikation |
|---|---|---|
| NENNLEISTUNGEN & Fingeranzahl |
630 A | 16 Finger |
| 1000 A | 24 Finger | |
| 1250 A | 24 Finger | |
| 1600 A | 32 Finger | |
| 2500 A | 48 Finger | |
| 3150 A | 60 Finger | |
| Elektrische | Nennspannung | 12 kV / 24 kV Schaltanlagenservice |
| Nennstrom | 630 / 1000 / 1250 / 1600 / 2500 / 3150 A | |
| Kurzzeit-Toleranzstrom | 25 kA / 31,5 kA für 4 s, abgestimmt auf die Schaltschrank-Nennleistung | |
| Spitzenstromfestigkeit | 63 kA / 80 kA | |
| Nenn-Temperaturanstieg | Innerhalb von 70 K gemäß IEC 62271-1 bei Nennstrom | |
| Kontaktwiderstand | Pro Stück gemessen und dokumentiert | |
| MATERIAL & Verkleidung |
Basismaterial | Elektrolytkupfer der Güteklasse T2 oder Cu-Ag-Legierung (Kupfer-Silber) |
| Werkstoffprüfung | Werkzeugzertifikat pro Charge archiviert | |
| Oberflächenbehandlung | Standardveredelung mit Silberbeschichtung; Zinnbeschichtung verfügbar für Küsten- und Industrieumgebungen | |
| Plattieredicke | 8 – 12 Mikrometer | |
| Überprüfung der Beschichtung | Röntgenfluoreszenzmessung, pro Charge dokumentiert | |
| Federmaterial | Edelstahl oder Berylliumkupfer, korrosionsbeständig | |
| Federkraft | Kalibriert und pro Finger verifiziert, um eine gleichmäßige Stromaufteilung sicherzustellen | |
| Mechanische | Anordnungsdurchmesser | An die Geometrie der Kontaktleiste angepasst, kundenspezifisch |
| Fingerlänge und -profil | Gemäß Zeichnung | |
| Einfügekraft | Spezifiziert für den Auszugsmechanismus | |
| Mechanische Lebensdauer | mindestens 2.000 Auszugszyklen | |
| Vereinbarkeit | Standardfußabdrücke für Handwagen-Leistungsschalter der Typen VS1, VD4, VPR, Eaton und vergleichbare Modelle | |
| Varianten | Standardkreisförmige Tulpe; kugelförmig für GIS und drehbare Verbindungen | |
| Service Bedingungen |
Betriebstemperatur | −40 °C bis +105 °C |
| Feuchtigkeit | Geeignet für tropischen und feuchten Einsatz | |
| Verschmutzung | Zinnbeschichtung spezifiziert für Küsten-Salznebel- und industrielle Schwefelverbindungs-Umgebungen | |
| Testen jedes Stück oder jede Charge |
Messung des Übergangswiderstands | — |
| Überprüfung der Plattierungsdicke | Mittels Röntgenfluoreszenzanalyse | |
| Kalibrierung der Federkraft | Kalibriert und verifiziert | |
| Abmessungsprüfung | Kritische Passmaße zu 100 % geprüft | |
| Sichtprüfung | Auf Plattierungsfehler und Verformung der Finger | |
| Überprüfung des Temperaturanstiegs | An Typproben bei Nennstrom | |
| Salzsprühkorrosionsprüfung | Für Teile im Küstendienst | |
| Optionen | Küstennahe / industrielle Beschichtung | Zinnbeschichtung für küstennahe und industrielle Atmosphären |
| Individuelle Geometrie | Individueller Durchmesser, Fingeranzahl und Profil gemäß Zeichnung | |
| Kugelförmige Variante | Kugelförmig-ballförmig für GIS und drehbare Kontakte | |
| Marken design & Verpackung | Kundenartikelnummerierung und Verpackung | |
| Federwerk für niedrige Temperaturen | Für niedrige Temperaturen verifiziertes Federwerkmaterial für den GOST-15150-Einsatz | |
| Reverse Engineering | Aus physikalischem Muster für veraltete Teile |
SPEZIFIKATION UND BESCHAFFUNG
– Senden Sie eine Zeichnung, ein Muster oder ein Foto mit der bestehenden Teilenummer – wir identifizieren das entsprechende Ersatzteil und bestätigen die Passgenauigkeit, bevor Sie eine Bestellung aufgeben.
– Reverse Engineering anhand eines physischen Musters, wenn das Originalteil nicht mehr verfügbar ist oder der OEM es nicht mehr liefert – häufig erforderlich bei älteren KYN28-, HXGN- und importierten Schaltschränken, die noch in Afrika, den GUS-Staaten und im Nahen Osten im Einsatz sind.
– OEM- und Private-Label-Produktion nach Ihren Zeichnungen, mit Ihrer Teilenummerierung und Verpackung.
– Werkstoff und Beschichtung werden an die Zielumgebung angepasst: Silberbeschichtung für den geringsten Übergangswiderstand im Innenbereich; Zinnbeschichtung für Küsten- und Industriegebiete, in denen Salznebel und Sulfide Silber angreifen.
WARUM DIES KOMMERZIELL BEDEUTSAM IST
Eingeschränkte lokale technische Expertise und schwierige Ersatzteilversorgung werden durchgängig als die wichtigsten Hindernisse in den elektrischen Märkten des Nahen Ostens und Afrikas identifiziert. Eine Leistungsverteilerplatine bleibt so lange außer Betrieb, bis das benötigte Ersatzteil eingetroffen ist. Wir halten Verbrauchsmaterialien auf Lager und erstellen für Ihre installierte Basis Flotten-Ersatzteillisten, sodass das Ersatzteil bereits vor Bedarf verfügbar ist.
Menge und Lieferzeit
– Lagerartikel werden direkt aus dem Bestand versandt; typische Produktionsvorlaufzeit für Standardausführungen beträgt 15–25 Tage.
– Niedrige Mindestbestellmengen für Standardteile – wir liefern sowohl Einzelstücke für Notfälle als auch Großserienmengen.
– Luftfracht bei Ausfällen, Seefracht-Konsolidierung für geplante Nachbestellungen.
Prüfung und Dokumentation
– Routineprüfungen gemäß der jeweils geltenden IEC-Norm mit Ergebnislieferung pro Charge.
– Materialzertifikate, Berichte zur Plattierungsdicke sowie Aufzeichnungen zu Maßprüfungen auf Anfrage erhältlich.
- Zertifizierungsunterstützung für SONCAP-, KEBS-PVoC-, SABER- und GOST-R-Einreichungen, falls die Komponente als eigenständige Sendung versandt wird.
After-Sales
- Technische Antwort innerhalb von 24 Stunden; Anwendungsingenieur-Unterstützung hinsichtlich Passgenauigkeit, Montagetorsion und Wartungsintervallen.
- Gewährleistung gegen Herstellungs- und Materialfehler: 12 Monate ab Lieferdatum.
- Rahmenverträge und Abrufverträge stehen für Panelbauer, Versorgungsunternehmen und Schaltanlagen-Service-Werkstätten zur Verfügung.
Materialkontrolle
- Kupfer nachgewiesen als elektrolytisches Kupfer der Güteklasse T2 oder als spezifizierte Kupfer-Silber-Legierung; Chargenzertifikate werden pro Charge archiviert.
- Epoxidharz nachgewiesen als cycloaliphatisches Harz mit dokumentierter Gelierzeit, Viskosität und Füllstoffanteil; Standard-Bisphenol-Harz wird für den Einsatz im Freien oder bei hoher Luftfeuchtigkeit nicht akzeptiert, da es eine geringere Gleitstromfestigkeit und UV-Beständigkeit aufweist.
- Plattierungsdicke mittels Röntgenfluoreszenz gemessen und pro Charge dokumentiert – typischerweise 8–12 Mikrometer Silber auf Kontaktflächen. Die Unterplattierung ist bei Auslieferung unsichtbar und zeigt sich erst Jahre später als thermischer Fehler; daher wird sie gemessen und nicht angenommen.
Prozesskontrolle
- APG-Guss (Automatic Pressure Gelation) bei kontrollierter Formtemperatur, Einspritzdruck und Gelzeit, wodurch eine porenfreie Matrix entsteht. Poren lösen Teilentladungen aus, und Teilentladungen führen letztlich zum Durchschlag eines Isolators im Betrieb.
- Vakuum-Entgasung des Harzes vor dem Einspritzen, um eingeschlossene Luft zu entfernen.
- Kontrollierter Nachaushärtezyklus zur Entlastung innerer Spannungen und Stabilisierung der Abmessungen.
- Federkraft der Kontaktfinger kalibriert und gemäß Spezifikation verifiziert, um eine gleichmäßige Stromaufteilung über alle Finger sicherzustellen.
ROUTINEPRÜFUNGEN – JEDES EINZELTEIL ODER JEDE CHARGE
- Teilentladungsprüfung an Isolierkomponenten, typischerweise unter 10 pC bei 1,1-facher Nennspannung.
- Prüfung der Wechselspannungsfestigkeit bei Netzfrequenz.
- Messung des Kontaktwiderstands an stromführenden Teilen.
- Maßprüfung gemäß Zeichnung, wobei kritische Passmaße zu 100 % geprüft werden.
- Sichtprüfung auf Risse, Hohlräume, Beschichtungsfehler und Oberflächenbeschaffenheit.
- Mechanische Belastungsprüfung von Isolatoren hinsichtlich der angegebenen Kragarmfestigkeit.
TYPENPRÜFUNG
- Isolatoren nach IEC 60168 und IEC 62217 verifiziert; Kontakte und stromführende Teile hinsichtlich des Temperaturanstiegs innerhalb der 70-K-Grenze nach IEC 62271-1 bei Nennstrom verifiziert.
- Thermische Wechselbeanspruchung sowie – für Teile, die für den Einsatz in Küstenregionen bestimmt sind – Salzsprühnebelkorrosionsprüfung.
RÜCKVERFOLGBARKEIT UND SYSTEM
- ISO 9001-Qualitätsmanagementsystem.
- Chargennummerierung zur Rückverfolgbarkeit fertiger Teile bis hin zum Rohmaterialzertifikat und den Prozessdokumenten.
- Konformitätszertifikate, Materialzertifikate und Prüfberichte werden mit jeder Lieferung ausgestellt.
- Pro Produktionscharge werden Referenzproben aufbewahrt, um bei einer späteren Feldanfrage herangezogen werden zu können.