EN

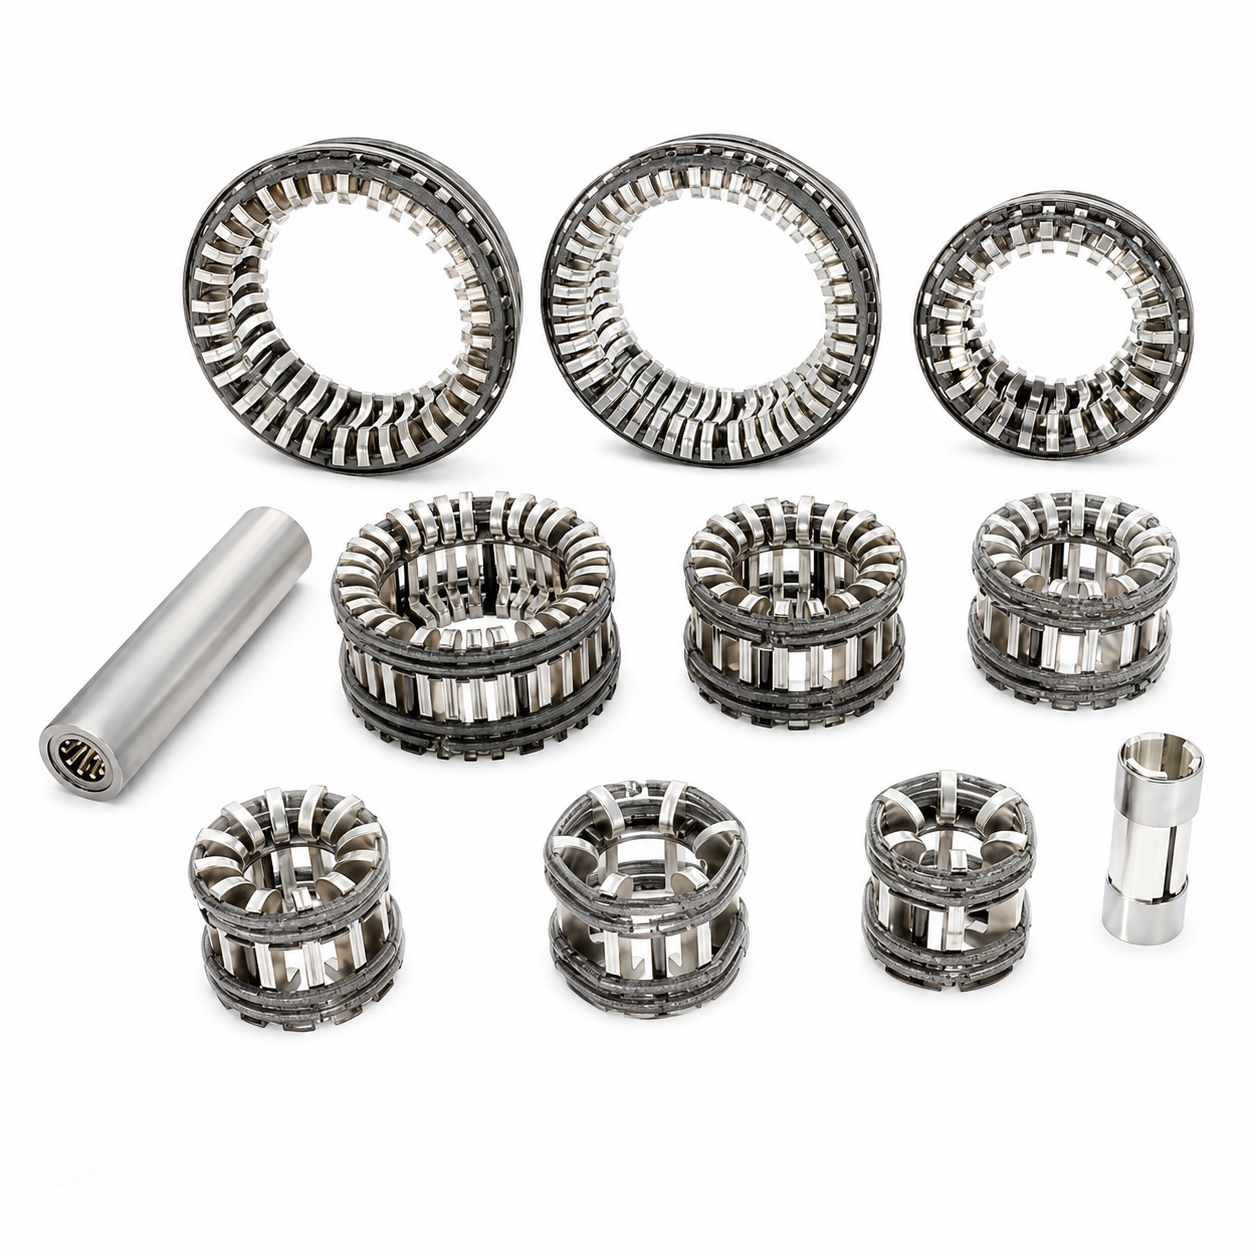
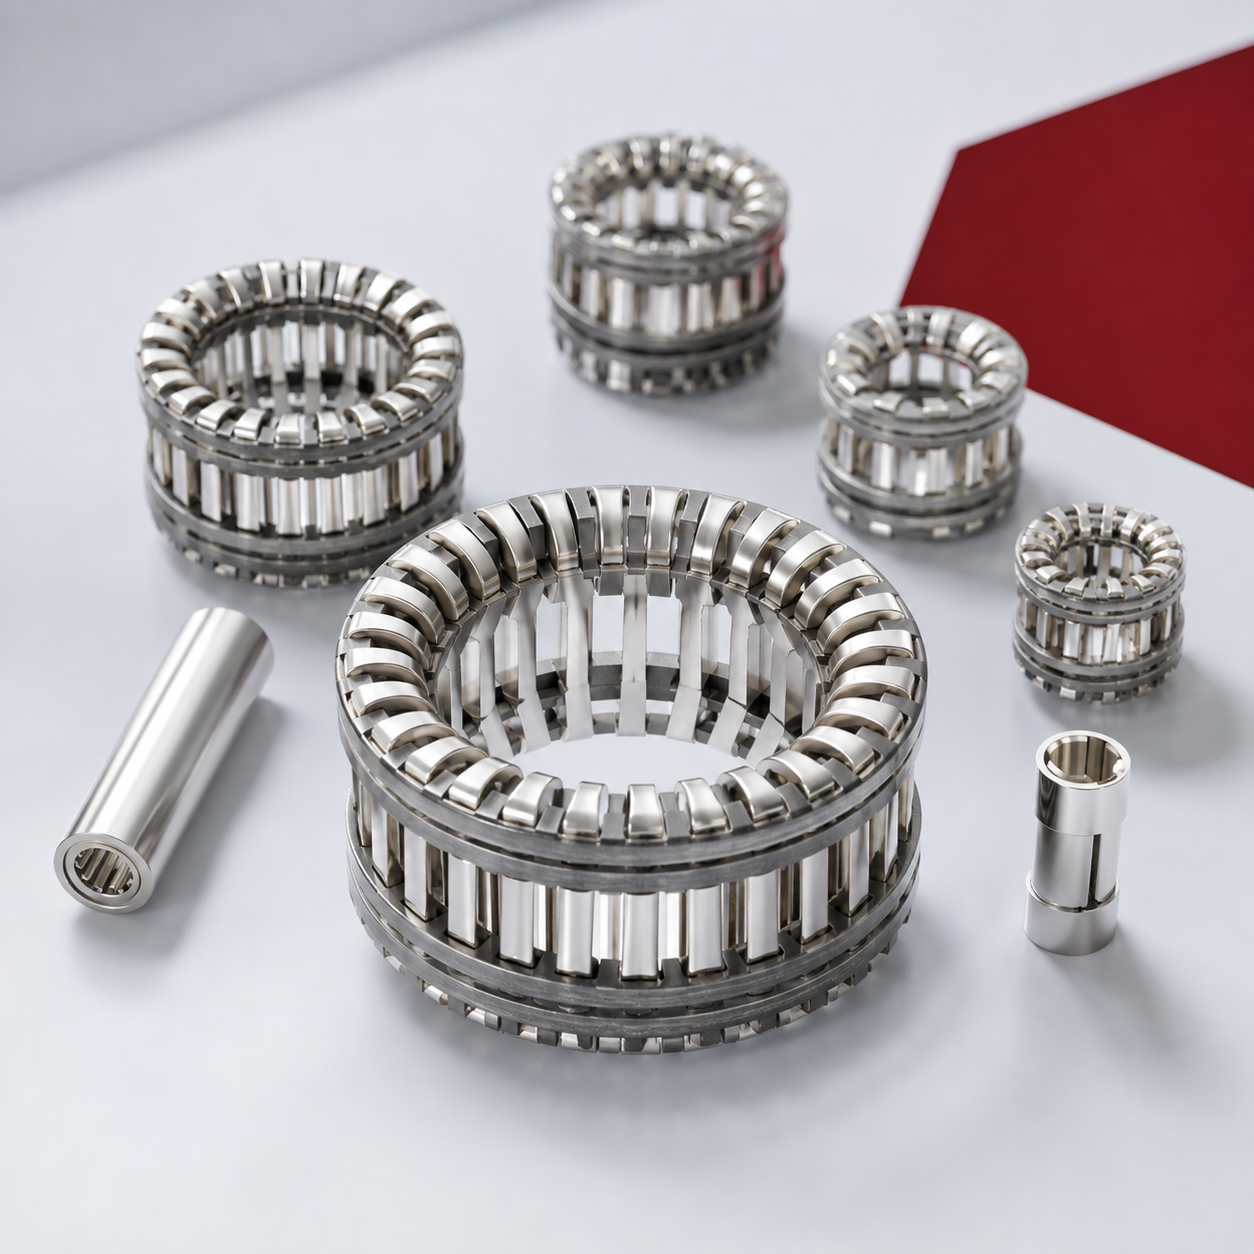
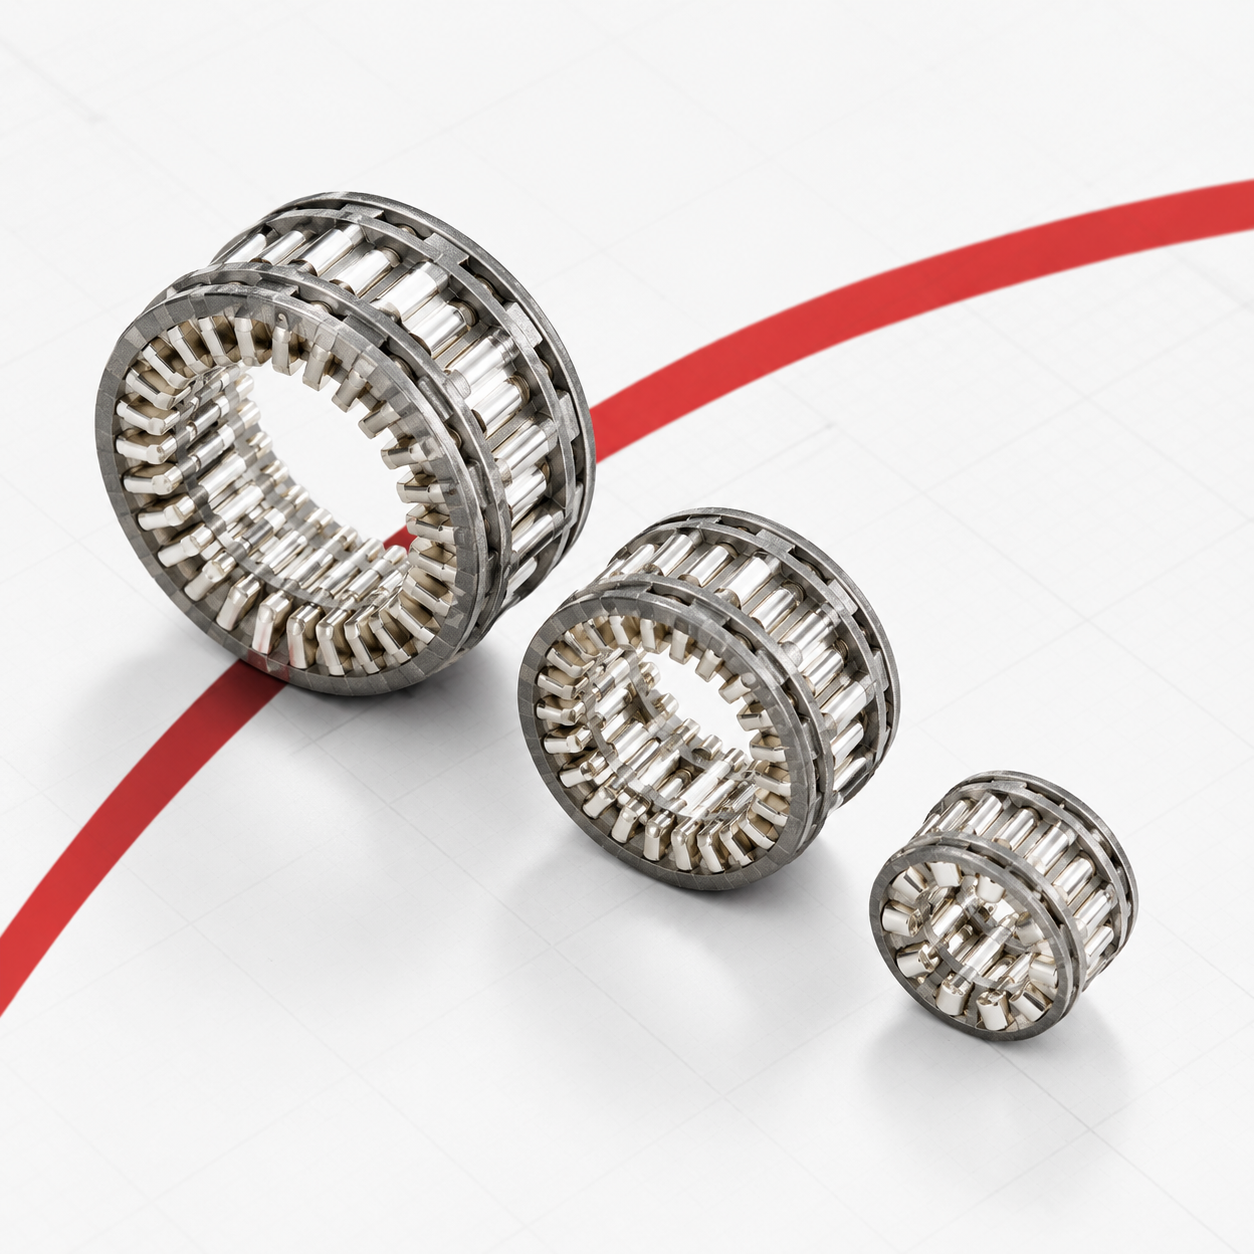
Contatto a tulipano (contatto a ganascia) 630 A – 1250 A
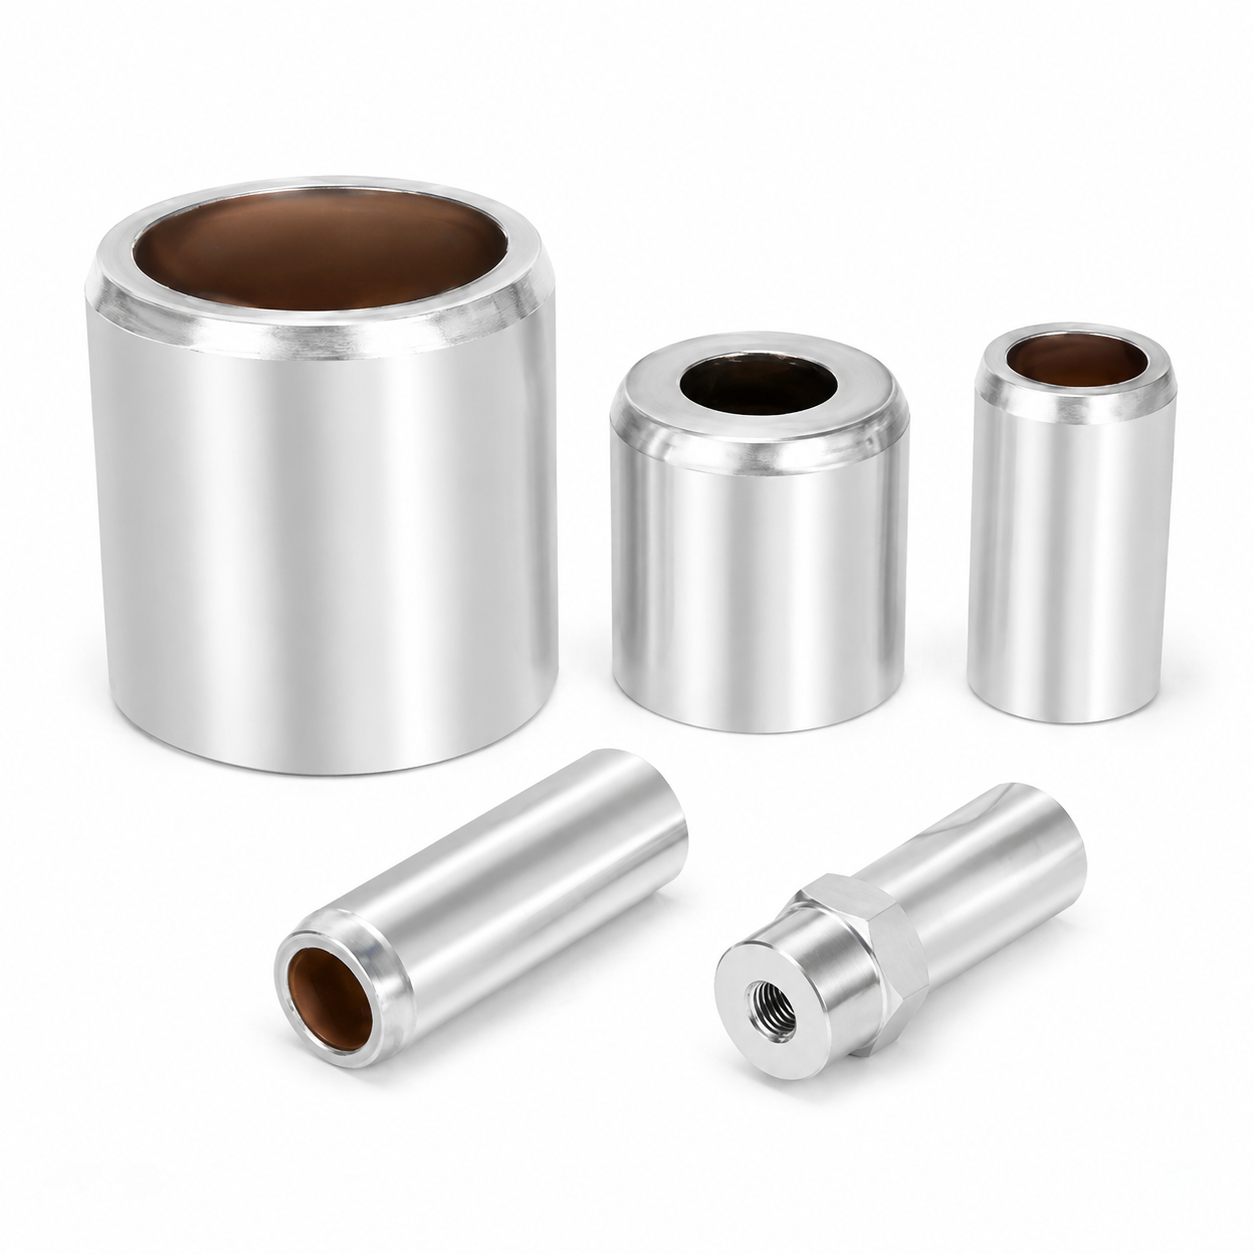
Contatti a tulipano in rame placcato argento con più dita. Sostituzione diretta per VS1, VD4. Bassa resistenza di contatto; previene l’ossidazione negli ambienti costieri del Golfo. I nostri contatti a tulipano, noti anche come contatti a ganascia o contatti a dita, fungono da interfaccia conduttiva critica per i carrelli manuali dei sezionatori a vuoto (VCB) estraibili all’interno delle apparecchiature di commutazione in media tensione. Realizzati in rame elettrolitico T2 ad alta conducibilità, con placcatura opzionale in argento o stagno, questi contatti garantiscono una resistenza elettrica minima e un aumento di temperatura stabile sotto carico continuo. Progettati per correnti nominali da 630 A a 3150 A, offrono una soluzione affidabile e pronta all’uso per vari telai standard di VCB, assicurando prestazioni costanti nelle reti di distribuzione dell’energia, in particolare nelle severe condizioni ambientali della regione GCC.
- Panoramica
- Applicazioni
- Dati tecnici
- Servizi
- Controllo qualità
- Prodotti consigliati
Contatti a tulipano (contatti a ganascia) – da 630 A a 3150 A, rame placcato in argento
Il contatto a tulipano è l’interfaccia elettrica scorrevole tra un carrello di interruttore estrabile e i conduttori fissi del quadro elettrico. Un insieme circolare di dita in rame a molla stringe la barra di contatto fissa, trasportando la corrente nominale attraverso un giunto che viene stabilito e interrotto meccanicamente ogni volta che l’interruttore viene inserito o estratto. MOLDVOLT produce contatti a tulipano con portata da 630 A a 3150 A per quadri elettrici da 12 kV e 24 kV.
LA CAUSA PIÙ COMUNE DI SURRISCALDAMENTO DEL QUADRO ELETTRICO
La resistenza di contatto a questa interfaccia determina l’aumento di temperatura dell’intero percorso di corrente e si degrada in modo invisibile. Ogni operazione di inserimento/estrazione abrasa leggermente il plating. Ossidazione e solfidazione attaccano il metallo base esposto. La pressione della molla diminuisce con i cicli termici. La resistenza aumenta, generando calore, che a sua volta accelera l’ossidazione e riduce ulteriormente la pressione delle molle. Il processo si autoalimenta fino al verificarsi di un evento termico; a quel punto, i danni si estendono spesso alla scatola di contatto e talvolta alla barra collettore.
Niente di tutto ciò è visibile durante il normale funzionamento. L’imaging termico lo rileva se il quadro viene ispezionato regolarmente, ma nella pratica molte installazioni nei nostri mercati non lo sono. Questo è il motivo per cui i contatti a tulipano sono il ricambio con il più alto tasso di rotazione in qualsiasi parco di apparecchiature di interruzione estraibili e perché la qualità dei contatti merita di essere specificata accuratamente, anziché essere scelta in base al solo prezzo.
TRE FATTORI CONTROLLANO LA RESISTENZA DI CONTATTO
Materiale base: rame elettrolitico di grado T2 o lega rame-argento, verificato mediante certificato di laminatoio.
Placcatura: 8-12 micron di argento, misurati mediante fluorescenza a raggi X e registrati per lotto. Il sottoplaccaggio è invisibile alla consegna e si rivela soltanto anni dopo come difetto termico; pertanto viene misurato, non assunto.
Forza della molla: calibrata e verificata su ogni dito, per garantire una ripartizione uniforme della corrente. Se alcuni denti trasportano una quota sproporzionata di corrente perché altri si sono rilassati, tali denti surriscaldano indipendentemente dalla qualità della placcatura.
Il numero di denti aumenta con la portata nominale: da 16 denti a 630 A fino a 60 denti a 3150 A, mantenendo l’aumento di temperatura entro il limite di 70 K stabilito dalla norma IEC 62271-1.
LA SCELTA DELLA PLACCATURA È UNA DECISIONE DI MERCATO
La placcatura in argento garantisce la resistenza di contatto più bassa ed è lo standard per i quadri elettrici interni in ambienti puliti e asciutti. La placcatura in stagno resiste molto meglio all’attacco da solfuri ed è la specifica corretta per le installazioni costiere del Golfo, i siti industriali dell’Africa occidentale e qualsiasi luogo in cui nebbia salina o inquinamento industriale possa raggiungere l’interno del quadro. Scegliere per default l’argento in una sottostazione costiera è un errore di specifica che si manifesta con un degrado accelerato.
COMPATIBILITÀ E FORNITURA
Sostituzioni dirette per VS1, VD4, VPR, Eaton e altre impronte standard di interruttori su carrello. Forniti come produzione OEM secondo disegno tecnico e come ricambi a magazzino. Qualora il componente originale sia obsoleto, inviare un campione e produrremo un equivalente.
Applicazioni principali
- Interfaccia principale di corrente per carrelli VCB estraibili nei quadri in involucro metallico KYN28-12 e KYN28-24.
- Contatti di sezionamento su carrelli per trasformatori di tensione (PT) e per misura.
- Contatti per cassetti di centri di controllo motori a bassa tensione (LV) estraibili, con la relativa classe di tensione LV.
- Punti di collegamento interni GIS e RMU, con varianti sferiche a sfera.
- Ricambi di sostituzione per quadri ad estrazione esistenti nell’area installata in Africa, CSI e Medio Oriente.
- Revisione di interruttori e scorte per laboratori di assistenza quadri.
- Scorte di produzione per costruttori di quadri.
- Progetti di adeguamento che prevedono l’installazione di nuovi carrelli interruttore su quadri esistenti.
PERCHÉ QUESTO È IL PRIMO RICAMBIO PER QUADRI DI DISTRIBUZIONE
I contatti tipo tulipano sono progettati come componenti consumabili. Si usurano ad ogni manovra di inserimento/estrazione dell’interruttore, subiscono degrado chimico in atmosfere inquinate e umide e perdono progressivamente la forza elastica della molla a causa dei cicli termici. A differenza della maggior parte dei componenti per quadri di distribuzione, hanno una vita utile finita, misurata in numero di manovre di inserimento/estrazione e anni di esposizione, non in decenni.
Poiché la disponibilità limitata di ricambi è costantemente identificata come uno dei principali ostacoli nei mercati elettrici del Medio Oriente e dell’Africa, e poiché un contatto degradato rende inutilizzabile un alimentatore senza preavviso, i contatti a tulipano devono figurare in cima alla lista biennale dei ricambi per qualsiasi parco di quadri di manovra estraibili. Teniamo in magazzino le versioni standard con le portate nominali e forniamo sia sostituzioni d’emergenza monopezzo sia quantitativi produttivi.
Guida alla manutenzione
L’usura dei contatti va valutata ad ogni manutenzione del quadro: verificare lo stato della placcatura, misurare la resistenza di contatto rispetto al valore di riferimento rilevato all’atto della messa in servizio e controllare la forza elastica delle dita di contatto. Sostituire il contatto a tulipano e la scatola di contatto sempre come coppia: montare un nuovo contatto a tulipano in una scatola di contatto usurata sposta semplicemente il problema all’altro lato del giunto.
Guida alla selezione
Specificare in base alla corrente nominale, alle dimensioni e alla geometria della barra di contatto, al numero di dita e al diametro dell’array, al modello dell’interruttore per compatibilità e al tipo di placcatura adeguato all’ambiente.
Adattamento Regionale
- Medio Oriente: nebbia salina costiera e alta temperatura ambiente. Rivestimento in stagno e prestazioni verificate ad alte temperature.
- Africa: domanda di sostituzione molto elevata su una base installata obsoleta con supporto OEM limitato.
- Russia e CSI: prestazioni verificate a basse temperature nella stagione primaverile.
- Europa orientale: servizio standard IEC, rivestimento in argento in ambienti di commutazione puliti.
Non adatto per
Apparecchiature di comando fisse con giunti di barre collettore avvitate, prive di interfaccia di contatto scorrevole. Correnti nominali superiori al tipo selezionato.
| CATEGORIA | Parametro | Valore / Specifiche |
|---|---|---|
| VALORI NOMINALI E Numero di dita |
630 A | 16 dita |
| 1000 A | 24 dita | |
| 1250 A | 24 dita | |
| 1600 A | 32 dita | |
| 2500 A | 48 dita | |
| 3150 A | 60 dita | |
| Elettrico | Tensione nominale | servizio quadri di comando 12 kV / 24 kV |
| Corrente nominale | 630 / 1000 / 1250 / 1600 / 2500 / 3150 A | |
| Corrente di resistenza a breve termine | 25 kA / 31,5 kA per 4 s, adattato alla portata del quadro | |
| Corrente di tenuta di picco | 63 kA / 80 kA | |
| Innalzamento di temperatura nominale | Entro 70 K secondo IEC 62271-1 alla corrente nominale | |
| Resistenza di contatto | Misurato e registrato singolarmente | |
| MATERIALE E Placcatura |
Materiale di base | Rame elettrolitico di grado T2, oppure lega rame-argento (Cu-Ag) |
| Verifica del Materiale | Certificato di laminazione conservato per lotto | |
| Trattamento superficiale | Rivestimento standard in argento; disponibile anche rivestimento in stagno per atmosfere costiere e industriali | |
| Spessore del rivestimento | 8–12 micron | |
| Verifica del placcaggio | Misurazione mediante fluorescenza a raggi X, registrata per lotto | |
| Materiale della molla | Acciaio inossidabile o rame-berillio, resistente alla corrosione | |
| Forza elastica | Calibrato e verificato per ogni dito per garantire una ripartizione uniforme della corrente | |
| Meccanico | Diametro dell’array | Personalizzato in base alla geometria della barra di contatto |
| Lunghezza e profilo delle dita | Al disegno | |
| Forza di inserimento | Specificato per adattarsi al meccanismo di scorrimento | |
| Vita meccanica | minimo 2.000 operazioni di scorrimento | |
| Compatibilità | Impronte di interruttori su carrello tipo VS1, VD4, VPR, Eaton e analoghi | |
| Varianti | Tulipano circolare standard, sferico a sfera per GIS e connessioni rotanti | |
| Servizio Condizioni |
Temperatura di funzionamento | −40 °C a +105 °C |
| Umidità | Adatto per servizio tropicale e ad alta umidità | |
| Inquinamento | Rivestimento in stagno specificato per ambienti costieri con nebbia salina e ambienti industriali con solfuri | |
| Collaudo (Ogni pezzo o lotto) |
Misura della resistenza di contatto | — |
| Verifica dello spessore del placcaggio | Mediante fluorescenza a raggi X | |
| Calibrazione della forza della molla | Calibrato e verificato | |
| Ispezione dimensionale | Controllo al 100% delle dimensioni critiche di accoppiamento | |
| Ispezione visiva | Per difetti del placcato e deformazione delle dita | |
| Verifica dell’aumento di temperatura | Su campioni tipo alla corrente nominale | |
| Prova di corrosione con nebbia salina | Per componenti destinati a servizio costiero | |
| Opzioni | Placcatura per ambienti costieri o industriali | Placcatura in stagno per atmosfere costiere e industriali |
| Geometria personalizzata | Diametro, numero di dita e profilo personalizzati secondo disegno | |
| Variante sferica | Tipo sferico a sfera per GIS e contatti rotanti | |
| Marchio e Imballaggio | Numerazione dei componenti e imballaggio su richiesta del cliente | |
| Molle per basse temperature | Materiale per molle verificato per basse temperature, conforme alla norma GOST 15150 | |
| Ingegneria inversa | Partendo da un campione fisico per componenti obsoleti |
SPECIFICHE E APPROVVIGIONAMENTO
- Inviateci un disegno, un campione o una fotografia con il numero di parte esistente: identificheremo l’equivalente e ne verificheremo l’adattamento prima che confermiate l’ordine.
- Ingegneria inversa partendo da un campione fisico, nel caso in cui il componente originale sia obsoleto o l’OEM non lo fornisca più — pratica comune per quadri KYN28, HXGN e altri quadri importati ancora in servizio in Africa, CSI e Medio Oriente.
- Produzione OEM e con marchio privato secondo i vostri disegni, con vostra numerazione dei pezzi e imballaggio.
- Materiale e placcatura selezionati per l'ambiente di destinazione: placcatura in argento per la minore resistenza di contatto negli ambienti interni, placcatura in stagno per le atmosfere costiere e industriali, dove nebbia salina e solfuri attaccano l'argento.
PERCHÉ QUESTO HA RILEVANZA COMMERCIALE
La limitata competenza tecnica locale e la difficoltà di approvvigionamento dei ricambi sono identificate costantemente come i principali ostacoli nei mercati elettrici del Medio Oriente e dell'Africa. Un pannello rimane fuori servizio per tutto il tempo necessario all'arrivo del componente. Teniamo articoli di consumo a magazzino e forniamo liste di ricambi per flotta basate sulla vostra base installata, in modo che il componente sia già disponibile prima ancora che ne sorga la necessità.
Quantità e tempi di consegna
- Articoli a magazzino spediti direttamente dall'inventario; tempi tipici di produzione: 15–25 giorni per specifiche standard.
- Quantità minime d'ordine ridotte per componenti standard: forniamo sostituzioni d'emergenza anche singole, oltre a volumi produttivi in grandi quantità.
- Spedizione aerea per situazioni critiche, spedizione marittima consolidata per il rifornimento programmato.
Test e Documentazione
- Prove di routine secondo la norma IEC applicabile, con i risultati forniti per ogni lotto.
- Certificati di materiale, relazioni sullo spessore del placcato e registri di ispezione dimensionale disponibili su richiesta.
- Supporto per la certificazione nelle procedure SONCAP, KEBS PVoC, SABER e GOST R, qualora il componente venga spedito come spedizione autonoma.
Post-vendita
- Risposta tecnica entro 24 ore; supporto ingegneristico applicativo per montaggio, coppia di serraggio e intervalli di manutenzione.
- Garanzia contro difetti di fabbricazione e di materiale: 12 mesi a partire dalla data di consegna.
- Accordi quadro e accordi di chiamata disponibili per costruttori di quadri, aziende di distribuzione elettrica e officine specializzate nella manutenzione di apparecchiature di interruzione.
Controllo dei materiali
- Rame verificato come rame elettrolitico di grado T2 o come lega rame-argento specificata, con certificati di laminatoio conservati per ogni lotto.
- Resina epossidica verificata come resina cicloalifatica, con tempo di gelificazione, viscosità e rapporto di carica documentati; le resine epossidiche bisfenolo di uso generale non sono accettate per impieghi all’aperto o in ambienti ad alta umidità, a causa della loro minore resistenza al tracking e ai raggi UV.
- Spessore del placcato misurato mediante fluorescenza a raggi X e registrato per lotto — tipicamente 8-12 micron di argento sulle superfici di contatto. Il sottoplaccato è invisibile alla consegna e si manifesta solo anni dopo come guasto termico, pertanto viene misurato anziché assunto.
Controllo di processo
- Colata APG (Automatic Pressure Gelation) con temperatura dello stampo, pressione d’iniezione e tempo di gelificazione controllati, che produce una matrice priva di vuoti. I vuoti innescano la scarica parziale, e la scarica parziale è ciò che alla fine perfora un isolante in servizio.
- Degasaggio sotto vuoto della resina prima dell’iniezione per eliminare l’aria intrappolata.
- Ciclo di post-polimerizzazione controllato per alleviare le sollecitazioni interne e stabilizzare le dimensioni.
- Forza elastica delle dita di contatto tarata e verificata rispetto alle specifiche, garantendo una ripartizione uniforme della corrente su tutte le dita.
PROVE DI ROUTINE — OGNI PEZZO O OGNI LOTTO
- Prova di scarica parziale sui componenti isolanti, tipicamente inferiore a 10 pC a 1,1 volte la tensione nominale.
- Prova di tenuta alla tensione a frequenza di rete.
- Misura della resistenza di contatto sulle parti percorse da corrente.
- Ispezione dimensionale rispetto al disegno, con verifica al 100% delle dimensioni critiche per l’adattamento.
- Ispezione visiva per rilevare crepe, vuoti, difetti del placcaggio e finitura superficiale.
- Prova di carico meccanico sugli isolatori rispetto alla resistenza a sbalzo nominale.
PROVE DI TIPO
- Verifica degli isolatori secondo le norme IEC 60168 e IEC 62217; verifica dei contatti e delle parti conduttive per l’aumento di temperatura entro il limite di 70 K stabilito dalla norma IEC 62271-1 alla corrente nominale.
- Cicli termici e, per le parti destinate a servizio in zone costiere, prova di corrosione in nebbia salina.
TRACCIABILITÀ E SISTEMA
- Sistema di gestione della qualità ISO 9001.
- Numerazione dei lotti che collega i componenti finiti al certificato del materiale grezzo e ai registri dei processi.
- Rilascio di certificati di conformità, certificati dei materiali e rapporti di prova con ogni spedizione.
- Campioni conservati per ogni lotto di produzione, a scopo di riferimento futuro in caso di richieste provenienti dal campo.