EN

Tulipės formos kontaktas (žiaunų kontaktas) 630 A–1250 A
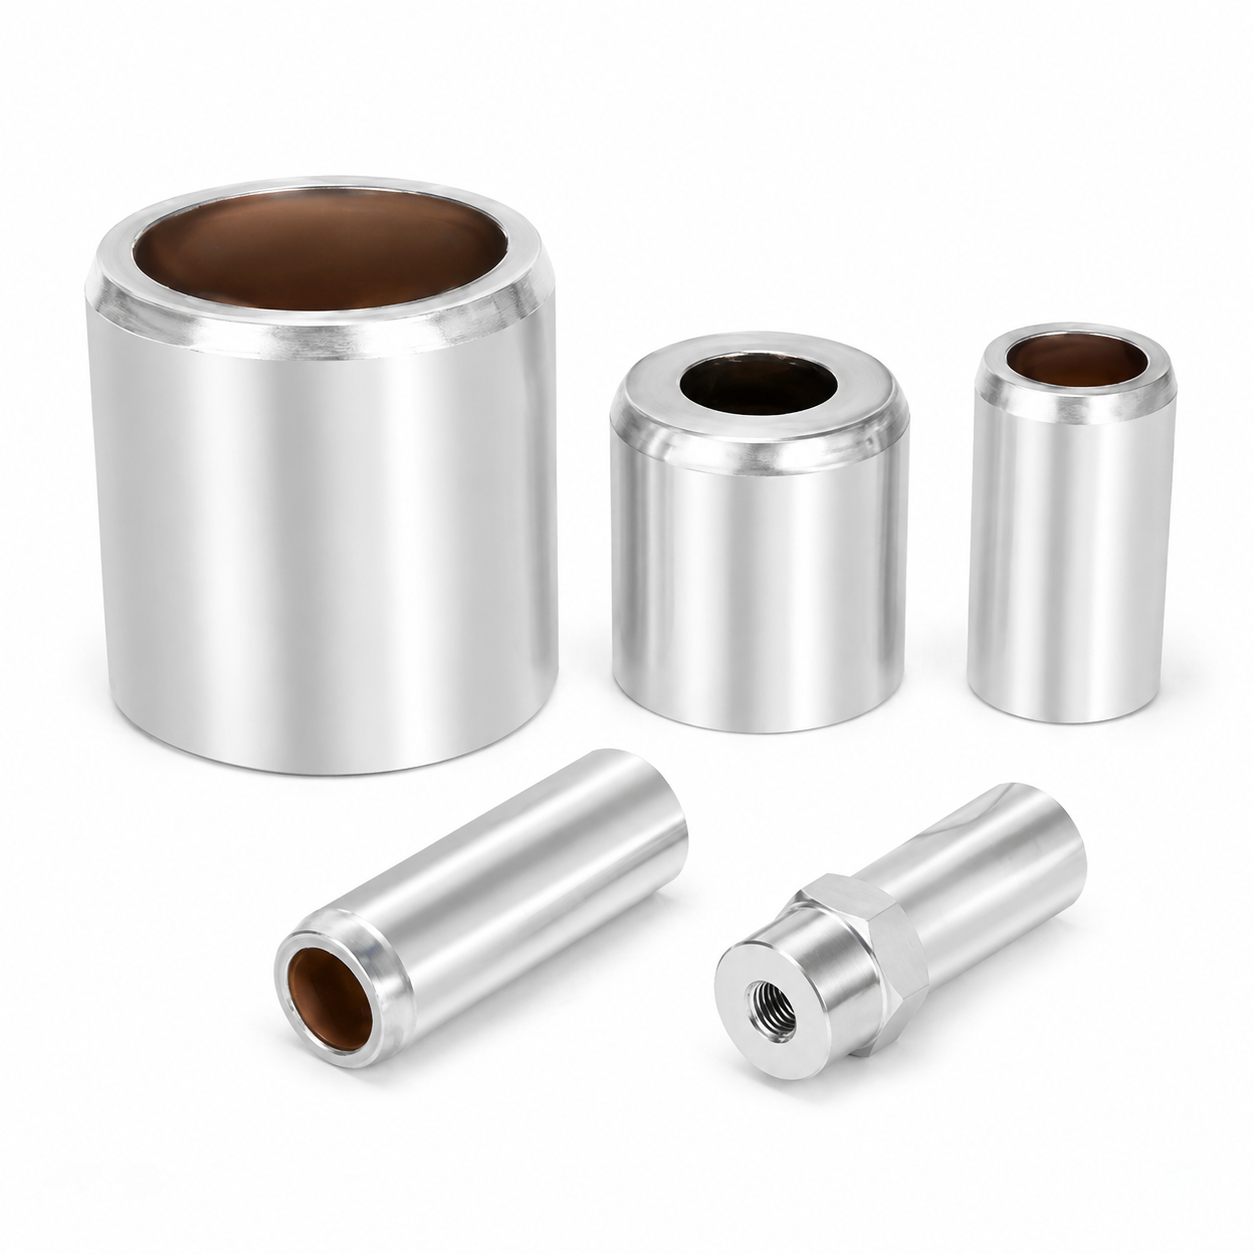
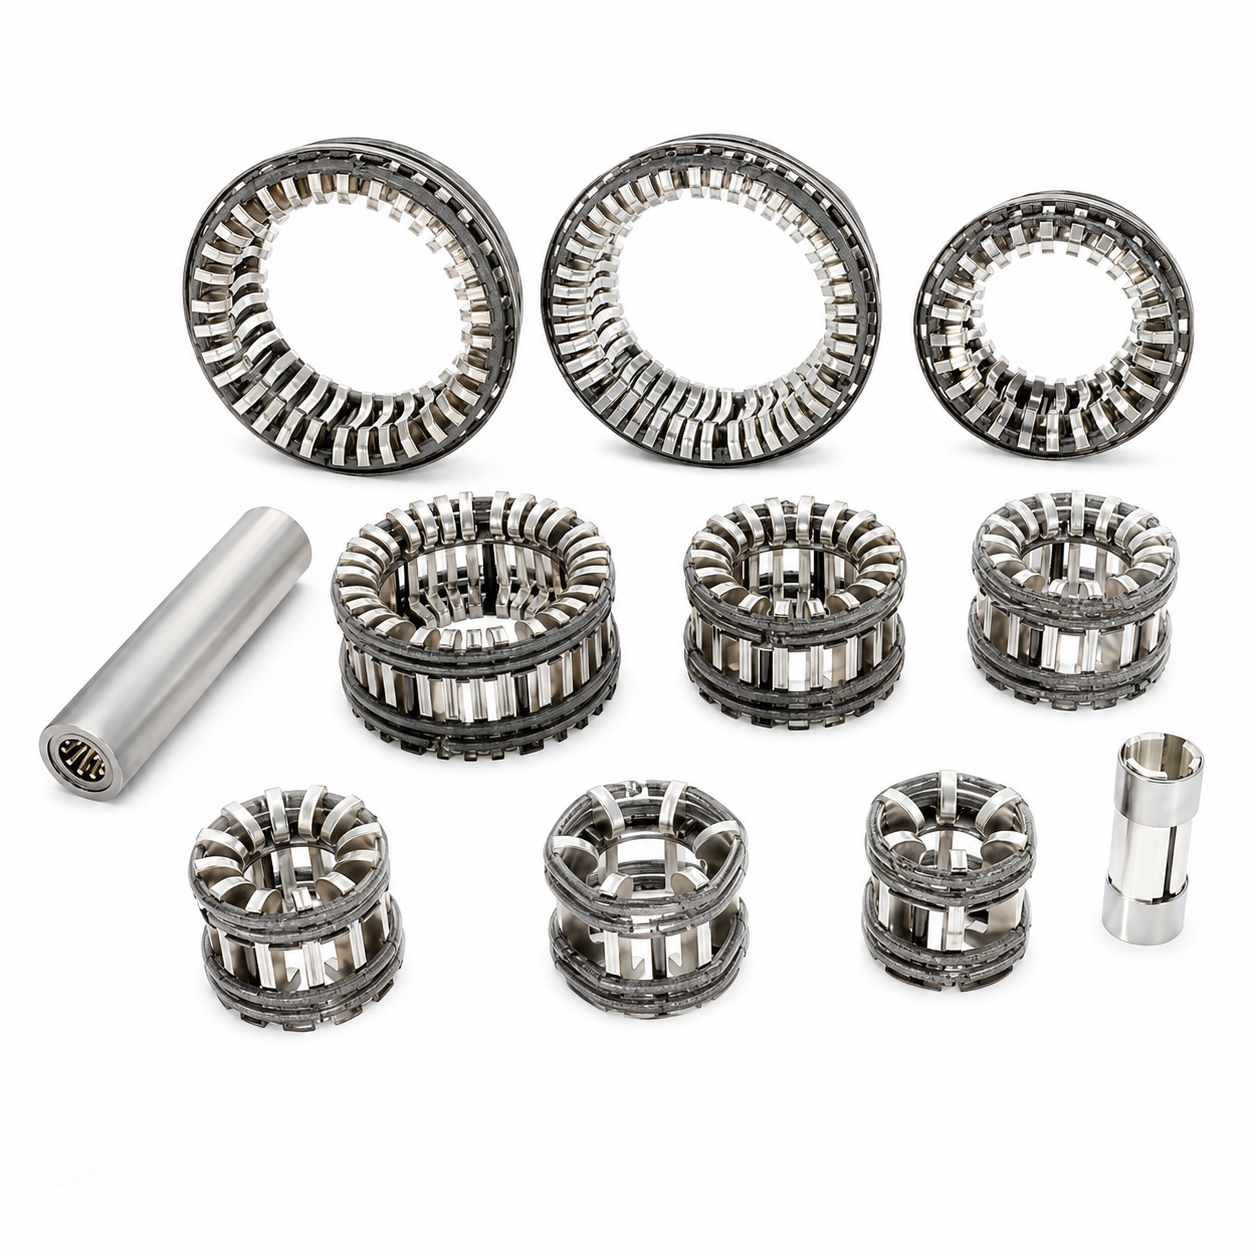
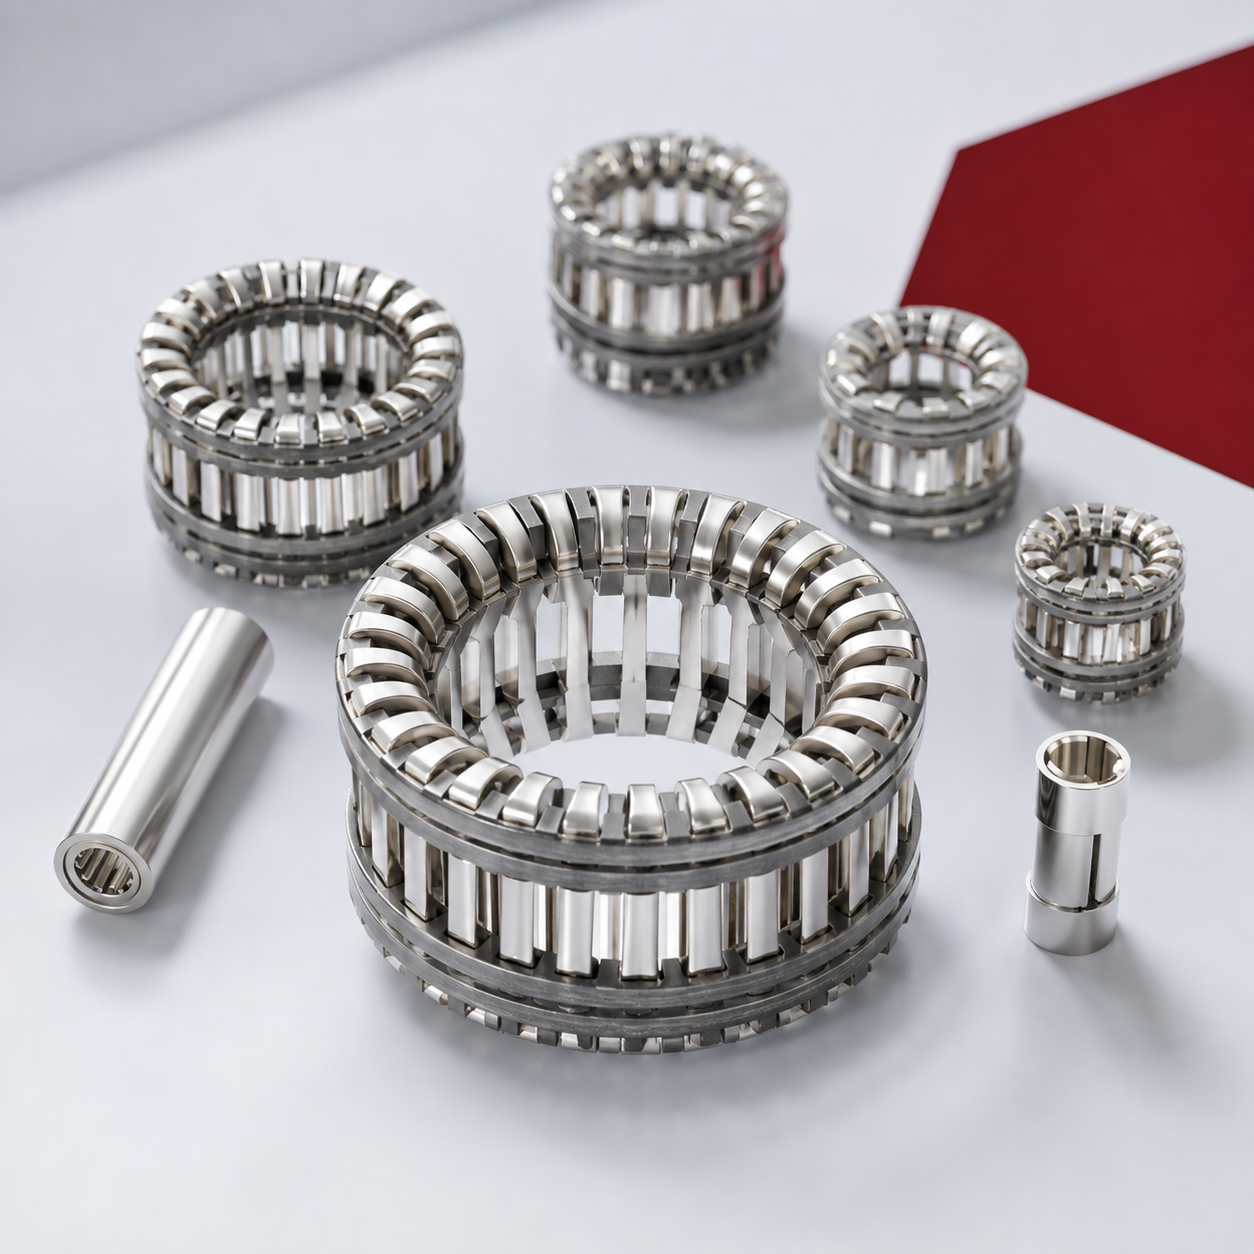
Daugiapirštės sidabru dengtos varinės tulipės kontaktai. Tiesioginis VS1 ir VD4 pakeitimas. Mažas kontaktų pasipriešinimas; neleidžia oksiduotis Golpho pakrantės aplinkoje. Mūsų tulipės kontaktai, taip pat vadinami žnyplėmis kontaktais arba pirštiniais kontaktais, yra kritiškai svarbus laidusis sąsajos elementas ištraukiamiesiems vakuumo jungikliams (VCB) rankinėse vežimėliuose vidutinės įtampos jungiklių įrangoje. Šie kontaktai sukurti iš aukštos laidumo T2 elektrolitinio vario su neprivaloma sidabro arba alavo danga, kad būtų užtikrintas minimalus elektrinis pasipriešinimas ir stabilus temperatūros kilimas nuolatinės apkrovos metu. Suprojektuoti 630 A–3150 A srovėms, jie užtikrina patikimą tiesioginio keitimo sprendimą įvairioms standartinėms VCB rėminėms konstrukcijoms, užtikrinant nuoseklią našumą elektros energijos skirstymo tinkluose, ypač reikalaujančiose GKK regiono aplinkos sąlygose.
- Apžvalga
- Taikymo sritys
- Techniniai duomenys
- Paslaugos
- Kokybės kontrolė
- Rekomenduoti produktai
Leliumo kontaktai (žandų kontaktai) – 630 A iki 3150 A, sidabruota varis
Leliumo kontaktas yra slydžioji elektros sąsaja tarp ištraukiamojo grandinės pertraukiklio vežimėlio ir pastoviosios jungties skydo laidų. Apvalus spyruoklinių varinių pirštų masyvas suima pastovųjį kontaktinį strypą, perduodamas visą nustatytą srovę per jungtį, kuri mechaniniu būdu sujungiama ir atjungiama kiekvieną kartą, kai pertraukiklis įstatomas ar ištraukiamas iš vietos.
DAŽNIAUSIA PERTRAUKIKLIŲ SKYDŲ PERKAITIMO PRIEŽASTIS
Šio sąlyčio varža nulemia viso srovės kelio temperatūros pakilimą ir nežymiai blogėja. Kiekvienas įdėjimo veiksmas švelniai sutrina dangalą. Oksidacija ir sulfidacija puola atskleistą pagrindinį metalą. Spyruoklių spaudimas silpsta dėl temperatūros ciklų. Varža didėja, dėl to kyla šiluma, kuri greitina oksidaciją ir dar labiau sumažina spyruoklių spaudimą. Šis procesas paspartėja, kol įvyksta šiluminis įvykis, o tuo metu žala jau pasiekia sąlyčio dėžutę ir dažnai – magistralinį laidą.
Nieko iš šių reiškinių normalios eksploatacijos metu nepastebima. Šilumos vaizdavimas gali tai aptikti, jei skydas reguliariai tikrinamas, tačiau praktikoje daugelyje mūsų rinkose to nedaro. Todėl „tulip“ tipo sąlyčiai yra dažniausiai keičiami atsarginiai komponentai bet kurio ištraukiamojo jungiklių parko sudėtyje, o sąlyčių kokybė verta tiksliai nurodyti techninėse specifikacijose, o ne pirkti tik remiantis kaina.
TRYS DALYS VALDO SĄLYČIO VARŽĄ
Pagrindinė medžiaga: T2 klasės elektrolitinė vario ar vario–sidabro lydinys, patvirtintas gamykliniu sertifikatu.
Dengavimas: 8–12 mikronų sidabro sluoksnis, matuojamas rentgeno fluorescencija ir įrašomas kiekvienai partijai. Po dengavimo sluoksnis pristatymo metu yra nematomas ir pasireiškia tik po kelių metų kaip šiluminė gedimo priežastis, todėl jis matuojamas, o ne priimamas kaip duotybė.
Spyruoklinė jėga: kalibruojama ir patikrinama kiekvienam pirštui, užtikrinant vienodą srovės pasiskirstymą. Jei keli pirštai perima neproporcingai didelę srovės dalį, nes kiti išsitempė, tie pirštai perkaista nepaisant to, koks geras yra dengiamasis sluoksnis.
Pirštų skaičius keičiamas pagal nominaliąją apkrovą – nuo 16 pirštų 630 A apkrovai iki 60 pirštų 3150 A apkrovai – kad temperatūros kilimas būtų laikomas ribose, nustatytose IEC 62271-1 standarte (70 K).
DENGIMO PASIRINKIMAS YRA RINKOS SPRENDIMAS
Sidabrinis dengimas užtikrina žemiausią kontaktinę varžą ir yra standartinis vidinių skydų, esančių švariose, sausose jungiklių patalpose, sprendimas. Cinko dengimas daug geriau atitinka sieros junginių poveikį ir yra tinkamas specifikacija pakrantės regionuose (pvz., Persijos įlankos), Vakarų Afrikos pramonės objektuose bei bet kuriose vietose, kur į skydo vidų patenka drėgnoji druska ar pramoninis užterštumas. Automatinis sidabro dengimo pasirinkimas pakrantės transformatorinėje yra specifikacijos klaida, kuri pasireiškia greitesniu komponentų susidėvėjimu.
SUDERINAMUMAS IR TIEKIMAS
Pakeitimai be papildomų modifikacijų VS1, VD4, VPR, Eaton ir kitų standartinių rankinės transportavimo jungiklių pėdsakuose. Tiekiama kaip OEM gamyba pagal brėžinius ir kaip atsarginės dalys sandėlyje. Jei originali detalė jau nebegaminama, išsiųskite pavyzdį – mes sukursime ekvivalentą.
Pagrindinės programos
- Ištraukiamų vakuumo jungiklių vežimėlių pagrindinis srovės jungties taškas KYN28-12 ir KYN28-24 metalinėse apsauginėse jungiklių įrangoje – tai pagrindinė taikymo sritis.
- Izoliuojančios kontaktinės jungtys įtampos transformatorių ir matavimo vežimėliuose.
- Ištraukiamos žemosios įtampos variklių valdymo centro stalčių kontaktinės jungtys, naudojant atitinkamą žemosios įtampos klasifikaciją.
– GIS ir RMU vidiniai jungties taškai, naudojant rutulinio tipo sferines modifikacijas.
– Ištraukiamųjų jungiklių keitimo atsarginės dalys visoje įdiegtų įrenginių bazėje Afrikoje, nepriklausomų valstybių bendrijos (CIS) šalyse ir Viduriniuoju Rytu.
– Jungiklių atnaujinimas ir jungiklių įrangos aptarnavimo dirbtuvių atsargos.
– Plokščių gamintojų gamybos atsarga.
– Modernizavimo projektai, kuriuose į esamas plokštes montuojami nauji pertraukiklių vežimėliai.
KODĖL ŠI YRA NUMERIS VIENAS JUNGIKLIŲ ĮRANGOS ATSARGINĖ DALIS
Tulipinės kontaktinės detalės yra suvartojamosios konstrukcijos. Jos nusidėvi kiekvieną kartą, kai pertraukiklis įstatomas ar ištraukiamas, chemiškai susilpnėja užterštoje ir drėgnoje aplinkoje, o jų spyruoklinė jėga silpsta dėl temperatūros ciklų. Skirtingai nuo daugumos kitų jungiklių įrangos komponentų, jų tarnavimo trukmė yra ribota – ji matuojama ne dešimtmečiais, o įstatymo/ištraukimo ciklais bei metų skaičiumi, praleistu eksploatacijoje.
Kadangi ribotas atsarginių dalių prieinamumas nuolat laikomas viena pagrindinių kliūčių Vidurio Rytų ir Afrikos elektros rinkose, o blogėjantis kontaktas išveda maitinimo liniją iš eksploatacijos be įspėjimo, šliužiniai kontaktai turėtų būti pirmoje dviejų metų atsarginių dalių sąraše bet kuriam ištraukiamųjų jungiklių parkui. Turime standartinių nominaliųjų srovių įrenginių atsargas ir tiekiame vienvietes skubiosios pagalbos pakeitimo dalis bei masinės gamybos kiekius.
Techninės priežiūros nurodymus
Kontaktų nusidėvėjimą reikia vertinti kiekvieno skydo techninės priežiūros metu: patikrinti dangos būklę, išmatuoti kontaktų varžą palyginti su pradinėmis paleidimo reikšmėmis ir patikrinti pirštų spyruoklių jėgą. Šliužinį kontaktą ir kontaktų dėžutę keiskite kaip porą – naujo šliužinio kontakto įdėjimas į nusidėvėjusią kontaktų dėžutę tiesiog perkels problemą į kitą jungties pusę.
Pasirinkimo gidas
Nurodykite nominalią srovę, kontaktų bėgių matmenis ir geometriją, pirštų skaičių ir masyvo skersmenį, jungiklio modelį suderinamumui užtikrinti bei dangos tipą, tinkamą konkrečiai aplinkai.
REGIONINIS PRITAIKYMAS
– Vidurio Rytai: pakrantės druskingas rūkas ir aukšta aplinkos temperatūra. Aliuminio dangos dėjimas ir patvirtintas veikimas aukštoje temperatūroje.
– Afrika: labai didelis pakaitalų poreikis senėjančioje įdiegtoje bazėje, kai gamintojo techninės pagalbos yra ribotos.
– Rusija ir nepriklausomų valstybių sandrauga (NVS): patvirtintas žemos temperatūros pavasario veikimas.
– Rytų Europa: standartinė IEC aptarnavimo sistema, sidabro dangos dėjimas švariuose jungiklių skyriuose.
NETINKAMA
Nejudamojo tipo jungiklių įranga su varžtų sujungtais autobusais, kurioje nėra slydimo sąlyčio sąsajos. Srovės vertės virš pasirinkto tipo.
| KATEGORIJA | Parametras | Vertė / Techniniai duomenys |
|---|---|---|
| TECHNINĖS CHARAKTERISTIKOS IR Pirštų skaičius |
630 A | 16 pirštų |
| 1000 A | 24 pirštai | |
| 1250 A | 24 pirštai | |
| 1600 A | 32 pirštai | |
| 2500 A | 48 pirštai | |
| 3150 A | 60 pirštai | |
| Elektros | Nominalinis įtampa | 12 kV / 24 kV jungiklių įranga |
| Nominalus srovė | 630 / 1000 / 1250 / 1600 / 2500 / 3150 A | |
| Trumpalaikis srovės išlaikymo galimybė | 25 kA / 31,5 kA per 4 s, pritaikyta skydo galiai | |
| Maksimalus išlaikymo srovės stipris | 63 kA / 80 kA | |
| Nominalus temperatūros kilimas | Ne daugiau kaip 70 K pagal IEC 62271-1 nominaliąja srove | |
| Kontaktinė varža | Matuojama ir įrašoma kiekvienam vienetui | |
| MEDŽIAGA IR Platinimas |
Pagrindinis medžiaga | T2 klasės elektrolitinis varis arba Cu-Ag (vario–sidabro) lydinys |
| Materių verifikacija | Kiekvienos partijos milinės liudijimas saugomas | |
| Paviršiaus apdorojimas | Standartinis sidabro dengimas; cinko dengimas prieinamas pakrantės ir pramoninių atmosferų sąlygomis | |
| Padengimo storis | 8–12 mikronai | |
| Dengimo patvirtinimas | Rentgeno fluorescencinės matavimų metodika, įrašoma kiekvienoje partijoje | |
| Spyruoklės medžiaga | Nerūdijantis plienas ar berilinis varis, atsparus korozijai | |
| Spyruoklinė jėga | Kalibruota ir patikrinta kiekvienam pirštui vienodam srovės pasiskirstymui užtikrinti | |
| Mechaninis | Masyvo skersmuo | Priderinama prie kontaktinės juostos geometrijos, speciali konstrukcija |
| Piršto ilgis ir profilis | Pagal brėžinį | |
| Įdavinimo jėga | Nurodyta taip, kad tiktų rėmelio mechanizmui | |
| Mekaninis gyvenimas | ne mažiau kaip 2000 rėmelio veiksmų | |
| Suderinamumas | VS1, VD4, VPR, Eaton ir analogiškų rankinių vežimėlių pertraukiklių montavimo kontūrai | |
| Variantai | Standartinis apskritas tulipanas, rutulinio tipo sferinis GIS sistemoms ir sukamiesiems sujungimams | |
| Aptarnavimas Sąlygos |
Darbinė temperatūra | −40 °C iki +105 °C |
| Drėgmė | Tinka tropinėms sąlygoms ir aukštai drėgmei | |
| Teršalų | Nurodyta alavo danga pakrantės druskos rūkui ir pramoniniams sieros junginių aplinkoms | |
| Testavimas (kiekvienas vienetas arba partija) |
Kontaktų varžos matavimas | — |
| Dengimo storio patvirtinimas | Rentgeno fluorescencija | |
| Spyruoklės jėgos kalibravimas | Kalibruota ir patikrinta | |
| Matmenų patikra | Kritiniai montavimo matmenys tikrinami 100 % | |
| Vizualus inspekcija | Dėl dangos defektų ir pirštų deformacijos | |
| Temperatūros kilimo patvirtinimas | Tipiškuose bandiniuose esant nominaliajai srovei | |
| Druskos purškimo korozijos bandymas | Detales, skirtas pakrantės eksploatacijai | |
| Parinkčių | Pajūrio / pramoninis dangos sluoksnis | Pajūrio ir pramoninės aplinkos cinkavimas |
| Individuali geometrija | Individualus masyvo skersmuo, pirštų skaičius ir profilis pagal brėžinį | |
| Sferinis variantas | Sferinė rutulinė versija GIS sistemoms ir sukamiesiems kontaktams | |
| Prekių ženklas ir pakavimas | Kliento dalies numeracija ir pakuotė | |
| Žemos temperatūros spyruoklės | Žemos temperatūros patvirtintos spyruoklių medžiagos GOST 15150 eksploatavimui | |
| Atvirkštinis inžinerijos projektavimas | Iš fizinio pavyzdžio pasenusiems detalėms |
TECHNINĖS SPECIFIKACIJOS IR TIEKIMAS
– Išsiųskite piešinį, pavyzdį ar nuotrauką su esamu detalės numeriu – mes nustatysime atitinkamą analogą ir patvirtinsime, kad jis tiks, prieš užsakant.
– Atvirkštinis inžinerijos procesas iš fizinio pavyzdžio, kai originali detalė yra pasenusi arba OEM gamintojas daugiau jos nebepristato – tai dažna praktika senėjantiems KYN28, HXGN ir importuotiems skyrams, kurie vis dar veikia Afrikoje, BVP ir Viduriniųjų Rytų regionuose.
– OEM ir privačios prekių ženklo gamyba pagal jūsų piešinius, su jūsų detalės numeracija ir pakuote.
– Medžiaga ir dengimo sluoksnis parenkami atsižvelgiant į paskirties vietos aplinką: sidabro dengimas – mažiausiam kontaktiniam varžumui patalpose, alavo dengimas – pakrantės ir pramoninėse atmosferose, kur drėgmės šerkšnas ir sieros junginiai pažeidžia sidabrą.
KODĖL ŠTAI KOMERCINIU POŽIŪRIU YRA SVARBU
Ribojama vietinė techninė ekspertizė ir sunkiai gaunami atsarginiai komponentai nuolat nurodomi kaip pagrindiniai kliūčių šaltiniai Vidurio Rytų ir Afrikos elektros rinkose. Skydelis išlieka neveikiančioje būsenoje tiek laiko, kiek trunka komponento pristatymas. Mes turime vartojamąsias prekes sandėlyje ir pateikiame jūsų įdiegtos įrangos atsarginių dalių sąrašus, kad komponentas būtų pasiruošęs prieš jo reikiamumą.
Kiekis ir pristatymo laikas
- Atsarginės dalys iš sandėlio išsiunčiamos nedelsiant; standartinės specifikacijos gamybos pristatymo laikas paprastai trunka 15–25 dienas.
- Mažiausi užsakymo kiekiai standartinėms detalėms – tiekiame vieną skubią atsarginę detalę taip pat kaip ir didelius gamybos partijų kiekius.
- Oro vežimas avarinėms situacijoms, jūros vežimas su krovinių suskirstymu planuojant atsargų papildymą.
TIKROVĖ IR DOKUMENTACIJA
- Paprastiniai bandymai pagal taikomuosius IEC standartus, rezultatai pateikiami kiekvienai partijai.
- Medžiagų sertifikatai, cinkavimo sluoksnio storio ataskaitos bei matmenų tikrinimo įrašai pateikiami gavus prašymą.
- Sertifikavimo palaikymas SONCAP, KEBS PVoC, SABER ir GOST R pateikimams, kai komponentas siunčiamas kaip atskira siunta.
Po pardavimo
- Techninės atsakymas per 24 valandas; taikomosios inžinerijos palaikymas dėl pritaikymo, surinkimo sukimo momento ir techninės priežiūros intervalų.
- Garantija nuo gamybos ir medžiagų defektų: 12 mėnesių nuo pristatymo.
- Galimi bendrieji ir iškvietiminiai susitarimai skydo statytojams, energijos tiekėjams ir jungiklių įrangos techninės priežiūros dirbtuvėms.
Medžiagų kontrolė
- Varis patvirtintas kaip T2 klasės elektrolitinis varis arba nurodytas vario ir sidabro lydinys, o kiekvienos partijos gamykliniai sertifikatai saugomi.
- Epoksidinė derva patvirtinta kaip cikloalifatinės rūšies, su dokumentuotu gelavimo laiku, klampa ir pildiklio santykiu; bendrojo naudojimo bisfenolio derva nepriimama lauko ar aukštos drėgmės sąlygomis dėl prastesnio elektrinio lankstymo (tracking) ir UV atsparumo.
– Nusodinimo storis matuojamas rentgeno fluorescencija ir įrašomas kiekvienai partijai – paprastai 8–12 mikronų sidabro sluoksnis kontaktinėse paviršiaus vietose. Požeminis nusodinimas pristatymo metu nepastebimas ir vėliau, po kelių metų, pasireiškia tik kaip šiluminė gedimo vieta, todėl jis matuojamas, o ne priimamas kaip duotybė.
Procesų valdymas
– APG (automatinė slėgio gelavimo) liejimo technologija kontroliuojamos formos temperatūros, įpurškimo slėgio ir gelavimo laiko sąlygomis, kuriant be tuščiųjų erdvių matricą. Tuščiosios erdvės inicijuoja dalinį išlydį, o būtent dalinis išlydis galiausiai perforuoja izoliatorių eksploatacijos metu.
– Dujų pašalinimas iš dervos vakuumu prieš įpurškimą, siekiant pašalinti įstrigusį orą.
– Kontroliuojamas poapdoro ciklas, kad būtų sumažintas vidinis įtempis ir stabilizuoti matmenys.
– Kontaktinių pirštų spyruoklinė jėga kalibruojama ir patikrinama pagal technines specifikacijas, užtikrinant vienodą srovės pasiskirstymą visuose pirštuose.
BŪTINIEJI BANDYMAI – KIEKVIENAM GAMINIUI AR KIEKVIENAI PARTIJAI
– Dalinio išlydžio bandymas izoliacinėms detalėms, paprastai mažiau nei 10 pC esant 1,1 kartų nominaliai įtampai.
– Maitinimo dažnio išlaikymo įtampos bandymas.
– Kontaktinės varžos matavimas srovės pernešančiose detalėse.
– Matmenų tikrinimas pagal brėžinį, kritiniai pritaikymo matmenys tikrinami 100 % atvejų.
– Vizualinis tikrinimas įtrūkimams, tuštumoms, cinkavimo defektams ir paviršiaus apdorojimui.
– Izoliatorių mechaninio apkrovimo bandymai pagal nustatytą konzolinę stiprybę.
TIPŲ BANDYMAI
– Izoliatoriai patikrinti pagal IEC 60168 ir IEC 62217 standartus; kontaktai ir laidžiosios dalys patikrinti dėl temperatūros kilimo ribose, neviršijančio 70 K ribos, nustatytos IEC 62271-1 standarte esant nominaliai srovei.
– Terminis ciklinis bandymas ir, jei detalės skirtos pakrantės naudojimui, druskos purškimo korozijos bandymas.
SEKAMUMAS IR SISTEMA
- ISO 9001 kokybės valdymo sistema.
– Partijų numeracija, susiejanti baigtas detales su žaliavų sertifikatais ir technologiniais įrašais.
– Kiekvienoje siuntimo partijoje pateikiami atitikties sertifikatai, medžiagų sertifikatai ir bandymų ataskaitos.
– Kiekvienos gamybos partijos pavyzdžiai saugomi ateities reikmėms, jei kiltų klausimų dėl lauko eksploatacijos.