EN

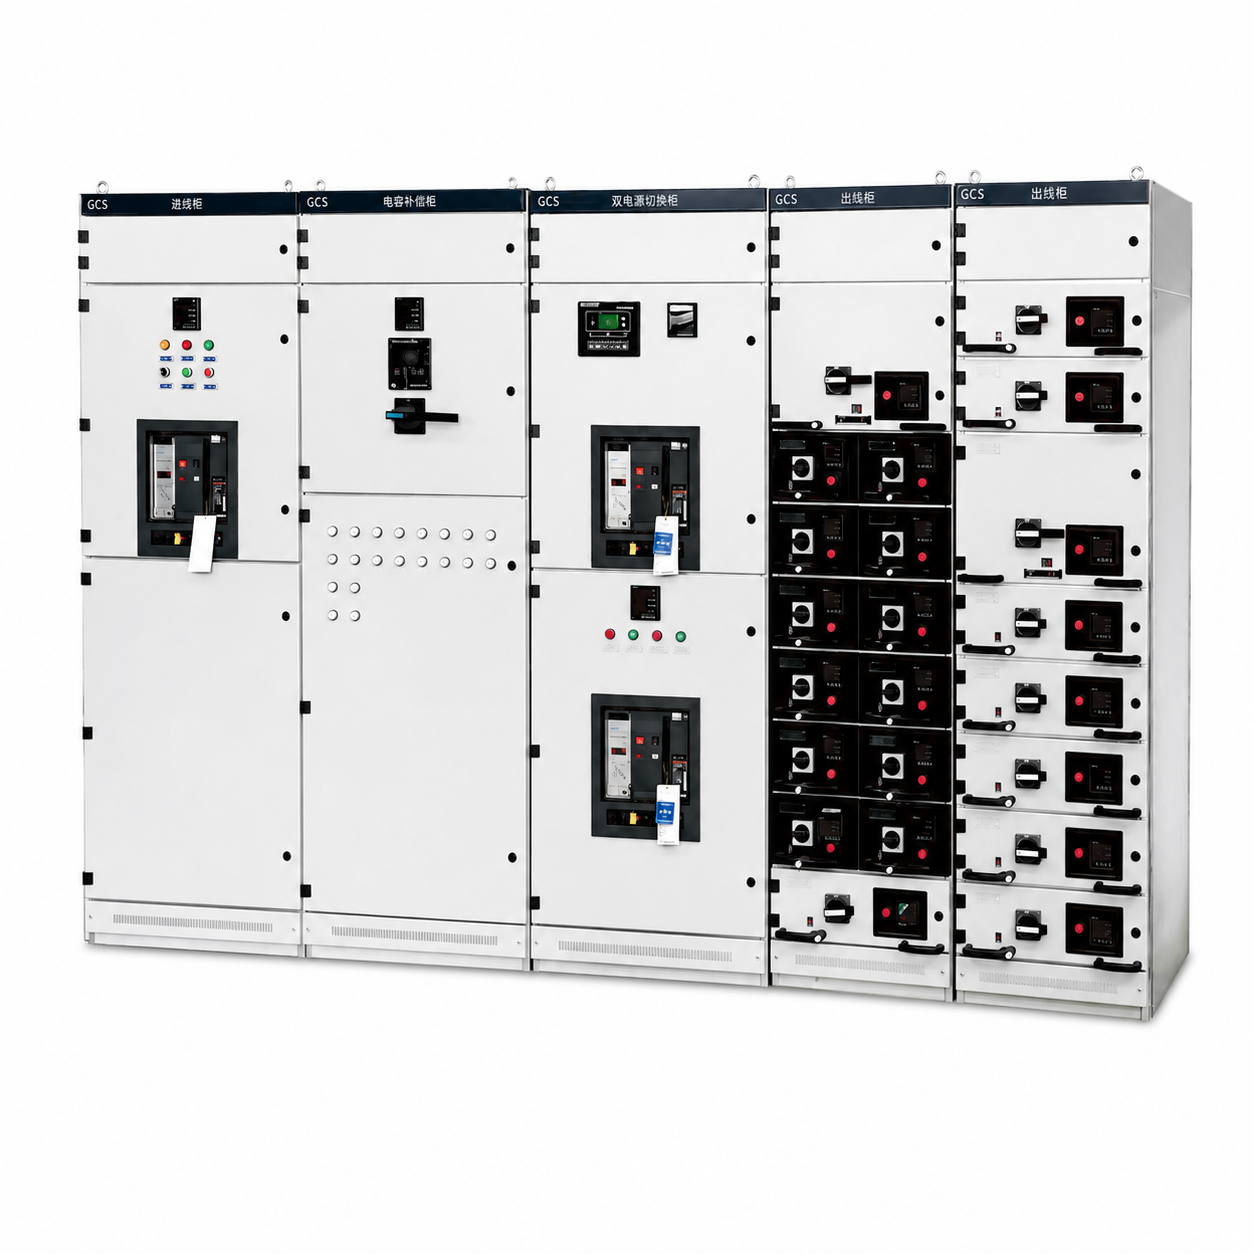
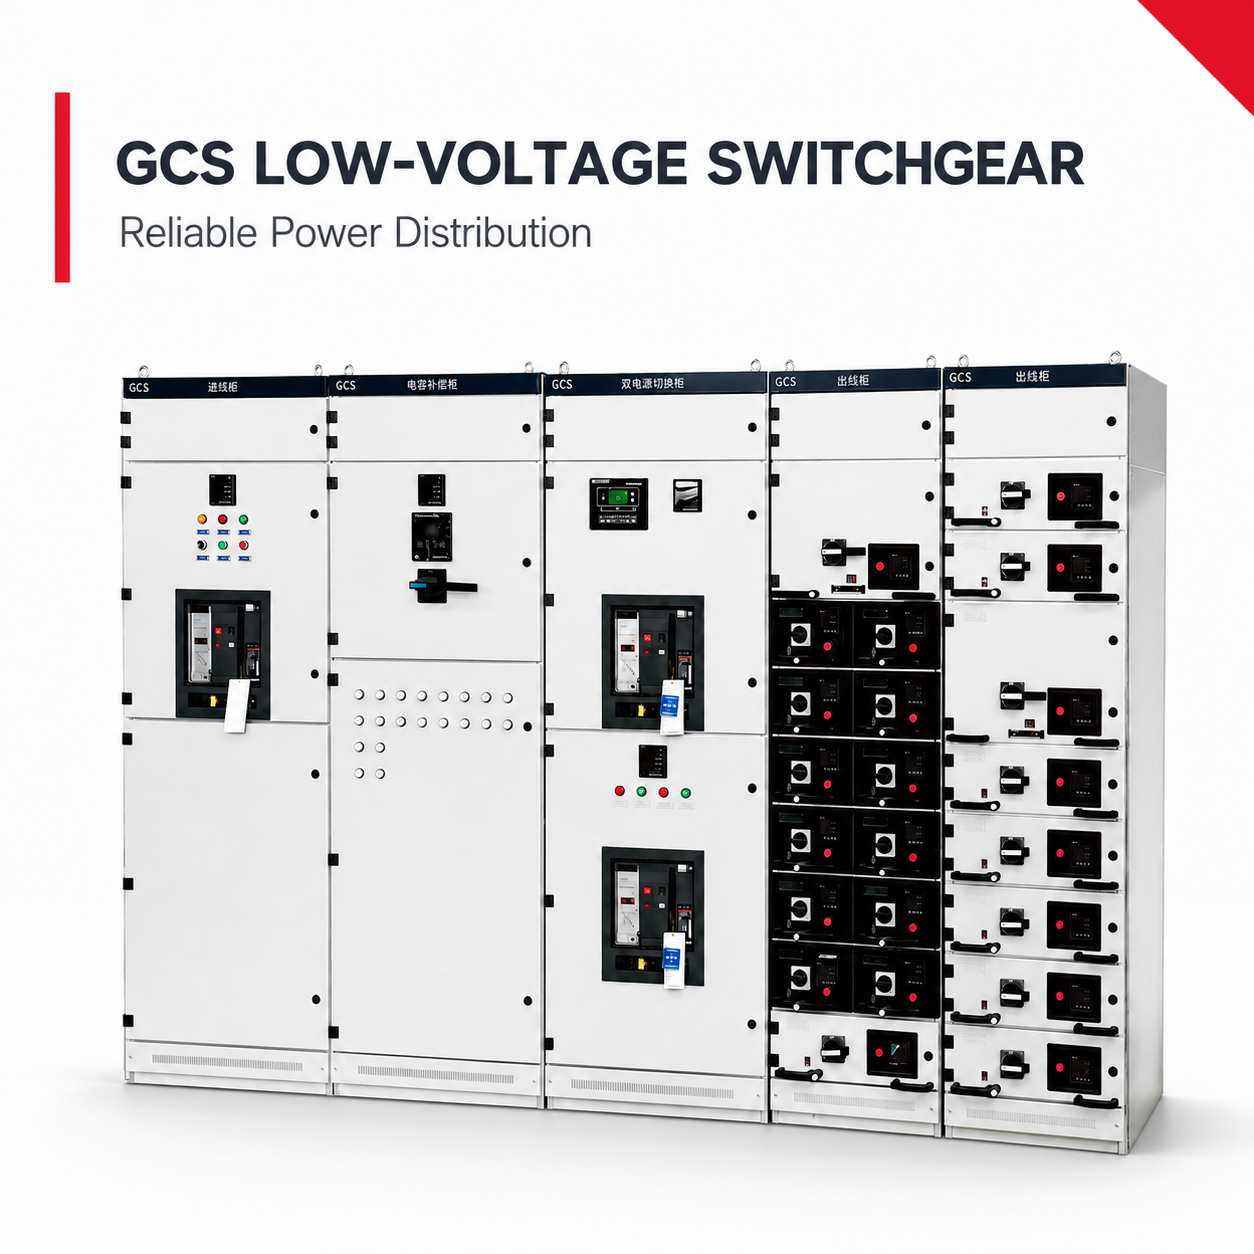
Appareillage basse tension escamotable GCS – 400 V / 415 V, distribution tirable
Appareillage basse tension à tiroirs GCS, 400 V / 415 V, jusqu’à 4 000 A, tenue de courant de court-circuit de 80 kA. Départs tiroirs, séparation selon la forme 4b, conforme à la norme IEC 61439. Kits en pièces détachées (CKD) et plans pour production locale.
- Aperçu
- Applications
- Données techniques
- Services
- Contrôle qualité
- Produits recommandés
Appareillage basse tension escamotable GCS – 400 V / 415 V, distribution tirable
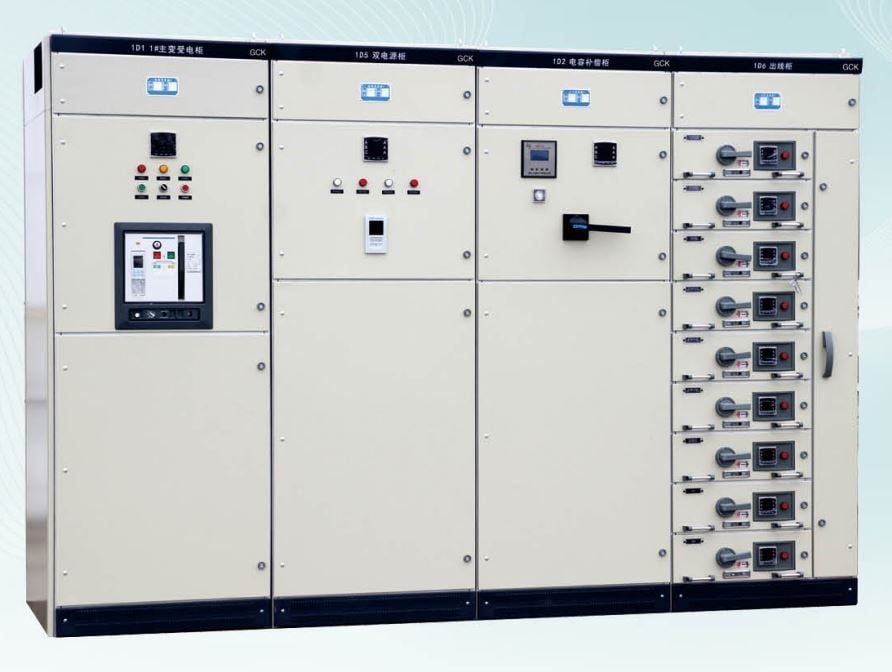
Le GCS est un tableau de distribution à tiroirs : les départs sont installés dans des tiroirs individuels qui peuvent être retirés et remplacés sans couper l’alimentation du tableau. Il est dimensionné pour un courant nominal de 4000 A sur la barre omnibus, avec une tenue au court-circuit de 80 kA, conformément à la norme IEC 61439. Là où le GCK est optimisé pour les démarreurs moteur, le GCS est optimisé pour les départs de distribution.
GCS OU GCK – LA DIFFÉRENCE PRATIQUE
Les deux sont extractibles et utilisent la même plateforme de tiroirs. Le GCK comporte une forte densité de petits tiroirs, car un centre de commande moteur intègre de nombreux démarreurs de petite taille. Le GCS comporte moins de tiroirs, mais ceux-ci sont plus grands et la barre omnibus possède une intensité nominale supérieure, car un tableau de répartition alimente des tableaux secondaires et des charges importantes. De nombreuses installations réelles associent les deux types, et les deux plateformes sont installées côte à côte dans un même tableau.
CE QUE VOUS PROCURE UN TIROIR EXTRACTIBLE
Chaque tiroir est équipé de contacts d’isolement sur les circuits de puissance et de commande, ainsi que de trois positions définies. En position « Essai », le circuit de commande reste sous tension afin de permettre la vérification des fonctions de protection et des logiques de verrouillage, tandis que le circuit de puissance est isolé — c’est précisément dans cette configuration que s’effectuent la mise en service et les essais périodiques. En position « Déconnexion », le tiroir est hors tension et peut être retiré ; un tiroir de rechange peut alors être inséré en quelques minutes.
Pour un hôpital, un centre de données, une usine de dessalement ou toute autre installation industrielle, cette capacité fait la différence entre une intervention planifiée de dix minutes et une coupure imprévue affectant l’ensemble du tableau.
FORME 4b SÉPARATION
Chaque tiroir, sa connexion par barre omnibus et ses bornes de sortie sont séparés individuellement, de sorte qu’un défaut ou une erreur d’opérateur dans un compartiment ne peut pas se propager le long de l’ensemble. Cela constitue la condition préalable pour travailler sur un tiroir tout en maintenant sous tension le reste du tableau.
VÉRIFICATION DE CONCEPTION, PAS CERTIFICATS DE COMPOSANTS
La norme IEC 61439 vérifie l’ensemble complet. Un armoire équipée de disjoncteurs certifiés n’est pas un ensemble vérifié, et, sur les projets où un consultant effectue réellement un contrôle, cette distinction détermine si le tableau est accepté ou non. Nous fournissons des éléments de preuve de vérification relatifs à l’ensemble tel que réalisé — élévation de température, tenue au court-circuit, propriétés diélectriques, séparation et indice de protection (IP).
POUR PRODUCTION LOCALE
Fournis sous forme d'armoires complètes, de kits CKD ou de plans accompagnés des composants destinés à la production sous votre propre marque. Un distributeur sud-africain est passé à l'assemblage CKD et a réduit ses coûts totaux de 40 % tout en ramenant les délais de livraison de trois mois à cinq semaines, principalement en supprimant le fret maritime des armoires finies.
Configurés pour la tension du pays de destination, avec vérification à 400 V / 60 Hz pour l'Arabie saoudite.
Applications principales
- Distribution principale et secondaire dans des usines à procédé continu, où une coupure imprévue est inacceptable.
- Distribution BT dans des usines de dessalement et de traitement de l'eau, au sein de l'Arabie saoudite, des Émirats arabes unis, du Koweït et du Qatar.
- Tableaux électriques BT pour installations pétrolières, gazières et pétrochimiques.
- Distribution BT pour centres de données et hôpitaux, où la sécurité électrique exige une maintenance sans interruption de charge.
- Distribution BT pour usines de ciment, d'acier, d'extraction minière et de traitement des minéraux.
- Installations pharmaceutiques et agroalimentaires dotées de lignes de production continues.
- Distribution BT pour aéroports, ports et grandes infrastructures.
- Tableaux auxiliaires de centrale électrique et de service de sous-station.
- Grands développements commerciaux avec des charges critiques de locataires.
QUAND CHOISIR LE GCS AU LIEU DU GGD
Spécifiez le GCS lorsque le processus ne peut tolérer une coupure du tableau pour la maintenance des départs, lorsque les relais de protection nécessitent des essais périodiques avec le départ isolé mais opérationnel, lorsque le site est éloigné et que la stratégie de maintenance repose sur la détention locale de tiroirs de rechange, ou lorsque la spécification client exige une construction à tiroirs extractibles.
Spécifiez le GGD lorsque des fenêtres de maintenance sont disponibles et que le coût d’investissement est déterminant.
QUI NOUS ACHÈTE CE PRODUIT
Constructeurs de tableaux destinés aux projets industriels et d’infrastructures, entrepreneurs clés en main (EPC), et distributeurs devant répondre à des appels d’offres exigeant des tableaux à tiroirs extractibles. La voie CKD est la plus courante : les économies de fret et de délais liées à l’assemblage local des tableaux permettent à un constructeur local de rester compétitif face aux armoires finies importées.
Adéquation régionale
- Moyen-Orient : fortement spécifié pour les projets de dessalement, de pétrole et de gaz, ainsi que pour les projets industriels. L’Arabie saoudite exige une vérification à 400 V / 60 Hz. Les armoires électriques du Golfe, fonctionnant à 50–55 °C, nécessitent une vérification de l’élévation de température au-delà de la référence IEC de +40 °C. Les agréments SASO SABER, SEC, DEWA, KAHRAMAA et Oman DCRP sont pris en charge.
- Afrique : installations industrielles, minières et d’infrastructures. L’éloignement des sites rend le remplacement des tiroirs la solution pratique de réparation. Les certifications SONCAP et KEBS PVoC sont prises en charge.
- Russie et CEI : distribution industrielle à 380 V avec certification EAC authentique conformément au règlement technique TR CU 004/2011.
- Europe de l’Est : 400 V, marquage CE conforme à la norme EN 61439.
Non adapté pour
Travaux commerciaux et résidentiels sensibles aux coûts, où une construction fixe est suffisante — spécifier GGD. Installations à forte densité de moteurs nécessitant de nombreux démarreurs compacts — spécifier GCK. Projets exigeant des dimensions modulaires normalisées au niveau international — spécifier MNS.
DONNÉES TECHNIQUES — Armoire de commutation BT extractible GCS
Conformité : IEC 61439-1, IEC 61439-2, GB 7251.1
Electrical Ratings
| Paramètre | Spécification |
| Tension nominale de service (Ue) | 400 V / 415 V CA (380 V disponible) |
| Tension d'isolation nominale (Ui) | 1000 V |
| Tension nominale de résistance impulsionnelle (Uimp) | 12 kV |
| Fréquence nominale | 50 Hz / 60 Hz |
| Courant assigné, barre omnibus principale | 1000 / 1600 / 2500 / 3150 / 4000 A |
| Courant assigné, barre omnibus de distribution verticale | 1000 A |
| Courant nominal de support court-circuit (Icw) | 50 / 65 / 80 kA pendant 1 s |
| Le courant de résistance de pointe nominale (Ipk) | 105 / 143 / 176 kA |
| Degré de pollution | 3 |
| Catégorie de surtension | IV à l’arrivée |
Système de tiroirs
| Article | Détails |
| Positions des tiroirs | Branchement / Essai / Déconnexion |
| Dimensions des tiroirs | 1/2, 1, 1,5 et 2 unités |
| Intensité nominale des tiroirs | 63 A à 800 A |
| Contacts d’isolement | Plaqué argent, sur les circuits de puissance et de commande |
| Circuit de contrôle | Reste connecté en position de test |
| Encastrable | Verrouillage mécanique obligatoire à trois positions |
| Endurance mécanique | 100 000 cycles |
Construction
| Article | Spécification |
| Cadre | Profils en acier haute résistance, assemblage modulaire |
| Séparation interne | Forme 3b / Forme 4b selon IEC 61439-2 |
| Niveau de protection | IP30 standard ; IP40 et IP54 en option |
| Boîtier | Acier laminé à froid ou tôle d’aluminium-zinc, revêtement poudre RAL 7035 |
| Barre de roulement | Cuivre électrolytique, connexions supérieures plaquées argent, supports ignifuges |
| Entrée de câble | Entrée inférieure ou supérieure |
| Mise à la terre | Barre PE continue ; le contact de terre du tiroir s’établit avant les contacts de puissance |
Dimensions et poids
| Article | Valeur |
| Largeur | 600 / 800 / 1000 / 1200 mm |
| Profondeur | 600 / 800 / 1000 mm |
| Hauteur | 2200 mm |
| Poids approximatif | 400 à 900 kg par section |
Capacité de l’appareil
| Fonction | Appareils configurables |
| Arrivée | Disjoncteur atmosphérique MOW-1 jusqu’à 4000 A |
| Mangeoires | Disjoncteurs modulaires MOM-1 intégrés dans les tiroirs |
| Compatibilité avec les disjoncteurs | Également configurable avec des dispositifs ABB, Schneider Electric et Siemens |
| Mesure | Transformateurs de courant BH-0,66, compteurs multifonctions |
Conditions de service
| Paramètre | Spécification |
| Température ambiante | -5 °C à +40 °C selon la norme IEC ; vérifié jusqu’à +55 °C avec déclassement |
| Humidité relative | 50 % à +40 °C, jusqu’à 90 % à +20 °C |
| Altitude | Jusqu’à 2000 m |
| Installation | Intérieur |
Options
Séparation interne type 4b | Boîtier IP54 | tiroirs de rechange | barres omnibus étamées | chauffage anti-condensation | ventilation forcée pour ambiances à forte température | détection des défauts d’arc | comptage intelligent avec Modbus | vérification 60 Hz pour l’Arabie saoudite | revêtement tropicalisé | kit CKD pour assemblage local
NOUS VENDONS LA CAPACITÉ, PAS SEULEMENT LE BOÎTIER
La plupart des fournisseurs vous proposent un tableau fini. Nous préférons plutôt faire de vous une usine. Depuis plus de 15 ans, nous avons équipé plus de 300 entreprises partenaires dans 72 pays afin qu’elles construisent localement leurs propres tableaux électriques basse tension, à l’aide de nos plans, de nos composants et de notre formation. Si vous ne souhaitez que des tableaux finis, nous pouvons également les fournir — mais découvrez d’abord ce que vous économisez avec l’alternative.
1. PAQUET TECHNIQUE – PLANS D’ENSEMBLE ET INGÉNIERIE
Plans complets d’ensemble, schémas d’implantation des barres omnibus, schémas unifilaires et schémas fonctionnels, gabarits de perçage et d’évidement, tableaux de couples de serrage, nomenclature avec références des pièces et instructions de montage. Les plans sont fournis aux formats DWG et PDF, cotés en millimètres, et révisés gratuitement pour tenir compte des variantes de votre projet. Votre ingénieur travaille à partir d’un design déjà validé, au lieu de procéder à une ingénierie inverse d’un tableau concurrent.
2. FOURNITURE DE COMPOSANTS – KIT CKD À PARTIR DE PLUS DE 2 000 PIÈCES DÉVELOPPÉES EN INTERNE
Nous fabriquons plus de 2 000 composants propres pour appareillage électrique, soutenus par plus de 38 brevets. Cela compte, car les pièces déterminant si un tableau passe ou non l’inspection — supports de barres omnibus, isolateurs, contacts d’isolement pour tiroirs, mécanismes d’engagement, verrous de sécurité — ne sont pas disponibles de façon fiable sur le marché ouvert avec une qualité constante. Vous achetez le kit en version à plat, ajoutez la tôle locale et la main-d’œuvre locale, et la facture de fret s’effondre. Un distributeur sud-africain a réduit ses coûts totaux de 40 % en procédant ainsi ; les frais logistiques représentaient à eux seuls 25 % de son coût d’importation.
3. Délai de livraison
Construire localement à partir d’un kit élimine la phase de fret maritime de votre engagement livraison. Ce même partenaire sud-africain est passé d’un délai de livraison de 3 mois à 5 semaines. Dans les marchés où l’entrepreneur verse des pénalités contractuelles en cas de mise sous tension tardive, cet gain vaut souvent plus que la différence de prix.
4. FORMATION ET SOUTIEN À L’ASSEMBLAGE
Formation sur site ou en ligne pour votre équipe d’assemblage : montage du châssis, renforcement et serrage des barres omnibus, alignement des tiroirs, séparation des formes, discipline de câblage, essais courants. Nous assurons également une assistance à distance pendant vos premiers lots de production. Un client indonésien a utilisé cette approche pour pénétrer le marché des tableaux haut de gamme en 4 mois et augmenter sa marge de 35 %.
5. FABRICATION POUR TIERS (OEM) ET CONCEPTION POUR TIERS (ODM) – VOTRE MARQUE SUR LA PORTE
Plaque signalétique, couleur, agencement, emballage et documentation selon votre marque. Accords de confidentialité et protection territoriale pour les distributeurs qui développent un marché. Vous vendez en tant que fabricant, et non en tant que revendeur.
6. SOUTIEN POUR LES CERTIFICATIONS ET LES DOSSIERS DE SOUMISSION
Preuves de vérification de la conception conformément aux normes IEC 61439-1 et IEC 61439-2, rapports d’essais de type, certificats de matériaux et registres de contrôle qualité destinés à vos soumissions d’appel d’offres. Itinéraires nationaux pris en charge : EAC selon les règlements techniques de l’Union douanière TR CU 004/2011 et TR CU 020/2011 pour l’Union économique eurasiatique (EAEU), marquage CE selon les directives UE 2014/35/UE (Basse Tension) et 2014/30/UE (CEM), appliquées aux normes EN 61439 pour l’Union européenne, certification SASO SABER PCoC accompagnée d’un certificat de conformité par expédition (SCoC) pour l’Arabie saoudite, certification SONCAP pour le Nigeria sous le code HS 8536, certification KEBS PVoC selon les voies A/B/C pour le Kenya, ainsi que les soumissions spécifiques aux services publics DEWA, KAHRAMAA, MEW, Oman DCRP et ICIGI.
7. SERVICE APRÈS-VENTE ET PIÈCES DÉTACHÉES
Réponse technique sous 24 heures. Les pièces détachées conservent la même révision de plan pendant toute la durée de vie du design, de sorte qu’un tiroir acheté la première année s’adapte parfaitement à une armoire fabriquée la cinquième année. Garantie de 12 mois à compter de la mise en service ou de 18 mois à compter de l’expédition.
8. CONDITIONS COMMERCIALES
FOB, CFR, CIF, DDP et Ex-Works. Chargement consolidé en conteneur avec produits mixtes. Assurance commerciale, virement télégraphique (T/T) et lettre de crédit à vue (L/C at sight). Commandes d’échantillons et de lots pilotes acceptées avant votre engagement sur des volumes.
CONTROLE QUALITÉ – ASSEMBLAGE VÉRIFIÉ, PAS UN DOSSIER DE CERTIFICATS DE COMPOSANTS
La raison la plus courante pour laquelle un tableau basse tension est rejeté sur site n’est pas un disjoncteur défectueux, mais le fait que l’assemblage lui-même n’a jamais été vérifié. La norme IEC 61439 vérifie l’assemblage complet – armoire, système de barres omnibus, séparation interne, élévation de température, tenue au court-circuit et indice de protection (IP), dans leur ensemble. Une armoire équipée d’appareils certifiés n’est pas automatiquement un assemblage vérifié, et les inspecteurs de nos marchés connaissent de plus en plus bien cette distinction.
VÉRIFICATION DE CONCEPTION – IEC 61439-1 ET -2
Résistance des matériaux et des composants, degré de protection, distances d’éloignement et de dégagement, protection contre les chocs électriques et intégrité du circuit de protection, intégration des dispositifs de commutation et des composants, circuits électriques internes et connexions, bornes pour conducteurs externes, propriétés diélectriques, limites d’élévation de température, tenue au court-circuit et compatibilité électromagnétique. Une attestation de vérification est délivrée pour l’ensemble tel que réalisé et fourni dans le cadre de votre soumission à l’appel d’offres.
VÉRIFICATION ROUTINIÈRE — CHAQUE ARMOIRE, AVANT EXPÉDITION
1. Inspection de l’enceinte : dimensions, rectitude, alignement et jeu des portes, planéité des panneaux, intégrité des soudures et des boulons.
2. Revêtement : traitement préalable, mesure de l’épaisseur de la peinture en poudre, essai d’adhérence par quadrillage, vérification de la teinte RAL, brouillard salin sur des échantillons prélevés par lot.
3. Système de barres omnibus — séquence des phases et identification par couleur, section et espacement des barres conformément au plan, installation des isolateurs et des supports, serrage de chaque joint selon les spécifications et marquage.
4. Continuité du circuit de protection — essai de la barre PE et de la liaison de la porte avec le courant d’essai spécifié, enregistrement de la résistance.
5. Câblage — conformité au schéma, serrage des bornes, vérification des embouts et de l’étiquetage, rayon de courbure ainsi que séparation des circuits de puissance et de commande.
6. Essai diélectrique — tenue en tension alternative à fréquence industrielle pendant une minute à la tension d’essai nominale, mesure et enregistrement de la résistance d’isolement.
7. Essai fonctionnel — protection, verrous, signalisation, mesure, logique de commande et, le cas échéant, communication.
8. Degré de protection — continuité des joints d’étanchéité, plaques de raccordement pour glands de câbles, compression des joints de porte ; vérification de l’indice IP selon la classe indiquée.
9. Inspection finale — données de la plaque signalétique, étiquetage des circuits, jeu de plans, pièces détachées, propreté, conditionnement.
Ce que vous recevez
Certificat d’essai de routine, preuves de vérification de la conception, liste de contrôle d’inspection avec la marque de l’inspecteur, certificats des matériaux et des revêtements, certificats des dispositifs, dessins d’ensemble (GA) et schématiques « tels que construits », ainsi que le manuel d’exploitation et de maintenance.
ESSAIS INDÉPENDANTS ET ASSISTÉS
Essais d’acceptation en usine assistés disponibles pour les projets EPC et les projets destinés aux services publics ; cette exigence est standard dans le cadre des travaux menés pour la Saudi SEC. Une inspection tierce partie par SGS, BV, TÜV ou Intertek est acceptée et coordonnée sur demande de l’acheteur. Des rapports d’inspection avant expédition, accompagnés de photographies, sont établis pour chaque commande.
Système de gestion
Management de la qualité selon la norme ISO 9001. Inspection des matériaux entrants avec traçabilité des certificats, inspections en cours de fabrication aux stades du châssis, des barres omnibus et du câblage, ainsi qu’inspection finale avant emballage. Les non-conformités sont enregistrées, analysées à la source et résolues — une discipline qui compte davantage que tout certificat isolé.